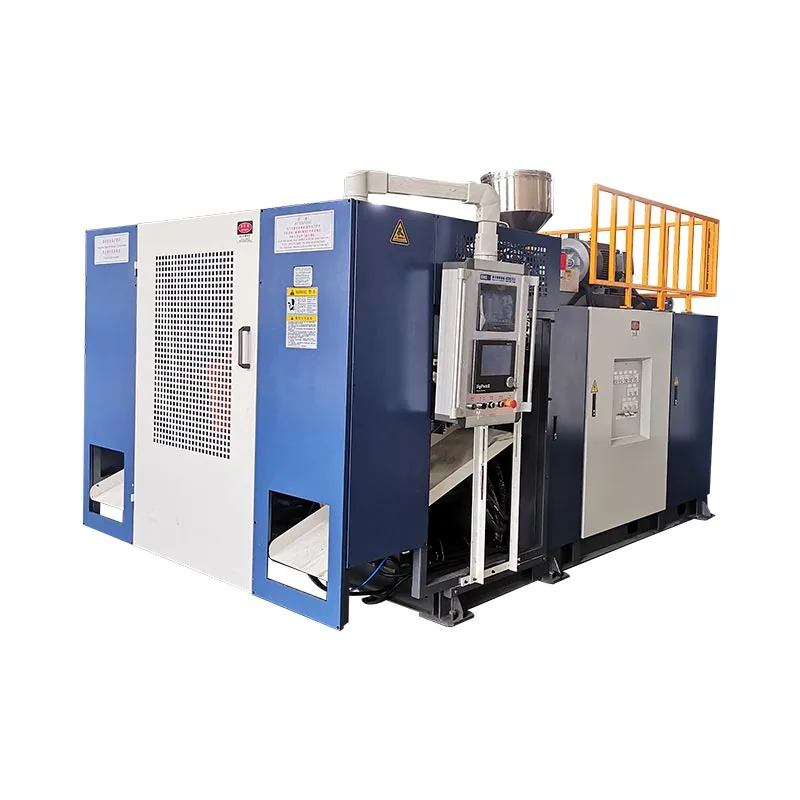
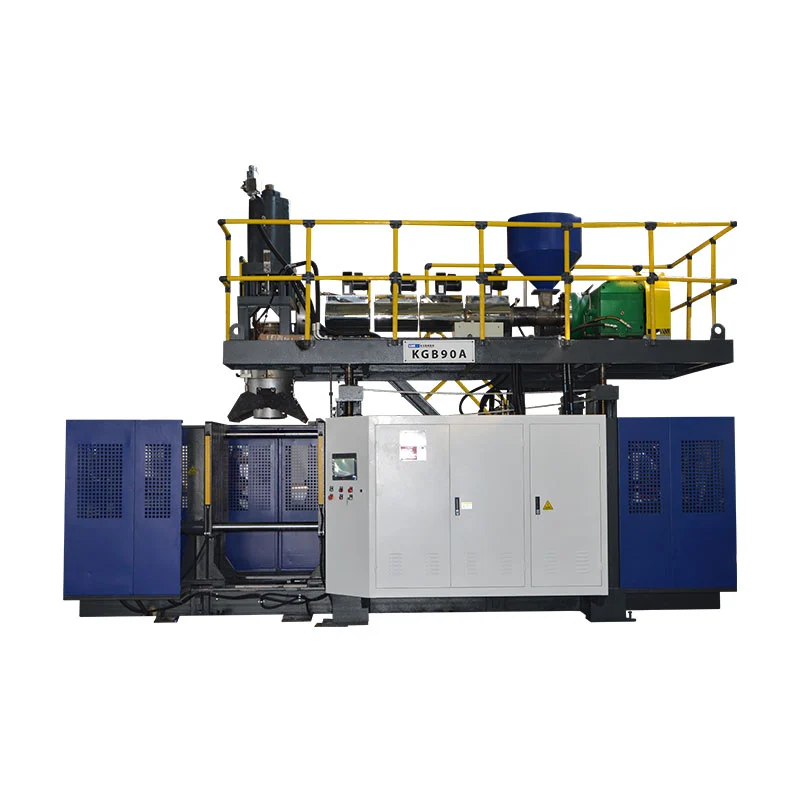
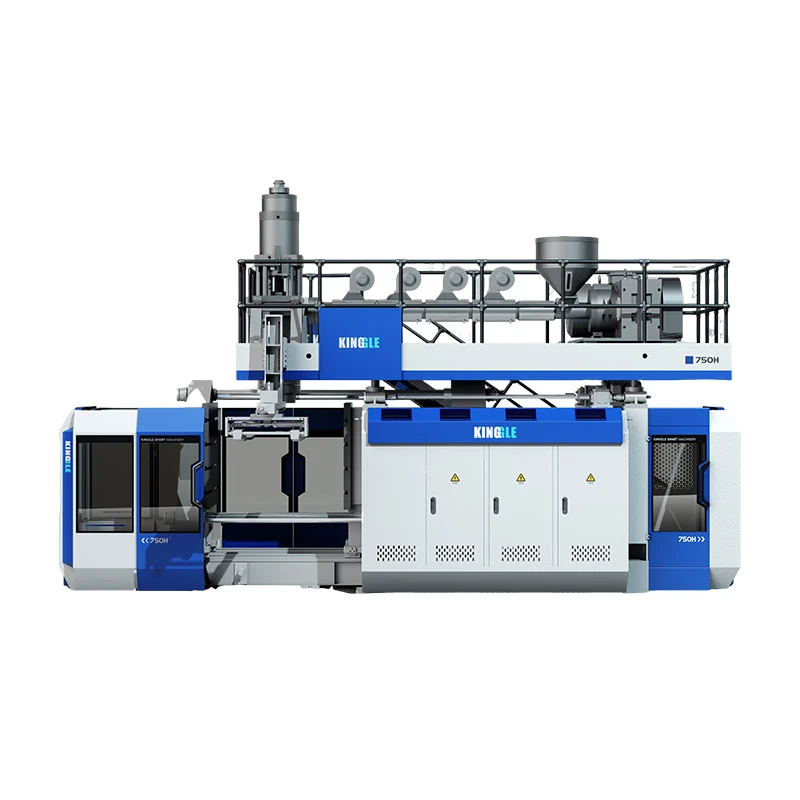
Konfigurer KGB110A fra en målt produktprøve, ikke fra 160L-navnet alene. Registrer delens geometri, nettovægt, vægkort, harpiks, trim og produktionsmål. Brug derefter disse input til at kontrollere støbeformens konvolut, brutto efterspørgsel efter ekstrudering, krav til klemme og fabriksværktøjer.
En 160 liters blæsestøbemaskine kan lave meget forskellige produkter. En hulvejsbarriere har et bredt projekteret areal. En ponton kan have lange trækzoner og tætningskrav. Et bordpanel kan være bredt, men relativt lavt. Ét modelnavn fjerner ikke disse forskelle.
Det mest brugbare udgangspunkt er ofte den genstand, der allerede ligger på købers skrivebord. Mål det, vej det og marker de områder, der betyder noget. Denne prøve bliver forbindelsen mellem produktdesign, værktøj, maskinkonfiguration og accepttesten.

Den seks-siders eksempelfil, der skal drive projektet
Dimensioneret deltegning, samlet størrelse, åbninger, indsatser og montagegrænseflader.
Nettodelvægt, materialekvalitet, farve, tilsætningsstoffer og tilladt efterslibning.
Vægtykkelseskort med kritiske placeringer og krav til produkttest.
Trim kort, der viser top flash, bund hale, håndtag skrot og andre tab.
Accepteret outputmål, skiftmønster, automatisering og downstream-arbejde.
Fabriksstrøm, luft, vand, adgang, løft og ledig celleplads.
Udgivet datanote:Kinggles aktuelle sidetitel og applikationstekst placerer KGB110A i 160L-klassen. Den samme side viser i øjeblikket 120 L i oversigten og tabellen med maksimal kapacitet. Denne artikel følger den offentliggjorte 160L produktpositionering, men den nøjagtige bestilte kapacitet skal bekræftes i tilbuddet og den tekniske aftale.
Start med produktprøven, ikke katalogetiketten
Eksemplet fortæller dig, hvor maskinbeslutningen kan fejle. Dens ydre dimensioner påvirker formen. Dens vægt og trim påvirker akkumulatoren. Dens brede overflader påvirker det projicerede område. Dybe hjørner og håndtag påvirker vægfordelingen. Kølingsadfærden påvirker cyklustiden og fjernelse.
Volumen er stadig nyttig. Det hjælper med at placere projektet i et generelt maskinområde. Alligevel kan to produkter med samme lukkede volumen have brug for forskellige hoveder, klemmer eller formåbninger. En voluminøs flyder kan indeholde mere luft, mens der bruges mindre harpiks end et tæt teknisk panel med lokale ribber og tykke monteringszoner.
Stol ikke på en konkurrents færdige del som den eneste kilde. Hvis det er muligt, tilføj den originale designfil og det påtænkte ydeevnekrav. En kopieret prøve kan omfatte vægtykkelse, der kompenserer for en gammel form eller proces. At gentage den væg uden at forstå dens opgave kan tilføje vægt uden at forbedre ydeevnen.
Kinggle er dokumenteretsalgsprocesbegynder med produktfotos, tegninger, vægt, størrelse og materiale. Den stiller også krav til tykkelse, output og kemikalieresistens. Denne rækkefølge er praktisk, fordi maskinanbefalingen følger produktbeviset.
Eksempelfilen skal have ét revisionsnummer. Hvis halsen, håndtaget, indsatsen eller den samlede længde ændres, skal du opdatere filen, før maskinen og formen fryses. Dette undgår et projekt, hvor tilbuddet passer til en tidlig prøve, men produktionstegningen ikke længere passer til den angivne celle.
Byg et prøvedossier, der kan overleve teknisk gennemgang
Begynd med grundlæggende mål. Registrer den samlede længde, bredde og højde. Tilføj åbningsdiametre, halsfinish, flangestørrelse, håndtagsafstand og placeringen af enhver indsats. Marker skillelinjen og synlige klemområder, hvis prøven afslører dem.
Vej det komplette produkt på en kalibreret vægt. Adskil derefter eventuelle aftagelige komponenter, der ikke er blæsestøbt. En hætte, prop, metalindsats eller skumfyld skal ikke tælles som støbt plast. Registrer materialeidentifikationsmetoden i stedet for at antage polymeren fra udseende.
Vægtykkelse kræver et stedskort. Nummerer punkterne på en tegning eller foto. Inkluder hjørner, skulderovergange, håndtag, basiskontakter, monteringszoner og brede paneler. En enkelt gennemsnitlig tykkelse skjuler det tynde område, der kan kontrollere ydeevnen.
Skriv derefter produkttestene. En flyder, trafikbarriere, møbelpanel og industricontainer har ikke samme beståelseskriterier. Brug købers faktiske tegning, lovkrav eller interne test. Lån ikke faldhøjde, belastning eller lækagetest fra et ikke-relateret produkt.
| Prøvebevis | Sådan optages det | Maskinbeslutning påvirket |
|---|---|---|
| Overordnet geometri | Dimensioneret tegning eller kontrolleret 3D-fil | Formkonvolut, midterlinje, hovedposition og udtagningssti |
| Støbt nettovægt | Vægt uden separat monterede dele | Udgangspunkt for brutto sognemesse |
| Vægfordeling | Nummererede steder med den valgte målemetode | Parison profil, skudfordeling og forsøgskriterier |
| Harpiks system | Kvalitet, leverandør, farve, tilsætningsstoffer og genslibningsregel | Skrueegnethed, smeltehastighed og bearbejdningsvindue |
| Trim og blink | Forventet top, bund, håndtag og sideskrot | Akkumulatorbehov og genslibningsbelastning |
| Funktionstest | Navngivne metode, tilstand, prøvestørrelse og beståelsesgrænse | Formdesign, køling, vægmål og FAT scope |
| Accepteret output | Gode dele i timen eller skift efter inspektion | Genvindingsgrad, køling, automatisering og downstream-kapacitet |
En prøve er bevis, ikke en komplet specifikation. Det kan have ældet, skævt eller absorberet kemikalier. Brug den til at stille bedre spørgsmål, og placer derefter den godkendte tegning og teststandard over den fysiske prøve i dokumenthierarkiet.
Læs KGB110A-specifikationen som et sæt kontroller
DeKGB110A produktsideudgiver en 6,6 x 4,2 x 5,2 m maskinstørrelse og 22 t maskinvægt. Dens spændesektion viser 760 kN, en 1100 x 1400 mm plade og en 1000 x 1400 mm maksimal form. Siden giver også en tykkelse på 610 til 750 mm.
For åbning og bevægelse viser siden 600 til 1600 mm og en bevægelse på 600 mm. Disse numre har brug for formenheden ved siden af dem. Det nyttige spørgsmål er, om den komplet afkølede del kan frigive og forlade formen med den tilsigtede robot, indsatser og trim stadig påsat.
Ekstruderingssektionen viser en 110 mm skrue, 25 L/D-forhold, 75 kW ekstrudermotor og fire varmezoner. Udgivet HDPE-smeltekapacitet er 160 til 200 kg/t. Det område hører til sidens HDPE-formulering. Det beviser ikke den samme hastighed for et andet materiale eller en anden formulering.
Hovedsektionen udgiver 12(20) L akkumulatorkapacitet og 9(15) kg PE akkumulatorvægt. Den angiver også en maksimal stiftdiameter på 450(600) mm. Parentetiske værdier kan afspejle konfigurationsvalg, men siden definerer ikke reglen. Forslaget skal angive det valgte hoved, matriceværktøj og harpiksgrundlag.
Siden beskriver standardmodellen med en MOOG 100 tykkelsesregulator, robotarm og bundblæsesystem. Disse er førsteparts offentliggjorte erklæringer. Tilbuddet skal stadig navngive hver leverede vare, dens grænseflade og enhver projektspecifik ændring.
Fabrikslæsning:kopier ikke tabellen til en indkøbsordre uden spørgsmål. Sæt prøvemålingen, formtegningen eller brugsberegningen ved siden af enhver specifikation, som den skal opfylde.
Oversæt produktformen til formtilpasning og aftageplads
Produkttegningen bliver først til en form efter tilføjelse af krympestrategi, hulrumsstål, afkøling, pinch-off, ventilationsåbninger, halsværktøj og montering. Den resulterende samling kan være meget større end produktet. En del, der ser behagelig ud inden for en grænse på 1000 x 1400 mm, kan blive stram, når forbindelser og bevægelige enheder tilføjes.
Tjek bredde, højde og monteret tykkelse separat. Brug hele samlingen, inklusive bagplader og adaptere. Bekræft monteringsmønsteret i forhold til 1100 x 1400 mm pladereferencen. Vis vand-, hydrauliske, pneumatiske og elektriske forbindelser i deres installerede positioner.
Åbningsrum er et bevægelsesproblem. Et bordpanel skal muligvis fjerne dybe ribben. En barriere kan forlade hulrummet i en vinkel. En ponton kan forblive fleksibel, mens den er varm og kan have brug for støtte under take-out. Robotgrebet og delrotationen har brug for deres egen fejede konvolut.
Planlæg ruten for at skifte skimmelsvamp på samme tid. KGB110A-siden giver en maskinvægt på 22 t, men offentliggør ikke den tilladte formvægt. Spørg Kinggle om den endelige grænse for formvægt, løftepunkter og tegning for generel arrangement. Kontroller derefter plantekranen, kroghøjden og tilgangen.
Skimmelsvampkøling kan styre hele cyklussen. Store overflader har brug for afbalancerede kredsløb, mens tykke elementer kan kræve fokuseret køling. Deekstrudering blæsestøbning form guidedækker mere detaljeret pinch-off, udluftning og kredsløbsplanlægning.
Beregn brutto efterspørgsel inden du vælger hovedet
Akkumulatoren skal levere alt materiale, der forlader matricen under en støbebegivenhed. Det færdige produkts vægt er kun en del. Hovedet tilfører også blitz, haler, håndtagsskrot og alt materiale, som trimningsprocessen fjerner.
Brutto formmasse = netto støbt produkt + flash og trim + dokumenteret procesgodtgørelse
Brug målte eller skimmelafledte værdier. Der er ingen universal skrotprocent for flydere, barrierer, møbler og tekniske dele.
Kinggle udgiver 9(15) kg som PE-akkumulatorvægtlinjen til KGB110A. Behandl det som en hoved- og materialereference, ikke færdigproduktkapacitet. PE-kvalitet, smeltetemperatur, genbrugsindhold og formindstilling kan ændre brugbar adfærd. En anden harpiks kræver sin egen gennemgang.
Parison længde betyder noget med masse. En lang forstøbning kan synke eller strække sig, før formen lukker. En bred matrice kan reducere det nødvendige træk omkring produktet, men kan ændre hoved- og værktøjskravene. Registrer matricestørrelsen, programmeret mellemrum, ekstruderingstid og emneposition under forsøget.
Bruttoefterspørgsel påvirker også genslibning. Kraftig flash kan passe til akkumulatoren, mens der skabes en stor skrotstrøm. Granulatoren, transport- og blandingssystemet skal følge med. Hvis genmaling vender tilbage til produktet, hører dets procent- og kontamineringskontrol til i den godkendte formulering.
Forlad kontrolområde for profilkorrektion. Et hoved, der løber ved sin praktiske kant, kan have lidt plads til tykkere hjørner eller en længere sektion. Forsøget skal vise stabil bruttomasse, acceptabel pude og gentagelig parisonplacering over et defineret prøvevindue.
Gør vægkortet til en kontrolleret sogneprofil
Vægkortet siger, hvor produktet har brug for materiale. Parison-profilen siger, hvornår matricegabet skal ændre sig, når præsten forlader hovedet. Det er mere nyttigt at forbinde disse to poster end at kopiere en profil fra en anden del.
Nummer vægplaceringerne på prøvetegningen. Efter hvert forsøg skal du skære eller måle de samme steder i samme rækkefølge. Registrer delvægt og profilrevision med hver gruppe. Hvis flere indstillinger ændres på én gang, mister holdet årsagen til resultatet.
KGB110A-siden navngiver en MOOG 100 tykkelsescontroller. ENMoog DigiPack III manual hostet af Kinggleforklarer en controller-metode, der gemmer produktfiler og relaterer programmeret vægtykkelse til maskinens position. Det er nyttigt procesbevis, men det identificerer ikke det nøjagtige controller-interface, der leveres på hver KGB110A.
En profil kan ikke rette enhver defekt. Matrice- og dorngeometrien, hovedcentrering, smeltetemperatur, formstøbning og støbetid har stadig betydning. Hvis formen kommer ind i formen off-center, kan tilføjelse af materiale skjule symptomet, mens vægten øges.
Når delen er bestået, gem den komplette opskrift. Inkluder materiale, farve, temperaturer, skudindstilling, profilfil, blæsning, køling og formrevision. Deparison programmeringsvejledninggiver en mere fyldig stemningssekvens.
Match ekstruderingsgenvinding med køling og accepteret output
Den offentlige tabel viser 160 til 200 kg/t som KGB110A HDPE-smeltekapacitetsområdet. Produktionsspørgsmålet er, om den valgte skrue kan genopfylde akkumulatoren inden næste skud, samtidig med at den opretholder en stabil smeltekvalitet. Det kan en maksimal brochuretakst ikke i sig selv svare på.
Beregn brutto timeforbrug fra hele præstegården. Brug de planlagte støbearrangementer i timen og aktive forretninger. Sammenlign derefter resultatet med den testede smeltehastighed for den faktiske harpiks, farve og genslibningstilstand.
Bruttomaterialebehov, kg/h = brutto formmasse x støbebegivenheder pr. time x aktive emner pr. begivenhed
KGB110A-siden viser 320 stk/t, men mærker den som tørcyklus. Tørcyklus er en maskinbevægelsesreference. Produktoutput inkluderer akkumulatorgenvinding, formdannelse, blæsning, køling, udstødning, åbning, udtagning, trimning og kvalitetstab.
Store dele bruger ofte meget af cyklussen på køling. Den tid kan tillade ekstruderen at genopfylde hovedet. Hvis bedre formafkøling forkorter cyklussen, stiger den nødvendige smeltehastighed. Cyklusoptimering skal derfor kontrollere genvinding og vægkvalitet, ikke kun skimmeltemperatur.
Rapportér accepterede dele i timen efter de aftalte kontroller. Hold tør cyklus, brutto cyklusser, afvisninger og stop i separate kolonner. Deguide til optimering af cyklus-tidviser, hvordan man opbygger et trinvis tidsbudget.
Kontroller 760 kN mod projekteret areal og procestryk
Kinggle udgiver 760 kN spændekraft til KGB110A. Dette tal bliver kun nyttigt ved siden af hulrummets projicerede areal og det aftalte indre tryk. Det projicerede område er hulrummets silhuet på skilleplanet. Det er ikke beholdervolumen eller overfladeareal.
En bred barriere eller bordplade kan skabe betydelig skillebelastning, selv når den er lavvandet. En dyb, men smal flyder kan opføre sig anderledes. Layouter med flere hulrum eller flere dele øger det samlede projicerede areal set af klemmen.
Produktsiden viser 0,8 MPa blæsetryk. Brug selve produktionsvinduet i beregningen. Formudluftning, smeltetemperatur, overfladedetaljer og vægtykkelse kan ændre det nødvendige tryk. Fabrikstesten skal registrere indstillet tryk og tilgængeligt maskinindgangstryk.
Flashtilstand er et nyttigt bevis. Voksende blitz kan pege på overdreven adskillelseskraft, slidte klemområder, tilpasningsproblemer eller overskydende materiale. Ret ikke alle flashproblemer ved at øge klemkraften. Inspicer formen og bearbejd sammen.
Maskinleverandøren og formleverandøren bør godkende én beregning. Angiv projekteret areal, procestryk, klembehov og den forudsatte faktor i den tekniske fil. Dette forhindrer to separate godkendelser, der er afhængige af forskellige antagelser.
Tjek beregningen igen, hvis hulrummets layout ændres. Tilføjelse af en anden del, flytning af skillelinjen eller udvidelse af et panel kan ændre det projicerede område. Indsatser og sidehandlinger kan også ændre, hvordan formen reagerer. Den endelige formtegning, snarere end en tidlig produktskitse, bør lukke denne kontrol.
Definer materialelagene i stedet for at stole på en egenskabssætning
Siden KGB110A siger, at platformen kan levere enkeltlagsprodukter og også kan konstruere dobbeltlags- eller flerlagsstrukturer. Den samme offentlige specifikationstabel viser en 110 mm skrue og en 75 kW ekstrudermotor. Et flerlagsprojekt har derfor brug for en konfigurationstegning ud over standardtabellen.
Start med produktets årsag til endnu et lag. Det kan være farveplacering, genbrugt kernemateriale eller en funktionel barriere. Angiv materialet i hvert lag og målforholdet. Tjek kompatibilitet, behandlingstemperaturer og den tilladte variation.
Anmod derefter om smeltevejsdiagrammet. Den skal identificere hver ekstruder, adapter, hovedkanal og kontrolpunkt. Forslaget skal også vise motorstørrelser, varmebelastninger, materialehåndtering og den reviderede forbrugssum. En generisk "flerlags" etiket definerer ikke dette udstyr.
Omstillingsarbejdet vokser med hver materialevej. Rensevolumen, rengøringsadgang, farvesekvens og skrotadskillelse påvirker driftstiden. Hvis produktet ikke har brug for flere lag, kan det ekstra system tilføje arbejde uden at skabe køberværdi.
Enkeltlags retning
Brug én defineret harpiksstrøm, når produktets ydeevne, farve og genbrugsplan kan opfyldes med én vægstruktur.
Flerlags retning
Anmod om en projektspecifik co-ekstruderingskonfiguration, når hvert lag har en dokumenteret funktion og acceptområde.
Kingglesflerlags co-ekstruderingsguideforklarer lagroller og de spørgsmål, der hører hjemme i tilbudsanmodningen.
Planlæg hele cellen omkring en 22 t maskine
De offentliggjorte maskinmål er 6,6 x 4,2 x 5,2 m. Maskinens vægt er 22 t. Disse værdier starter anlæggets layout. De omfatter ikke servicegodkendelse, trapper, formhåndtering, harpiksudstyr, kompressor, kølesystem, take-out eller downstream finish.
Tjek først den lodrette vej. Bygningen har brug for tilstrækkelig højde til maskinen, platformadgang og planlagte løft. Marker ruten for dysehovedet og ekstruderkomponenterne, hvis vedligeholdelse kræver fjernelse over hovedet. Bekræft krankapaciteten og krogrækkevidden fra den endelige tegning.
Siden KGB110A udgiver 0,3 MPa og 120 L/min til kølevand. Projektarket har også brug for indløbstemperatur, returgrænse, vandkvalitet, filtrering og kredsløbsomfang. Et flownummer uden temperatur kan ikke dimensionere kølesystemet.
For trykluft viser siden 0,8 MPa og 1,8 m³/min. Bekræft spids- og gennemsnitsbehov, modtagerstørrelse, dugpunkt, filtrering og tilslutningsstørrelse. Store blæsehændelser kan trække trykket ned, når skærebordet er underdimensioneret.
Siden angiver 52 til 60 kW som gennemsnitligt energiforbrug. Da kW er effekt, skal du behandle dette som en offentliggjort driftseffektreference. Omregn det ikke til kWh pr. del.EUROMAP 46.2knytter produktrelateret energimåling til en given maskine, form og produkt under stabile forhold.
Defabrikshjælpevejledningdækker elektriske skel, luft, vand, anlægsarbejder og adgang. Brug den endelige generelle arrangementstegning i stedet for den offentlige konvolut til installationsgodkendelse.

Bevis konfigurationen med en sporbar produktprøve
En fabriksprøve burde genskabe det produktjob, der er beskrevet i eksempelfilen. Den godkendte form, harpiks og større muligheder skal være til stede. Hvis der bruges en erstatning, skal du notere forskellen og begrænse konklusionerne i overensstemmelse hermed.
Planlæg prøvesekvensen før løb. Nummerdele i støbt rækkefølge. Definer hvornår stabil produktion begynder, og hvor længe målevinduet varer. EUROMAP 46.2 kræver stabile maskinforhold for sin produktrelaterede energimetode og dokumenterer produktkvalitet som en del af testkonteksten.
- Identificer konfigurationen.Registrer maskinens serienummer, hovedoption, matriceværktøj, formrevision, controller og installeret automatisering.
- Bekræft formuleringen.Registrer harpikskvalitet, leverandør, farve, tilsætningsstoffer og genslibningsindhold fra det faktiske forsøgsmateriale.
- Fang opskriften.Gem temperaturer, skudindstillinger, vægprofil, blæseindstillinger, køleforhold og automatiseringstid.
- Luk massebalancen.Vej produktet, hver trimstrøm og det komplette bruttoskud. Sammenlign det med det citerede hovedgrundlag.
- Mål vægkortet.Brug de nummererede steder og den aftalte metode. Hold aflæsningerne knyttet til hvert prøvenummer.
- Kør funktionstjek.Anvend kun de produktspecifikke test og grænser, der er skrevet i det godkendte krav.
- Tæl output ærligt.Separat tør cyklus, brutto cyklusser, accepterede dele, afvisninger og stop over den aftalte periode.
- Optag hjælpeprogrammer.Mål strøm, luft og vand ved definerede grænser, mens det accepterede produkt fremstilles.
- Luk åbne genstande.Giv hver afvigelse en ejer, korrigerende handling, beviskrav og forfaldsdato.
Vælg ikke kun den bedste del til rapporten. Hold en rækkefølge, der viser variation. Hvis opskriften ændres, skal du starte en ny prøvegruppe. Dette adskiller procesudvikling fra acceptbevis.
Aftal måleredskaberne inden testen. Registrer skalaopløsning, tykkelsesmetode og kalibreringsstatus, hvor de påvirker resultatet. Brug de samme værktøjer til prøvesekvensen. Hvis køber og leverandør måler med forskellige metoder, skal du sammenligne disse metoder, før du beslutter, at delene er uenige.
Et mislykket resultat kræver kontekst. Gem de relaterede indstillinger, alarmhistorik, prøvenummer og inspektionsjournal. En korrigeret del kan bevise reparationen, men den bør ikke slette den tidligere afvigelse. Denne historie hjælper teamet med at beslutte, om rettelsen er stabil eller midlertidig.
Gem rådata, fotos, eksport af opskrifter og underskrevne oversigter sammen. Defabriksgodkendelsestestguidegiver en bredere protokol til maskin-, produkt- og dokumenttjek.
Brug fire porte til at afgøre, om KGB110A passer
KGB110A hører til på shortlisten, når fire bevisporte lukker. For det første passer formen til plade, konvolut, tykkelsesområde og bevægelse. For det andet kan det valgte hoved levere bruttoformen med et nyttigt kontrolområde. For det tredje understøtter ekstruderingsgenvinding målcyklussen med det faktiske materiale. For det fjerde kan fabrikken levere de nødvendige hjælpemidler og håndtering.
En 160L etiket kan ikke erstatte nogen port. En lang del kan mislykkes i formkontrollen. En tung del kan mislykkes i skudkontrollen. En kort cyklus kan mislykkes i gendannelseskontrollen. En fabrik med begrænset højde kan mislykkes i installationskontrollen.
Flyt ned i et maskinområde, når produktet og formen er meget mindre, og den større platform ikke tilføjer nogen brugbar kapacitet. Flyt op eller anmod om en anden konfiguration, når brutto skud, skimmelplads eller krav til klemmer overstiger det dokumenterede område. DeKGB100B 120L guideleverer de tilstødende ingeniørtjek i lavere rækkevidde.
Afslut valget med en signeret kravmatrix. Hver linje skal navngive køberens input, den foreslåede konfiguration og beviserne, der vil bevise overholdelse. Ukendte genstande bør forblive åbne i stedet for at blive erstattet med en brochureantagelse.
Maskinmodellen er så resultatet af produktfilen. Den ordre giver formdesigneren, maskinbyggeren og køberen ét sæt fakta at arbejde ud fra.
Ofte stillede spørgsmål
Hvilke produkter er KGB110A 160L blæsestøbemaskinen beregnet til?
Kinggles produktside viser tønder, møbler, flydere, pontoner, legetøj, bildele og trafikbarrierer. Disse er applikationsfamilier. Det specifikke produkt skal stadig kontrolleres for formpasning, brutto formmasse, klembehov, materiale, afkøling og fjernelse.
Hvorfor skal jeg sende en fysisk prøve samt en tegning?
Tegningen definerer den godkendte geometri, mens prøven hjælper ingeniørteamet med at inspicere vægt, skillelinje, trim, vægfordeling og håndtering. Brug begge, når det er muligt. Tegningen og de skriftlige prøver skal kontrollere, om prøven afviger fra det nuværende design.
Er 320 stk/t produktionen af KGB110A?
Nej. KGB110A-siden mærker 320 stk/t som tørcyklus. Accepteret output skal omfatte ekstruderingsgenvinding, formdannelse, blæsning, afkøling, udtagning, trimning, kasseringer og optalte stop med produktionsformen og harpiksen.
Kan en 15 kg færdig PE-del køre på KGB110A?
Den offentlige tabel viser 9(15) kg som PE-akkumulatorvægtreference, ikke færdigvarekapacitet. Brutto parisonmasse inkluderer produktet og al flash eller trim. Bekræft det valgte hoved, harpiksbasis og driftsmargin, og bevis derefter resultatet i produktafprøvningen.
Fremstiller standarden KGB110A flerlagsprodukter?
Produktbeskrivelsen nævner enkeltlags- og flerlagsløsninger, mens den offentlige tabel viser én skrue og én ekstrudermotor. Et flerlagsprojekt kræver en separat smeltebanetegning, ekstruderliste, hovedkonfiguration, lagforholdsområde og revideret hjælpeark.
Hvad skal inkluderes i en KGB110A-forespørgsel?
Send produkttegningen, prøvefotos, dimensioner, nettovægt, vægkort, harpiks, trimningsestimat, kvalitetstest, accepteret outputmål, formdata og fabriksværktøjer. Kinggle kan derefter bekræfte hovedet, formrummet, ekstruderingsarrangementet og acceptplanen.
Send produktbeviset, ikke kun et bind
Del prøvefilen, formoplysninger, outputmål og planteforhold med Kinggle. Projektteamet kan bruge disse fakta til at bekræfte KGB110A-konfigurationen og definere et produktbaseret forsøg.
Anmod om en KGB110A-konfigurationsgennemgangKilder og anmeldelsesgrundlag
- Kinggle, 160L akkumuleringsblæsestøbemaskine, model KGB110A. Produktpositionering, specifikationer og angivne anvendelser, kontrolleret 15. september 2026.
- Kinggle salgsproces. Anmodning om produktoplysninger og angivet inspektionsworkflow, kontrolleret 15. september 2026.
- Moog DigiPack III instruktionsmanual hostet af Kinggle. Lagrede produktfiler og programmeret vægtykkelseskontrol til akkumulator- eller kontinuerlige maskiner.
- EUROMAP 46.2, Ekstrusionsblæsestøbemaskiner, Bestemmelse af produktrelateret energiforbrug. Version 1.0, januar 2014.
Redaktionel note:Kinggle er producenten og udgiveren af denne vejledning. Produktdata præsenteres som offentliggjort information fra første part. Den underskrevne projektspecifikation og bevidnede retssag bør kontrollere den bestilte maskine.