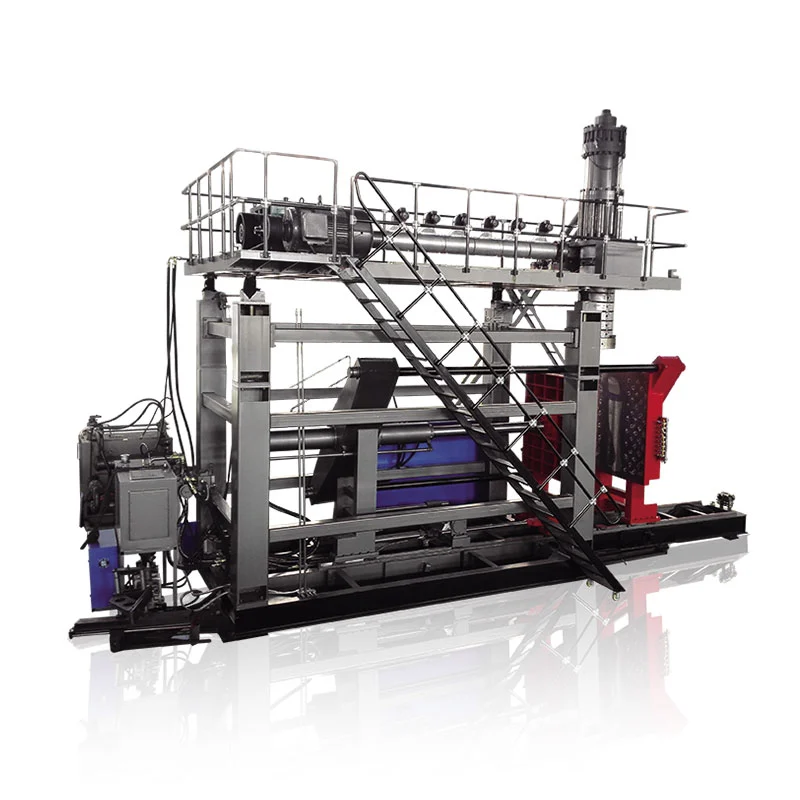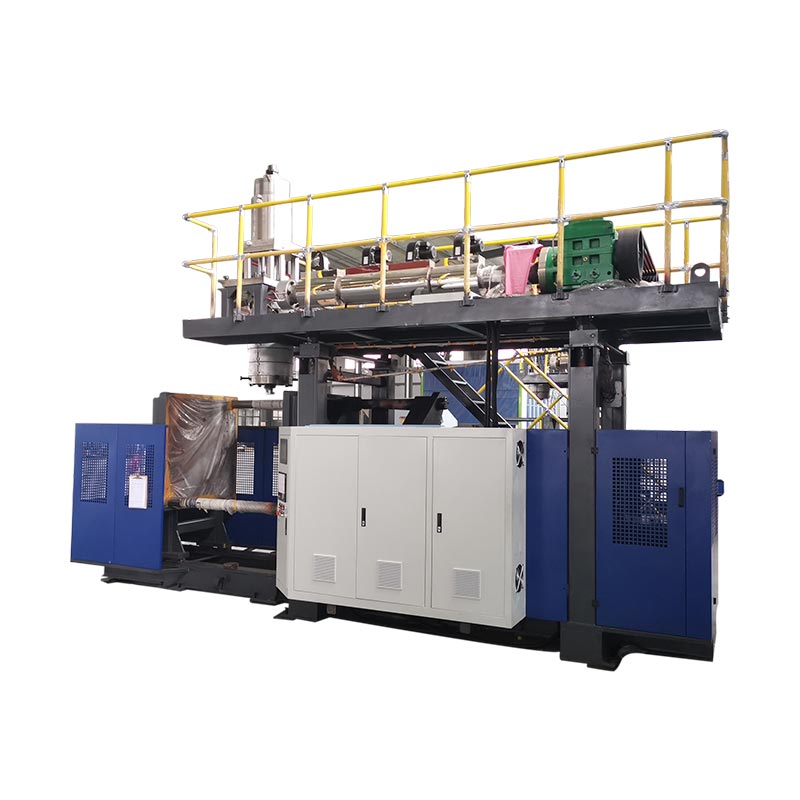
Blæsestøbning til biler kan producere hule dele såsom luftkanaler og væskebeholdere. Valg af udstyr starter med deltegningen, specificerede harpiks og acceptkrav. En maskines annoncerede beholdervolumen kan ikke alene fastslå, om den vil danne en bestemt kanal, rumme dens form eller levere det nødvendige færdige output.
En nyttig købsgennemgang følger delen gennem hele processen: formning, fjernelse, trimning, montering og inspektion. Løs obligatoriske produkt- og værktøjskrav, før du sammenligner nominel produktion eller pris. Ellers kan en hurtig støbecyklus skjule en produktionscelle, der stadig mangler sit leveringsmål.

Blæsestøbning af autodele: applikationer og procesegnethed
Gruppér bildele efter, hvad de skal gøre, snarere end efter, at de er hule. En kabineluftkanal, en motorluftindtagskomponent og et væskebeholder har brug for forskellige anmeldelser. Deres driftsbetingelser og grænseflader bestemmer de spørgsmål, som et maskinforslag skal besvare.
| Del familie | Input at etablere | Spørgsmål om udstyr og værktøj |
|---|---|---|
| Kabine VVS-kanaler | Luftvej, tilslutningsgeometri, installationsplads og specificerede funktionstjek | Kan den foreslåede rute danne kroppen og efterlade tilgængelige trimnings- og inspektionssteder? |
| Motorens luftindtagsdele | Angivne temperatur-, tryk- eller vakuumforhold, medieeksponering og tilslutningskrav | Passer harpiksen, dannelsesvejen og den komplette celle til disse særlige forhold? |
| Væskereservoirer | Væske, servicebetingelser, porte, monteringsfunktioner og acceptkriterier | Hvordan vil karosseriet, interfaces og enhver efterfølgende samling blive produceret og verificeret? |
| Andre hule tekniske dele | Belastningskasser, dimensioner, monteringsegenskaber og tilsigtet brug | Er blæsestøbning egnet, eller skal en anden form- eller sammenføjningsvej sammenlignes? |
Hold brændstofsystemprojekter på en separat godkendelsessti. f.eks.RISE beskriver brandprøvning af plastbrændstoftankeunder UN Regulation 34, Annex 5, paragraf 5. Det er et specifikt testområde, ikke en komplet godkendelsestjekliste. Etablere det gældende marked, krav og godkendelsesansvar for det faktiske brændstofsystemprojekt; et maskinkatalog med "biltanke" fastslår ikke, at brændstoftankproduktionen overholdes.
Blæsestøbte HVAC-kanaler: geometri, grænseflader og maskinkrav
For blæsestøbte HVAC-kanaler, gennemgå luftvejen og hver forbindelse sammen. En krop, der kan formes, har stadig brug for åbninger, der kan trimmes, lokaliseres og kontrolleres. Brugerdefinerede plastkanaler bør derfor nå tilbudsstadiet med både den støbte geometri og den tilsigtede færdige geometri defineret.
Adskil kabineventilation fra kravene til motorens luftindtag
Overfør ikke et motorluftindtagsmateriale eller testtilstand til en kabinekanal, simpelthen fordi begge bærer luft. Registrer installationsmiljøet, godkendt materiale og nødvendige kontroller for den pågældende del. Hvis tryk, vakuum, temperaturcyklus eller væskeeksponering har betydning, skal du identificere de relevante forhold i projektspecifikationen.
Gennemgå den færdige forbindelse, ikke kun den støbte åbning
Marker tilslutningsender, monteringsdatum, snitændringer og de foreslåede trimningssteder på tegningen. Kontroller derefter, hvordan delen vil sidde i et efterbehandlings- eller inspektionsarmatur. Et nyttigt gennemgangsspørgsmål er, om det samme datumsystem kan lokalisere delen konsekvent under trimning, måling og montering.
Angiv enhver påkrævet gennemstrømning, passage, pasform eller tætningskontrol, før cellen defineres. Disse kontroller kan have behov for dedikeret inventar eller separate stationer. De bør have en tildelt leverandør og acceptmetode, i stedet for at blive antaget at komme med blæsestøbemaskinen.
Vælg procesruten, før du vælger maskinstørrelse
Diskuter, hvordan formen vil nå formhulen, før du vælger en større maskine. Et parison er det varme hule rør, som processen danner og puster op. Dens håndtering og placering skal passe til geometrien.
Konventionel ekstrudering versus 3D sugeblæsestøbning
Torays tekniske forklaring af 3D sugeblæsestøbningbeskriver sugning, der indfører præmien i et formhulrum til lange, komplekse hule former. Dette er en særskilt procesordning. En konventionel ekstruderingsblæsestøbemaskine med en robot til fjernelse af dele bør ikke behandles som et tilsvarende bevis på denne evne.
For en akavet sti, anmod om en formningsrutegennemgang ved hjælp af den faktiske geometri og harpiks. Sammenlign konventionel ekstruderingsblæsestøbning, en specialiseret placering eller sugevej og sammenføjede støbte sektioner, hvor det er relevant. Sammenligningen bør tage fat på udformning af gennemførlighed, grænseflader og nedstrømsarbejde i stedet for at antage, at én rute passer til hver bilkanal.
Hold smelteafgivelse og drevkonfiguration adskilt
Kontinuerlig ekstrudering og akkumulatorhoveddrift beskriver smelteafgivelse. Parison-placering beskriver en anden del af processen. Hydrauliske, servohydrauliske og elektriske drev beskriver aktivering. Sammenligning af disse på separate akser gør citater nemmere at fortolke og forhindrer en automatiseringslabel i at stå for en formgivningsevne.
Vælg blæsestøbningsharpikser til den faktiske bilapplikation
Angiv karakteren, ikke kun polymerfamilien. "PA" eller "PP" efterlader åbne spørgsmål om forstærkning, modifikation, bearbejdningsadfærd og egnethed til den påtænkte del. Envalior'sDurethan PA6 portefølje, for eksempel skelner blæsestøbningskvaliteter og forstærkede kvaliteter til rør og luftkanaler. Et familienavn identificerer ikke en udskiftelig opskrift.
Tilpas materialeforberedelse og plastificering til karakteren
Få de aktuelle karakterspecifikke behandlingsinstruktioner. Kontroller det foreslåede tørre- og fodringsarrangement, fugtmåling, hvor det er nødvendigt, skrue- og hovedegnethed, temperaturkontrol og eventuelle slidbestandige specifikationer, der er nødvendige for blandingen. Dette er elementer til teknisk bekræftelse, ikke grunde til at offentliggøre én tørretemperatur for alle tekniske plaster.
Toray identificerer smelteviskositet og formfastholdelsesstabilitet som relevant for blæsestøbningsharpiksens egnethed. Registrer materialets tilstand og procesindstillinger under et forsøg, så et dannelsesproblem kan undersøges i forhold til en kendt recept. Accepter ikke en maskines offentliggjorte HDPE-ekstruderingshastighed som bevis på dens leveringshastighed med en anden harpiks.
Gem efterslibning inden for den godkendte opskrift
Registrer kilden, forarbejdningshistorikken og den foreslåede andel af formaling sammen med kundens tilladelse og de nødvendige kontroller for at kvalificere opskriften. Test det påtænkte produktionsmix. Et forsøg med kun at bruge jomfruharpiks etablerer ikke ydeevne med en senere genslibningstilsætning.
Oversæt deltegningen til krav til blæsestøbningsudstyr
Brug en krav-til-bevis-tabel til at gennemgå blæsestøbningsudstyr. Hvert obligatorisk krav kræver en tilsvarende specifikation, tegning eller prøveoptegnelse. Uafklarede emner skal forblive synlige, indtil den ansvarlige part lukker dem.
| Krav | Tjek forslaget ind | Beviser og lukning |
|---|---|---|
| Efterspørgsel efter materiale og bruttoskud | Grade-specifik plastificering, brugbart skud og levering; inkludere processkrot frem for færdigvægt alene | Materialejournal og repræsentativ formeringsforsøg |
| Montering af forme | Konvolut, montering, formtykkelse og masse, forsyninger og serviceadgang | Form-maskine interface tegning |
| Åbning og fjernelse | Åbningsrum, nødvendige formbevægelser, gribebane og frigang til den varme del | Bevægelsesgennemgang og vidne til fjernelsessekvens |
| Kritiske vægområder | Hovedværktøj, forsamlingskontrol og foreslåede inspektionssteder | Kortlagte mål mod tegnegrænser |
| Færdige grænseflader | Trimning, samling, montering og positionering af armaturer | Mål- og funktionskontrol af færdige dele |
| Accepteret output | Fuldfør celle, tællepunkt, afbrydelsesregler og afvisningshåndtering | Tidsbestemt prøve med accepterede mængder og stop records |
Hvordan jeg ville anmelde et blæsestøbningsprojekt til biler
For et bilblæsestøbningsprojekt ville jeg gennemgå deltegningen, før jeg diskuterede maskinkapacitet. Mine udgangsspørgsmål ville omhandle materialekarakter, driftsmiljø, tilslutningspunkter og acceptkrav. En maskines nominelle beholdervolumen vil forblive en screeningsreference, ikke grundlaget for godkendelse af en kanal eller et uregelmæssigt reservoir.
Hvis en prøvedel nåede sit vægtmål, men ikke klarede en lokal vægtykkelseskontrol, ville jeg undersøge materialefordelingen, før jeg øgede den samlede delvægt. Jeg vil sammenligne de angivne inspektionssteder med emneprofilen, materialeforberedelse, værktøj og registrerede procesindstillinger. Tilføjelse af materiale overalt ville forblive en foreslået ændring, indtil de relevante deltjek viste, at det løste problemet.
Værktøjsgennemgangen ville dække mere end om formen passer mellem trykpladerne. Jeg ville tjekke montering, formtykkelse, åbningsplads, nødvendige bevægelser og den komplette del-fjernelsesvej. Porte og monteringsfunktioner vil også kræve en klar plan for trimning, positionering og inspektion efter støbning.
For en specificeret ingeniørplastkvalitet vil jeg anmode om dens behandlingsvejledning og verificere den foreslåede tørring, fodring, skrue og hovedarrangement. Jeg ville ikke bruge et HDPE-gennemløbstal som bevis på ydeevne med en anden harpiks. Enhver foreslået genmalingsopskrift vil forblive underlagt det gældende materiale og kundekrav.
Inden jeg godkender produktionscellen, vil jeg inkludere nedstrømsarbejde i forsøgsplanen. En støbt kanal skal stadig bestå de aftalte trimnings-, monterings- og inspektionsfaser. Jeg ville registrere accepteret output, afbrydelser og manuelle justeringer og derefter adskille beståede krav fra elementer, der skulle korrigeres eller yderligere beviser.
Min anbefaling vil afhænge af disse resultater. En større maskine ville ikke være min automatiske reaktion på en produktionsmangel; Jeg ville først fastslå, om begrænsningen kom fra støbning, håndtering, efterbehandling eller inspektion.
Blæseformdesign, vægfordeling og kritiske grænseflader
En færdig dels vægt er ét mål for hele objektet. Den kan ikke identificere tykkelsen ved en bøjning, forbindelse eller afklemning. Etabler inspektionssteder ud fra tegningen og funktionen, og sammenlign derefter målinger foretaget i en defineret deltilstand.
Separat langsgående og periferisk kontrol
Gennemgå programmering af langsgående parison separat fra vægfordelingen rundt om delens omkreds. Toray beskriver radius vægtykkelseskontrol i sin 3D sugeproces diskussion. Bekræft det foreslåede systems faktiske kontrolfunktioner; et stort antal programmeringspunkter alene viser ikke, at enhver kritisk placering vil nå sin grænse.
For en lokal fejl skal du kortlægge målingen til dens position på delen og undersøge de relevante proces- og værktøjsvariabler. Hold ændringer sporbare, så deres virkninger kan kontrolleres. Det eksisterendeparison programmeringsvejledningforklarer kontrolemnet mere detaljeret.
Før henføringspunkterne gennem efterbehandling og montage
Definer, hvordan porte, trimmede kanter og monteringsfunktioner vil blive målt i forhold til de specificerede henføringspunkter. Aftal delens støtte og måletilstand. Gennemgå disse grænseflader med leverandørerne af forme og armaturer ved hjælp afformdesign og maskingrænsefladekontrol, snarere end at behandle efterbehandling som et separat problem efter formgodkendelse.
Definer den komplette blæsestøbningscelle til biler
Tegn ruten fra harpikspræparation til det accepterede tællepunkt. Inkluder kun fjernelse, trimning, åbning, samling, samling og inspektion, hvor delen har brug for dem. For hver operation, navngiv leverandøren, acceptbevis og ansvar for integration.
Tjek stationsgrænseflader: hvordan en del overføres, hvordan den er placeret, hvad der sker når en nedstrøms station stopper, og hvordan afviste dele adskilles. Et tilbud skal adskille udstyr leveret af maskinbyggeren fra udstyr leveret af andre. Deautomatiseret linjekonfigurationsvejledningdækker disse forsyningsgrænser.
Vælg inspektioner fra delens funktion og specifikation. En lækagetest, hvor det kræves, erstatter ikke dimensions-, passage-, monterings- eller holdbarhedsbevis. Undgå en generisk testliste for hver bilapplikation.
Bevis delen og produktionsprocessen separat
Planlæg et repræsentativt forsøg omkring tegningsrevision, godkendt materiale og påtænkt opskrift. Registrer støbeform, opsætning, materialeparti og måleplan. Gem accepterede mængder, årsager til afvisning, stop og manuelle indgreb sammen med cyklusjournalen.
En leverandørs maskintest og en kundes produktionsdelgodkendelse tjener forskellige formål.AIAGs offentlige PPAP-oversigtforbinder godkendelse af produktionsdele med konsekvent opfyldelse af designregistreringer og specifikationer under en faktisk produktionskørsel med produktionshastigheder. Denne rækkevidde er bredere end at demonstrere en maskinbevægelse eller at producere en acceptabel prøve.
| Aktivitet | Spørgsmål den adresserer | Bevis at definere | etablerer sig ikke af sig selv |
|---|---|---|---|
| Maskin- eller cellefedt | Opfylder det leverede udstyr det aftalte acceptomfang? | Kontraktlige kontroller, konfiguration, prøvebetingelser og optegnelse over åbne varer | Alle færdige dele funktioner eller kundens produktionsgodkendelse |
| Del funktionel validering | Opfylder den færdige del de specificerede brugskrav? | Gældende dimensions-, montage-, funktions- og holdbarhedsregistreringer | Vedvarende produktionsydelse uden for de evaluerede forhold |
| Kundens produktionsdelgodkendelse | Opfylder den påtænkte produktionsproces kundens gældende godkendelseskrav? | Kundedefinerede indsendelser og produktionsbeviser, inklusive PPAP, hvor det kræves | Godkendelse af ændret materiale, tegning eller proces uden den nødvendige gennemgang |
Indstil prøvemængder, forsøgsvarighed, målemetoder og eventuelle statistiske kriterier i projektacceptplanen. Lån ikke et universelt Cpk-mål eller kørselsvarighed fra en generisk maskinartikel. Til udstyrsdelen skal du brugeFAT planlægningsvejledningat etablere de aftalte kontroller.
Luk hvert krav som bestået, hvilket kræver korrigerende arbejde og gentest, eller endnu ikke verificeret. Tildel en ejer og lukningsbevis til de to sidstnævnte kategorier. Ved at holde disse statusser adskilt forhindrer du, at en ufuldstændig prøveversion bliver en tilsyneladende produktionsudgivelse.
Sammenlign output og omkostninger ved grænsen for den accepterede del
Tæl færdige autodele, der består de aftalte kontroller. Angiv, om målet omfatter omstillinger, afbrydelser og nedstrømsdrift, og brug det samme tidsgrundlag for hver station. Se denvejledning til beregning af produktionshastighedfor at skelne mellem nominelle cyklusser og accepteret output.
Evaluering af en HVAC-kanalcelle ud over dens støbecyklus
For et hypotetisk HVAC-kanalprojekt i biler vil jeg starte med et krav på 95 accepterede dele pr. planlagt time. Antag en støbeform med enkelt hulrum, en støbecyklus på 32 sekunder, 90 % tilgængelighed i støbetrin og et endeligt accepteret udbytte på 96 % over hele processen.
Den nominelle støbehastighed ville være 3.600 ÷ 32 eller 112,5 dele i timen. Anvendelse af den formodede kørselstilgængelighed ville efterlade en støbefasekapacitet på 101,25 dele pr. planlagt time.
Det tal ville ikke fastslå det færdige output. Jeg vil også sammenligne kapaciteten af trimning, håndtering og inspektion. Tabellen nedenfor viser to planlægningsscenarier, forudsat at der ikke er yderligere overførselstab eller interaktioner mellem stationsstop. Begge nedstrøms kapacitetstal bruger planlagte timer og tillader allerede de antagne stationsafbrydelser; 96 % udbytte påføres én gang til sidst.
| Planlægningsforanstaltning | Indledende downstream-scenarie | Revideret downstream-scenarie |
|---|---|---|
| Kapacitet på støbetrin | 101,25 dele/time | 101,25 dele/time |
| Nedstrøms behandlingskapacitet | 90 dele/time | 105 dele/time |
| Antaget endeligt accepteret udbytte | 96 % | 96 % |
| Forventet accepteret output | 86,4 dele/time | 97,2 dele/time |
| Påkrævet accepteret output | 95 dele/time | 95 dele/time |
I det indledende scenarie ville downstream-kapacitet begrænse cellen til 90 dele i timen før det endelige udbytte. Det forventede accepterede output ville derfor være 90 × 0,96 = 86,4 dele i timen, under kravet.
Jeg vil derefter vurdere et nedstrøms arrangement, der er i stand til at behandle 105 dele i timen. Når støbetrinnet derefter begrænser forsyningen, ville det forventede accepterede output blive 101,25 × 0,96 = 97,2 dele i timen.
Den reviderede beregning ville kun overstige målet med 2,2 dele i timen. Jeg vil behandle det som begrænset planlægningshøjde, ikke bevis for en godkendt produktionshastighed. Et repræsentativt celleforsøg ville stadig skulle fastslå den faktiske cyklus, afbrydelser, nedstrøms ydeevne og accepteret udbytte.
Denne sammenligning ville rette den tekniske gennemgang mod efterbehandlings- og inspektionsarrangementet, før der anmodes om en større blæsestøbemaskine.
Sammenlign det samme produktionsomfang
Adskil omkostningerne til maskinen, formen, materialeforberedelse, efterbehandlingsarmaturer, inspektion, integration og prøveomkostninger i hvert forslag. En pris, der kun er maskine, kan ikke sammenlignes direkte med en komplet cellepris. Evaluere yderligere kapacitet i forhold til accepteret output og projektefterspørgsel; antag ikke, at en større maskine vil fjerne en nedstrøms flaskehals.
Forbered en RFQ til biler til Kinggle
Kinggles offentliggjorte akkumulatorplatforme giver specifikationsreferencer til en indledende diskussion. De er ikke automatiske valg for det hypotetiske kanaleksempel eller for hver bildel. Det foreslåede materiale, formen og det komplette produktionsomfang kræver stadig en teknisk gennemgang.
| Referencefelt | KGB80A | KGB100B |
|---|---|---|
| Annonceret maksimal containerkapacitet | 30 L | 120 L |
| Klemkraft | 215 kN | 440 kN |
| Formpladestørrelse, B × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimal formstørrelse, B × H | 520 × 860 mm | 920 × 1.200 mm |
| Skimmeltykkelse | 360 til 420 mm | 510 til 600 mm |
| Anført applikationsforbindelse | Rørledninger til bildele | Autodele og biltanke |
Tabellen gengiver udvalgte felter fra de linkede Kinggle-produktsider. Pladestørrelse og maksimal formstørrelse er forskellige felter. Ingen af dem bekræfter en komplet bevægelseskonvolut, karakterspecifik ydelse, specialiseret sugeproces eller godkendelse af brændstofsystemet. Anmod om grænsefladetegningen og konfigurationen for den foreslåede build.

Send en anmeldelsespakke, ikke kun en anmodet maskinvolumen
- 3D og 2D deltegninger med revisioner, færdig geometri, datums og kritiske væg- eller grænsefladekrav.
- Den angivne harpikskvalitet, godkendt produktionsopskrift og relevante forarbejdningsinstruktioner.
- Delvægt, planlagt formarrangement, eksisterende værktøjsinformation og den foreslåede efterbehandlingssekvens.
- Påkrævet accepteret output med dets tidsgrundlag, årlige efterspørgsel, produktmix og inspektionskrav.
- Pladsforhold og en klar liste over, hvem der leverer formen, hjælpemidler, efterbehandling, inspektion og integration.
Disse input lader den tekniske gennemgangsadresse passe, uløste krav og prøvebetingelser, før en maskinkonfiguration er færdiggjort.
Ofte stillede spørgsmål
Kan enhver luftkanal til biler fremstilles på en konventionel blæsestøbemaskine?
Nej. Gennemgå geometrien, specificeret harpiks, grænseflader og værktøjsadgang. Nogle former berettiger evaluering af specialiseret præmieplacering, sugeblæsestøbning eller sammenføjede sektioner. En konventionel maskine med en udtagningsrobot etablerer ikke i sig selv disse formningsevner.
Er akkumulatorvolumen nok til at vælge en maskine til en bildel?
Nej. Brugbart skudbehov, materialespecifik levering, forminstallation, åbningsrum, nødvendige bevægelser, delfjernelse og nedstrømsarbejde skal også gennemgås. En annonceret containervolumen er en screeningsreference, ikke en komplet udvælgelsesmetode for en uregelmæssig teknisk del.
Kan en HDPE-maskine behandle en specificeret ingeniørplastkvalitet?
Det kræver en karakterspecifik gennemgang af materialeforberedelse, plastificering, hovedværktøj, kontroller og den foreslåede proces. En offentliggjort HDPE-ekstruderingshastighed beviser ikke output med en anden harpiks. Bekræft konfigurationen og kør en repræsentativ prøveversion med det tilsigtede materiale.
Hvorfor kan en del nå sit vægtmål, men fejle et vægtykkelsestjek?
Vægt beskriver hele delen, mens et tykkelsestjek måler en placering. Materiale kan fordeles forskelligt mellem regioner uden en tilsvarende ændring i totalvægt. Kortlæg den fejlbehæftede placering og undersøg det relevante materiale, værktøj og procesforhold, før du beslutter, hvordan det skal rettes.
Fuldfører beståelse af en FAT-maskine kundens produktionsdelgodkendelse?
Nej. FAT dækker det aftalte udstyrsacceptomfang. Validering af færdige dele og godkendelse af kundens produktion kræver deres egne relevante beviser. Hvor PPAP er påkrævet, skal du bekræfte kundens indsendelse og produktionskørselskrav i stedet for at behandle udstyrslevering som godkendelse.
Er det at købe en blæsestøbemaskine til biler det samme som at købe brugerdefinerede blæsestøbte dele?
Nej. Anskaffelse af udstyr vedrører maskineri, værktøjsgrænseflader, integration og acceptmuligheder for en produktionsproces. Indkøb af færdige dele vedrører en producents ansvar for at producere og levere disse dele. Afklar, hvilket omfang der efterspørges, før du sammenligner leverandører.
For en gennemgang af udstyr til biler, send tegningen og materialekravene igennemKinggles kontaktsideeller e-mailsales@kinggle.com. Telefon:+86-574-87103665. Virksomhedsoplysninger er tilgængelige påKinggle Om side.
Godkend produktionsruten, før du forpligter dig til maskinen
Start med delen og materialet, afgør formgivningsruten, og forvandl tegningen til eksplicit udstyr og valideringskrav. Sammenlign derefter komplette forslag ved den accepterede delgrænse. Et obligatorisk tilpasningsproblem skal løses; en hurtigere cyklus eller lavere købspris kan ikke lukke den.