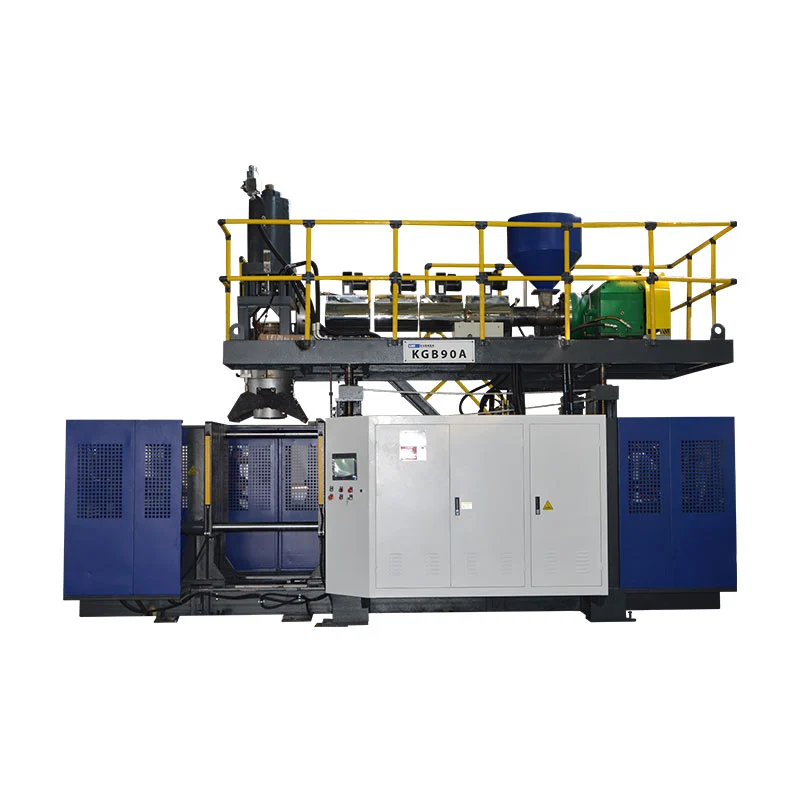
Vælg en automatisk blæsestøbemaskine efter det produkt, den skal levere, og de operationer, der er inkluderet efter støbning - ikke ved ordet "automatisk" i tilbuddet. For ekstruderingsblæsestøbning specificeres harpiks, værktøj, udtagning, trimning, inspektion og overførsel som ét produktionssystem. Vi anbefaler at godkende konfigurationen i forhold til accepterede beholdere ved det endelige udtømningspunkt, ikke et katalogtørcyklustal.
En støbemaskine kan køre en automatisk cyklus, mens folk stadig fjerner blitz, tjekker flasker eller fylder kartoner. Det kan være det rigtige arrangement for et lille, skiftende produktsortiment. Det er den forkerte ordning, hvis investeringssagen går ud fra, at de arbejdspladser er forsvundet. Definer grænsen, før du sammenligner priser.
Fem afgørelser, der har betydning før en ordre
- Tilpas støbeprocessen til delen, før du sammenligner automatiseringsniveauer.
- Definer hver overførsel og efterbehandling, inklusive arbejde, der forbliver manuelt.
- Balancer støbehastigheden med trimning, inspektion og pakningskapacitet.
- Test fejlretning og omstillinger, ikke kun uafbrudt produktion.
- Sammenlign de samlede linjeomkostninger pr. accepteret container under de samme betingelser.

Hvad dækker "automatisk" ved blæsestøbning?
"Automatisk" beskriver, hvordan operationer styres. Den identificerer ikke, hvordan plastdelen er dannet. En automatisk ekstruderingsblæsestøbemaskine og en PET-flaskeblæsemaskine kan begge køre programmerede sekvenser, men alligevel har de brug for forskellig materialeforberedelse, værktøj og efterbehandling. En køber, der søger efter en fuldautomatisk blæsestøbemaskine, bør først afgøre processpørgsmålet.
Ved ekstruderingsblæsestøbning danner maskinen et smeltet rør kaldet en forstøbning. Formen fanger det rør, og luft danner den hule del. PET-strækblæsestøbning bruger en præform, der er strakt og oppustet. Disse forskellige startformularer forklarer, hvorfor en PET præform-påfyldningsvejledning ikke er en komplet indkøbsvejledning til en HDPE-opvaskemiddelflaskelinje.
| Afgørelse | Ekstruderet blæsestøbning | PET stretch blæsestøbning |
|---|---|---|
| Startform | Ekstruderet smeltet forstøbning | PET præform |
| Fælles købskontekst | HDPE-flasker, håndterede beholdere og industrielle huldele | Klare drikkevareflasker lavet af præforme |
| Automatisering spørgsmål | Delfrigivelse, flashfjernelse, trimning, test og overførsel | Præformhåndtering, opvarmning/strækblæsningssekvens og flaskeoverførsel |
Procesreference:Kinggles blæsestøbemaskine guide. Produktgeometri og harpikskvalitet bestemmer det endelige procesvalg.
Adskil maskinen, cellen og linjen
En automatisk cyklus på maskinniveau dækker den aftalte støbesekvens. En automatiseret celle tilføjer defineret håndtering eller efterbehandling omkring den pågældende maskine. En produktionslinje forbinder successive operationer gennem en aftalt, accepteret produktgrænse. Pakningen kan være inden for denne grænse, eller den kan forblive en separat fabriksoperation.
Disse er nyttige indkøbsskel, ikke et løfte om, at hver leverandør bruger den samme terminologi. Indsæt de faktiske operationer i specifikationen. "Fuldautomatisk" uden udstyrsliste giver for meget plads til forskellige fortolkninger.
Vi foretrækker en specifik beskrivelse som "automatisk støbning, orienteret udtagning, afflashing og lækagetestet udledning" frem for en bred etiket. Den fortæller køberen, hvor det færdige produkt vises, og hvad der stadig mangler opmærksomhed. Materialeopfyldning, prøveudtagning, skrothåndtering og kartonskift har også brug for ejere, selv når den normale støbesekvens kører uden gentagen manuel håndtering.
På samme måde er automatisk styring ikke det samme som et helt elektrisk drev. Drevtype, stationsarrangement, antal personer og automatiseringsomfang er separate valg. Gennemgå hver enkelt i forhold til jobbet i stedet for at behandle dem som én premium-specifikation.
Start med delen og produktionsplanen
En flaskes nominelle volumen er ikke nok til at specificere dens produktionslinje. En smal rund flaske og en bred beholder kan bære den samme væskevolumen, men har brug for forskellige forme, udtagningsværktøj og understøtninger. Linjen skal håndtere den faktiske ydre form, ikke et abstrakt "2 L-produkt."
Begynd med deltegningen og den færdige tilstand, der forventes ved udledning. Registrer halsfinish, håndtagsåbning, kropsdimensioner, målvægt og kritiske kvalitetskrav. Bekræft den nøjagtige harpikskvalitet, farvepakke og aftalt genbrugs- eller genslibningstilstand. Disse detaljer gør et foreslået forsøg relevant for det påtænkte job.
Oversæt salgsplanen til et produktionskrav
Definer accepterede containere pr. skift sammen med antallet af skift, batchstørrelser og ændringsfrekvens. En høj timepris er mindre nyttig, hvis de fleste ordrer har brug for korte oplag og omfattende værktøjsændringer. En langsommere, men lettere at skifte celle passer måske bedre til den produktionsmix. Ingen af konklusionerne kan kun opnås ud fra maksimal katalogproduktion.
Angiv produktfamilien, ikke kun den første lanceringsflaske. Identificer den bredeste del, den tungeste del og den sværeste del at gribe eller trimme. Disse kan være forskellige SKU'er. Beslut derefter, hvilke produkter der skal køre på den indledende build, og hvilke der kræver fremtidig værktøj eller separat udstyr.
- Frys testartiklen:tegningsrevision, harpiks, færdigvægt og nødvendige tests.
- Indstil leveringsbetingelsen:trimmet, inspiceret, orienteret, talt eller pakket.
- Definer tidsplanen:gode containere pr. skift, driftstimer og planlagte SKU-ændringer.
- Tjek værktøjsfamilien:støbeforme, hovedhøjde, gribearmatur, trimningsreder og testsæler.
- Godkend cellekonvolutten:forsyningsselskaber, vagt, serviceadgang og produktflow.
Stationstal, dyseudløb og hulrum skal gennemgås separat. To stationer betyder ikke to forretninger. En blæsestøbemaskine med flere hoveder gør ikke enhver flaskeform kompatibel med udløbsafstanden. Et flerlagshoved beskriver vægkonstruktionen, ikke antallet af færdige containere pr. begivenhed.
Kingglesmulti-head versus multi-cavity guideforklarer disse konfigurationsforskelle. Brug denne anmeldelse, før du fikser automatiseringslayoutet. Når hulrumsarrangementet er afgjort, skal udtagnings- og efterbehandlingsudstyret bevare hver position gennem overførsel og kvalitetskontrol.
Den mest nyttige forespørgsel omfatter derfor en tegning, materialespecifikation, produktionsplan og kvalitetsdefinition. For en HDPE-flaskeproduktionslinje kan en anmodning om en "automatisk plastflaskefremstillingsmaskine" uden disse input ikke etablere det rigtige linjeomfang.
Tjek maskinsystemerne, der sætter produktkvaliteten
Nedstrøms automatisering kan ikke reparere en ustabil form, en uegnet pinch-off eller en del, der efterlader formen for blød til at håndtere. Støbeprocessen skal producere en gentagelig artikel, før overføringssystemet kan levere gentagelige resultater. Ellers bliver robotten en præcis måde at flytte inkonsistente dele på.
De vigtige dele af en blæsestøbemaskine omfatter ekstruderen, matricehovedet, spændeenheden, blæsesystemet, kølekredsløb og kontroller. Gennemgå deres bidrag til den godkendte del i stedet for alene at vælge efter komponentnavne. Et anerkendt PLC-mærke etablerer for eksempel ikke de leverede receptfunktioner eller downstream-kommunikation.
| System | Hvad skal anmeldes | Bevis at anmode om |
|---|---|---|
| Ekstrudering og matricehoved | Harpiks egnethed, brutto efterspørgsel og udløbsbalance | Produktionsprøver og identificerede materialeforhold |
| Parison kontrol | Vægfordeling på delens kritiske steder | Positionsspecifikke mål og gemt opskrift |
| Form og fastspænding | Værktøjstilpasning, afklemning og frigørelsesafstand | Godkendte tegninger og støbte inspektion |
| Køling og håndtering | Delstivhed ved de planlagte udløsnings- og gribepunkter | Overførselsprøve med den faktiske del |
| Kontrolelementer | Sekvens, alarmer, receptomfang og downstream-signaler | Funktionsdemonstration og interfaceliste |
En konkret reference: Kinggles 2 L enkeltstationsmaskine
DeKGB2L produktsideangiver en maksimal beholderkapacitet på 2 L, en 50 mm skrue, 30 kg/h HDPE-smeltekapacitet og en maksimal formstørrelse på 360 × 380 mm. Den beskriver også to-, tre- og fire-udløbskonfigurationer for mindre flasker i intervallet 100 ml-1 L. Disse værdier hjælper med at screene et foreslået job; de erstatter ikke en værktøjsgennemgang.
Den samme side mærker 600 PC/HR som "Output (tørcyklus)." Det er ikke det accepterede output af en identificeret shampooflaske, form og finish. Et produktionskrav kræver det faktiske materiale, køletid, aktive positioner og inspektionstilstand. Behandl tørcyklusindgangen som den offentliggjorte bevægelsesreference, den er.
For et forslag med flere udgange, tjek den kombinerede brutto masse samt kavitetspasning. Den færdige flaskevægt udelukker den flash, som ekstruderen også leverer. Flere forretninger kan øge kravet til ekstrudering, køling og efterbehandling sammen. Antal ansatte alene kan ikke etablere en brugbar produktionshastighed.
Vi vil først godkende støbesystemet, når de kritiske delmålinger og overføringsadfærd er stabile under de aftalte betingelser. Tilføjelse af en transportør, før du løser disse problemer, flytter problemet længere ned ad linjen. Til vægfordeling skal du brugeparison programmeringsvejledningved siden af produkttegningen.
Angiv linjen fra fodring til accepterede beholdere
Den stærkeste specifikation for blæsestøbningsautomatisering følger produktet gennem hver operation. Der står, hvad hvert modul modtager, hvad det leverer, og hvem der ejer forbindelsen til det næste modul. Dette er mere nyttigt end en lang liste af robotter, transportører og sensorer uden en aftalt procesgrænse.
Kinggle er udgivetautomatiseringsmulighederomfatte downstream trimning, inspektion og emballering. For et flaskeprojekt skal du oversætte denne evne til et defineret omfang. Automatisk deflashing, halstrimning, lækagetest og pakning er forskellige funktioner; ingen bør stille antages fra tilstedeværelsen af en anden.
| Operation | Spørgsmål til afklaring | Acceptkontrol |
|---|---|---|
| Fodring | Hvem leverer transport, blanding og kontrol på materialeniveau? | Det godkendte materiale når tragten uden en uplanlagt forsyningsafbrydelse. |
| Take-out | Hvor er delen grebet, og hvilken orientering forlader enheden? | Ingen mistet overførsel eller uacceptabel markering på testartiklen. |
| Afblinkning og trimning | Hvilke flash- og finishfunktioner fjernes? | Nødvendige kanter, hals og håndtagsåbninger opfylder deldefinitionen. |
| Eftersyn og afslag | Hvilke test er inline, og hvordan adskilles dele med fejl? | Aftalte udfordringsprøver identificeres og dirigeres korrekt. |
| Transport og pakning | Hvilken flasketilstand og arrangement skal nå næste station? | Overførsel, akkumulering og afsluttende optællingsarbejde til aftalt takst. |
Giv hver grænse en navngivet integrationsejer. Hvis maskinleverandøren leverer udtagningen, og en anden leverandør leverer lækagetesteren, skal nogen stadig godkende flaskeorientering, overførselshøjde, afstand og kontrolhåndtryk. At købe kompatible moduler er ikke det samme som at købe en integreret celle.
Aftal, hvordan "klar", "del til stede", "cyklus fuldført" og fejltilstande er repræsenteret, hvor disse signaler er nødvendige. Identificer, hvilken regulator der starter et stop, og hvilken enhed der rapporterer den initierende fejl. Den nøjagtige arkitektur er projektspecifik, men ansvaret kan ikke forblive vagt.
Kontroller skrotstrømmen separat fra den accepterede produktrute. Fjernet blitz trænger til afhentning og en aftalt disposition. Genbrug afhænger af materiale- og produktkravene; en automatisk kværnforbindelse tillader ikke nogen genslibningsprocent. Hold materialeopskriften kontrolleret.
For flaskelækagetestning skal du definere testmetode, fikstur, tætningstilstand og aftalte udfordringsprøver. En teststation skal gøre mere end at vise et grønt resultat. Den skal adskille fejl pålideligt og registrere tæller uden at lade afviste dele returnere ubemærket til transportbåndet med gode produkter.
Omfangstegningen skal også vise vedligeholdelse og adgang til skimmelskift. Brug Kinggle'shjælpeprogram og fabrikslayout guideat koordinere strøm, luft, vand og rum med alle medfølgende hjælpemidler.
Overdragelsen kan begrænse output, før støbemaskinen gør det
En blæsestøbningsproduktionslinje leverer kun, hvad dens forbundne operationer kan opretholde. Det hurtigste modul kan ikke kompensere i det uendelige for en langsommere trimmer, tester eller pakkestation. Buffere giver linjen tid til at komme sig efter en kort afbrydelse; de fjerner ikke en vedvarende kapacitetsmismatch.
Sæt først hvert udstyrspris på samme grundlag. Betyder antallet støbebegivenheder, bruttodele, testede dele eller accepterede beholdere? Dækker det kun kontinuerlig kørsel, eller inkluderer det genopfyldning og almindelige stop? Sammenlign kun priser, når disse definitioner matcher.
Et bearbejdet eksempel med et eksplicit antaget produktionsgrundlag
Overvej en foreslået linje, der frigiver 480 beholdere i timen efter støbning og trimning. Antag, at dens en-positions lækagetester kræver 8 sekunder for den komplette belastning, test, beslutning og aflæsningssekvens. Dens ideelle kapacitet er 3.600 ÷ 8 = 450 containere i timen. Disse er planlægningsantagelser, ikke et målt Kinggle-maskineresultat.
Indgangshastighed: 480/t · Ideel testerkapacitet: 450/t · Akkumulering: 30/t
Selv uden testerstop overskrider indgående dele dens kapacitet med 30 beholdere i timen. En buffer med 15 brugbare positioner ville fylde 15 ÷ 30 = 0,5 time eller 30 minutter. At starte linjen med en tom transportør kan få en kort demonstration til at se tilfredsstillende ud. Ubalancen eksisterer stadig.
Overvej nu et komplet teststop. Ved den antagne indgangshastighed på 480/h ankommer delene til 8 pr. minut. De samme 15 frie positioner giver kun 15 ÷ 8 = 1,875 minutter, cirka 113 sekunder, før bufferen er fuld. Akkumuleringshastigheden under en opbremsning og under et fuldstændigt stop er forskellige.
Disse beregninger er kun nyttige, hvis positionerne virkelig er brugbare. En flaske, der tipper, rører ved en afskærmning eller ikke kan bevare den påkrævede orientering, skaber ikke en gyldig bufferposition. Kontrollerne skal også have et aftalt svar, før den sikre akkumuleringsgrænse nås.
Tjek geometri samt hastighed
Udtagningsværktøj og transportører skal håndtere delen i dens faktiske frigivelsestilstand. Identificer en gentagelig grebsplacering. Tjek, om halsen, kroppen eller blitzen giver den placering, og om trimning fjerner den før næste overførsel. En funktion, der er tilgængelig ved den første afhentning, eksisterer muligvis ikke ved den anden.
Vi ville løse denne datum-kæde, før vi øger maskinens hastighed. En linje, der overføres med en fornuftig hastighed og genoprettes forudsigeligt, er et bedre produktionsaktiv end en, der har brug for gentagne manuel repositionering. Den foretrukne løsning kan være revideret værktøj, en anden overførselssekvens eller yderligere nedstrømskapacitet – ikke en hurtigere støbecyklus.
Tæl endelig accepterede containere efter det aftalte inspektionspunkt. Hold opstrøms bruttotal til diagnose, men brug dem ikke som forsendelses-outputtal. Kingglesfabriksgodkendelsesvejledningforklarer, hvorfor produktidentitet, tællegrænser og observationstid hører hjemme i samme post.
Bevis, at linjen kan genoprette og ændre produkter
En jævn automatisk kørsel beviser kun én driftstilstand. Produktionen omfatter også genopfyldning, mislykkede overførsler, afviste dele, blokerede transportører og produktændringer. Disse begivenheder fortjener en plads i acceptplanen, fordi responsen afgør, om cellen vender tilbage til kontrolleret produktion.
Fra fabrikkens side ville vi sætte fejlretning forud for en poleret demonstration. Hvis en flaske mangler afhentningen, er det næste spørgsmål ikke, hvor hurtigt nogen kan placere den tilbage. Spørgsmålene er, hvad der opdagede missen, hvilken bevægelse der stoppede, og hvordan cellen bekræfter en kendt tilstand før genstart. Gentagen håndkorrektion er et symptom at undersøge, ikke normal automatisk drift.
Når en tyndvægget flaske tipper efter frigivelse, ville vi kontrollere grebet og støttetilstanden, før vi ændrede flere procesindstillinger. Gennemgå delens stivhed ved overførsel, fiksturets kontaktpunkter og bevægelsessekvensen. Prøv derefter en kontrolleret korrektion og inspicér delen igen. Mere gribetryk kan skabe en anden defekt i stedet for at fikse den første.
Den samme disciplin gælder, når lækageafvisninger stiger. Bevar de berørte prøver og identificer position og tidspunkt. Kontroller testforseglingen og fiksturets tilstand langs den støbte hals og afklemning. En utæt testforbindelse og en utæt beholder kræver forskellige korrektioner. Ændring af formopskriften uden at adskille disse årsager kan spilde tid og skjule fejlen.
Definer genopretning før fejlen opstår
- Registrer den initierende fejl, berørte modul og produktposition.
- Bring cellen til den tilstand, der er defineret af det godkendte kontrol- og sikkerhedsdesign.
- Få autoriseret personale til at løse fejlen i henhold til den foreskrevne isolations- og adgangsprocedure.
- Afstem dele i overførsels-, inspektions- og afvisningspositioner før genstart.
- Genoptag gennem den aftalte gendannelsessekvens, og bekræft derefter de påkrævede produkttjek.
Disse er planlægningstrin, ikke tilladelse til at gå ind i bevogtet udstyr eller omgå en aflåsning. Den integrerede celle har brug for en risikovurdering, der dækker modulinteraktioner og forudsigelige indgreb.ISO 12100:2010opstiller generelle principper for maskinrisikovurdering og risikoreduktion; projektet skal også identificere de gældende maskinspecifikke krav og destinationskrav.
En gemt opskrift er ikke nødvendigvis en fuldstændig omstilling
En opskrift kan huske temperaturer og formbevægelser, mens plukkeren, trimredet og testeren forbliver manuelt justeret. Spørg hvilke positioner der er lagret, hvilke er motoriserede og hvilke der kræver et fysisk værktøjsskifte. Techne'sprocesautomatiseringsdokumentationgiver et industrieksempel på format-linkede indstillinger for plukker-, deflashing- og lækagetesterpositioner. Det illustrerer rækkevidden til at specificere; det etablerer ikke disse funktioner på hver maskine.
Definer overgangstid fra den endelige accepterede del af et format til den første accepterede del af det næste, under den aftalte metode. Registrer værktøjsarbejde, justeringer, materialeovergang og kvalitetsudgivelse separat. Dette afslører, hvad en hurtigere genkaldelse af opskrifter faktisk sparer, og hvad der forbliver en mekanisk eller procesopgave.
Sammenlign pris pr. accepteret beholder, ikke automatiseringsetiketter
En semi-automatisk versus fuldautomatisk blæsestøbemaskine sammenligning bør begynde med det samme produkt og produktionsplan. Ellers kan det billigere tilbud blot udelukke håndtering, test eller pakning, som det andet tilbud inkluderer. Sammenlign ens leveringsgrænser, før du sammenligner udstyrstotaler.
Automatisering er mest forsvarlig, når den fjerner en defineret gentagne begrænsninger. Det kan være manuel flashfjernelse, inkonsekvent overførsel, en vanskelig inspektionsoverdragelse eller en pakning, der ikke kan holde trit. Køb af mere automatisering uden at identificere begrænsningen kan tilføje vedligeholdelse og omstillingsarbejde uden at forbedre det accepterede output.
Hold omkostningsgrænsen lige så bred som outputgrænsen
Pris pr. accepteret container = samlede omkostninger inden for den aftalte produktionsgrænse ÷ accepterede containere leveret inden for denne grænse
Tælleren bør inkludere de omkostninger, der er relevante for sammenligningen: materiale, arbejdskraft, forsyninger, værktøj, vedligeholdelse og den valgte kapital- eller overheadbehandling. Brug samme regnskabsmetode for begge muligheder. En downstream-robot er ikke gratis, fordi dens omkostninger ligger uden for støbemaskine-tilbudet.
List de tilbagevendende menneskelige opgaver. Nogen kan stadig efterfylde materiale, flytte skrot, prøvedele, udskifte kartoner, vedligeholde værktøj og reagere på alarmer. Estimer arbejdsbyrden på tværs af et normalt skift, ikke kun mens den automatiske sekvens kører. Beslut, om en operatør sikkert kan betjene mere end én celle uden forsinket kontrol eller genopretning.
Brug elektrisk energi i kWh for observationsperioden og accepterede beholdere fra samme periode. Effekt i kW er en anden størrelse. Medtag de aftalte hjælpestoffer, når du sammenligner en komplet linje, især hvis en kompressor, kølemaskine eller kværn skifter mellem forslagene. Devejledning om brugskravforklarer, hvorfor tilsluttet strøm og driftsbehov også skal forblive adskilt.
For hyppige formatændringer skal du undersøge de inventar og det ekstra værktøj, der kræves for hver SKU. En lavere initial cellepris kan opvejes af vanskelige skift eller ekstra formatdele. Omvendt kan et sofistikeret overførselssystem være unødvendigt for et produkt med lav volumen med en praktisk manuel efterbehandlingsrute.
Vi anbefaler at rangordne forslag efter den produktionsbegrænsning, de fjerner, det accepterede output, de kan verificere, og det tilbagevendende arbejde, de efterlader. En mere automatiseret celle får sin plads, når disse fordele passer til fabrikkens reelle tidsplan. "Ubemandet" er ikke et tilstrækkeligt økonomisk argument.
Bed om følsomhedssager i stedet for et universelt tilbagebetalingskrav. Sammenlign forventet efterspørgsel, lavere udnyttelse og hyppigere ændringer ved hjælp af købers egne omkostninger. Det gør investeringsbeslutningen nyttig, selv når salgsvolumen eller produktmix ændrer sig.
Godkend konfigurationen, før du afgiver ordren
Gør det valgte koncept til en aftalt udstyrsliste, cellelayout og acceptprotokol før indkøbsordren. Den dyreste tvetydighed er ofte ikke en manglende sensor. Det er en grænse, som hver part troede tilhørte en anden.
Til et kompakt flaskeprojekt er2 L enkeltstationsplatformgiver et konkret udgangspunkt. Dens offentliggjorte formkonvolut og muligheder for flere udtag med mindre flasker tillader en indledende gennemgang af pasformen. Den faktiske tegning, harpiks, hovedarrangement og nedstrøms omfang bestemmer den foreslåede konstruktion. Vælg ikke den konfiguration fra volumen alene.
Få prøven til at besvare købsspørgsmål
Forsøget skal bruge den aftalte produktdefinition og omfatte de operationer, der understøtter det citerede output. Hvis lækagetest eller trimning er en del af leveringsgrænsen, skal du demonstrere det med cellen i stedet for at præsentere en ikke-relateret selvstændig cyklus. Bevar prøveidentiteten, hvor flere positioner kunne skjule et svagt udløb eller hulrum.
Acceptregistreringen skal forbinde hvert krav med en metode, grænse og observeret resultat. Et ord som "bestået" uden den underliggende betingelse kan ikke vejlede idriftsættelsen på købers fabrik. DeKinggle FAT guidegiver en mere fuldstændig ramme for dette bevis.
- Byg identitet:maskine, værktøj, kontrolversion og medfølgende moduler.
- Testbetingelser:produkt, harpiks, aktive positioner og brugsforhold.
- Kvalitet:kritiske målinger, funktionstest og afvisningsårsager.
- Linjeydelse:accepteret tælling, observationsperiode, stop og indgreb.
- Gendannelse:aftalte fejlscenarier og den demonstrerede genstartssekvens.
- Overdragelse:tegninger, manualer, værktøjsinformation, sikkerhedskopier og åbne emner.
Adskil fabriksaccept fra webstedsaccept, hvor fabriksservice eller tredjepartsudstyr ikke kan reproduceres før afsendelse. Identificer de resterende kontroller på forhånd og tildel ansvar. En fabriksprøve bør ikke stille krav om at verificere forhold, den ikke indeholdt.
Uddannelsen skal dække almindelig drift og de jobs, automatiseringen efterlader. Operatører skal genkende en mislykket overførsel, fortolke den udløsende alarm og følge den godkendte gendannelsesmetode. Vedligeholdelse kræver de tegninger, information om sliddele og adgang, der kræves for at understøtte cellen.
Diskuter en automatisk ekstruderingsblæsestøbningskonfiguration med Kinggle.Send beholdertegning, harpikskvalitet, færdigvægt, nødvendige test, produktionsplan og planlagte downstream-operationer gennemprojektforespørgselsside.
Kontakte:sales@kinggle.com · +86-574-87103665. En defineret produkt- og linjegrænse gør konfigurationsgennemgangen mere nyttig end en anmodning om maskinpris alene.
Ofte stillede spørgsmål
Er en automatisk blæsestøbemaskine det samme som en komplet produktionslinje?
Nej. En automatisk maskine kan kontrollere støbebevægelser, mens produktfjernelse, trimning, inspektion eller pakning forbliver adskilt. En komplet produktionslinje definerer overførsel, kontroller og kvalitetsgrænser mellem disse operationer. Bed om en udstyrsliste og et layout, der identificerer hvert inkluderet modul, manuel opgave og udelukket service. Købsspecifikationen, ikke ordet automatisk, bestemmer, hvad der kommer.
Har en fuldautomatisk blæsestøbemaskine stadig brug for operatører?
Ja. Materialeopfyldning, kvalitetsprøvetagning, værktøjsændringer, vedligeholdelse og fejlretning kræver stadig tildelt ansvar. Automatisering kan fjerne gentagne håndteringer uden at fjerne alle produktionsopgaver. Planlæg bemandingen omkring hele skiftet og selve servicelayoutet, herunder pakning og skrothåndtering. Udled ikke et arbejdsestimat fra en kort demonstration, hvor supportpersonale forbliver uden for kamerarammen.
Er automatisk deflashing, flaskelækagetest og pakning inkluderet som standard?
Gå ikke ud fra, at de er det. Tilbuddet skal identificere hver operation, det leverede udstyr, produktspecifikt værktøj, testmetode og afvisningsrute. En udtagningsenhed er ikke en lækagetester, og en automatisk transportør er ikke et automatisk pakkesystem. For hvert citeret modul skal du spørge, hvilken ufærdig tilstand det modtager, og hvilken accepteret tilstand det leverer.
Kan en eksisterende ekstruderingsblæsestøbemaskine automatiseres?
Muligvis, men gennemførligheden afhænger af det eksisterende kontrolsystem, afskærmning, tilgængelig plads, formåbning, produktfrigivelse og overførselsarrangement. Delen skal også passe til de foreslåede gribe-, trimnings- og inspektionsarmaturer. Gennemgå hele cellen, før du køber en robot eller transportør separat. En eftermontering bør omfatte et defineret integrationsansvar, opdateret risikovurdering og aftalt produktionsforsøg.
Hvordan skal købere verificere output fra en automatisk linje?
Tæl accepterede beholdere på det aftalte endelige udtømningspunkt over en defineret observationsperiode. Identificer harpiksen, produktet, skimmelsvampen, aktive positioner, hjælpemidler og inkluderede downstream-operationer. Gem afvisninger, stop og manuelle indgreb i journalen. Rapportér bruttostøbningsoutput separat fra accepteret linjeoutput. En katalogtørcyklusværdi er ikke en erstatning for dette produktionsforsøg.