En blæsestift leverer luft ind i præparatet og hjælper i nogle ekstruderingsblæsestøbningsdesigns med at kalibrere eller afslutte beholderhalsen. Diagnosticer halsdefekter ved at lokalisere fejlen, kontrollere det komplette værktøj og lukkesystem og derefter verificere korrektionen i forhold til produktkravene.
Før udskiftning af blæsestift
- Identificer, hvor halsen først bliver beskadiget eller ude af specifikationen.
- Hold prøver sporbare til stationen, hulrummet og værktøjsrevision.
- Adskil justering og slitage fra lufttilførsel, timing og afkølingsspørgsmål.
- Bekræft resultatet med de angivne flaske-, luknings- og testbetingelser.
Hvad gør en blæsestift i ekstruderingsblæsestøbning?
Blæsestiften hører til blæsearrangementet. Det tilfører luften, der udvider en opfanget form mod formen. På systemer, der er designet til en kalibreret finish, fungerer blæsestiftenheden også med halsværktøjet. En skærering, kølepassage eller anden efterbehandlingsfunktion afhænger af det faktiske design; navnet alene identificerer ikke de leverede funktioner.
Eastman beskriver blow-pin metoder til gevind-finish kalibrering og trimning i sinekstruderingsblæsestøbningsguide til copolyestere. Det er et nyttigt eksempel på værktøjsforholdet. Dens harpiksspecifikke opsætningsværdier bør forblive med de materialer og udstyrsarrangementer, der er beskrevet i denne vejledning.
Identificer funktionen, før du tildeler årsagen
En flaskefinish inkluderer funktioner med forskellige opgaver. Halsboring, udvendigt gevind og tætningskontaktområde har brug for deres egne tegningsreferencer. Lukningen kan tætne mod en foring eller en anden designet kontaktflade. Registrer det faktiske tætningsarrangement, før du beskriver et mærke som årsagen til en lækage.
Den udvendige finish kommer fra den komplette værktøjs- og formningssekvens. Hvis du tildeler det hele til blæsestiften, springer de parringsværktøjer over. En dimensionsklage bør derfor identificere funktionen, målemetoden og de værktøjer, der påvirker den.
En matricestift og en IBM-kernestang er forskellige referencer
Matricestiften eller dornen tilhører det smeltedannende værktøj ved matricehovedet. Forveksling af denne komponent med blæsestiften kan føre til en vedligeholdelsesanmodning i retning af den forkerte samling. Brug deltegningen og samlingsidentifikationen i stedet for et værkstedskaldenavn.
Sprøjteblæsestøbning bruger et andet præform-og-kerne-arrangement. Denne vejledning omhandler ekstruderingsblæsestøbningshalstjek. For skimmeltræk ud over halsen, denekstrudering blæseform design guideforklarer det bredere forhold mellem formning, afkøling og udluftning.
Find halsdefekten, før du udskifter blæsestiften
Bevar en mislykket flaske, før du justerer opskriften. Marker defekten og dens orientering. Identificer stationen og hulrummet, og behold derefter en sammenlignelig acceptabel prøve. En rapport, der kun siger "nakkeproblem", lader flere vidt forskellige undersøgelser stå åbne.
Adskil en lækage gennem halsvæggen fra en lækage ved flaske-og-lukningsgrænsefladen. Kontroller også, om lækagetestfiksturen kontakter eller tætner mod samme funktion som den endelige lukning. Et armaturproblem og en emballagelækage kan kræve forskelligt korrigerende arbejde.
Sammenlign delen i på hinanden følgende stadier
Hvor kvalitetsproceduren tillader sikker prøveudtagning, sammenlignes halsen efter støbning, efter trimning og efter nedstrømshåndtering. Tilføj den lukkede pakke, når fejlen viser sig efter dækning. Saml gennem godkendte prøveudtagningssteder; adgang til bevægende værktøj er ikke en prøveudtagningsmetode.
Hvis der først vises et kontaktmærke efter trimning, skal du gennemgå skære- og støttearrangementet, før du ændrer blæsestiftens justering. Hvis en hals ændrer form i løbet af den angivne konditioneringsperiode, skal du inkludere termisk historie i gennemgangen. Disse observationer guider den næste kontrol; de etablerer ikke en årsag af sig selv.
Brug mønsteret uden at gøre det til en diagnose
En berørt station fortjener at se nærmere på dens værktøjs- og håndteringsvej. Et problem på tværs af flere hulrum berettiger også en gennemgang af delte forhold. Ingen af mønstrene udelukker en værktøjsrelateret årsag: flere samlinger kan dele det samme design, opsætningsinstruktion eller nylig udskiftning.
Registrer, hvad der ændrede sig før den første afviste prøve. Nyttige poster inkluderer forminstallation, materiale eller lukkebatch, vedligeholdelsesarbejde og receptrevision. Hold den oprindelige tilstand synlig i journalen, så et senere skift kan skelne en observation fra en formodet forklaring.
Når fejlen faktisk er i kroppen eller bundsvejsningen, skal du brugebredere ekstruderingsblæsestøbningsfejlfindingsvejledning. Halsinspektionen bør ikke absorbere enhver beholderdefekt til en blow-pin reparation.
Fire nakkedefektmønstre og beviserne at indsamle
En nyttig fejlfindingstabel fortæller teknikeren, hvad han skal undersøge, før han vælger en justering. Lignende defekter kan involvere forskellige stadier. Hold den formodede komponent adskilt fra den observerede funktion, indtil målinger eller en kontrolleret sammenligning understøtter forbindelsen.
Formosa'sblæsestøbningsvejledning af polyethylen og polypropylen, revideret april 2025, identificerer flere mulige årsager til lukningslækage. Den behandler også topflashadskillelse og nakkeovalitet som særskilte fejlfindingsmotiver. Denne skelnen er mere nyttig end en tæppeinstruktion til at udskifte blæsestiften.
| Observeret defekt | Beviser at indsamle først | Spørgsmål til adskillelse | Bekræft efter rettelse |
|---|---|---|---|
| Oval eller forvrænget hals | Tegningsdimensioner, målretning og prøvetilstand på hvert trin | Formgeometri, termisk ændring, frigivelse og håndtering | Samme dimensioner på det aftalte konditioneringstidspunkt |
| Udskæring eller beskadiget forseglingsområde | Marker position, kontaktmønster og første trin, der viser skader | Værktøjskontakt, skæring, understøtninger og nedstrømskontakt | Overfladetilstand og den relevante pakkefunktion |
| Den øverste flash forbliver fastgjort eller river | Skærekant, værktøjsidentitet og tilstand af det aktuelle skærepar | Slid, parringsgeometri og den godkendte skæresekvens | Ren adskillelse og en ubeskadiget finish |
| Pakken lækker efter dækning | Lækageplacering, flaske- og lukkeidentitet, monterings- og testbetingelser | Halsgeometri, tætningskontakt, lukningskompatibilitet og testopsætning | Den angivne lukkede pakke under den aftalte test |
Ovalitet har brug for en målebetingelse
Mål den definerede funktion i de retninger, der kræves af dens tegning eller inspektionsplan. Bevar måletiden og prøvetilstanden. Sammenligning af en varm flaske direkte fra maskinen med en konditioneret reference kan sløre, om forskellen opstod under formning eller senere afkøling.
En hals, der ser oval ud, er en grund til at undersøge. Det er utilstrækkeligt bevis til at foreskrive en ny blow-pin position. Kontroller de relevante termiske og håndteringsforhold ved siden af værktøjsreferencerne, før du vælger den korrigerende handling.
Overflademærker og vedhæftet blitz kræver forskellige registreringer
Fotografer et partitur med dets retning og placering synlig. For et beskadiget forseglingsområde skal du identificere den tilsigtede kontaktflade ved hjælp af flaske-og-lukning-tegningerne. For påsat blitz skal du bevare den afskårne kant og registrere de komponenter, der udgør skæreparret. Disse er forskellige spørgsmål, selv når begge defekter opstår nær munden.
Før slibning eller udskiftning af en skærende komponent, skal du kontrollere, at samlingen tillader dette arbejde, og at det parrede værktøj er egnet. Reparation af den ene kant uden at gennemgå dens parringskomponent kan efterlade undersøgelsen ufuldstændig.
En hættelækage hører til den komplette pakke
Bekræft, hvilken lukning der var monteret, og hvordan den blev anvendt. En hals kan bestå en-dimensional kontrol, mens den komplette pakke stadig fejler dens specificerede funktion. Omvendt kan et uacceptabelt testresultat komme fra selve testarrangementet. Gentag kontrollen med den godkendte opsætning, før du behandler resultatet som bevis på en værktøjsfejl.
For kontinuerlige gevindlukninger,ASTM D2063/D2063M-24adresserer drejningsmomentfastholdelse ved hjælp af manuelt testudstyr. Dets offentliggjorte omfang vedrører fjernelsesmoment under definerede forhold. Et drejningsmomentresultat skal registreres som dette resultat; den erstatter ikke pakkens specificerede lækagetest.
Kontroller justering, slid, lufttilførsel og timing separat
Udtrykket "tjek blæsestiften" skal have en inspektionsplan bag sig. En positionsfejl, en beskadiget kontaktflade og begrænset lufttilførsel er forskellige resultater. At kombinere dem i én vedligeholdelsesinstruktion gør det vanskeligt at forklare, hvorfor en bestemt reparation eller indstillingsændring blev valgt.
Justering starter med godkendte referencer
Bekræft blæsestiftenheden, halsværktøjet og monteringsreferencerne mod deres tegninger. Identificer, hvilken funktion der leverer datumet, og hvilken position der måles. En streg tegnet på et fotografi kan ikke fastslå forholdet mellem skjulte overflader.
Brug maskinproducentens inspektionsmetode og procedure for sikker adgang. Sammenlign de relevante mål med godkendte grænser for den enhed. Når monterings- eller matchningsværktøjet er ændret, skal du gennemgå hele stakken af komponenter, før du antager, at den tidligere position forbliver gældende.
Adskil synlige mærker fra målt slitage
Et synligt mærke skal registreres, men dets betydning afhænger af, hvor komponenten kommer i kontakt med produktet eller parringsværktøjet. Sammenlign mærket med defektens placering og de gældende tegningskrav. Overfladeudseende alene etablerer ikke en universel udskiftningstærskel.
Tjek identiteten af indsatser, ringe og andre parrede komponenter, hvor de er en del af designet. To stykker, der passer sammen fysisk, kan stadig tilhøre forskellige revisioner. En udskiftningsanmodning bør omfatte monteringsforholdet, ikke kun et fotografi af den fjernede stift.
Gennemgå hele luftvejen
Brug den godkendte diagnostik til at skelne forsyningsforhold, begrænsninger, ventildrift og lækage i nærheden af værktøjet. En trykvisning opstrøms er ét bevis. Undersøgelsen mangler stadig at fastslå, om den nødvendige luft når processen gennem den tilsigtede vej og sekvens.
Aflæsninger skal identificere målestedet og cyklustilstanden. Afbryd ikke en tryksat linje eller improviser adgang for at opnå en aflæsning. Bredere planteforsyningsspørgsmål hører tilkrav til maskinbrug; den lokale værktøjskontrol bør forblive sporbar til den faktiske maskine.
Timing og køling har brug for deres egen sammenligning
Gennemgå de relevante hændelser for isætning, blæsning, skæring, udstødning og tilbagetrækning. Nogle af disse funktioner bruger muligvis en anden mekanisme eller hører måske slet ikke til blæsestiften. Match begivenhedsnavnene på HMI'et med de faktiske udstyrsdokumenter, før du foreslår en justering.
Bevar opskriften og skeln en kommando fra en bekræftelse på, at en handling fandt sted. DeHMI-indstillinger og alarmvejledningforklarer værdien af at registrere faktiske forhold med hændelsessekvensen. Inkluder nakkekøling og prøvetilstand, hvor den observerede deformation gør dem relevante.
Brug de godkendte grænser for maskine og værktøj. En generel artikel kan ikke etablere et sikkert slag-pin-slag, frigang, tryk, skærekraft eller timing-tilvækst for en uidentificeret samling.
En kontrolleret arbejdsgang til fejlfinding og verifikation
Skriv observationen og den foreslåede test ned hver for sig. "Grav synlig efter trimning" er en observation. "Skærering skal udskiftes" er en hypotese, indtil inspektionen understøtter det. At holde denne sondring i journalen gør en overdragelse mere nyttig og forhindrer et tidligt gæt i at blive den accepterede forklaring.
- Definer det mislykkede krav.Marker stedet, gem prøven og bekræft inspektionen eller testmetoden. Identificer, om reklamationen vedrører dimensioner, overfladetilstand, beskæring eller den lukkede emballage.
- Lås prøveidentiteten til opsætningen.Registrer maskine, station, kavitet, værktøjsrevision og materialebatch. Bevar opskriften og lukningsidentiteten, når fejlen involverer dækning.
- Efterse under de specificerede sikre forhold.Brug godkendte adgangs- og isolationsprocedurer før vedligeholdelse eller kontakt med værktøj. Kontrolleret diagnostisk drift kræver sin egen autoriserede procedure.
- Test den stærkest understøttede hypotese.Vælg en autoriseret ændring inden for de godkendte grænser. Hold andre kontrollerbare forhold stabile nok til at fortolke sammenligningen, og dokumenter enhver tilstand, der ikke kan holdes.
- Gentag de relevante kontroller.Undersøg den samme funktion og gentag den specificerede funktionstest. Anvend den samme målebetingelse, så sammenligningen forbliver meningsfuld.
- Registrer beslutningen om frigivelse.Behold resultaterne med den reviderede opsætning. Følg kvalitetsplanen for fortsat verifikation og identificer, hvem der godkendte produktionsfrigivelsen.
Service introducerer farer ud over kvalitetsproblemet.OSHA's vejledning om farlig energiidentificerer uventet opstart og frigivelse af lagret energi som alvorlige vedligeholdelsesrisici. Maskinspecifik isolering skal omhandle de relevante energikilder. En HMI-stopkommando alene bør ikke behandles som en erstatning for den påkrævede isolationsprocedure.
Hold en kort optegnelse, der understøtter konklusionen
En sammenligning kræver et defineret inspektionsvindue. Notér det undersøgte antal og det tal, der ikke opfyldte det samme angivne kriterium. Mærk gentagne kontroller på den samme prøve separat, så registreringen ikke tæller dem som ekstra flasker.
| Optage | Hvad hører der til |
|---|---|
| Identitet | Maskine, station/hulrum, form, blow-pin samling og tegning revisioner |
| Baseline | Defektplacering, tidligste berørte stadie, opskrift og prøvetilstand |
| Inspektionsbevis | Billeder, målte funktioner, metode og gældende acceptgrænser |
| Kontrolleret forandring | Godkendt handling, ansvarlig person og betingelser holdt eller ændret |
| Verifikation | Inspiceret mængde, fejl, testforhold, fortsatte kontroller og frigivelsesgodkendelse |
Hvis en rate rapporteres, skal du definere den som mislykkede inspicerede flasker divideret med alle inspicerede flasker i det pågældende vindue. Hold kriteriet og stikprøvegrundlaget konsekvente mellem sammenligninger. En lille prøve uden observerede fejl er et prøveresultat, ikke et løfte om, at fremtidig produktion vil være fri for lækager.
Eskaler et uafklaret resultat med det originale bevis intakt. At sende de mislykkede og acceptable prøver med værktøjsidentiteten er mere nyttigt end kun at videresende den endelige opskrift. Leverandøren eller kvalitetsteamet kan derefter gennemgå, hvad der faktisk blev observeret, og hvad hvert forsøg på korrektion ændrede.
Vedligehold og udskift den korrekte blæsestiftenhed
Identificer samlingen, før du bestiller en erstatning. Hold maskinens serienummer, formidentifikation og blæsestiftstegning sammen. Medtag den matchende halsindsats og skærekomponenter, hvor det er relevant. Et fælles komponentnavn eller lignende udvendig diameter etablerer ikke udskiftelighed.
Rengøring, efterbearbejdning og udskiftning kræver forskellige beslutninger. Brug de godkendte vedligeholdelsesinstruktioner og acceptgrænser. Overfladerestaurering, slibning eller belægningsarbejde kan ændre en funktionel grænseflade, så indhent den relevante producents godkendelse i stedet for at behandle hvert synligt mærke som en reparationsinstruktion.
Efter installationen skal du gentage de kontroller, der kræves af det faktiske job. Bekræft de relevante halsdimensioner og forseglingsområde, og bekræft derefter den specificerede lukning og funktionstest. Gem den resulterende opsætningsrevision sammen med inspektionsprotokollen. Detjekliste for forebyggende vedligeholdelseplacerer disse registreringer i en bredere maskinspecifik plan.
To Kinggle flaske-maskine referencer
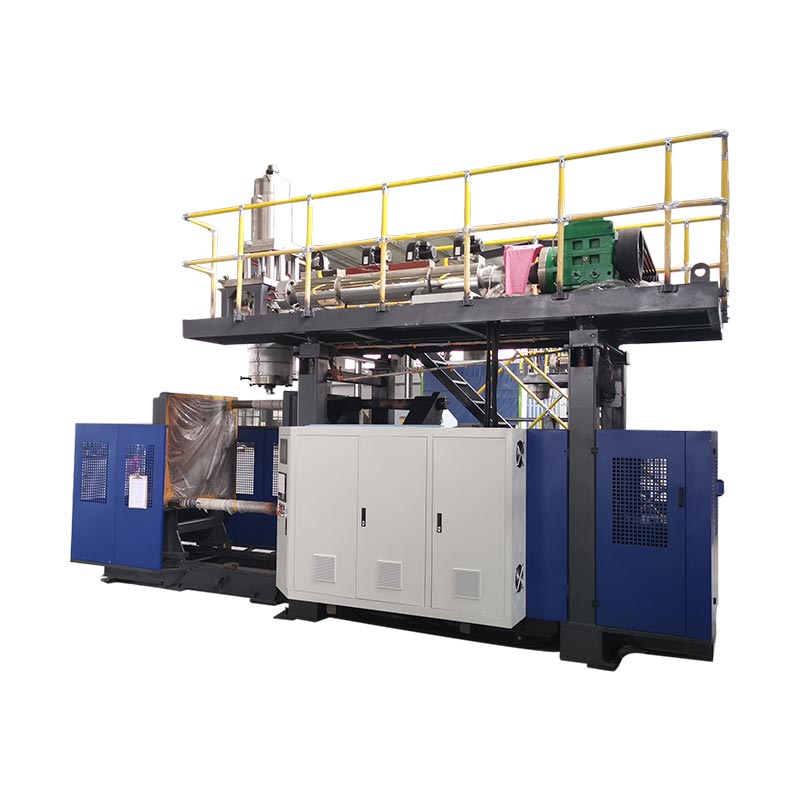
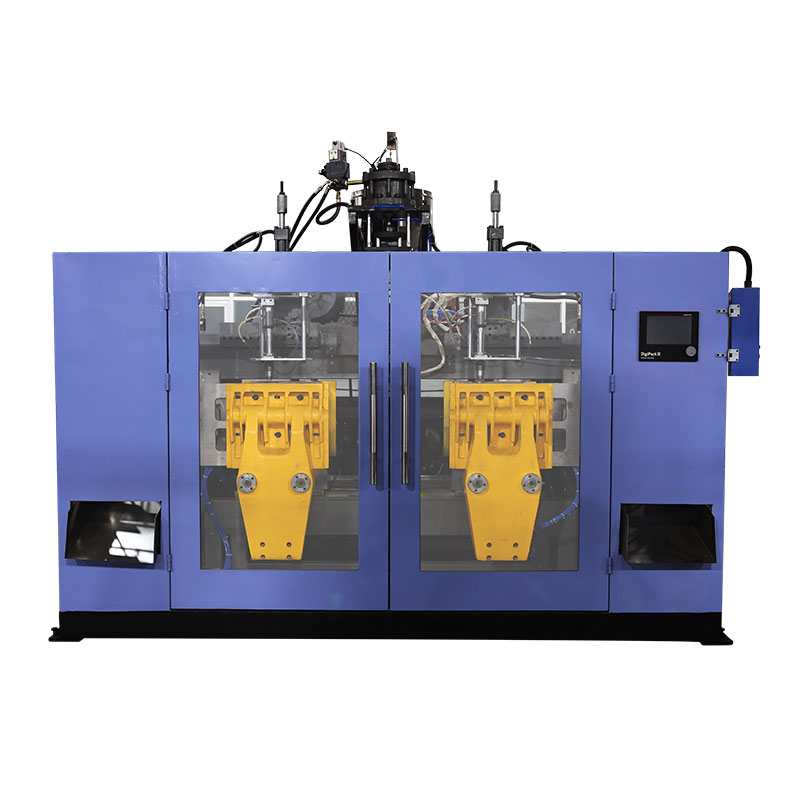
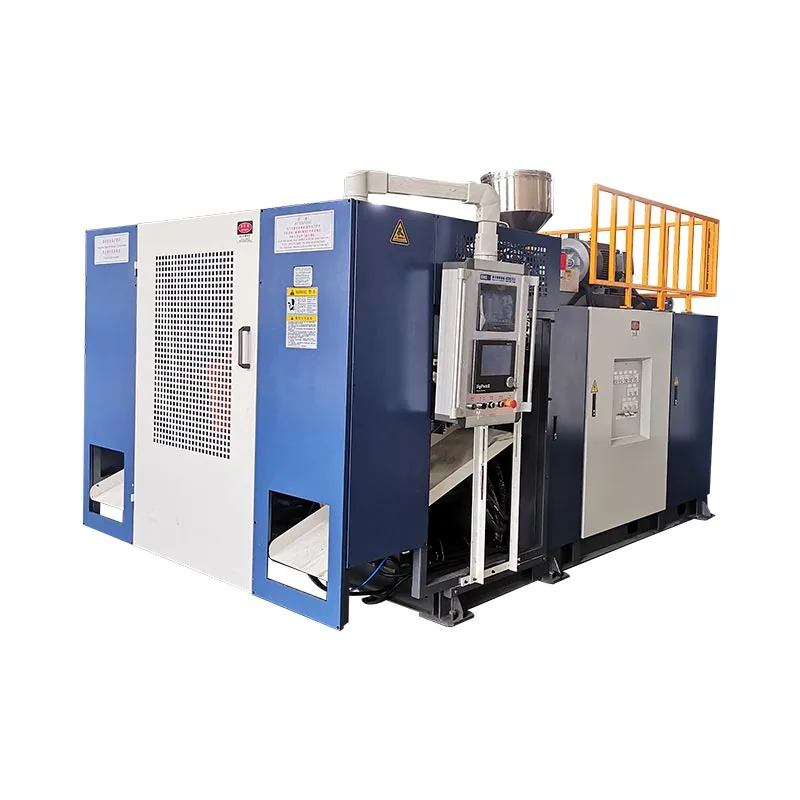
KGB5L og KGB5D giver relevante kontinuerte ekstruderingsflaske-maskiner eksempler. Deres offentliggjorte stationslayout hjælper med at organisere inspektionsposter: bevare stationsidentitet og, hvor det er relevant, hoved- og hulrumsidentitet. Kataloget identificerer ikke en universel blæsestift for hver flaske produceret på nogen af platformene.


| Udgivet felt | KGB5L | KGB5D |
|---|---|---|
| Stationsarrangement | Enkelt | Dobbelt |
| Maksimal containerkapacitet | 5 L | 5 L |
| Skrue diameter | 60 mm | 70 mm |
| HDPE smeltekapacitet | 55 kg/t | 80 kg/t |
Kilder: de linkede KGB5L- og KGB5D-produktsider. Smeltekapacitet er et offentliggjort materialegennemstrømningsfelt, ikke en accepteret flaskehastighed eller et resultat af halskvalitet.
Brug disse tal til at identificere platformen og ramme en produktionsdiskussion. Valg af blæsestift afhænger stadig af flaskefinish, form, montering og faktisk blæsearrangement. Dysestiftens diameter, der er angivet i en dysehovedspecifikation, er ikke en erstatning for en blæsestiftstegning.
For et nyt maskinprojekt skal du levere flaske- og lukketegningerne, før du godkender værktøjsomfanget. For en eksisterende installation skal du tilføje den aktuelle samlingsidentifikation og inspektionsbevis. DeHDPE flaske-maskine valg guidedækker den bredere produktionsspecifikation.
Ofte stillede spørgsmål om blæsestifter og nakkedefekter
Er en blæsestift det samme som en dysestift?
Nej. En matricestift eller dorn er en del af det smeltedannende værktøj. En blæsestift leverer blæseluft og kan have halsrelaterede opgaver i det særlige design. Identificer begge komponenter fra dens montagetegning. Det delte ord "pin" gør ikke deres grænseflader eller dimensioner udskiftelige.
Bruger hver ekstruderingsblæsestøbemaskine det samme blæsestiftdesign?
Nej. Indblæsnings- og efterbehandlingsarrangementer afhænger af produktet og værktøjet. Kalibrerings-, køle- og skærefunktioner er konfigurationsspecifikke. Bekræft den faktiske samling og bevægelse, før du vælger en erstatning eller anvender en opsætningsinstruktion fra en anden maskine. Beholdervolumen alene kan ikke identificere den korrekte komponent.
Kan en flaske lække, når blæsestiften er i god stand?
Ja. Undersøg hele flaske-og-luk-grænsefladen, inklusive den specificerede låg, tætningskontakt og testarrangement. Afgør, om der opstår skader under støbning eller senere håndtering. Et lækageresultat identificerer en mislykket kontrol; den identificerer ikke i sig selv, hvilket værktøj, komponent eller procestilstand der forårsagede fejlen.
Hvilke oplysninger er nødvendige for at gennemgå en ny blæsestift?
Angiv maskinens model og serienummer, formidentitet, blow-pin samlingstegning og revision. Tilføj det tilhørende halsværktøj og relevante flaske-og-luk-tegninger. For en defektundersøgelse skal du inkludere prøveidentitet, fotografier, målinger og rækkefølgen, hvori problemet først opstår. Brug den godkendte kontaktkanal til tekniske dokumenter.
Hvad skal kontrolleres, efter at en blæsestift er repareret eller udskiftet?
Bekræft samlingens identitet og opsætning i forhold til de godkendte dokumenter, og inspicér derefter de berørte nakketræk under de aftalte målebetingelser. Gentag den relevante pakketest med den specificerede lukning. Registrer mængder og fejl, behold den reviderede opsætning, og følg kvalitetsplanen for fortsat kontrol og produktionsfrigivelse.
Send oplysninger om maskine, værktøj og halsdefekter
Start med model- og serienummer, værktøjsidentifikation og et markeret defektfoto. Inkluder kravene til flaske-og-lukning, det første berørte produktionstrin og eventuelle målte resultater. Disse detaljer giver den tekniske diskussion et defineret udgangspunkt.
Diskuter værktøjs- og produktionsbehovetNingbo Kinggle Machinery Co., Ltd. ·Virksomhedsoplysninger