På denne side
- Hvad er en blæsestøbemaskine?
- Sådan fungerer blæsestøbning
- Typer efter proces: EBM, IBM, ISBM
- Inde i maskinen: dele, der bestemmer kvaliteten
- Typer efter struktur og modelsortiment
- Materialer vi kører
- Hvad blæsestøbemaskiner laver
- Output og omkostninger: de tal, der betyder noget
- Sådan hjælper vi dig med at vælge
- Kvalitet, test og hvad vi ser
- Hvad driver maskinprisen
- Køb fra en producent
- FAQ
Hvad er en blæsestøbemaskine?
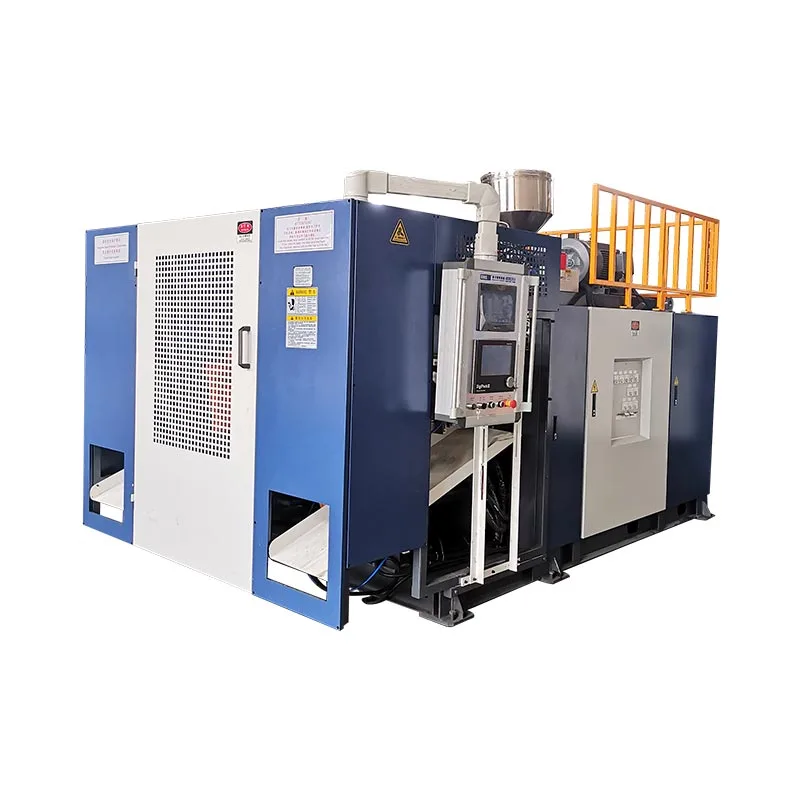
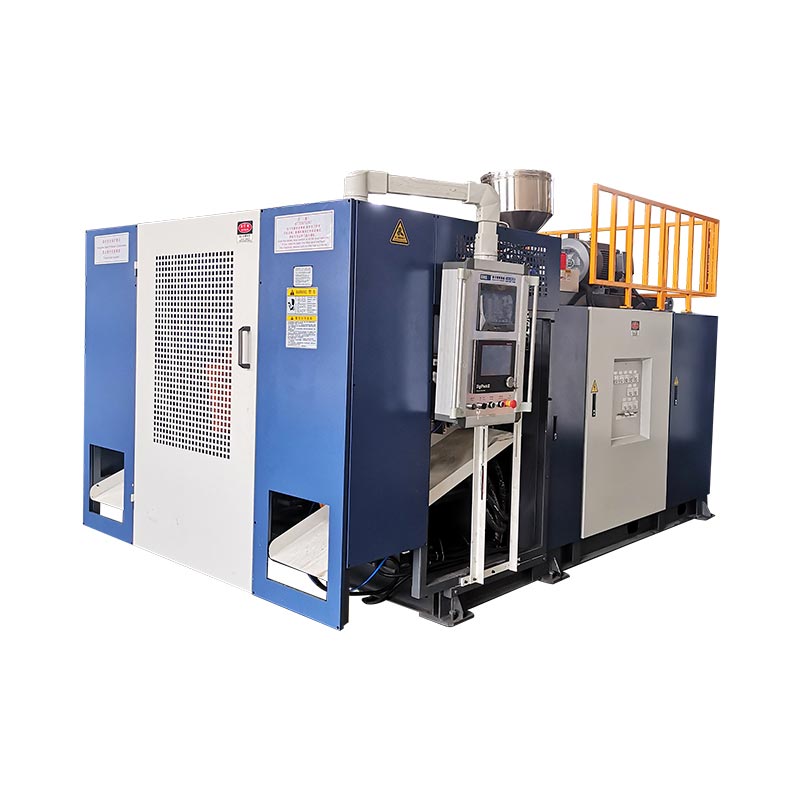
En blæsestøbemaskine gør plastikharpiks til hule dele ved at smelte den, forme den til en blød form og blæse trykluft inde i den form, så den presser ud mod en form. Når plastikken afkøles, og formen åbner, har du et færdigt hult produkt - en flaske, en dåse, en tromle, en tank. Næsten hver stiv plastikbeholder, du håndterer, startede på en blæsestøbemaskine af den ene eller anden art.
Kategorien er bred, fordi delene er så forskellige: en 100 ml pipetteflaske og en 220 L kemikalietromle er begge "blæsestøbt", men intet ved de to maskiner er det samme. At vælge godt betyder at forstå to ting - hvordan den bløde form dannes (denprocestype), og hvordan maskinen er bygget til at levere den (denstruktur). Vi tager begge på skift.
Sådan fungerer blæsestøbning
Ekstruderingsblæsestøbning - processen bag de fleste industrielle beholdere - kører i en tæt løkke. At forstå det gør enhver senere beslutning (omkostning, output, kvalitet) indlysende:
- Smelt og måler.En ekstruderskrue smelter harpiksen og skubber en stabil, homogen strøm mod matricehovedet.
- Danne præsten.Smelten kommer ud af matricehovedet som et hult rør - præsten. En vægtykkelsescontroller profilerer røret langs dets længde, så plastik sidder der, hvor delen har brug for styrke.
- Klemme.Formen lukker rundt om præsten. Synkron fastspænding og direkte tryklåsning holder pladerne parallelle, så delen ikke blinker.
- Blæse.En blæsestift injicerer luft (med et bundblæsesystem på mange dele), og præmien puster sig op mod hulrummet og tager sin endelige form.
- Afkøle.Delen sætter sig mod den afkølede form. Dette er normalt det længste trin, og det - ikke ekstruderen - indstiller din cyklustid.
- Skub ud og afslut.Formen åbnes, en robotarm fjerner delen, og flashen trimmes. På en automatiseret linje kører dette ubemandet.
To af disse trin afgør stille og roligt økonomien for hele linjen. Parison profilering angiver, hvor meget harpiks hver del bærer; kølende angiver, hvor hurtigt du kan lave dem. Få de to rigtige, og resten af maskinen tager sig stort set af sig selv - og derfor fortjener de mere opmærksomhed, end de overskrifter, købere normalt sammenligner først.
Typer efter proces: EBM, IBM og ISBM
Der er tre kerneprocestyper af blæsestøbemaskine. Forskellen er helt ihvordan den bløde form er lavetfør det er blæst.
| Type | Hvordan formen er dannet | Bedst til | Typiske produkter |
|---|---|---|---|
| Ekstrudering (EBM) | Parison ekstruderet som et rør og derefter blæst | Håndterede og store hule dele | Jerrydåser, tromler, tanke, flasker |
| Injection (IBM) | Preform sprøjtestøbt, derefter blæst | Små, højpræcisionsbeholdere | Pharma flasker, kosmetiske krukker |
| Injection stretch (ISBM) | Preform injiceret, strakt og blæst | Klare, stærke PET-flasker | Vand- og sodavandsflasker |
Ekstruderingsblæsestøbning (EBM)er arbejdshesten for industricontainere og den proces, vi bygger. Fordi krop, håndtag og hals dannes i ét skud, laver EBM håndterede og store dele, som de andre processer ikke kan.Sprøjteblæsestøbning (IBM)støber først en præcis præform, hvilket giver fremragende lille flaskehals nøjagtighed, men ingen håndtag og ingen store dele.Injection stretch (ISBM)strækker en PET-præform for den klarhed og styrke, du ser i vandflasker - en anden produktfamilie end HDPE-industridele.
I praksis er valget sjældent tvetydigt. En dåse, tromle, tank eller enhver håndteret eller stor beholder er en ekstruderingsdel; IBM og ISBM tilhører små præcise flasker og klar PET. Ved at vide, hvilken familie dit produkt falder ind under, før du shortlist maskiner, sparer du sammenligning af tilbud for to processer, der aldrig ville passe.
Inde i maskinen: de dele, der bestemmer kvaliteten
To maskiner kan dele den samme overskriftskapacitet og opføre sig helt forskelligt, fordi kvaliteten bor i komponenterne. Disse er de dele, vores ingeniører holder mest af:
| Komponent | Hvad den gør | Hvorfor det betyder noget |
|---|---|---|
| Ekstruder og skrue | Smelter og måler harpiksen | 50-100 mm skruer ved 24-25 L/D giver en stabil, homogen HDPE-smeltning - bunden af ensartede dele |
| Matricehoved + parison controller | Danner og profilerer præstevæggen | En MOOG 100-punkts vægtykkelsescontroller er den største enkelthåndtag på harpiksomkostninger og delstyrke |
| Spændeenhed | Lukker og holder formen | Dobbelt trækstang synkron fastspænding + oliecylinder direkte tryklås holder stempelplader parallelle under høj tonnage |
| Blæs og afkøling | Puster op og sætter delen | Blæsestift + bundblæsning former delen; køledesign driver den reelle cyklustid |
| Kør og styr | Forsyner og kører maskinen | Servo hovedpumpe skærer energi; Mitsubishi PLC + Weinview HMI beskytter oppetid på 24/7 linjer |
| Automatisering | Take-out, deflashing, inspektion | Robotarm + nedstrøms trimning holder kvaliteten stabil på ubemandede løbeture |
På en linje, der kører døgnet rundt, er kontrolpålidelighed det, der beskytter udbyttet - hvilket er grunden til, at de importerede komponenter i den sidste række betyder mere, end de ser ud. Mitsubishi PLC, Weinview HMI og MOOG vægtykkelseskontrol er ikke badges; de er gennemprøvede dele, der forbliver brugbare næsten overalt i verden, så en fejl i Lagos eller Lima sætter ikke linjen i tomgang i flere uger.
Typer efter struktur og modelsortiment
Inden for ekstrudering er maskiner grupperet efter, hvordan præsten leveres, og hvordan væggen er bygget. Det er her du matcher maskinen til din delstørrelse og volumen.
- Kontinuerlig blæsestøbemaskine.Formen ekstruderer uafbrudt, og formen bevæger sig for at fange den - høj kadence på små til mellemstore dele op til omkring 30 L, og hvor et multi-matricehoved kører flasker flere op.
- Akkumulator (akkumuler) blæsestøbemaskine.Smeltelagre i hovedet og skyder hurtigt, hvilket forhindrer store præstationer i at hænge ned - typen til tromler, IBC-tanke, brændstoftanke og barrierer.
- Flerlags blæsestøbemaskine.Et 2-6-lags dysehoved co-ekstruderer barriere-, genslibnings- eller farvelag til én væg - bruges til brændstoftanke og højspecifikke kemiske tromler.
- Automatisk blæsestøbemaskine.Enhver af ovenstående med fuld automatisering - robotudtagning, deflashing og inspektion for ubemandet, konsekvent kørsel.
Vores eget sortiment spænder over 100 ml til 220 L tromler (og større efter anmodning), så den samme fabrik dækker en lille olieflaske og en FN-klassificeret kemikalietromle:
| Kapacitet | Maskintype | Eksempler på modeller | Tørcyklusudgang* | Fastspænding |
|---|---|---|---|---|
| 100 ml – 2 L | Kontinuerlig, single/multi-die | 2L enkelt/ dobbelt station | op til 1.200/t | 40 kN |
| 3 – 15 L | Kontinuerlig, enkelt/dobbelt | 5L / 15Lstation | 450–1.000/t | 65–200 kN |
| 20 – 60 L | Akkumulator | KGB70A / 80A /90A | 500-700/t | 130–280 kN |
| 120 – 160 L | Akkumulator | KGB100B /110A | 300-320/t | 440–760 kN |
| 220 L tromler+ | Kemikalie-tønde speciel | 250L special | 17-20/t | efter anmodning |
*Tørcyklus er det teoretiske maksimum; reelle output er lavere. Fuld specifikationer og bearbejdede tal er i vores dybe dyk påjerry can maskineogsamle maskine.
 Kontinuerlig — 5L enkelt station
 Akkumulator — 60L til store dele
 Akkumulator — 250L tromler og tanke
Materialer vi kører
Maskinen indstiller processen; harpiksen sætter egenskaberne. Vores ekstruderingsmaskiner kører nedenstående industrifamilie i enkelt- eller flerlagsvægge.
| Materiale | Hvorfor det bruges | Typiske dele |
|---|---|---|
| HDPE | Stiv, kemikaliebestandig, lav pris | Jerry dåser, flasker, tanke |
| HMW-HDPE | Høj slag- og spændingsrevnebestandighed | Kemiske tromler, brændstoftanke |
| PP | Varmemodstand, klarhedsmuligheder | Tyndvæggede og varmefyldte beholdere |
| PVC/PA | Barriere- og specialegenskaber | Specialflasker, barrierelag |
Hvad blæsestøbemaskiner laver
Skift formen og en maskinfamilie tjener mange industrier. Dette er de anvendelsesområder, vi værktøj til mest:
| Industri | Produkter |
|---|---|
| Emballage | Olie- og rengøringsmiddelflasker, jerrydåser, kemikalietromler, IBC-tanke |
| Automotive | Brændstoftanke, luftkanaler, spoilere |
| Vejadministration | Trafikbarrierer, kegler, isolationsmoler |
| Flydende | Bøjer, flydere, pontoner |
| Logistik og meget mere | Paller, værktøjskasser, borde og stole, legetøj |
Output og omkostninger: de tal, der betyder noget
To beregninger afgør, om en maskine passer til din virksomhed - og begge er nemme at køre, før du køber.
Eksempel — en 5 L dåse ved en 7,2 s cyklus, enkelt hoved:
(3600 ÷ 7,2) × 0,8 =400 dåser/t· to skift ≈6.400/dag
Harpiks = delvægt × harpikspris → f.eks. 0,20 kg × 1,30 USD =0,26 USD
Energi = maskine kW × $/kWh ÷ dele/h → f.eks. 15 × 0,12 ÷ 400 =0,0045 USD
Bemærk, at harpiks dværger energi og arbejdskraft i omkostninger pr. del. Det eneste faktum er hele sagen for præcis vægtykkelseskontrol: trimning af 5 % af harpiks fra en del, der sendes i millionvis, sparer langt mere end nogen elregning - og det er derfor, en billigere maskine med svag vægkontrol normalt viser sig at være den dyre.
Sådan hjælper vi dig med at vælge
Når en køber sender en forespørgsel, arbejder vi gennem delen, ikke maskinen. Svar på disse, og den rigtige konfiguration er normalt klar:
- Største del og form.Størrelse og om den har et håndtag afgør ekstrudering vs injektion, og kontinuerlig vs akkumulator.
- Harpiks og væg spec.Barriere- eller genslibningslag har brug for et flerlagshoved; UN-klassificerede tromler har brug for stærk vægtykkelseskontrol.
- Daglig produktion.Kør output-matematikken mod to-skift timer, før du vælger enkelt vs dobbelt station.
- Certificering.Drop-test eller FN-krav ændrer værktøj og validering.
- Standalone eller nøglefærdig.Skaleringslinjer drager fordel af central fodring, vand og knusning leveret sammen.
Kvalitet, test og hvad vi ser
Konsistens er hele spillet i blæsestøbning, og det er her, to årtier med at bygge de samme maskiner dukker op. Et par ting, vi gør og ser:
- Ensartethed i vægtykkelse.Profileret punkt-for-punkt, så hver del opfylder sin droptest-specifikation med den mindste harpiks - kontrolleret før forsendelse.
- Droptest og FN-validering.Kemisk tromleværktøj består en 3-meters faldtest og FN-certificering, før det forlader vores gulv.
- Hvor faldende output normalt starter.Langsommere cyklusser spores oftere til opbevaringsslaget eller afkølingen end til ekstruderen - det er det første sted at se, ikke det sidste. (Mere ihvad der forårsager langsom materialeopbevaring.)
Hvad driver maskinprisen
Der er ingen enkelt listepris for en "blæsestøbemaskine", fordi specifikationen svinger prisen. De vigtigste drivere:
- Delstørrelse og spændekraft.Større dele har brug for tungere rammer og langt højere tonnage - den største omkostningsfaktor.
- Antal dysehoveder.Twin/multi-die multiplicerer output og pris.
- Enkelt vs flerlag.Et flerlagshoved tilføjer kapacitet og omkostninger.
- Automatisering og kontrol.Robotudtagning, deflashing og premium-kontroller hæver prisen, men sænker driftsomkostningerne.
- Nøglefærdige systemer.Central fodring, vand og knusning tilføjer tilbuddet, men reducerer spild og arbejdskraft.
Køb fra en producent
En maskine er et årti langt forhold, så hvem der står bag den betyder lige så meget som specifikationerne. Som fabrik støtter vi hver maskine med:
- Garanti.Hovedkomponenter har 1-2 års garanti; sliddele udskiftes gratis inden for det første år.
- Installation og træning.Vores ingeniører rejser til din fabrik for at installere, idriftsætte og træne dine operatører.
- Fjernsupport.Et indbygget alarmsystem lader os diagnosticere og fejlfinde problemer på afstand.
- Skræddersyede løsninger.Former efter dine tegninger og konfigurationer tilpasset din del, harpiks og output.
Fortæl os din del - vi specificerer maskinen
Send dit produkt, størrelse, harpiks og daglige output. Vi vil anbefale den rigtige type, konfiguration og spændekraft med rigtige cyklusfigurer.
Få et tilbud Chat på WhatsAppOfte stillede spørgsmål
Hvad er en blæsestøbemaskine?
Den fremstiller hule plastikprodukter ved at smelte harpiks, forme den til en blød form og puste den op med luft inde i en form - bruges til flasker, jerrydåser, tromler, tanke, brændstoftanke og mere.
Hvilke typer blæsestøbemaskine er der?
Efter proces: ekstrudering (EBM), injektion (IBM) og injektionsstrækning (ISBM). Efter struktur: kontinuerlig, akkumulator og flerlags. Ved drift: automatisk. Ekstrudering er den mest almindelige for industrielle HDPE-beholdere.
Hvor meget koster en blæsestøbemaskine?
Prisen er drevet af delstørrelse og klemkraft, antal matricehoveder, enkelt kontra flerlag og automatisering. En lille enkelt-station maskine koster langt mindre end en stor akkumulator tromle linje - del din del og output for et præcist tilbud.
Hvordan vælger jeg den rigtige?
Start fra delen: største størrelse, håndtag eller ej, harpiks, vægspecifikationer, certificering og derefter daglig produktion. Håndterede og store dele bruger ekstrudering (kontinuerlig for små-medium, akkumulator for store); præcise små flasker bruge injektion; klare PET-flasker bruger injektionsstræk.
Hvilke materialer kan den køre?
Ekstruderingsmaskiner kører PE (HDPE og HMW-HDPE), PP, PVC og PA i enkelt- eller flerlagsvægge. Injektionsstrækmaskiner kører PET til klare flasker.
Hvordan måles output?
Specifikationsark viser tørcyklus (teoretisk) output. Reelt output er tør-cyklus × omkring 0,75-0,85, fordi afkølingstid og delvægt forlænger den reelle cyklus.