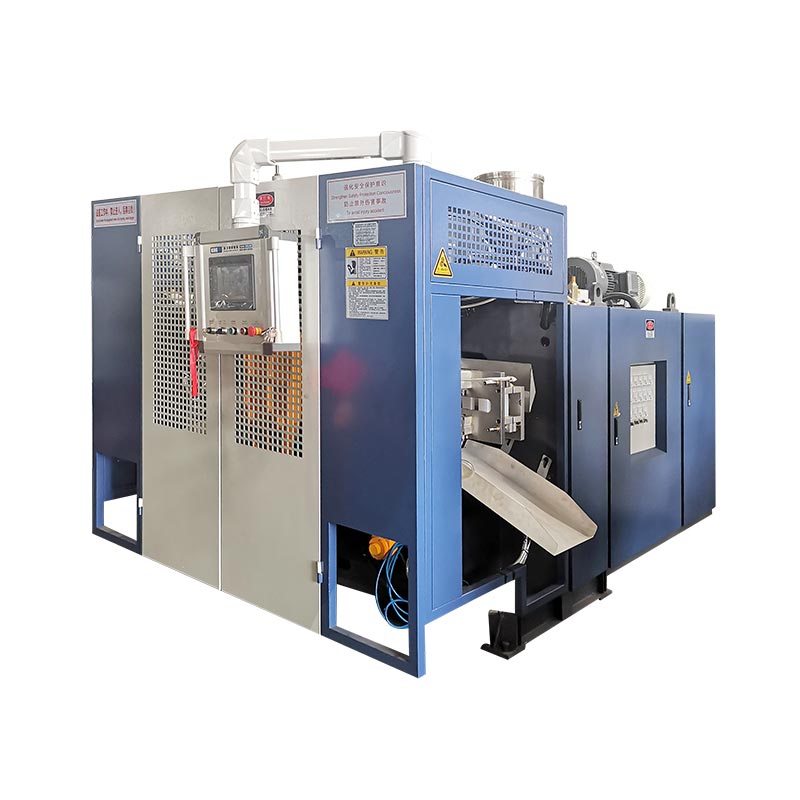
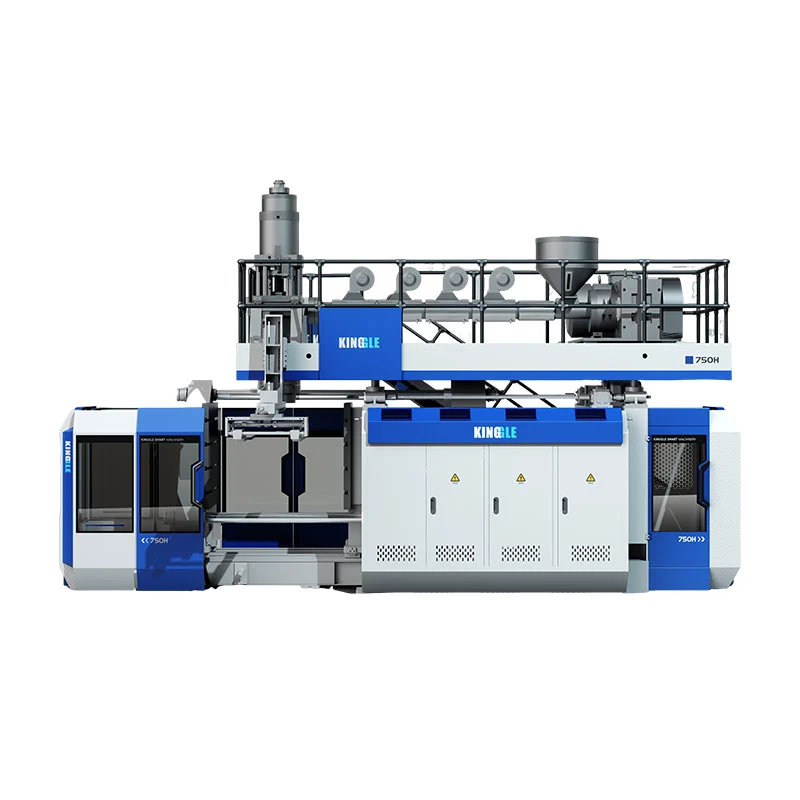
A kemisk tromleblæsestøbemaskineer en akkumulatorekstruderingsmaskine dimensioneret til 200 til 220 liters tromler. Akkumulatoren skyder et tungt parison hurtigt ud, før tyngdekraften trækker det ud af form. Alt andet ved maskinen er til for at tjene et øjeblik: faldtesten.
Det er den ærlige indramning. En tromle, der ikke kan overleve et fald, sender ikke farligt gods, uanset hvor godt den ser ud.
Så denne artikel arbejder baglæns fra testen. Hvad tromlen har for at overleve. Hvor trommer faktisk knækker. Og hvad maskinen skal gøre ved det.
Nøgle takeaways
- Trommer fejler vedbundklokke og afklebningssvejsningen. Næsten aldrig i sidevæggen.
- Droptesten udføres med tromlenfuld og konditioneret kold. Kold plast er skør plastik.
- En 200 liters tromle vejer12 til 15 kgmed en væg på 3,5 til 4 mm. Hver ekstra millimeter er penge.
- HMW-HDPE, ikke almindelig HDPE.Stressrevnemodstand er det, der overlever et år med aggressiv kemi.
- Output er17 til 20 trommer i timen. Køling sætter det tempo, ikke ekstruderen.
På denne side
Hvad droptesten egentlig kræver
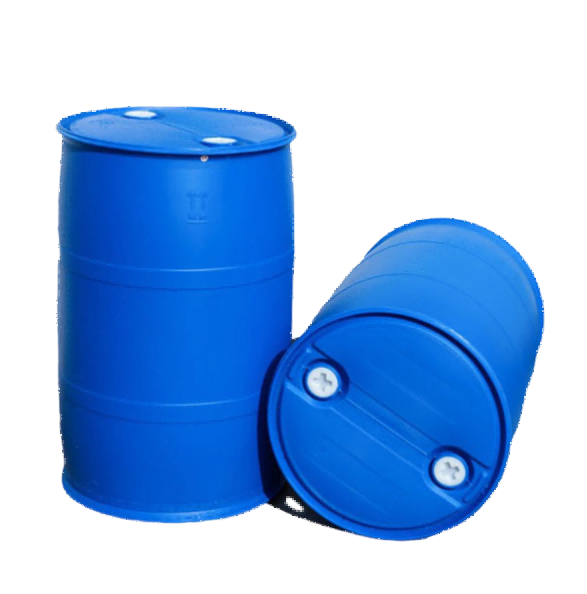
FN-certificering for farligt godsemballage inkluderer en faldtest. Tromlen fyldes, tabes og inspiceres. Det må ikke lække.
Tre detaljer gør det sværere, end det lyder.
For det første er tromlenfuld. Det er cirka 200 kilo væske bag stødet. Belastningen stopper ikke, når tromlen rammer gulvet. Den bliver ved med at bevæge sig, og væggen skal holde den.
For det andet er tromlenbetinget kuldeførst. Polyethylen hærder, når det opvarmes og bliver skørt, når det afkøles. At teste kulde er bevidst. Det er det værste tilfælde i en rigtig forsyningskæde.
For det tredje er faldet normaltdiagonalt, på den nederste klokke. Ikke flad. Det tragter hele stødet ind i en lille radius af plastik. Og den radius er præcis dér, hvor præstegården skulle strække sig længst for at danne basen.
Vores tromleværktøj er valideret til en 3 meter faldtest med UN-certificering. Kommercielt er det ikke en bonusfunktion. Købere af emballage til farligt gods kan ikke acceptere en ubevist tromle, så det er entréprisen.
Hvor trommer knækker
Spørg en ny køber, hvor en tromle fejler. De vil normalt pege på sidevæggen, fordi det er den største overflade.
Det er det ikke. To steder står for næsten hver fejl, vi bliver bedt om at diagnosticere.
Den nederste klokke
Dette er hjørneradius, hvor bunden møder sidevæggen. Geometrisk er det det længste, præsten skal strække, så det er naturligvis den tyndeste del af tromlen.
Det er også her den diagonale dråbe koncentrerer sin energi. Tynd plastik, koncentreret stød, kold konditionering. Derfor går klokkespillet først.
Afklebningssvejsningen
Når støbeformen lukker, klemmer den formen sammen og skærer blitzen væk. Den søm er en svejsning mellem to smelteflader. Det er den svageste linje i den færdige tromle.
En svejsning kan se perfekt ud og stadig være kold. Kolde svejsninger skrælles fra hinanden under stød i stedet for at rives i stykker. Fejlfladen fortæller dig, hvad der skete. En revet svejsning havde god sammensmeltning. Det gjorde en skrællet ikke.
Tabel 1 · Fejldiagnose
| Hvor det mislykkedes | Sandsynlig årsag | Hvad skal ændres |
|---|---|---|
| Nederste klokkespil, delt | Væggen er for tynd ved basisradius | Tilføj tykkelsespunkter ved klokkespillet |
| Svejsning pillet fra hinanden | Smelt for koldt ved pinch-off | Hæv smeltetemperaturen, afbalancer matricezonerne |
| Svejs splittet rent | Ikke nok materiale ved sømmen | Omprofiler materialet ind i klemmelinjen |
| Revner uger efter påfyldning | Spændingsrevner, forkert harpikskvalitet | Flyt til en højere molekylvægt HMW-HDPE |
| Kraftig blink, svag søm | Klemmen kryber op | Kontroller tonnage og slid på afklemningskanter |
| Deformeret efter stabling | Ikke nok afkøling før udkastning | Forlæng køling, sænk vandtemperaturen |
Den fjerde række er den, der gør ondt. Stressrevner viser sig ikke i faldtesten. Det dukker op uger senere, på en kundes websted, i en tromle fuld af noget aggressivt. Inden da har du afsendt tusindvis.
Hvorfor HMW-HDPE, og ikke almindelig HDPE
Kemiske tromler er lavet af HDPE med høj molekylvægt. Årsagen er en egenskab kaldet miljømæssig stress-revnemodstand eller ESCR.
Her er hvad det betyder i praksis. Sæt polyethylen under konstant stress, udsæt det for visse kemikalier, og det kan revne med tiden. Ingen påvirkning nødvendig. Det giver bare efter.
En fuld tromme er præcis den situation. Væggen belastes permanent af indholdets vægt. Dette indhold kan være et rengøringsmiddel, et opløsningsmiddel eller en syre. Og sådan kunne trommen sidde i et år.
Længere polymerkæder modstår dette langt bedre. Det er, hvad den høje molekylvægt i HMW-HDPE køber dig.
Der er en hake, og den lander ved maskinen. HMW-harpiks er stivere at behandle. Det svulmer mere og forlader terningen. Den har brug for mere ekstruderkraft og andre parison-indstillinger end HDPE i en lille dåse.
Så kontroller plastificeringskapaciteten i forhold til din faktiske tromleharpiks. Citater angiver det normalt for standard HDPE, hvilket ikke er det, du vil køre.
Programmering af væggen til påvirkning
En parison controller indstiller ikke én tykkelse. Det sætter en kurve langs præglingens længde. På en tromle er den kurve designet omkring faldtesten.
Det bliver nemmere, når du ser tromlen som et sæt opgaver:
- Bund- og bundklokke: mere.Dette tager påvirkningen, og det er som standard det tyndeste område. Det kræver mest kompensation.
- Pinch-off line: mere.Den svageste svejsning bør ikke også være den tyndeste sektion.
- Topklokke og lukkeområde: mere.Spuns koncentrerer stress, og trommer bliver også tabt på toppen.
- Lige sidevæg: mindre.Den bærer den mindst koncentrerede belastning. Det er her, vægten falder.
- Over skærelinjen: minimal.Det materiale bliver flash og bliver ommalet.
Tallene gør indsatsen tydelig. En 200 liters tromle vejer 12 til 15 kg, med en væg omkring 3,5 til 4 mm. Tilføj en unødvendig millimeter på tværs af kroppen, og du har tilføjet kilovis af HMW-HDPE til hver tromle, du sender.
Derfor er controlleropløsning ikke en fodnote her. En 100-punkts vægtykkelsescontroller placerer materialet præcist, hvor klokkespillet vil dannes. En grov controller spreder det over et bredt bånd i stedet, og du betaler for forskellen på hver cyklus.
Endnu en ting, der er værd at vide. Sag arbejder imod dig her. Præget tynder i toppen, mens det hænger, og toppen af præsten danner bunden af tromlen.
Så det område, der har brug for mest materiale, er det område, tyngdekraften stjæler det fra. Den modsætning er, hvad hele vægprogrammet er til for at løse.
Dobbeltringen, og hvorfor den er der
Se på en 220 liters tromle, og du vil se to hævede ringe rundt om kroppen. De styler ikke.
De udfører tre opgaver. De stivner sidevæggen mod buler. De giver tromleførere til gaffeltruck noget at tage fat i. Og de bærer byrden, når tromler er stablet, og holder vægten fra selve væggen.
Fra et støbningssynspunkt er ringe en komplikation. Hver er en ændring i sektion, så præstegården strækker sig forskelligt der. Få programmet forkert, og tynde pletter vises umiddelbart under hver ring.
Det er et godt eksempel på, hvorfor formdesign og maskinkapacitet hører hjemme i den samme samtale. En ringprofil, der er nem at tegne, kan være besværlig at blæse jævnt. Den diskussion koster ikke noget før formen skæres, og en hel del bagefter.
Angivelse af maskinen
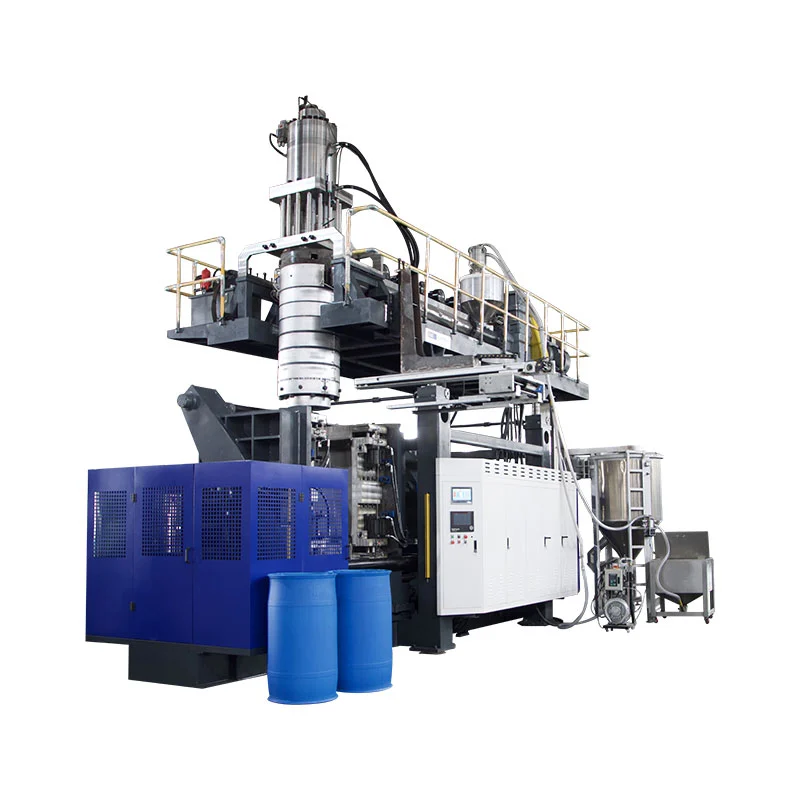
Trommer er krævende, men specifikationen kommer ned til fire spørgsmål.
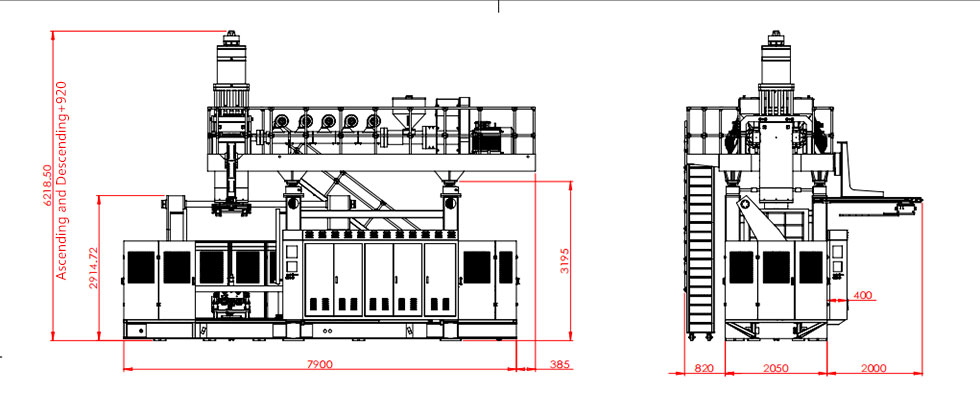
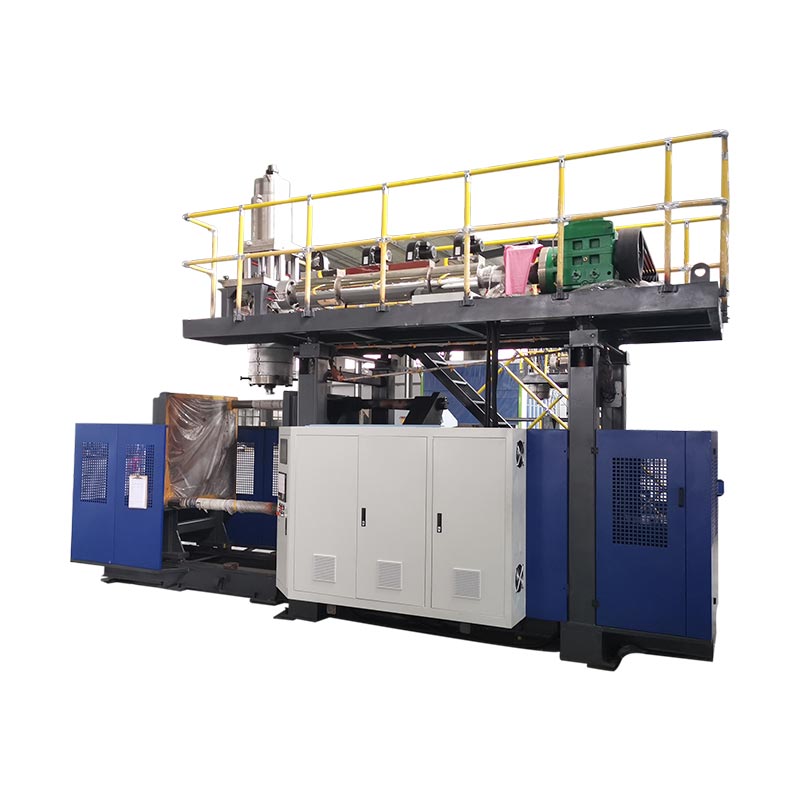
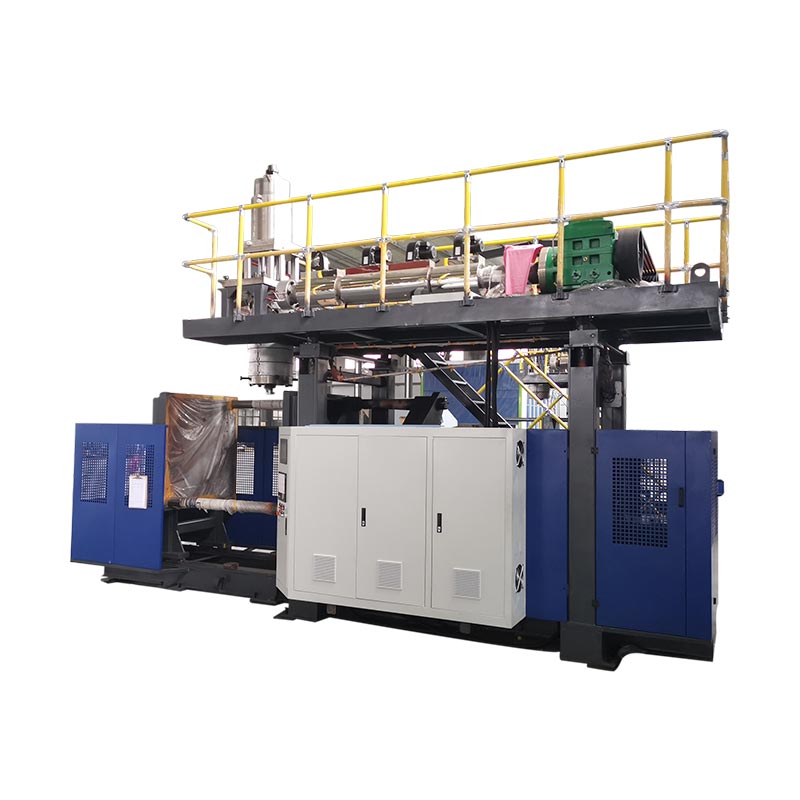
- Hvad er den største tromle?En 200 til 220 liters tromle har brug for en 250 liters klassemaskine. Vores erKGB200L/LP kemikalietønde special, sælges også som220 liter plast tromlemaskine.
- Også mindre trommer?De fleste planter kører en række. EN30Leller120L akkumulatordækker den nederste ende, og to maskiner spænder normalt fra 30 til 220 liter.
- Hvilken harpikskvalitet?Bekræft plastificeringskapaciteten mod din faktiske HMW-HDPE, ikke generiske HDPE-tal.
- Hvad kører der ellers på rammen?Den samme maskine laver vandtanke, paller, barrierer og brændstoftanke ved at skifte formen. Planlægning for det holder udnyttelsen oppe mellem trommekontrakter.
Tabel 2 · Tromlestørrelse til maskinklasse
| Tromle størrelse | Maskine | Klemkraft | Vejledende output |
|---|---|---|---|
| 20 til 30 L | 30L akkumulator | 215 kN | ~650 i timen |
| 50 til 60 L | 60L akkumulator | 280 kN | ~500 i timen |
| 120 L | 120L akkumulator | 440 kN | ~320 i timen |
| 160 L | 160L akkumulator | 760 kN | ~300 i timen |
| 200 til 220 L | 250L tromle special | 760 kN | 17 til 20 i timen |
Den sidste række overrasker folk, og det er værd at forklare ærligt. KGB200L/LP-specifikationsarket viser 300 stykker pr. time tørcyklus. Ægte 220 liters tromler kommer af ved 17 til 20.
Maskinen er ikke underpræsterende. Tørcyklus er maskinen, der kører uden plastik og ingen køling. En 4 mm HMW-HDPE-væg tager minutter at indstille, og køling er temposætteren på alle store dele. Ingen mængde ekstruderkraft ændrer på det.
Tal med os om dit trommeprogram
Send den tromlestørrelse, harpikskvalitet og certificering, du har brug for. Vi vender tilbage med maskinklasse, vægprogramtilgang og realistisk output for din del.
Få et tilbud Chat på WhatsAppOfte stillede spørgsmål
Hvilken maskine laver kemiske tromler i plast?
En akkumulator ekstruderingsblæsestøbemaskine. Den gemmer smelten og skyder den hurtigt ud, så en tung tromleform ikke synker, før formen lukker. En 200 til 220 liters tromle har brug for en 250 liters klassemaskine med omkring 760 kN klemkraft.
Hvad er FN's faldtest?
En fyldt tromle tabes fra en indstillet højde på en stiv overflade, sædvanligvis inklusiv et diagonalt fald på den nederste klokke. Det må ikke lække bagefter. Vores tromleværktøj er valideret til en 3 meter faldtest med UN-certificering.
Hvorfor fejler plastiktromler faldtesten?
De fleste fejl er ved den nederste ringetone eller afklemningssvejsningen, ikke sidevæggen. De sædvanlige årsager er for lidt materiale i basisradius, en kold svejsning eller harpiks med utilstrækkelig modstand mod spændingsrevner.
Hvor meget vejer en 200 liters tromle?
Typisk 12 til 15 kg i HMW-HDPE, med en væg på ca. 3,5 til 4 mm. Den nøjagtige vægt afhænger af vægprogrammet og den certificering tromlen skal opfylde.
Hvilket output kan en trommemaskine opnå?
En 220 liters dobbeltringstromle kører med omkring 17 til 20 stykker i timen. Køling begrænser det, fordi en 4 mm væg tager langt længere tid at sætte sig end en lille beholder.
Kan én maskine lave tromler og andre produkter?
Ja. Akkumulatormaskiner skifter produkt ved at skifte formen. Den samme ramme laver vandtanke, paller, trafikbarrierer, bøjer og brændstoftanke.
Hvor dette efterlader dig
Trommer ligner simple dele. Det er de ikke. En tromme skal overleve at blive tabt, fuld og kold, på sit svageste hjørne. Hold derefter noget aggressivt i et år uden at revne.
Tre ting afgør, om det gør det. Harpiks med ægte spændingsrevnebestandighed. Et vægprogram, der lægger materiale ind i klokkespillet og svejsningen. Og nok kontrolopløsning til at placere den præcist i stedet for at tilføje vægt overalt.
Få dem rigtigt og trommen passerer. Få dem forkert, og det går nogle gange over, hvilket er værre. Det finder du ikke ud af, før en kunde gør det.