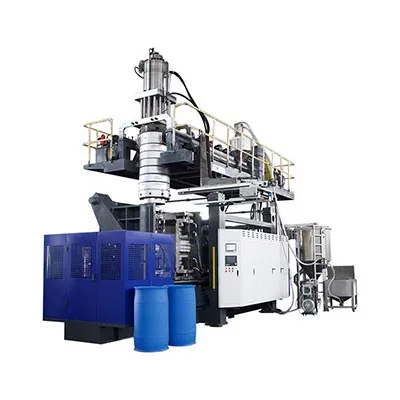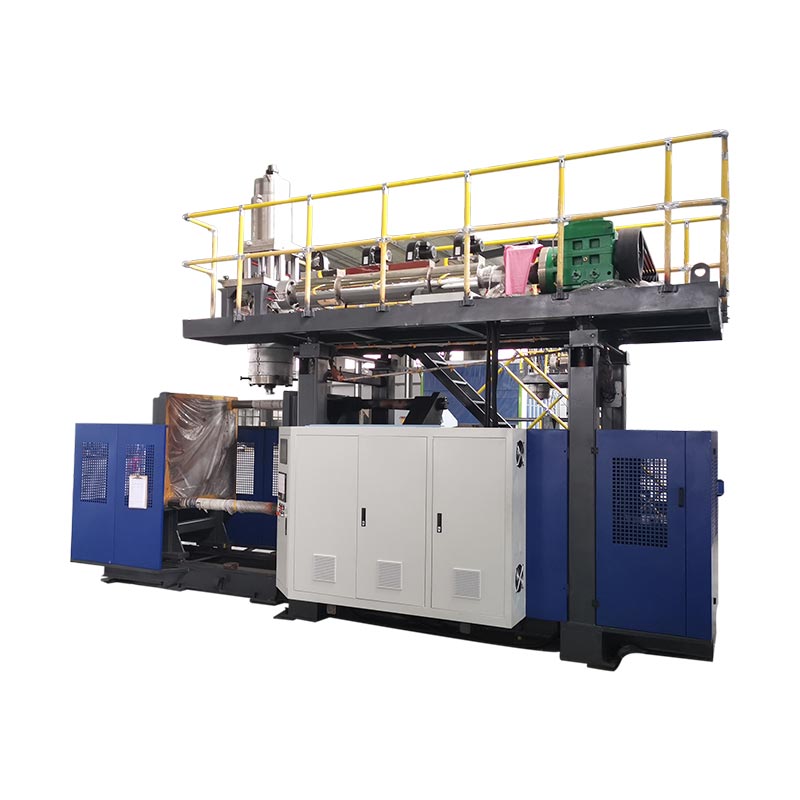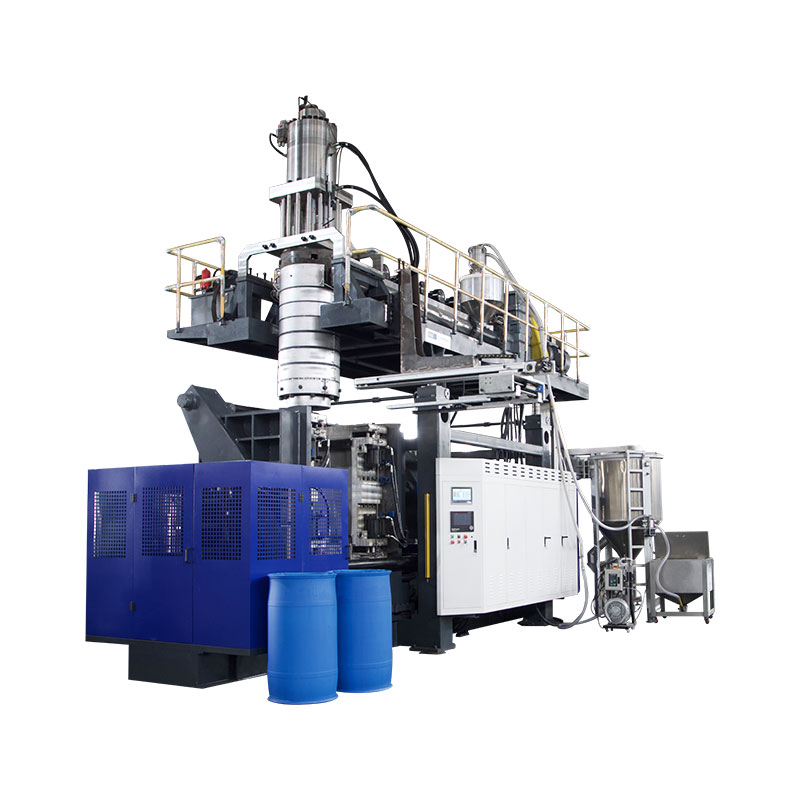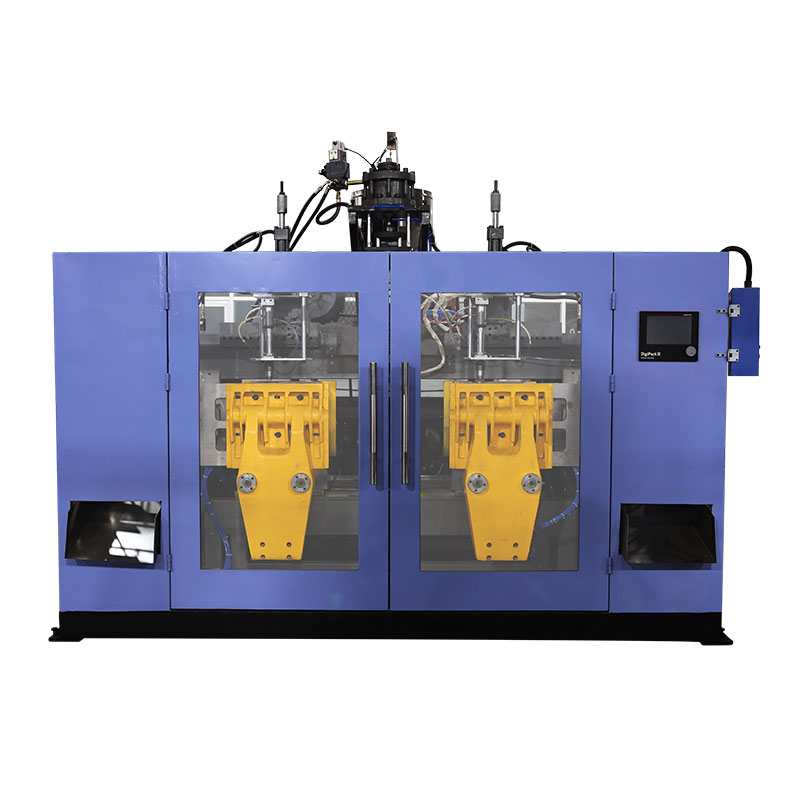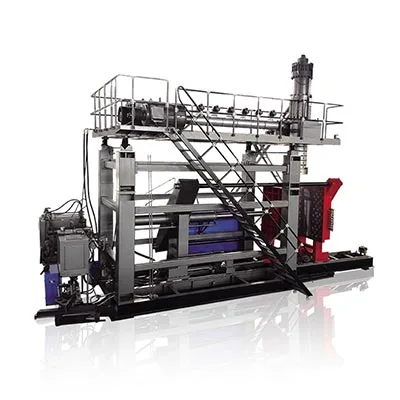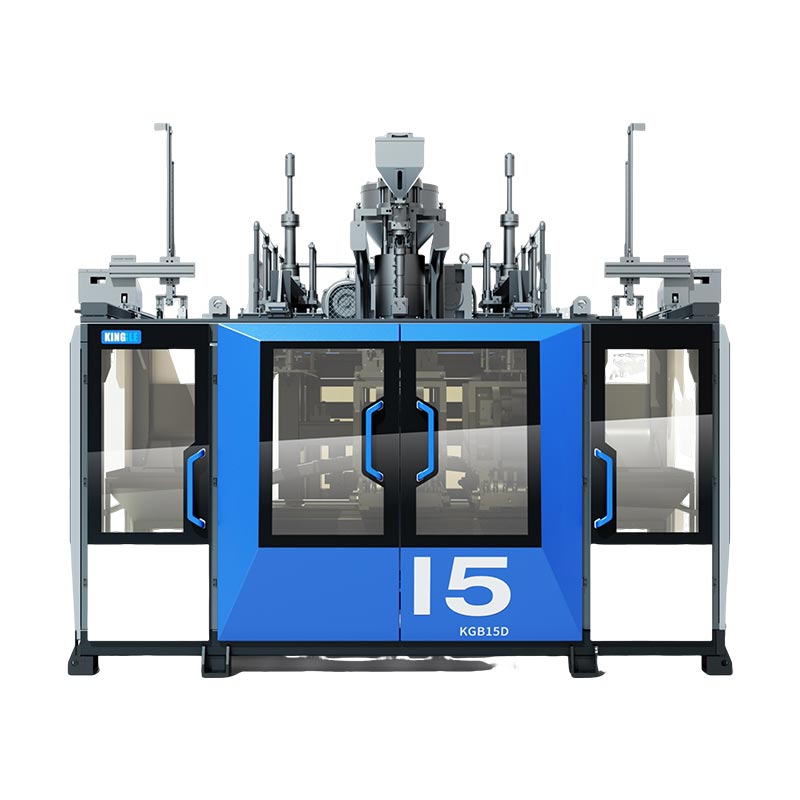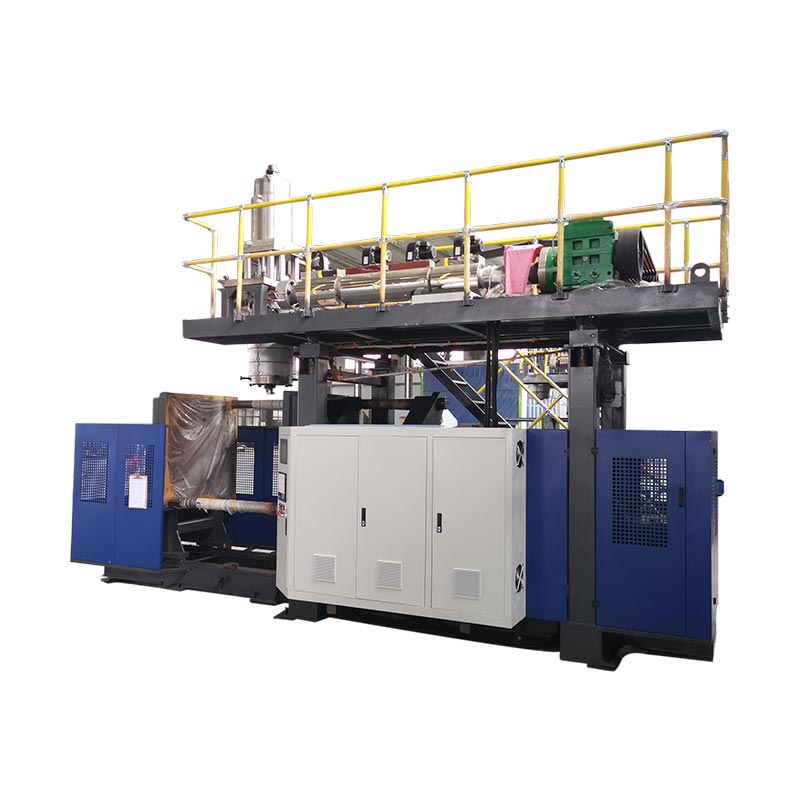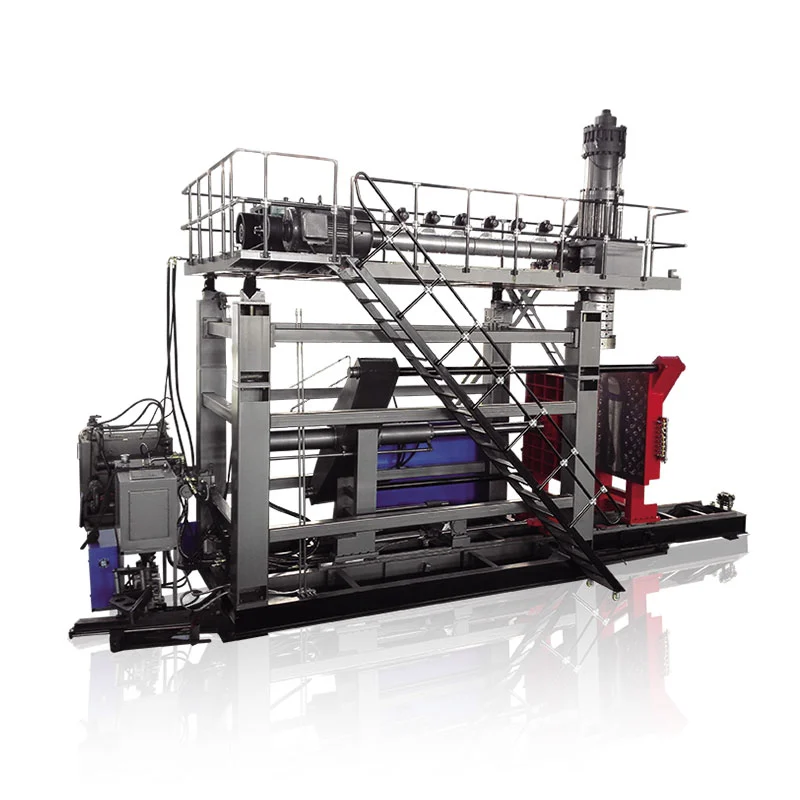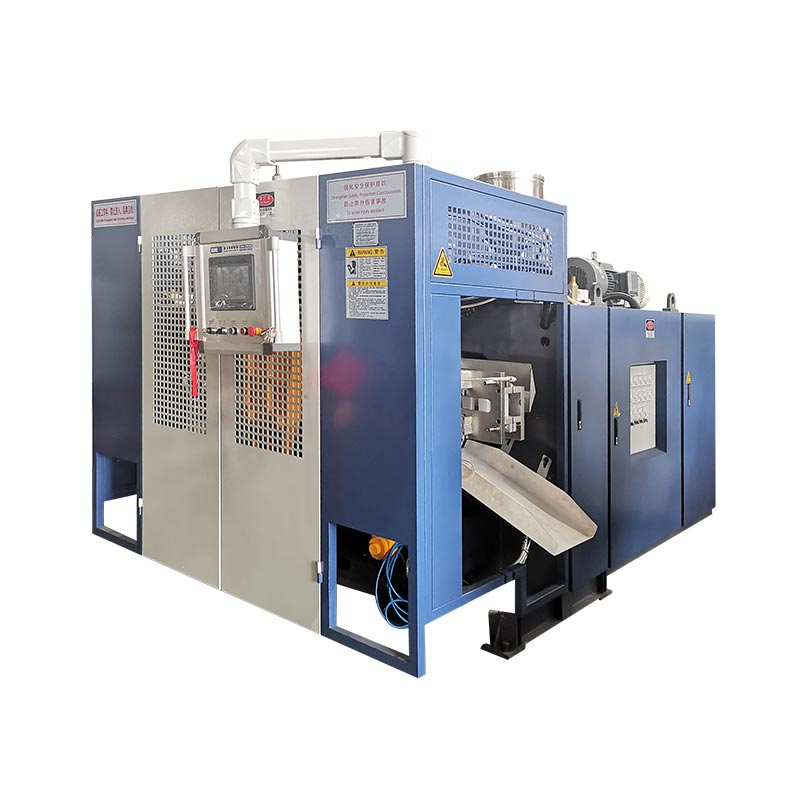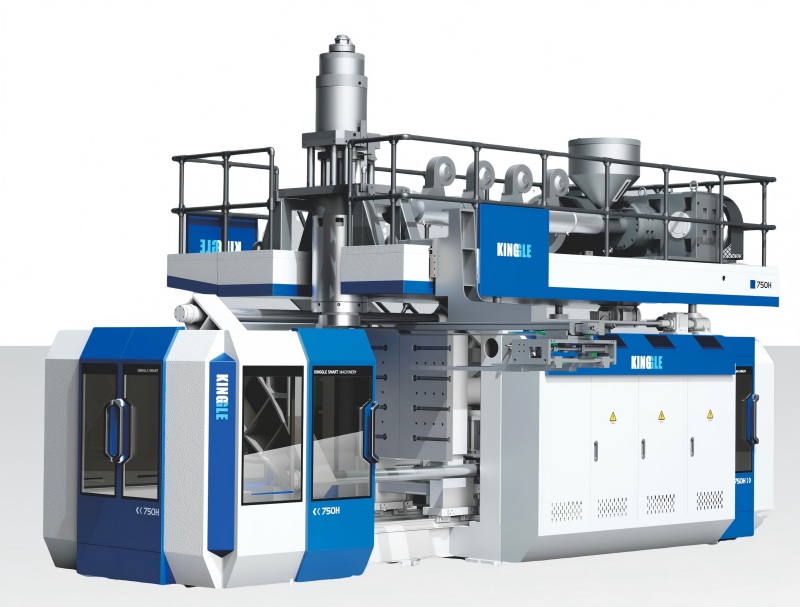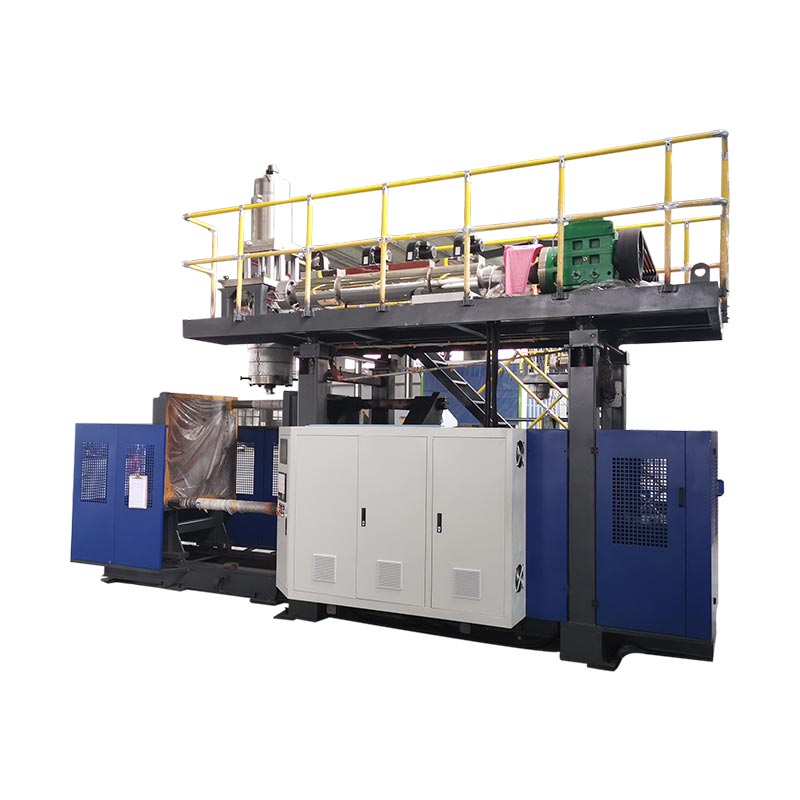
Blæsestøbningscyklustiden bør kun reduceres, efter at teamet måler, hvor den aktuelle cyklus forbruges, og bekræfter, at den accepterede del stadig opfylder dens specifikation.Køling fylder ofte i den største blok, men præparatlevering, klemmebevægelse, blæsning, udstødning, take-out og nedstrøms ventetid kan også sætte tempoet. Byg en stabil baseline, navngiv én påvist begrænsning, skift kun den variabel, der styrer den, og sammenlign derefter accepteret output, vægfordeling, dimensioner, post-udstødningsform, nødvendige funktionstest og defekter, før du holder den kortere cyklus, med produktet, harpiksen, skimmelsvampen, brugstilstanden og den endelige receptrevision registreret, så endnu et skift kan gentage resultatet.

Terminologi brugt af produktionshold:optimering af blæsestøbningscyklustiden, ekstruderingsblæsestøbningscyklustiden, flaskeblæsningsmaskinens cyklustid, blæsestøbemaskinens output, cyklusreduktion, køletidsoptimeringen og blæsestøbningsproduktionseffektiviteten. Disse udtryk peger på det samme forretningsmål, men det tekniske arbejde starter med en målt proces frem for en målprocent.
Seks steder, hvor cyklussen kan begrænses
| Cyklus blok | Mål ved maskinen | Bevis før afkortning | Fejl, der kan dukke op senere |
|---|---|---|---|
| Parison eller skudt | Gentageligt start/slut signal, parison længde, skud eller akkumulator position | Stabil levering og korrekt forhold til formlukning | Sag, kort stiv, væv, vægt eller profilskift |
| Luk og lås | Kommando, positionsfeedback og afslutningstilstand | Klar bevægelse, fuld lukning og godkendt maskintilstand | Blink, klemskader, ufuldstændig lukning eller kollision |
| Blæs og udstødning | Timing, maskinens indløbsluftforhold og trykadfærd under arrangementet | Komplet oppustning, detaljer, udluftning og sikker udløsning | Ufuldstændig del, udblæsning, fastklæbning eller tidlig åbning |
| Køling | Forsynings- og returtilstand efter kredsløb, formtemperaturmønster og deltilstand ved udkastning | Stabile mål, væg-, hals-, bund- og post-udkastform | Forvridning, oval hals, krympning, vippebund eller varm trimning |
| Take-out og nedstrøms | Robot, transportbånd, trimmer og testsekvens | Del rydder hver grænseflade i produktionstempo | Kollisioner, papirstop, trimskader eller efterslæb af tester |
01 / BaselineStart med den cyklus, linjen faktisk kører
Et cyklustidsprojekt har brug for ét gentageligt målepunkt. På en kontinuert ekstruderingslinje kan dette punkt være signalet, der er forbundet med forskæringen eller starten på den næste gentagne maskinsekvens. På en akkumulatormaskine kan produktionen blive bedre forstået gennem skudforberedelse, akkumulatorposition, push-out og støberækkefølgen. Vælg et signal, der vises én gang pr. komplet formningsbegivenhed, og dokumenter det. Sammenlign ikke et HMI-mål fra én maskine med en hånd-timet observation fra en anden.
The Kinggle-værtMoog DigiPack III manualbeskriver skelnen klart. Til kontinuerlig ekstrudering kan regulatoren relatere parisonprofilen til cyklustiden og kan måle intervallet mellem successive startsignaler. For en akkumulatormaskine er formningsprofilen relateret til akkumulatorposition, mens materialet skubbes ud. Denne forskel har betydning, fordi den samme tidsredigering kan flytte vægprofilen på én maskine, mens den har en anden effekt på den anden.
Registrer mindst nok på hinanden følgende hændelser til at se normal variation. Anlægget bør vælge prøveperioden, men den skal dække det reelle driftsmønster: begge stationer på en dobbeltstationslinje, alle relevante dyseudløb eller hulrum, rutinemæssig fjernelse af dele og det efterfølgende udstyr, der styrer frigivelsen. Bemærk alarmer, korte stop og manuelle indgreb separat. Et gennemsnit, der inkluderer uklassificeret nedetid, skjuler cyklussen, mens en bedste enkelthændelse skjuler gentagelighed.
Opbevar den accepterede del ved siden af tidsregistreringen. Indfang produkt- og formrevisionen, harpikskvalitet og -parti, farve- eller genslibningsregel, receptrevision, faktisk temperaturtilstand, maskinindløbsluft og kølevandstilstand, delvægt, kritiske vægplaceringer, dimensioner og påkrævede funktionstests. Denne rekord er basislinjen. Hvis det kortere forsøg mislykkes, kan teamet vende tilbage til en kendt proces i stedet for at rekonstruere den fra hukommelsen.
02 / DiagnoseSpor den hændelse, der begrænser den næste cyklus
De fleste HMI'er gør tidsindstillinger nemme at redigere. Denne bekvemmelighed kan få et team til at reducere det største synlige antal, før det finder ud af, hvad det kontrollerer. Bryd cyklussen i fysiske blokke, og hold øje med deres grænser: præparation af præparation eller skud, formoverførsel, luk og lås, bevægelse med blæsestifter, oppustning, køling, udstødning, åbning, udtagning og nedstrømshåndtering. Nogle blokke forekommer i serier. Andre overlapper hinanden. Den samlede cyklus er fastsat af stien, der skal afsluttes, før den næste formningsbegivenhed kan begynde.
En simpel tidslinje er mere nyttig end en liste over indstillinger. Registrer start- og slutsignalet for hver blok, og sammenlign kommandoen med den faktiske feedback. Hvis afkølingen afsluttes, men maskinen venter på et robot-clear-signal, kan en reduceret afkølingstid skabe en varmere del uden at ændre cyklussen. Hvis den næste form ikke er klar, når formen vender tilbage, kan hurtigere åbning ikke øge outputtet. Hvis en trimmer ikke kan rydde dele i det nye tempo, er begrænsningen flyttet nedstrøms.
KingglesVejledning til HMI-indstillinger og alarmeradskiller indstillede værdier fra faktiske værdier af denne grund. En kommando viser, hvad controlleren anmodede om. Sensortilstand, positionsfeedback og fysisk observation viser, om handlingen fandt sted. Maskinens alarmhistorik kan også afsløre den første interlock eller tillade, der afbrød sekvensen. En nulstilling kan fjerne den bedste ledetråd.
Klassificer hver forsinkelse, før du redigerer opskriften. Produktiv tid er nødvendig for at forme og stabilisere delen. Betinget tid beskytter en bevægelse eller venter på en verificeret tilstand. Undgåelig ventetid kommer fra en sen robot, ustabil forsyning, blokeret kølekredsløb, inkonsistent parison, manuel bekræftelse eller nedstrøms overbelastning. Vedligeholdelsestab kommer fra slitage, lækage, dårlig smøring, beskadigede sensorer eller problemer med justeringen. Hver klasse har en anden ejer og en anden rettelse.
03 / VarmefjernelseBekræft køleydelsen, før køletiden skæres ned
LyondellBasell'sVejledning til polyolefinblæsestøbninganfører, at afkøling optager det meste af støbecyklussen i mange polyolefinblæsestøbeanvendelser. Guiden forbinder kortere cyklusser med varmeoverførselsbetingelser såsom smeltetemperatur, formtemperatur, vandflow og turbulens, mens den stadig kræver den ønskede delkvalitet. Dette er en nyttig retning for diagnose, ikke et sæt universelle Kinggle-værdier.
Start ved kølekilden og følg det faktiske kredsløb. Registrer kølevæsketilførsel og returtilstand ved stabil produktion, ikke kun kølerens display. Kontroller, om formen modtager det angivne flow, og om parallelle kredsløb er afbalanceret. Se efter et varmt kredsløb, begrænset slange, forurenet kanal, forkert forbindelse, luftlomme, utæt tætning eller varmebelastning, der deles med en anden maskine. Debrugsvejledning til blæsestøbemaskineforklarer, hvorfor anlægsforsyning og maskinindløbstilstand skal skelnes.
Kortlæg formen og den udstødte del. En enkelt overfladeaflæsning kan ikke repræsentere en form med halsindsatser, klemområder, tykke håndtag, dybe baser og separate kredsløb. Brug anlæggets godkendte målemetode og sammenlign gentagelige steder. Vær opmærksom på, når der opstår deformation: inde i formen, under udtagning, ved trimning, på køletransportøren eller efter, at delen når rumtilstand. En varm del, der ser acceptabel ud i et minut, kan senere vise en oval hals, vippebund, krympning eller dimensionsdrift.
Formosa Plastics'Vejledning til procesvejledning til ekstrudering af blæsestøbning af polyethylenangiver en kort cyklus, høj formtemperatur og tilstoppede kølevæskekanaler blandt mulige årsager, når en del er for varm. Den forbinder også utilstrækkelig formkøling med skævhed og råder til at kontrollere vandflow, formtemperatur og kanaltilstand. Disse forhold understøtter en afkølingsundersøgelse, men harpikskvaliteten, formen og produktspecifikationen afgør det acceptable driftsvindue.
Sænk ikke kølevæsketemperaturen af vane. Kondensering afhænger af forholdet mellem overfladetemperatur, omgivelsestemperatur og luftfugtighed. Vand på eller omkring formen kan påvirke delen og skabe problemer med udstyr eller arbejdsplads. Registrer rumtilstanden, når kondensvandet er tæt på driftsgrænsen, og følg køleren, formen og anlægsprocedurerne. Forbedring af flowfordeling eller rengøring af et begrænset kredsløb kan genvinde varmeoverførslen uden at flytte temperaturmålet.
04 / Del designVægfordeling ændrer, hvor meget varme formen skal fjerne
Kølebehovet følger plastikken i delen. Et tykt område indeholder mere varmt materiale end et tyndt område og kan forblive blødt, efter at nærliggende vægge er klar til at blive kastet ud. Forlængelse af hele afkølingsstadiet kan beskytte det ene sted, men det holder også hvert andet område i formen længere. Før du accepterer en lang cyklus som uundgåelig, skal du sammenligne det opmålte vægkort med designkravet og den forventede strækning fra forsamling til hulrum.
Moog DigiPack III-manualen, der er hostet af Kinggle, forklarer, at parison-programmering styrer matricegabet langs produktlængden. Den forbinder også unødvendige tunge vægsektioner med længere køling og forklarer, at profilen skal verificeres mod målt vægtykkelse på prøvecontainere. Brug dette forhold omhyggeligt. Fjernelse af materiale er ikke en genvej i cyklustiden, medmindre den reviderede del stadig opfylder vægt, minimumsvæg, stød, topbelastning, fald, tryk, kemikalieresistens og dimensionskrav, der gælder for produktet.
Find først det varme eller forvrængede område på den færdige del. Tilslut derefter denne position til formningsprogrammet, formstræk, pinch-off og kølekredsløb. En tung base kan komme fra profilen, halefanget eller geometrien. Et varmt håndtag kan involvere webbing, lokal stræk, udluftning eller afkøling. En varm hals kan involvere blow-pin-kontakt, indsatskøling, overskydende materiale eller forsinket frigivelse. Deparison programmeringsvejledninggiver en målebaseret metode til at flytte profilmateriale i stedet for at redigere punkter efter udseende.
Formdesignet sætter også den tilgængelige varmeoverførselsrute. Kanalplacering, strømningsvej, indsatser, halskonstruktion, udluftning, overfladekontakt og skillelinjedesign kan begrænse, hvor hurtigt delen stabiliserer sig. Brug Kinggle'sekstrudering blæsestøbning form design guidenår det samme varme område forbliver, efter at forsyningsselskaber og den godkendte vægfordeling er verificeret. En vedvarende lokal begrænsning kan have brug for en formkorrektion, ikke en anden timerændring.

Hold den godkendte delvægt som et resultat, ikke den eneste kontrol. To dele med samme totalvægt kan have forskellig vægfordeling og køleadfærd. Udsnit eller mål de steder, der styrer ydeevnen, og kontroller formen efter udkastet på det tidspunkt, der er defineret af produktkontrolplanen. Sådan bliver vægtykkelsesarbejde et nyttigt procesbevis snarere end en generel påstand om materialebesparelser.
05 / MaskinlogikKontinuerlige maskiner og akkumulatormaskiner deler ikke en timingmodel
På en kontinuerlig ekstruderingsblæsestøbemaskine leverer ekstruderen en forstøbning kontinuerligt, mens en eller flere formstationer bevæger sig gennem deres sekvenser. Cyklustid, emnelængde, skæretidspunkt og vægtykkelsesprogrammet kan derfor sammenkædes. Hvis cyklussen ændres, skal regulatoren stadig placere den tilsigtede profil langs den fysiske form og inde i formen. En kortere stationssekvens, der skifter profilen, er ikke en neutral hastighedsændring.
Moog-controllermanualen beskriver tidsbaseret profilstyring for kontinuerlige maskiner og positionsbaseret kontrol for akkumulatormaskiner. I en kontinuerlig opsætning kan den bestemme cyklustiden ud fra intervallet mellem startsignaler, såsom successive parison cuts. I en akkumulatoropsætning følger vægprofilen akkumulatorpositionen under push-out. Denne offentliggjorte skelnen er grunden til, at et anlæg skal identificere maskin- og styreenhedstilstanden, før det låner en cyklustidsmetode fra en anden linje.
En akkumulatormaskine skal også forberede det nødvendige skud, mens støbesekvensen fortsætter. Spørg, om plastificering eller akkumulering er færdig, før formen er klar til næste skud. Hvis akkumulatoren stadig fyldes, vil trimningssekunder fra formåbning muligvis ikke reducere den fulde cyklus. Hvis akkumulering afsluttes tidligt, kan støbe- og afkølingsvejen være begrænsningen. Registrer den faktiske skudforberedelse, pude eller slutposition, smeltetilstand og delvægt i stedet for at udlede klarhed ud fra én målværdi.
Stationslayout ændrer også tidslinjen. En dobbelt-station kontinuerlig maskine kan bruge den ene station, mens den anden køler eller frigiver en del, men ekstruderen, matricehovedet, overførselsbevægelsen, kølesystemet og nedstrømsudstyret skal understøtte overlapningen. Kingglessammenligning af enkeltstation versus dobbeltstationforklarer denne kapacitetsbeslutning. Layouter med flere hoveder og flere hulrum påvirker dele pr. begivenhed og balancen mellem udløb eller hulrum; demulti-head versus multi-cavity guideadskiller disse vilkår.
Brug den korrekte nævner, når du sammenligner maskiner. En formende begivenhed er ikke altid én del. Tæl accepterede dele fra alle relevante hoveder, hulrum og stationer, og medtag derefter de begrænsninger, der gør disse dele salgbare. En maskine med en hurtig tør bevægelse kan stadig producere færre accepterede dele i timen, hvis ekstrudering, køling, trimning eller kvalitetsstabilitet ikke kan holde trit.
06 / SekvensGendan ventetiden uden overlappende farer
Efter afkøling og parisonlevering er forstået, skal du undersøge hullerne mellem handlingerne. En forsinkelse kan være historisk snarere end nødvendig, men den kan også give frigang, trykstabilisering, udstødning, signalbekræftelse eller sikker overdragelse. Identificer, hvilken tilstand hver forsinkelse beskytter. Kontroller derefter, om controlleren allerede har pålidelig feedback for denne tilstand. Udskiftning af en fast ventetid med et verificeret afslutningssignal kan forbedre repeterbarheden, men kun når maskindesignet og godkendt kontrollogik understøtter det.
Kinggle er værtbetjeningsvejledning til automatisk blæsestøbemaskineadskiller timingkategorier såsom formlukning, blæsetidspunkt, udstødningsrelaterede handlinger, formmikroåbning, blow-pin-bevægelse og robotforsinkelser. Manualen knytter gentagne gange værdier til det faktiske produkt eller produktionstilstand. Dens grænseflade gælder for den dokumenterede maskinfamilie og kan variere efter model, option eller softwareversion, så den bør ikke omdannes til en generisk liste over anbefalede sekunder.
Se den fysiske sekvens under reducerede og kontrollerede forhold, som er tilladt af maskinens procedure. Bekræft, at slanger, kabler, blæsestifter, kerner, udtagningsanordninger og delen forbliver fri gennem hele vejen. Læs kommando og feedback sammen. Hvis en bevægelse når position tidligt, men sekvensen stadig venter, skal du finde den nøjagtige tilladelige. Hvis feedbacken kommer sent eller med mellemrum, skal du rette sensoren, mekanismen eller hjælpeårsagen, før du reducerer timeren, der maskerede den.
Nedstrømsarbejde hører hjemme på samme tidslinje. En robot kan rydde formen hurtigt, men placere dele på en transportør, der allerede er fuld. En trimmer kan kræve en stabil deltemperatur. En lækagetester kan blive flaskehalsen, efter at maskinens output stiger. Registrer kølængde og stopårsager gennem den første vedvarende kørsel, ikke kun under nogle få cyklusser ved maskinen. Den hurtigste sikre maskincyklus er ikke nyttig, hvis den flytter defekter eller overbelastning én station væk.
07 / EksperimentKør en kontrolleret cyklus-tidsprøve, som et andet skift kan gentage
Et nyttigt forsøg starter med et spørgsmål som "Begrænser formkredsløb B sikker udstødning?" eller "Forbliver forsinkelsen til rydning af robotter, efter at sensoren er verificeret?" Det starter ikke med "Gør cyklussen hurtigere." Angiv den formodede begrænsning, ændringen, det forventede svar og de deltjek, der kan afvise forsøget. Tildel én person til at kontrollere opskriftsredigeringer og én person til at registrere resultater, så der ikke forekommer flere justeringer mellem prøverne.
-
Frys den godkendte baseline.Gem eller udskriv de frigivne indstillinger, identificer produktpakken og behold accepterede prøver. Registrer faktisk cyklusvariation og accepteret output under stabile forhold.
-
Nævn en begrænsning.Brug sekvenstidslinjen, kølekortet, forsyningsaflæsninger, alarmhistorik og nedstrømsobservationer. Skriv beviserne, der peger på denne begrænsning.
-
Definer den tilladte ændring.Brug dokumentationen til maskinen, formen og harpiksen. Indstil en kontrolleret justeringsgrænse og et returpunkt. Ændr ikke en anden variabel i observationsvinduet.
-
Indstil afvisningsudløsere.Inkluder relevante tegn som f.eks. ustabil form, ufuldstændig bevægelse, varme eller klæbende dele, skævheder, dimensionsbevægelser, vægt- eller vægsvigt, flash, udblæsning, alarmer, papirstop eller usikker adfærd.
-
Kør gennem stabilisering.Marker dele efter tid, station, hoved eller hulrum. Døm ikke den nye tilstand fra det første stykke, hvis den ændrede variabel har brug for tid til at nå en ny stabil tilstand.
-
Mål det accepterede produktionsvindue.Anvend kontrollerede visuelle, vægt, væg, dimensionelle og funktionelle kontroller. Inkluder downstream trimning, test og udpakning, når de definerer en salgbar del.
-
Behold, afvis eller undersøg.Bevar kun ændringen, når det definerede vindue passerer, og accepteret output forbedres. Gendan basislinjen, hvis kvaliteten eller kontrollen forringes. Åbn en værktøjs-, hjælpe- eller vedligeholdelseshandling, når forsøget afslører en fysisk årsag.
Prøveplanen skal matche linjen. På en dobbeltstationsmaskine skal du inkludere begge sider. På en multi-head setup skal du bevare hovedidentiteten. På en form med flere hulrum skal du bevare hulrummets identitet, hvor det er praktisk. Et gennemsnit kan skjule et varmt kredsløb eller en tynd udgang. Deblæsestøbningsfejl guideviser, hvordan faste og tilfældige mønstre fører til forskellige kontroller.
Prøveregistreringer bør omfatte den gamle værdi, nye værdi, tidspunkt for ændring, ansvarlig person, faktisk cyklusfordeling, materialeparti, brugstilstand, prøve-id'er, målte resultater, afvisninger og endelig beslutning. Fotografier er nyttige til form og defekt placering, men de erstatter ikke mål. Hvis processen vender tilbage til basislinjen, skal du også registrere det. Et mislykket forsøg kan stadig forhindre et andet skift i at gentage den samme idé.
08 / KapacitetBeregn output fra accepterede dele, ikke tørcyklusbevægelse
Tørcyklusoutput beskriver maskinens bevægelse uden den komplette materiale-, kølings- og delacceptbyrde. Det er nyttigt til at kontrollere bevægelsesevne, men det er ikke et løfte om salgbar produktion. En produktionsberegning skal bruge den reelle del, harpiks, skimmel, hoved- eller hulrumstal, kølesystem, downstream-udstyr og acceptmetode. Det er derfor Kinggle'sprojektinformationsprocesanmoder om produktstørrelse, vægt, materiale, tykkelse og outputkrav, før du anbefaler en maskine.
Mål accepteret output direkte over et repræsentativt produktionsvindue. Tæl kun dele, der opfylder de definerede udgivelseskriterier, og optag planlagte stop, uplanlagte stop, opsætningstab og afvisninger separat. Gem dem ikke inde i en enkelt uforklarlig effektivitetsfaktor. Hvis linjen producerer flere dele pr. hændelse, afstem tællingen efter station, hoved eller hulrum, så et deaktiveret output ikke forsvinder i totalen.
| Metrisk | Beregning eller observation | Bruge | Almindelig rapporteringsfejl |
|---|---|---|---|
| Cyklus sekunder | Tid mellem den samme hændelse på tværs af gentagne stabile cyklusser | Viser tempo og variation i maskinbegivenheder | Rapportering af den korteste enkelthændelse |
| Dele pr. begivenhed | Accepterede fysiske dele frigivet af én komplet formningsbegivenhed | Forbinder hoveder, hulrum og stationer med volumen | Forudsat at hvert afsætningssted producerer |
| Teoretisk timeoutput | (3.600 / cyklus sekunder) × dele pr. begivenhed | Planlægningssammenligning ved uafbrudte forhold | At kalde resultatet garanteret produktion |
| Accepteret timeoutput | Accepterede dele / observerede produktionstimer | Viser brugbart output fra den testede produktpakke | Tæller udrensning, opsætning eller afviste dele |
| Skift resultat | Accepteret output efter minus accepteret output før, under matchede forhold | Tester, om redigeringen forbedrede det reelle mål | Sammenligning af forskellige produkter, skift eller hjælpeprogrammer |
Rapportkvalitet ved siden af hastighed. Inkluder vægt- og vægresultater, kritiske dimensioner, funktionelle testresultater, skrot- eller holdtælling, brugstilstand og opskriftsrevisionen. En to-sekunders reduktion har ingen selvstændig betydning uden den oprindelige cyklus, delantal, accepteret udbytte og testbetingelser. Denne artikel offentliggør derfor ikke et procentvis forbedringsmål. Resultatet skal komme fra købers linjedata.
For en ny maskine eller form skal du definere outputmetoden før prøven. Kingglesfabriksgodkendelsestestguideforklarer, hvordan man forbinder det målte løb med det nøjagtige produkt, materiale, skimmel og brugsforhold. Brugtjekliste for opstartat etablere en stabil tilstand før timing, ogomskiftningsvejledningat holde opsætningstab adskilt fra konstant produktion.
09 / GrænserStop forsøget, når processen mister kontrollen
Stop og genskab den godkendte tilstand, hvis en afskærmning, aflåsning, nødstop eller styring af farlig energi ikke fungerer efter hensigten. Stop for uventede maskinbevægelser, kollisionsrisiko, usædvanlig hydraulisk eller pneumatisk adfærd, beskadigede trykkomponenter, elektrisk overophedning, lækager eller uoverensstemmelse mellem vist feedback og fysisk position. Cyklustidsarbejde tillader aldrig drift omkring en fejl.
Delvis bevis kan også stoppe retssagen. Hold øje med en form, der ikke længere kommer i den korrekte position, ufuldstændig lukning af skimmelsvamp, stigende blink, ustabil vægt, tynde kritiske vægge, udblæsninger, ufuldstændige detaljer, fastklæbning, trimskader, skævhed, ovale halse, vippebunde, krympning eller funktionstestfejl. Formosas procesvejledning forbinder flere af disse symptomer med overdreven varme, utilstrækkelig afkøling, en kort cyklus eller kølekanaltilstand. Brug symptomet til at genåbne den korrekte diagnose i stedet for at tilføje bred afkølingstid uden at finde årsagen.
Eskaler, når begrænsningen kræver en ændring af støbeform-kanal, modifikation af matrice eller blæsestift, ændring af kontrolprogram, ændring af interlock, arbejde med tryksystem eller drift uden for det kvalificerede harpiks- og maskinvindue. Brugguide til forebyggende vedligeholdelsefor gentagelige udstyrsfund. En slidt mekanisme kan gøre cyklussen langsom, men en hurtigere kommando vil ikke reparere den.
Afslut projektet med en frigivet baseline. Opdater kun opskriften gennem anlæggets godkendelsesproces, vedhæft prøven og måleposten, og angiv hvilket produkt, form, harpiks og maskinkonfiguration resultatet dækker. Gem afviste forsøg i ændringsloggen. Når næste skift kan gengive den accepterede cyklus og forklare dens grænser, er forbedringen klar til normal produktion.
10 / SvarOfte stillede spørgsmål om blæsestøbningscyklustid
Hvad bestemmer ekstruderingsblæsestøbningscyklustiden?
Cyklustiden bestemmes af den langsomste krævede vej gennem præparation eller skudforberedelse, formbevægelse, oppustning, køling, udstødning, åbning, udtagning og nedstrømshåndtering. Produktgeometri, vægfordeling, harpiksadfærd, formafkøling, maskinarkitektur og kriterier for accepterede dele påvirker alle denne vej. Mål den faktiske sekvens og feedbacksignaler, før du beslutter, hvilken timer der er ansvarlig.
Er køling altid den længste del af en blæsestøbningscyklus?
Køling optager det meste af støbecyklussen i mange polyolefinapplikationer ifølge LyondellBasells blæsestøbningsvejledning, men det er ikke automatisk den aktive begrænsning på hver linje. Parison-levering, akkumulatorfyldning, formoverførsel, robotrydning, trimning eller test kan styre den næste start. En tidslinje viser, om reduktion af afkøling vil ændre hele cyklussen eller kun udskyde den varmere del.
Hvordan kan afkølingstiden reduceres uden at forårsage forvridning?
Kontroller først kølevæskeforsynings- og returforhold, kredsløbsbalance, renhed af kanaler, formtemperaturmønster og det varme sted på delen. Sammenlign vægfordelingen med tegningen og godkendt proces. Skift én dokumenteret tilstand, lad processen stabilisere sig, og kontroller dimensioner og form efter det påkrævede efterudkastningsinterval. Hvis den samme lokale varme region forbliver, kan formen eller vægfordelingen have brug for teknisk gennemgang.
Øger en kortere cyklus altid blæsestøbningsydelsen?
Nej. Output øges kun, når den ændrede cyklus er linjebegrænsningen, og de yderligere dele accepteres. En hurtigere maskinhændelse kan skabe varmere dele, flere afvisninger, robotstop, trimningsskader eller et efterslæb hos testeren. Sammenlign accepterede dele pr. observeret time under matchede produkt-, materiale-, skimmel-, brugs- og kvalitetsforhold. Hold tørcyklusbevægelse, teoretisk output og accepteret produktion som separate figurer.
Hvordan påvirker parison-programmering cyklustiden?
Parison-programmeringen ændrer sig, hvor materialet sidder langs produktet. Unødvendige tunge områder kan kræve mere afkøling, mens alt for tynde områder kan fejle produkttests. På kontinuerlige maskiner kan vægprofilen også synkroniseres med cyklustiden, så en tidsændring kan ændre profilplaceringen. Bekræft vægplaceringer, delvægt og profiljustering efter en cyklusændring i stedet for at antage, at den gemte kurve forbliver korrekt.
Hvilke data skal sendes til Kinggle for et cyklustidsproblem?
Send maskinmodellen og controllerversionen, produkttegning, form- og værktøjs-ID'er, harpikskvalitet og -parti, opskriftsrevision, cyklusvideo optaget fra et sikkert sted, hændelsestidslinje, alarmhistorik, delvægt og vægkort, kritiske dimensioner, defektfotos, observationer af maskinens indløbsluft og kølevand, årsager til nedstrøms stop og accepteret output over en defineret periode. Dette bevis hjælper med at adskille årsager til køling, værktøj, kontroller, hjælpeprogrammer, materiale og linjebalance.

Diskuter produktet og cyklussen som ét system
Send den faktiske deltegning, harpiks, form, maskinkonfiguration, nuværende cyklustidslinje, brugsobservationer og målte kvalitetsresultater. Kinggle kan gennemgå beviserne omkring maskinen, værktøj, kontroller og produktionsmål.
Send dine produktionsdataKilder brugt til denne vejledning
Kinggle-hostede manualer understøtter udsagn om de dokumenterede kontroller og maskinrækkefølge. Polymer-producentguider understøtter afkølings- og defektforhold. OSHA-kilder er inkluderet for den amerikanske sikkerhedsgrænse. Ingen af disse kilder leverer et universelt cyklusmål for hvert produkt eller maskine.
- Kinggle-værts betjeningsvejledning til automatisk blæsestøbemaskine, tilgået den 8. september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, hostet af Kinggle, tilgået den 8. september 2026.
- LyondellBasell, en guide til polyolefinblæsestøbning, tilgået den 8. september 2026.
- Formosa Plastics, Polyethylen Ekstrudering Blæsestøbning Process Guide, tilgået den 8. september 2026.
- OSHA 29 CFR 1910.147, Kontrol med farlig energi, tilgået den 8. september 2026.
- OSHA 29 CFR 1910.212, generelle krav til alle maskiner, tilgået den 8. september 2026.