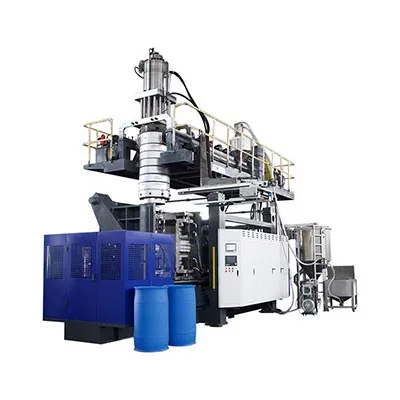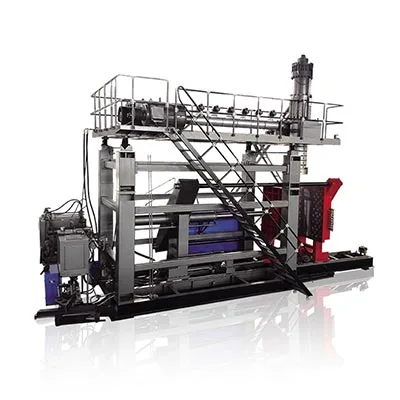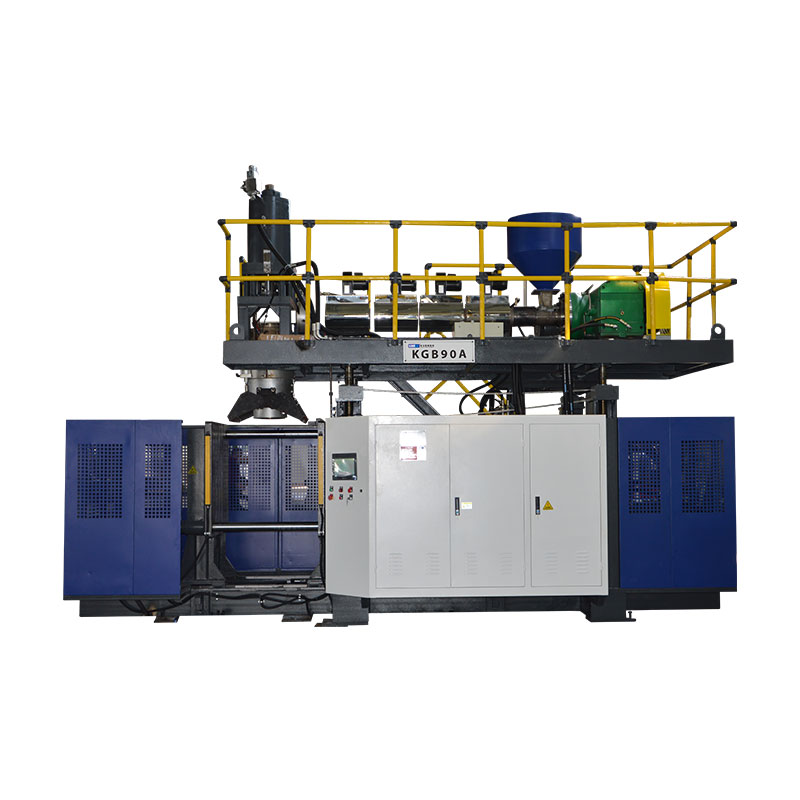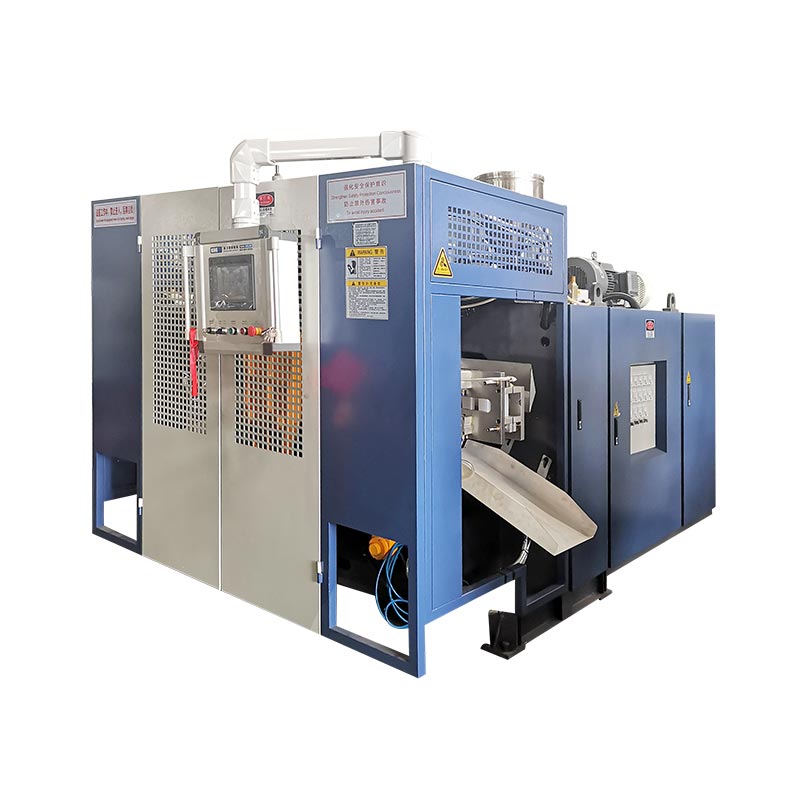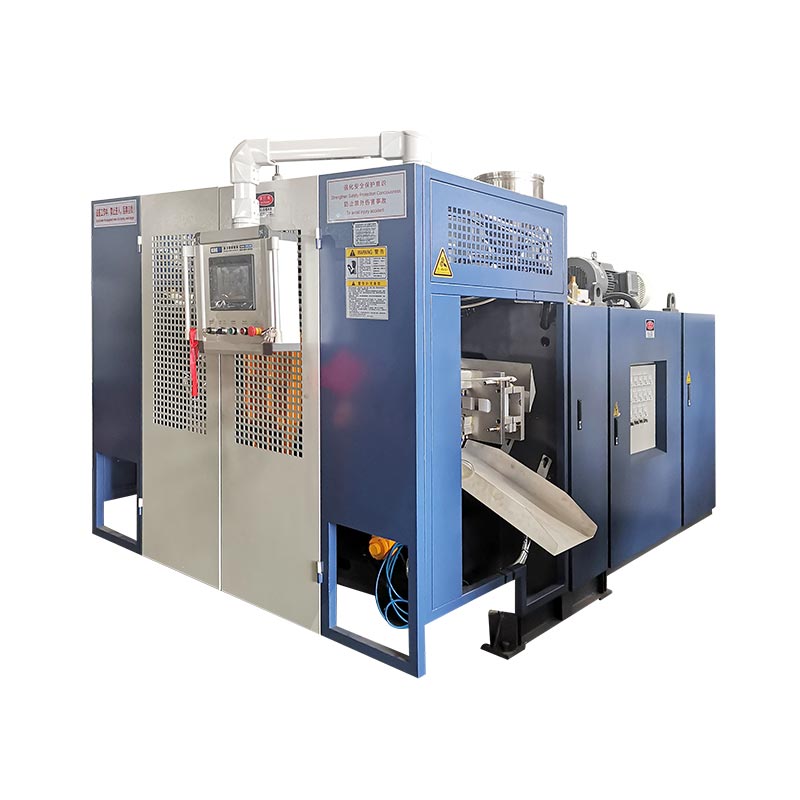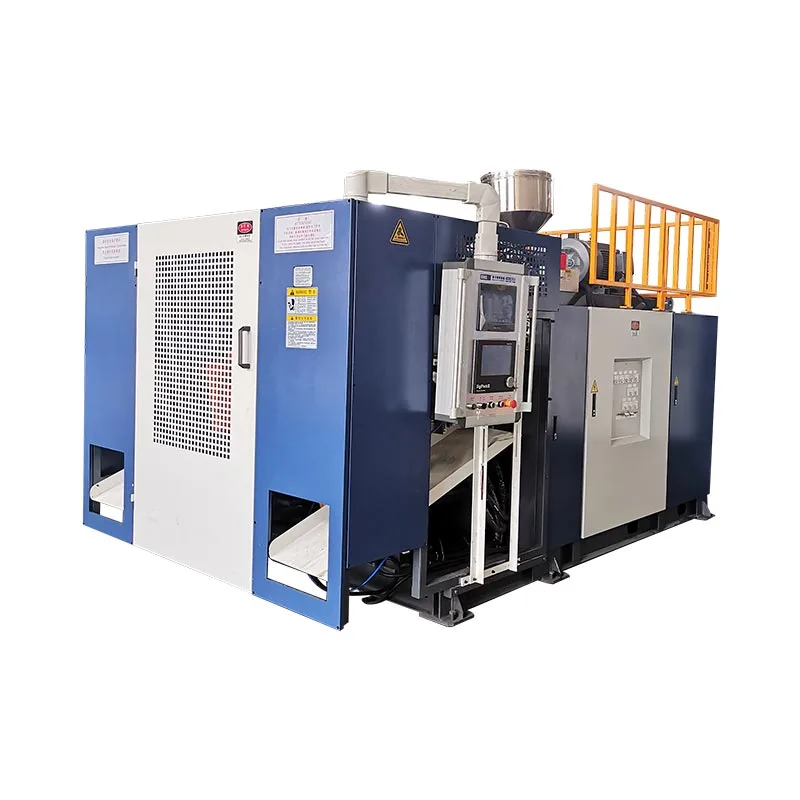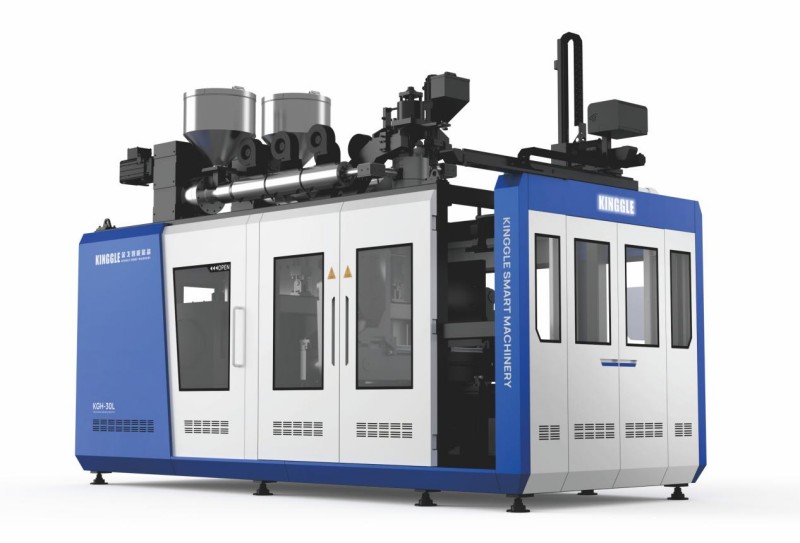
En omskiftning af blæsestøbemaskine er kun fuldført, når den nye form, materialebane, værktøj, recept og nedstrøms opsætning er korrekt identificeret, og den nye del består sine definerede kontroller.Start af automatiske cyklusser er en mellemliggende milepæl, ikke bevis for fuldførelse. Den sikreste og hurtigste praktiske metode er at forberede alt muligt før stop, isolere farlig energi til udsat arbejde, genoprette funktioner i en kontrolleret rækkefølge og måle tid til det første accepterede produktionsvindue, med acceptdefinition, overgangstab, ansvarlig godkender og påkrævet bevis registreret, før teamet begynder den næste produktionskampagne fra en kontrolleret og sporbar produktionsbaseline.

Terminologibemærkning:Produktionshold kan beskrive dette arbejde som en ekstruderingsblæsestøbningsmaskine, skift af blæsestøbning, skift af støbeform, skift af værktøj, skift af flaskelinje, ændring af blæsestøbningsfarve, ændring af blæsestøbning af harpiks eller ændring af blæsestøbningsopskrift. Disse etiketter overlapper hinanden, men de beskriver ikke altid det samme omfang. I jobpakken skal det præcist fremgå, hvilke fysiske, materielle, digitale og downstream-elementer, der vil ændre sig.
Fem beslutninger, der styrer omstillingen
- Definer slutpunktet som en accepteret del og stabilt produktionsvindue.
- Identificer alle ændrede emner: støbeform, matriceværktøj, blæsestift, harpiks, farve, recept og downstream-udstyr.
- Flyt verifikation, iscenesættelse og dokumentation uden for vinduet med stoppet maskine, hvor det er sikkert.
- Brug stedets autoriserede procedure for farlig energi, før nogen går ind i en udsat farezone.
- Registrer den godkendte opsætning og beviser, så den næste kørsel begynder fra en kontrolleret baseline.
| Skift domæne | Hvad skal matche det nye job | Genstart beviser | Typisk skjult afhængighed |
|---|---|---|---|
| Skimmelsvamp og grænseflader | Korrekt revision, montering, køling, blow-pin/core og take-out forhold | Kontrolleret manuel bevægelse og lækagefri forbindelser | Slangeføring, sensorposition eller nedstrøms frigang |
| Dyse- og parisonværktøj | Godkendt værktøjsidentitet, mekanisk position og kalibrering | Lige, stabil forstøbning placeret til formen | Værktøjsfilen matcher ikke installeret hardware |
| Materiale og farve | Korrekt harpikskvalitet, parti, masterbatch og godkendt genslibningsregel | Ren, homogen smelte og sporbar materialeovergang | Gammel harpiks eller farve forbliver i håndtering og smeltebaner |
| Opskrift og kontroller | Frigivet opskriftsrevision for den installerede produktpakke | Kommando og faktisk tilstand er enige gennem en kontrolleret cyklus | En gammel produktværdi overlever uden for den gemte opskrift |
| Del og linje accept | Tegning, visuel grænse, vægt, væg, mål og funktionstest | Defineret fortløbende eller tidsbaseret acceptvindue | Trimmer, lækagetester, transportør eller udpakning bruger stadig den gamle SKU |
En omstilling er først afsluttet, når den nye flaske er godkendt
Planter bruger ofte ordetomstillingtil flere forskellige arrangementer. En tilsynsførende kan stoppe uret, når den nye form er fastspændt. En anden kan stoppe det, når den første automatiske cyklus begynder. Kvalitet kan definere færdiggørelse som den første del, der består inspektion, mens produktion kan kræve en vedvarende kørsel af accepterede dele. Disse definitioner producerer forskellige tal, så en sammenligning af overgangstid er meningsløs, indtil startpunktet og slutpunktet er fastlagt.
For en ekstruderingsblæsestøbelinje er et nyttigt startpunkt den sidst accepterede del fra det udgående job. Et nyttigt slutpunkt er det første accepterede produktionsvindue for det indkommende job. Anlægget skal definere det vindue. Det kan være et bestemt antal på hinanden følgende dele, en defineret tid ved stabile forhold eller en prøveudtagningsregel på tværs af stationer, hulrum eller matriceudløb. Kravet hører hjemme i den kontrollerede produkt- eller processpecifikation, ikke i en operatørs hukommelse.
Denne definition afslører arbejde, som en metrik, der kun indeholder form, skjuler. Det indkommende produkt kan kræve en anden matrice eller dorn, blæsestift, halsværktøj, kernebevægelse, foremneprofil, harpiks, farve, genslibningsregel, lækagetestprogram, trimningsarmatur, etiket, transportørguide eller udpakningsmønster. Selv når den fysiske form forbliver installeret, kan en materiale- og opskriftsovergang stadig være en fuld produktion af plastflasker.
Opdel resultatet i fire mål: tid til standset maskine, tid til først dannede del, tid til første accepterede del og tid til det accepterede produktionsvindue. Registrer afvisninger af opsætning og udrensningsmængde ved siden af disse tidspunkter. Dette lover ikke, at hvert tal vil falde. Det gør tabet synligt og forhindrer en hurtig genstart i at blive rapporteret som en vellykket ekstruderingsblæsestøbemaskine, når nedstrømslinjen eller kvalitetsporten stadig afviser dele.
Planlæg den nye produktpakke, før maskinen stopper
Skiftet bør begynde som et informationstjek, mens det udgående job stadig kører. Byg én frigivet jobpakke, der identificerer deltegning og revision, harpikskvalitet, masterbatch, tilladt genslibning, målvægt på del, kritiske dimensioner, vægtykkelsesplaceringer, visuelle kriterier, funktionelle test og forventet udpakning. Tilføj formen, matriceværktøjet, blæsestiften, indsatsen, udtagningen og nedstrøms armaturets identiteter. Hvis to elementer deler et fælles navn, skal du bruge holdbare ID'er eller revisionskontrollerede fotografier, så opsætningsteamet ikke vælger efter udseende.
Kinggle er udgivetsalgsprocesanmoder købere om at levere produktfotos eller -tegninger, vægt, størrelse, materiale, tykkelse, output og behov for kemikalieresistens, før en maskinløsning vælges. De samme inputkategorier er værdifulde ved senere omstillinger, fordi de forbinder maskinopsætning med den del, der skal produceres. Produktionspakken skal være mere specifik end den oprindelige forespørgsel og bør kun indeholde godkendte værdier for den faktiske maskine, form og materialekombination.
Iscenesætter den næste form og verificerede hjælpegenstande i det udpegede område uden at blokere udgange, afskærmning eller materialeflow. Tjek løftepunkter og anlæggets løfteplan, men udled ikke løftekapacitet ud fra formens nominelle størrelse. Bekræft, at køleforbindelser, luftforbindelser, sensorer, kabler og fastgørelsesanordninger er til stede og korrekt identificeret. Forbered rent materialehåndteringsudstyr og adskilte beholdere til udgående harpiks, overgangsmateriale og kasserede dele. Hvis linjen inkluderer en trimmer, lækagetester, etikettering eller transportør, skal du inkludere dens opskrift og udskifte dele i samme klarhedsgennemgang.
Hold en kort klarhedsbeslutning før den sidste gamle del. Formsætteren bekræfter værktøjs- og løfteberedskab, materialehåndtering bekræfter de korrekte partier og ren rute, operatøren bekræfter receptadgang, vedligeholdelse bekræfter ethvert planlagt arbejde, og kvalitet bekræfter prøveplanen. Hvis en påkrævet vare mangler, skal du lade det udgående job køre, når det er praktisk muligt. At opdage problemet før det planlagte stop konverterer nedetid til forberedelsestid uden at tage en sikkerhedsgenvej.
Kontroller farlig energi før form- eller værktøjsarbejde
En ændring af blæsestøbeformen kan udsætte mennesker for klembevægelse, bevægelige plader, blæsestifter, fræsere, robotter, hydraulisk tryk, pneumatisk tryk, elektrisk energi, varm polymer og opvarmet værktøj. Et tryk på en normal stopknap etablerer ikke en sikker tilstand for arbejde inden for en farezone. Arbejdsgiveren skal afgøre, hvilke opgaver der er servicering eller vedligeholdelse, identificere alle energikilder og anvende stedets maskinspecifikke energikontrolprocedure gennem uddannet og autoriseret personale.
For amerikanske arbejdspladser,OSHA 29 CFR 1910.147omhandler service og vedligeholdelse, hvor uventet energitilførsel, opstart eller frigivelse af lagret energi kan skade en medarbejder. Det kræver et energikontrolprogram, dokumenterede procedurer, hvor det er relevant, træning og periodisk inspektion.OSHA 29 CFR 1910.212leverer det generelle krav til maskinbeskyttelse. Anlæg uden for USA skal følge de love, standarder og arbejdsgiverprocedurer, der gælder på deres placering.
Ændringsplanen skal også omhandle opgaver, der kræver midlertidig energi til test eller positionering. Det er ikke tilladelse til at improvisere. Den ansvarlige arbejdsgiver skal definere en overensstemmende sekvens for at rydde værktøj og personer, kun genskabe den nødvendige energi, udføre testen, afbryde strømmen igen, når det er påkrævet, og genanvende kontrol, før udsat arbejde genoptages. Et lysgardin, låst dør eller nødstop kan beskytte normal drift, men det må ikke tilfældigt behandles som en erstatning for den gældende procedure for farlig energi.
Beskyt udstyret lige så omhyggeligt som personerne. Kinggle er værtbetjeningsvejledning til automatisk blæsestøbemaskineadvarer om, at blæsestiftens bevægelse skal koordineres med tilstanden, hvor formen er åben, og beskriver platforms- og dysehovedets positioneringsfunktioner. Den nøjagtige grænseflade og logik for sikker bevægelse varierer efter model, muligheder og softwareversion. Derfor bør opsætningsteamet identificere de maskinspecifikke tilladte bevægelser før stop i stedet for at opdage dem, mens en ophængt form eller blotlagt værktøj er til stede.
Kør én kontrolleret sekvens på tværs af form, materiale og kontroller
Den følgende otte-trins sekvens er bevidst skrevet som et kontrolflow, ikke en universel mekanisk procedure. De detaljerede trin til fjernelse af skimmelsvamp, fastgørelsesværdier, slangemetode, værktøjstemperaturgrænser og testbevægelser skal komme fra den faktiske maskine, støbeform og anlægsinstruktioner. Værdien af en fælles sekvens er, at den giver drift, værktøj, vedligeholdelse, materialer og kvalitet de samme overdragelsespunkter.
-
Slip det udgående job.Identificer den sidst accepterede gamle del, gem den nødvendige procesregistrering og afstem udgående harpiks, etiketter og igangværende arbejde. Opbevar en godkendt prøve, hvis anlæggets kontrolplan kræver det.
-
Stop i godkendt stand.Følg instruktionerne for nedlukning af maskinen og harpiksen. Tag hensyn til varm bolig og materiale tilbage i tragten, ekstruderen, hovedet eller akkumulatoren i stedet for at antage, at en normal pause er egnet til et harpiksskifte.
-
Isoler til udsat arbejde.Autoriseret personale anvender stedets farlige energi- og løfteprocedurer. Bekræft isolation og adresser lagret hydraulisk, pneumatisk, gravitations- og termisk energi, før nogen går ind i det definerede fareområde.
-
Fjern og beskyt udgående komponenter.Frakobl, løft og opbevar formen og tilhørende værktøj ved hjælp af deres kontrollerede instruktioner. Dæk eller beskyt rene forbindelser og noter skader, lækage eller unormalt slid i stedet for at overføre det til næste kørsel.
-
Undersøg almindelige grænseflader.Kontroller monteringsflader, justeringsfunktioner, køle- og luftforbindelser, sensorer, kabler og det tilgængelige beskyttede område. Et skjult grænsefladeproblem kan følge den nye form og ligne en opskriftsfejl.
-
Installer den bekræftede indgående pakke.Match fysiske ID'er til den frigivne jobpakke. Før forbindelserne for at undgå klemnings-, varme- og bevægelsesfarer, og udfør derefter de specificerede monterings- og tilslutningstjek.
-
Gendan funktioner efter autorisation.Ryd personale og værktøjer, geninstaller afskærmninger, følg den godkendte genaktiveringsproces og bevis tilladte manuelle bevægelser under kontrollerede forhold. Bekræft, at kommando, feedback og fysisk bevægelse stemmer overens.
-
Introducer materiale og kvalificere produktet.Fuldfør den godkendte harpiks eller farveovergang, indlæs den frigivne opskrift, form diagnostiske dele, ret én bevist årsag ad gangen og frigiv først produktionen, efter at det definerede acceptvindue er passeret.
En sceneejer bør underskrive eller digitalt bekræfte hver overdragelse. Den lille kontrol forhindrer tvetydige udsagn som "formen er klar", når køling ikke er tilsluttet, eller "opskriften er indlæst", når en hjælpeenhed stadig har den tidligere SKU. Det viser også, hvor tiden rent faktisk gik tabt: at vente på autorisation, lokalisere hardware, korrigere en grænseflade, rydde gammel farve, stabilisere parison eller gentage en kvalitetstest.
For flere detaljer om værktøjsforholdet, brug Kinggle'sekstrudering blæsestøbning form design guide. For den kontrollerede tilbagevenden fra en standset maskine til produktion, skal du brugetjekliste for opstart af blæsestøbemaskine. Disse artikler udvider individuelle stadier; denne overgangsside ejer den tværfunktionelle overdragelse fra et godkendt job til det næste.
Behandl harpiks og farveændring som en beslutning om materialevej
Et skift af blæsestøbningsmateriale er ikke fuldstændig, når den næste pose når tragten. Den udgående harpiks eller farve kan forblive i transportledninger, læssere, tragte, blendere, fødehalse, skruen og cylinderen, adaptere, ekstruderingshovedet, akkumulatorstrømningsbaner og matriceværktøj. Overgangsplanen bør identificere, hvilke af disse volumener der er involveret, og hvor blandet eller ufarvet materiale vil blive indsamlet. Det skal også fremgå, om overgangsmateriale må indvindes, skal i karantæne eller skal bortskaffes efter anlæggets materialeregler.
Følg harpiksleverandørens godkendte nedluknings-, opstarts- og udrensningsvejledning samt maskinens instruktioner. Antag ikke, at et universelt rensemateriale, -temperatur eller -mængde virker for enhver polymer, farvestof og ekstruderingssystem. En ændring fra naturligt til mørkt materiale giver et andet synlighedsproblem fra mørkt til naturligt. En ændring mellem kvaliteter af den samme polymer kan stadig ændre smeltestyrke, svulme, afkøling og formgivningsadfærd. En ændring mellem polymerfamilier kan kræve en mere specifik kompatibilitets- og nedbrydningsgennemgang. KingglesHDPE versus PP blæsestøbningsguideforklarer, hvorfor delen, processen og valideringspakken skal genovervejes i stedet for at behandle materialenavnet som en simpel erstatning.
LyondellBasell'sfejlfindingsvejledning til blæsestøbningidentificerer udvendig forurening og nedbrudt harpiks som kilder til matricelinjer, striber, ufarvede partikler og huller. Det peger specifikt på materialehåndteringshusholdning, forurenet genslibning, dårlig udrensning mellem harpikser og dårlig nedlukning eller opstartspraksis som mulige bidragydere. Disse er diagnostiske relationer, ikke Kinggle driftssetpunkter.
Indbygg positiv materialeidentifikation i overdragelsen. Registrer harpiksleverandør, kvalitet, parti, masterbatch, forhold, genmalingskilde og tidspunktet, hvor den nye blanding kom ind i fodersystemet. Opbevar etiketter eller stregkodeposter med bevarede prøver, når det er nødvendigt. Hvis de første nye dele viser sorte pletter, striber eller farveoverførsel, hjælper tidsstemplet og materialesti-registreringen med at skelne en forudsigelig overgang fra forurening eller nedbrydning. Deekstrudering blæsestøbning defekter guidegiver en bredere symptom-til-bevis matrix.
Gendan opskriften uden at importere det gamle produkts antagelser
En gemt opskrift er kun nyttig, når dens identitet og omfang er klar. Den indkommende registrering skal angive produktrevision, form- og værktøjskombination, harpikskvalitet, relevant kontrolfil, godkendelsesstatus og sidste verificerede dato. Adgangsrettigheder bør adskille frigivne produktionsopskrifter fra udviklingsforsøg. Før en fil indlæses, skal operatøren bekræfte, at den fysiske maskintilstand passer til filen i stedet for at bruge opskriftsnavnet som bevis på, at hardwaren er korrekt.
Opskriftens omfang kan opdeles på tværs af systemer. Hoved-HMI'et kan indeholde form-åbne- og lukkepositioner, bevægelseshastigheder, forsinkelser, blæsetidspunkt, afkølingstid, udtagningslogik og funktionsvalg. En separat vægtykkelsesregulator kan indeholde skud- eller cyklusinformation, die-gap-værdier og parison-profilen. Nedstrømsudstyr kan bevare trimnings-, lækagetest- eller transportbåndindstillinger. Kinggle er værtMoog DigiPack III manualforklarer, at lagrede containerfiler kan omfatte den programmerede parison-profil og værktøjskalibreringsoplysninger. Den siger også, at nøjagtig kalibrering af værktøjs-gab-værktøj er vigtig, når du skifter fra en beholder til en anden.
Disse beviser understøtter en vital regel: frigør ikke en softwarefil fra det værktøj, den blev kalibreret til at betjene. Den samme controllermanual bemærker, at et formskifte også kan kræve et værktøjsskifte med dysegab. En fil, der producerede en accepteret beholder med én matrice, dorn og kalibrering, er ikke automatisk gyldig, efter at disse elementer er ændret. Hvis anlægget har godkendte masterindstillinger, skal du sammenligne den indlæste revision med den frigivne post og dokumentere enhver bevidst forskel. Overskriv ikke masteren, mens du tuner de første dele.
Brug manuel eller opsætningstilstand til kun at bevise de bevægelser, der er tilladt af den maskinspecifikke procedure. Bekræft støbeformens frigang, blæsestift eller kerneforhold, stempelhoved og stempelposition, udtagningssti, afskærmninger og feedback før automatisk cykling. Kinggles betjeningsvejledning beskriver manuelle funktioner og advarer om, at blow-pin bevægelse skal koordineres med den åbne form. Fordi grænseflader og valgfri funktioner varierer,Vejledning til HMI-indstillinger og alarmerbør læses sammen med den nøjagtige maskinmanual i stedet for at blive brugt som erstatning.
Når tuning begynder, skal du ændre en kontrolleret variabel af en angivet årsag, registrere de gamle og nye værdier og vente på processvaret, før du bedømmer det. Parison-fordeling, delvægt, ekstruderingsadfærd, afkøling og formposition interagerer. Deparison programmeringsvejledningforklarer, hvordan man forbinder profilen med afmålte vægplaceringer i stedet for at udglatte punkter alene efter udseende.
Valider de første dele, før du måler omstillingens succes
Den første lukkede del besvarer kun ét spørgsmål: linjen kan danne noget. Det beviser ikke, at delen opfylder krav til tegning, funktion eller proces. Behandl tidlige stykker som diagnostiske prøver. Marker dem efter rækkefølge, tid, station, hulrum eller matriceudløb efter behov. Hold dem i orden længe nok til at se, om processen konvergerer, driver eller gentager en sidespecifik defekt.
Begynd med identitet og grov tilstand. Bekræft den korrekte del og revision, harpiks og farve, hals- eller grænsefladegeometri, komplet formation, trimningsrute og tydelige skader. Anvend derefter den kontrollerede plan for delvægt, vægfordeling, kritiske dimensioner, udseende og nødvendige funktionstest. Lækage-, fald-, tryk-, belastnings-, kemikalieresistens- eller fittests er produktspecifikke; omfatter kun dem, der kræves af købers tegning, standard eller valideringsplan. Opfind ikke en universel tolerance eller prøvetælling.
Godkendelsesprøven skal repræsentere det reelle produktionsarrangement. Prøv begge sider på en dobbeltstationsmaskine. På en multi-head- eller multi-cavity-opsætning skal du bevare hoved- eller hulrumsidentiteten, så et gennemsnit ikke kan skjule et defekt output. Hvis en downstream trimmer eller lækagetester er en del af processen med salgbare dele, kvalificere dette udstyr også. En flaske, der passerer ved formen, men fejler efter trimning, er ikke et accepteret produktionsresultat. Defabriksgodkendelsestestguideviser, hvordan produkt-, proces- og testbeviser kan bindes sammen før forsendelse; det samme sporbarhedsprincip gælder ved produktionsskift.
Afskærmninger, feedback, hjælpeprogrammer, manuelle bevægelser og materialeflow stemmer overens med den godkendte opsætning.
Identificerede prøver opfylder de gældende tegnings-, visuelle, dimensionelle, væg- og funktionskrav.
Anlæggets definerede konsekutive eller tidsbaserede produktionsvindue går på tværs af alle relevante output.
Slip kun ledningen gennem anlæggets udpegede myndighed. Registrer de accepterede prøver og den opskriftsrevision, der producerede dem. Hvis processen ikke kan nå det godkendte vindue uden at forlade dets kvalificerede område, skal du stoppe med at eskalere indstillinger og undersøge værktøj, hjælpemidler, materiale, maskintilstand eller det originale procesdesign. Kingglesvejledning om brugskravhjælper med at adskille et maskinindstillingsproblem fra ustabil luft, vand eller elektrisk forsyning.
Reducer overgangstiden ved at flytte forberedelsen uden for stoppestedet
Den sikreste mulighed er normalt ikke hurtigere skruenøglearbejde. Det eliminerer arbejde, der ikke burde have været inde i det stoppede vindue. Gennemgå en registreret overgang og klassificer hver forsinkelse: at vente på formen, bekræfte en revision, finde en slange, rense en materialebeholder, downloade en fil, lokalisere et testarmatur, vente på kvalitet eller rette en beskadiget forbindelse. Mange af disse opgaver kan udføres eller verificeres før den sidste accepterede gamle del, forudsat at forberedelsen ikke forstyrrer produktionen eller bevogtningen.
Opret et klar-til-køre-kit til hver gentagne produktfamilie. Det kan omfatte verificerede forbindelseskort, beskyttede fastgørelseselementer, mærkede slanger, sensorbeslag, godkendte receptreferencer, prøveplaner og downstream-ændringsdele. Brug visuel identifikation, der overlever butiksmiljøet. Opbevar forme og værktøj, så løftepunkter og forbindelsesflader forbliver tilgængelige og beskyttede. Et sæt skal reducere søgning og tolkning; det bør aldrig tilskynde til substitution, når en kontrolleret genstand mangler.
Standardiser kun grænseflader efter teknisk gennemgang. Ensartede slangeplaceringer, stikidentifikation, monteringsreferencer og receptnavngivning kan reducere beslutningstiden, men de skal matche tryk, temperatur, flow, bevægelse og sikkerhedskrav. Hvis en funktion til hurtig ændring overvejes, skal du evaluere hele systemet, inklusive positiv låsning, feedback, lækage, vedligeholdelse, fejlsikring og webstedets risikovurdering. Gør ikke et hastighedsprojekt til en udokumenteret hardwaremodifikation.
Brug overgangsposten til at vælge én forbedring ad gangen. Hvis farverydning dominerer, skal du undersøge materialeruting og den godkendte rensestrategi. Hvis justering dominerer, inspicer opbevaring, lokaliseringsfunktioner og skimmeltilstand. Hvis tuning af første del dominerer, skal du kontrollere opskriftsstyring, værktøjskalibrering og procesbevis. Hvis kvalitetsventen dominerer, skal du forhåndskalibrere målere og definere, hvem der kan frigive jobbet. Målet er et gentageligt første accepteret produktionsvindue, ikke en rekordsættende tør ændring efterfulgt af skrot.
Vedligeholdelsesarbejde bør også planlægges eksplicit. En omstilling kan give adgang til inspektioner, men en kombination af opgaver ændrer omfang, personer og energistyringsbehov. Brugtjekliste for forebyggende vedligeholdelseat beslutte, hvad der hører hjemme i en planlagt indsats. Hold vedligeholdelsesresultater adskilt fra produktopsætningsændringer, så tilbagevendende udstyrsproblemer forbliver synlige.
Byg en overgangsrekord, der gør det næste løb lettere
En nyttig post er kort nok til at fuldføre og specifik nok til at rekonstruere kørslen. Start med identitet: dato og klokkeslæt, maskine, udgående og indgående produktrevisioner, form- og værktøjs-ID'er, materialekvaliteter og partier, receptrevisioner, teammedlemmer og frigivelsesbemyndigelse. Tilføj de fire tidspunkter, der er defineret tidligere, plus mængden eller vægten af rensemateriale, opsætningsafvisninger og tilbageholdt produkt. Hvis planten ikke kan måle en mark pålideligt, skal du markere den som utilgængelig i stedet for at estimere den.
Registrer undtagelser i observerbart sprog. "Kølereturnering fra formkredsløb B viste ingen flow" er mere nyttig end "vandproblem." "Opskriftsfil 14 indlæst; downstream-tester forblev på SKU X" identificerer en overdragelsesfejl. Fotografer uventet slitage, lækage, beskadigede konnektorer eller repeterbare delefejl med den relevante identitetsmarkør. Knyt korrigerende arbejde til vedligeholdelses- eller afvigelsessystemet i stedet for at begrave det i en operatørkommentar.
| Optag blok | Minimum nyttige felter | Spørgsmål den besvarer næste gang |
|---|---|---|
| Jobidentitet | Maskin-, produkt-, form-, værktøjs-, materiale- og receptrevisioner | Passede den fysiske og digitale pakke sammen? |
| Tid | Sidst accepteret gammel del, først dannet ny del, første accepteret del, stabil-vindue udgivelse | Hvor blev det stoppede interval til kvalifikationstid? |
| Tab | Udrensningsmængde, opsætningsafvisninger, holdt produkt og arbejdskraft efter rolle | Flyttede et kortere stop blot tabet andetsteds? |
| Forsinkelseskode | Vente, søge, reparere, rense, tune, teste eller godkende | Hvilket forberedelse eller systemproblem bør forbedres? |
| Accept | Prøve-id'er, målinger, test, godkendelse og endelig opskriftsrevision | Hvilke beviser beviser, at linjen blev frigivet? |
| Undtagelse | Observeret problem, ejer, indeslutning og forbundet handling | Hvad skal rettes, før det samme job vender tilbage? |
Gennemgå gentagne ændringer efter produktfamilie i stedet for at stole på en bedste serie. Se efter medianen og spredningen af hver timingfase, tilbagevendende undtagelser og gentagne scraptilstande. En enkelt usædvanlig hurtig begivenhed kan have udeladt en check, draget fordel af ideelle forhold eller brugt en anden acceptdefinition. Formålet med dataene er at forbedre standarden og forberedelsen, ikke at presse operatørerne til at omgå sikkerhedsforanstaltninger.

Luk posten med den aktuelle godkendte baseline og den næste handling. Hvis ændringen gav en bedre opsætning, rutes de reviderede værdier gennem anlæggets godkendelsesproces, før masteren opdateres. Hvis det afslørede et designproblem, skal du holde den midlertidige indeslutning synlig, indtil teknikken lukker den. Denne disciplin forvandler hver skift af blæsestøbemaskine til brugbart bevis snarere end en anden isoleret skiftbegivenhed.
Ofte stillede spørgsmål om blæsestøbningsskift
Hvad er inkluderet i en omstilling af blæsestøbemaskine?
En komplet omskiftning kan omfatte formen, formen og dornen, blæsestiften, kerne eller indsatser, harpiks, masterbatch, genslibningsregel, HMI-opskrift, vægtykkelsesprofil, udtagning, trimmer, lækagetester, transportørguider, etiketter og udpakning. Det nøjagtige omfang afhænger af forskellene mellem de udgående og indgående produktpakker. Definer disse forskelle før stop. Hvis kun formen er angivet, kan teamet genstarte med en gammel materialerute, controller-fil eller downstream-indstilling.
Hvornår skal overgangstiden starte og stoppe?
En praktisk definition starter ved den sidst accepterede del fra det udgående job og slutter ved det første accepterede produktionsvindue for det indgående job. Optag også mellemtider for den først dannede del og den første accepterede del. Anlægget skal definere produktionsvinduet, såsom et specificeret antal på hinanden følgende dele eller en tidsbaseret prøve på tværs af alle relevante stationer, hulrum eller hoveder. Brug af samme definition gør fremtidige sammenligninger meningsfulde.
Hvordan kan en plante reducere blæsestøbningsformens skiftetid sikkert?
Flyt identifikation, iscenesættelse, rengøring, receptbekræftelse, målerforberedelse og kvalitetsplanlægning uden for det stoppede interval, hvor disse aktiviteter kan udføres uden at forstyrre produktionen. Mærk grænseflader, beskyt opbevaring, klargør jobspecifikke sæt og tildel ejere til hver overdragelse. Analyser vente- og korrigeringstid adskilt fra fysisk formarbejde. Reducer ikke tiden ved at omgå vagter, springe over kontrol med farlig energi, bruge uklassificeret løfteudstyr eller acceptere dele, før de påkrævede kontroller er bestået.
Afslutter indlæsning af en gemt opskrift opsætningen?
Nej. En gemt opskrift skal matche den installerede form, matriceværktøj, blæsestift, materiale og produktrevision. Nogle indstillinger kan også leve i en separat parison-controller eller downstream-maskine. Bekræft det komplette filsæt, bevis tilladte manuelle bevægelser og sammenlign den faktiske maskinadfærd med den frigivne basislinje. Moogs DigiPack III-manual forbinder lagrede containerfiler med parison-profil og die-gap værktøjskalibreringsinformation, hvorfor hardwareidentitet og filidentitet skal forblive forbundet.
Hvorfor opstår der sorte pletter eller farvestriber efter en materialeændring?
Mulige årsager omfatter gammelt materiale, der er tilbage i håndterings- eller smeltebanen, forurenet harpiks eller genslibning, nedbrudt harpiks frigivet fra et stillestående område, ujævn farveblanding, varmelegemefejl eller en uegnet nedlukning og udrensning. Bevar harpiks- og overgangsregistreringen, før du ændrer indstillinger. Følg den godkendte maskine og harpiksleverandørprocedure, inspicér materialevejen og klassificer, om defekten er tilfældig eller fikseret omkring præsten. Antag ikke, at én universel udrensningsmetode er sikker for hver harpiks og hvert hoved.
Hvilken information skal sendes til Kinggle om en vanskelig omstilling?
Send maskinens og controllerens identifikation, udgående og indgående produkttegninger, form- og værktøjs-ID'er, harpikskvaliteter og -partier, masterbatch- og genslibningsdetaljer, receptrevisioner, alarmhistorik, værktøjsaflæsninger, skifttidslinje, markerede prøvebilleder og målte fejldata. Inkluder kun en video, når den kan optages uden at gå ind i en farezone. Specifikke beviser lader diskussionen adskille et materiale-sti, værktøj, kontrol, nytte eller del-design problem mere effektivt.
Planlæg maskinen omkring produktpakken
For en ny form, nyt materiale eller gentagen omskiftningsproblem, send den faktiske deltegning, harpiks, måltest, form- og værktøjsdetaljer, aktuelle maskinoplysninger og observeret omskiftningsregistrering. Kinggle kan diskutere maskinen, værktøjet, kontrollerne og produktionskravene fra det samme evidenssæt.
Send dine projektoplysningerKilder kontrolleret og bevismetode
Førsteparts Kinggle-sider og Kinggle-hostede manualer blev brugt til maskingrænseflade, projektinput og uddannelsesomfang. Controllerproducentens manual blev brugt til lagrede filer og værktøjskalibreringsforhold. En officiel harpiksproducentvejledning blev brugt til materialeforurening og nedbrydningsveje. OSHA-reglerne blev kun brugt til at beskrive den amerikanske sikkerhedsgrænse. Ingen kilde nedenfor præsenteres som en universel opskrift.
- Kinggle-værts betjeningsvejledning til automatisk blæsestøbemaskine, tilgået den 8. september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, hostet af Kinggle, tilgået den 8. september 2026.
- Kinggle salgsprocesogEftersalgsservice, tilgået den 8. september 2026.
- LyondellBasell, Sådan løses problemer med blæsestøbning, tilgået den 8. september 2026.
- OSHA 29 CFR 1910.147, Kontrol med farlig energi, tilgået den 8. september 2026.
- OSHA 29 CFR 1910.212, generelle krav til alle maskiner, tilgået den 8. september 2026.