To hoveder, to forstøbninger og to hulrum hører ofte til i det samme produktionskoncept – men de er ikke udskiftelige udtryk. Det korrekte layout starter med flasken, udløbsstigningen, formpladsen og bruttobehovet for smeltning, ikke et måltæller.

En køber, der beder om en "flaskeblæsemaskine med fire hulrum", kan modtage et matricehoved med fire udgange, en form med fire hulrum og en eller to formstationer. En anden køber, der beder om en "blæsestøbemaskine med dobbelt hoved", refererer muligvis kun til to præster. Medmindre tilbuddet angiver hvert element, kan de to parter diskutere det samme antal, mens de forestiller sig forskelligt udstyr.
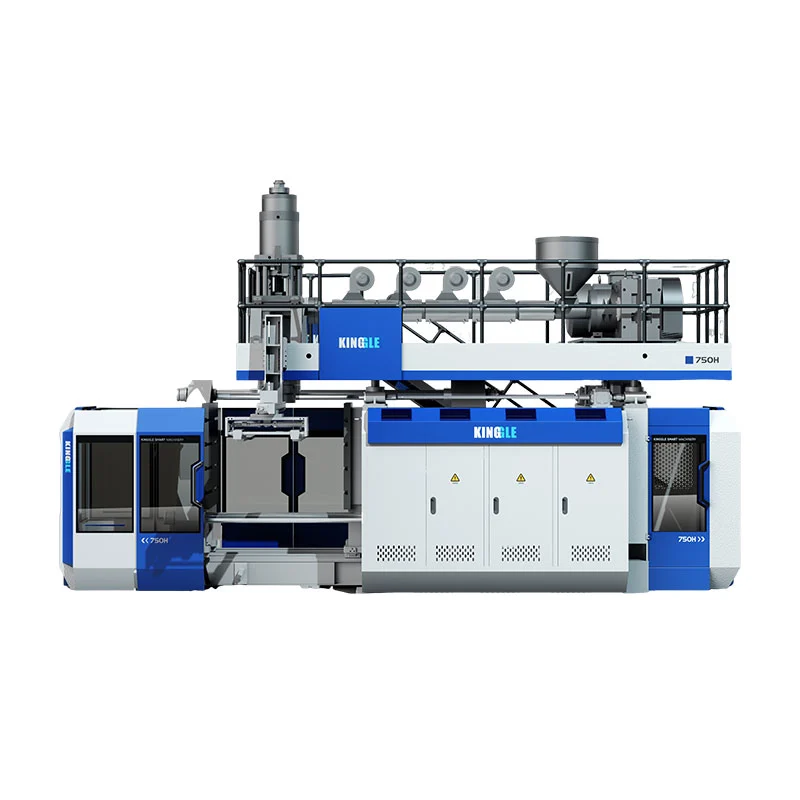
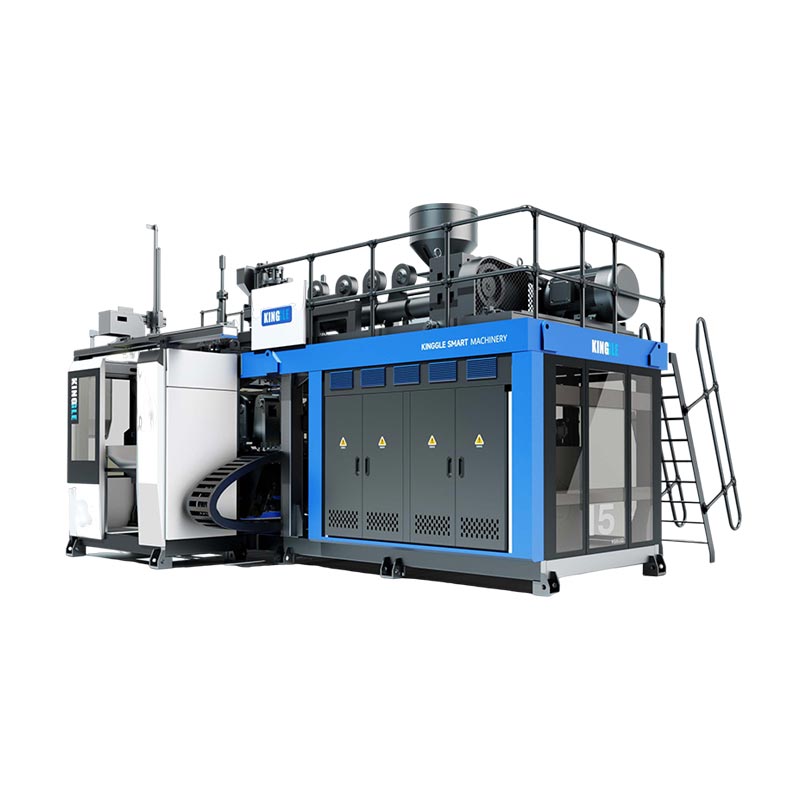
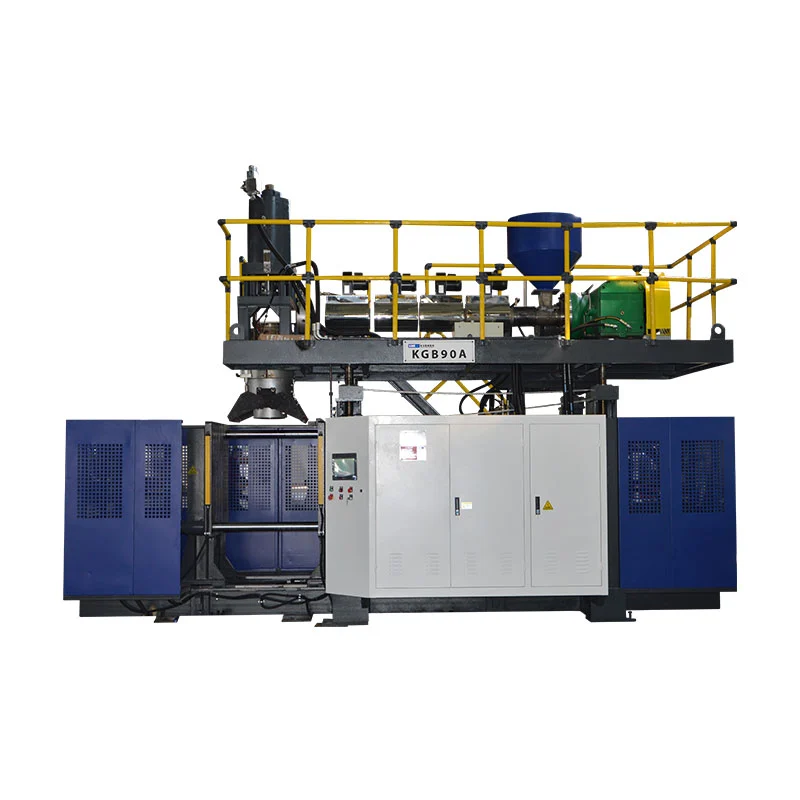
Denne vejledning adskiller disse termer, bruger de nuværende Kinggle 2L, 5L og 15L specifikationer til at vise de dimensionelle begrænsninger bag hovedvalg og giver en massebalanceringsmetode til at sammenligne et-, to-, tre- og firehoved-koncepter uden at opfinde produktionsoutput.
Nævn først de fire forskellige tal
Ordethovedbruges løst på markedet. Et ekstruderingsblæsestøbningshoved fordeler smelten og danner den rørformede form. Et multi-parison matricehoved har flere udløb. Formen lukker sig derefter omkring disse forstøbninger, og hvert formhulrum udgør en del. En station er den komplette form-og-klemme position, der modtager dem. Et lag er et materialelag skabt af ekstruderings- og dysehovedsystemet.
| Tælle | Fysisk betydning | Eksempel på køberspørgsmål | Antag ikke |
|---|---|---|---|
| Die-head udtag | Åbninger, hvorfra præster dukker op ved én støbebegivenhed | Er forslaget enkelt, dobbelt, tredobbelt eller fire hovedet? | At et outlet-tal garanterer det samme antal accepterede flasker |
| Parisons | Rørformede smeltelængder fanget af formen | Hvordan vil vægt og timing blive afbalanceret mellem præster? | At udsalgssteder med lige store afstande altid leverer lige parisoner |
| Skimmelhuler | Delformer dannet i én form lukker | Laver formen en, to eller fire dele pr. begivenhed? | Dette hulrumstal beskriver antallet af formstationer |
| Stationer | Komplet form-og-klem-positioner, der bruges af maskinen | Er maskinen enkeltstation eller dobbeltstation? | At en anden station er et andet matricehoved |
| Lag | Materialelag på tværs af vægstrukturen | Er delen monolag eller flerlags? | Det "dobbelte lag" betyder dobbelt hoved eller dobbelt hulrum |
Uafhængig udstyrslitteratur gør den samme sondring. DeR&B kontinuerlig ekstrudering shuttle databladviser en- eller to-stations klemmekonfigurationer adskilt fra dysehovedkonfigurationer med flere udtag. Denne adskillelse er nyttig i enhver RFQ: angiv stationer, matriceudløb, formhulrum og lag på forskellige linjer.
Hvad ændrer sig, efterhånden som et matricehoved får udløb?
En blæsestøbemaskine med flere hoveder, multi-matrice eller multi-parison skaber flere forstøbninger parallelt. Hvis støbeformen og processen er designet til at fange hvert parison og danne én flaske, kan dele pr. støbebegivenhed stige. Gevinsten er betinget. Hvert udløb har brug for plads, smelteflow, temperaturkontrol og en tilsvarende hulrumsposition.
Dette diagram er konceptuelt, ikke en Kinggle-værktøjstegning. Reelle udløbsdiametre, stigning, flowkanaler og kavitetslayout afhænger af flasken og maskinen. "To hoveder", "tre hoveder" og "fire hoveder" er derfor startbeskrivelser frem for komplette specifikationer.
Flere hoveder deler den tilgængelige støbebredde
En enkelt stor form kan bruge mere af maskinens tilgængelige formbredde. Når flere udtag deler denne plads, skal flaskebredde, hulrumsstigning, halsposition, flashlomme og køleforbindelser passe side om side. Formen har også brug for nok stål mellem hulrummene og nok plads til trimning og fjernelse af dele.
Flere hoveder øger det samlede behov for smeltning pr. hændelse
Hvis en bruttoformning vejer 0,10 kg, kræver fire ækvivalente forstøbninger 0,40 kg pr. støbebegivenhed, før der tages højde for nogen forskel i deres faktiske vægt. Eksemplet forklarer kun aritmetikken; det er ikke en Kinggle-flaskespecifikation. Forkortelse af intervallet mellem begivenheder øger efterspørgslen efter smeltetimer yderligere.
Flere hoveder skaber flere positioner at kontrollere
Fire synlige flasker efter åbning af formen beviser ikke fire tilsvarende processer. Én udgang kan løbe varmere, én forstøbning kan synke anderledes, et hulrum kan afkøle langsommere, eller én trimningsposition kan efterlade ekstra blink. Multi-kavitets output bør derfor tælles og inspiceres efter position - ikke kun som en kombineret total.
Original sammenligning: offentliggjorte Kinggle-hovedgrænser efter maskinplatform
Kinggles nuværende blæsestøbningssider med kontinuerlig ekstrudering beskriver valgfri konfigurationer med to, tre og fire dysehoveder på flere modeller. Specifikationstabellerne offentliggør nøjagtige dimensioner for enkelt- og dobbelthoved-referencer. De udgiver ikke tredobbelt- eller firehoved-pitch for disse sider, så disse layouts kræver projektering snarere end ekstrapolering.
| Kinggle model | Station | Max produktkapacitet | Maks. formstørrelse (B×H) | HDPE smeltekapacitet | Enkelthoved maks. stiftdiameter | Udgivet dobbelt-hoved centerafstand | Dobbelthoved maks. stiftdiameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Enkelt | 2 L | 360 × 380 mm | 30 kg/t | 90 mm | 130 mm | 60 mm |
| KGB2D | Dobbelt | 2 L | 360 × 380 mm | 55 kg/t | 90 mm | 130 mm | 60 mm |
| KGB5L | Enkelt | 5 L | 410 × 450 mm | 55 kg/t | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dobbelt | 5 L | 410 × 450 mm | 80 kg/t | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Enkelt | 15 L | 580 × 500 mm | 100 kg/t | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dobbelt | 15 L | 580 × 550 mm | 120 kg/t | 220 mm | 240–280 mm | 150 mm |
Kinggles 2L-sider beskriver også applikationer fra 50 ml til 2 L. Denne serie identificerer produktfamilien; det betyder ikke, at hver beholder i sortimentet passer til ethvert antal personer. En bred 2L flaske kan kræve et enkelt udløb, mens flere smalle flasker kan passe til et koncept med flere hulrum. Maksimal volumen alene kan ikke bestemme layoutet.


Hvad Kinggle-dataene afslører om hovedvalg
1. Stationstal og hovedgeometri er uafhængige valg
Inden for 2L-parret udgiver både enkelt- og dobbeltstationsmodellerne den samme 90 mm enkelthovedgrænse, 130 mm dobbelthovedets centerafstand og 60 mm dobbelthoveds-stiftgrænse. 5L og 15L parrene følger det samme mønster inden for deres respektive platforme. En anden station ændrer, hvordan forme veksler; den ændrer ikke automatisk udløbstal eller udløbsstigning.
2. Et layout med dobbelt hoved har mindre tilgængelig diameter pr. udgang
Hver platform udgiver en mindre maksimal dysestiftdiameter for dobbelthovedreferencen end for enkelthovedreferencen: 60 versus 90 mm ved 2L, 80 versus 150 mm ved 5L, og 150 versus 220 mm ved 15L. Dette forudsiger ikke den færdige flaskediameter, men det viser, hvorfor "tilføj endnu et hoved" ikke blot er en outputindstilling. Matricen, formen og flaskens geometri ændres sammen.
3. Større platforme udgiver bredere referencer til form og udløbsafstand
Den maksimale formreference vokser fra 360 × 380 mm på 2L-parret til 410 × 450 mm på 5L-parret og op til 580 mm bred på 15L-parret. Publiceret dobbelthoved centerafstand vokser fra 130 mm til 150–180 mm og derefter 240–280 mm. Disse tal forbinder platformsvalg med flaskeafstand, ikke kun nominelle liter.
4. Parrede dobbeltstationsmodeller udgiver mere smeltekapacitet
Dobbeltstationseksemplerne udgiver højere HDPE-smeltekapacitet end deres enkeltstationspartnere: 55 versus 30 kg/t ved 2L, 80 versus 55 kg/t ved 5L og 120 versus 100 kg/t ved 15L. Forskellene har ikke et enkelt forhold og beviser ikke en outputmultiplikator. De viser, hvorfor ekstruderingssystemet hører hjemme i samme beregning som stationer og hoveder.
5. Tre- og firehovedkrav kræver en produktspecifik tegning
Produktbeskrivelserne tillader fleksible 2/3/4 multi-die-head-konfigurationer, men deres tabeller angiver ikke en universel triple- eller fire-head centerafstand. At opfinde disse dimensioner fra rækken med dobbelt hoved ville ignorere flaskebredde, formstål, stigning, halsplacering og serviceadgang. Det korrekte næste dokument er et foreslået hoved-og-form layout baseret på købers deltegning.
Vælg hovedtæller fra flasken - ikke fra en ønsket multiplikator
Et fabrikstilbud bliver mere pålideligt, når køberen giver leverandøren en komplet produktdefinition. Begynd med den bredeste og tungeste SKU beregnet til den foreslåede værktøjsfamilie. Kontroller derefter, om mindre produkter kan dele den samme maskine uden at tvinge et upraktisk kompromis.
Flaskebredde og centerafstand
Centerafstand måles mellem tilstødende udløbsmidterlinjer. Det skal matche hulrumsarrangementet tæt nok til, at hver forsamling kan komme ind i den korrekte formposition. Flaskens kropsbredde er kun en del af kravet. Halsfinishen, håndtaget, flashlommen, afklemningsområdet og formvæggen mellem hulrummene optager også plads.
Delvægt og brutto parisonmasse
Den færdige flaskevægt er ikke den masse, som ekstruderen skal levere til hvert arrangement. Bruttoformen inkluderer det materiale, der er opfanget til flasken plus top- og bundflash og alt andet trimmet materiale. Multiplicer bruttomassen af én position med alle aktive positioner, og sammenlign derefter totalen med ekstruderingssystemet ved den planlagte hændelseshastighed.
Afkøling og fjernelse
Flere hulrum kan skabe mere varme til at fjerne i hver form tæt. Ulige vandveje kan gøre ét hulrum til den langsomme position. Efter at formen åbner, skal cellen adskille, trimme, teste og transportere hver del uden kollisioner eller overdreven ophobning. En støbemaskine kan fuldføre sin bevægelse, mens downstream-udstyr allerede er produktionsflaskehalsen.
SKU strategi
En form med højt hulrum kan passe til en stabil, smal flaskefamilie. Det kan være mindre attraktivt, når ordrerne er korte, design ændres ofte, eller en stor andel af SKU'er ikke kan bruge den samme tonehøjde. Sammenlign den årlige efterspørgsel efter varedele og overgangstid efter SKU. Dimensionér ikke hver form omkring en sæsonbestemt top, medmindre resten af fabrikken kan bruge denne kapacitet.
Beregn realistisk output med begivenheder, dele og massebalance
Katalogtørcyklus og hovedantal er ikke nok til at forudsige salgbare flasker. Brug to forbundne beregninger: en for accepterede dele og en for brutto smeltebehov.
Gode dele pr. time = stabile støbebegivenheder pr. time × dele dannet pr. begivenhed × accepteret fraktion
Brutto smeltebehov (kg/h) = stabile støbebegivenheder pr. time × samlet bruttoformmasse pr. hændelse (kg)
Den accepterede fraktion skal komme fra købers kvalitetsdefinition og en aftalt forsøg eller ærlig planlægningsantagelse. Samlet brutto parison masse er summen af alle parisons brugt i en begivenhed. Hvis fire udtag ikke leverer identisk masse, skal du registrere de fire positioner separat, før du tilføjer dem.
Et gennemsigtigt hypotetisk eksempel
Antag, at et foreslået layout med fire udtag danner fire flasker pr. begivenhed. Under et stabilt forsøg - ikke en tør cyklus - udfører cellen 300 støbebegivenheder i timen. Hvis den aftalte accepterede fraktion er 0,97, er det beregnede gode output 300 × 4 × 0,97 = 1.164 flasker i timen. Hvis den samlede bruttomasse pr. hændelse er 0,44 kg, er bruttosmeltebehovet 300 × 0,44 = 132 kg/h.
Disse tal er kun et undervisningseksempel og er ikke et Kinggle-modelresultat. De demonstrerer, hvorfor en maskine med fire hoveder ikke automatisk er egnet: den foreslåede ekstruder ville have behov for verificeret kapacitet til materialet og forholdene, mens afkøling og alle nedstrømstrin ville være nødvendigt for at opretholde hændelseshastigheden og kvaliteten. Udskift målte projektdata, før du træffer en købsbeslutning.
Kinggleskontinuerlig blæsestøbemaskine guideforklarer, hvordan stationstal, dy-head hulrum og cyklus tid kombineres. Til anlægsplanlægning skal du også verificere elektriske, trykluft- og køleforhold medbrugsvejledning til blæsestøbemaskine.
Fabriksidriftsættelse: kvalificere hvert udtag og hulrum som en position
Et kombineret gennemsnit kan skjule en svag position. Hvis tre flasker består et vægttjek, og en er let, kan deres gennemsnit se acceptabelt ud, selvom et hulrum er ustabilt. Under fabriksgodkendelse og opstart skal du mærke hver matriceudløb og kavitetsposition og bevare denne identitet gennem trimning og inspektion.
Etabler en position-for-position baseline
- Identificer maskinen, formhovedet, formen, harpikspartiet, opskriften og brugsbetingelserne.
- Saml dele i rækkefølge fra hver udgang/hulrumsposition.
- Registrer brutto sognemasse, hvor den aftalte sikre prøvemetode tillader det.
- Mål den færdige vægt og de samme kritiske vægplaceringer for hver position.
- Inspicer pinch-off, halsfinish, flash, dimensioner, udseende og lækageevne.
- Registrer hændelsesinterval, afvisninger, alarmer, manuel indgriben og nedstrøms stop.
- Gentag, når stabile forhold er genoprettet efter enhver godkendt justering.
Skift én kontrolleret faktor ad gangen
Hvis et parison er forskelligt, skal du først beslutte, om mønsteret følger matriceudløbet, hulrummet, kølekredsløbet eller nedstrømspositionen. En koordineret registrering er mere nyttig end at justere flere HMI-værdier på én gang. KingglesHMI-indstillinger og alarmguideanbefaler, at der registreres beviser, før man ændrer en opskrift.
Tjek vægfordeling, ikke kun totalvægt
To flasker kan veje det samme og stadig fordele materiale forskelligt. Sammenlign definerede skulder-, krops-, håndtags-, base- og afklemningssteder, hvor det er relevant for delen. Hvis projektet bruger programmeret vægstyring,parison programmeringsvejledninggiver en struktureret metode til at forbinde programpunkter med målte regioner.
Gør den accepterede prøveversion til en vedligeholdelsesreference
Opbevar de godkendte positionsdata, temperaturforhold, rengøringstilstand, vandforhold og værktøjsidentitet. Når en position senere driver, kan vedligeholdelse sammenligne den med den oprindelige baseline. Detjekliste for forebyggende vedligeholdelsekan føre disse observationer ind i rutineinspektioner.
Almindelige kombinationer - og hvad hver beskrivelse stadig efterlader åbent
| Kort beskrivelse | Hvad det formentlig betyder | Hvad RFQ stadig skal bekræfte |
|---|---|---|
| Dobbelthoved, to-hulrumsmaskine | To forstøbninger tilfører to formhulrum pr. støbebegivenhed | Stationantal, udløbsstigning, formstørrelse, delvægt, ekstruderingskapacitet og nedstrøms omfang |
| Fire-hoved flaske blæsemaskine | Fire matriceudløb danner fire parisons parallelt | Om formen har fire tilsvarende hulrum, den nøjagtige stigning og om alle SKU'er passer |
| Dobbelt-station, dobbelt-hoved maskine | To formstationer veksler rundt om et to-udløbs matricesystem | Antal formsæt, hændelsessekvens, smeltebehov, fjernelsesmetode og garanterede prøvebetingelser |
| Blæsestøbemaskine med fire hulrum | En form tæt kan danne fire dele | Udløbsarrangement, stationstal, kavitetsbalance, køling og accepteret output |
| Dobbeltlags, dobbelthoved maskine | Et flerlagssystem kan føde to udtag | Ekstruderantal, materialestruktur, lagforhold, skrotrute, udløb, hulrum og stationer |
"Plastikflaskefremstillingsmaskine", "HDPE-flaskeblæsemaskine", "ekstruderingsflaskemaskine", "multi-die-hovedblæsestøber" og "multi-parison ekstruderingsblæsestøbemaskine" kan alle vises i søgninger efter relateret udstyr. En teknisk komplet specifikation bør forblive forståelig, selv når disse markedsføringsnavne ændres.
RFQ-tjekliste for et blæsestøbningsprojekt med flere hoveder
Send de samme produkt- og fabriksinput til hver leverandør. Bed hvert tilbud om at svare i samme rækkefølge med katalogreferencer adskilt fra projektgarantier.
| RFQ gruppe | Oplysninger at give | Påkrævet leverandørsvar |
|---|---|---|
| Produkt | 2D/3D tegning eller prøver, kapacitet, maksimale dimensioner, hals, håndtag, skillelinje og trimgeometri | Kompatibel maskinplatform, orientering, kavitetslayout og eventuelle designproblemer |
| Materiale | Præcis harpikskvalitet, farve/tilsætningsstoffer, genslibning eller PCR-plan og leverandørdata | Foreslået skrue/ekstruderingsomfang, bearbejdningsforudsætninger og forsøgsmaterialekrav |
| Masse og kvalitet | Færdigvægt, estimeret bruttoparison/flash, kritiske vægge, dimensioner og funktionstest | Prøvemetode, prøveudtagning efter position og acceptdefinition |
| Produktion | Påkrævet gode dele i timen, skift/år volumen, SKU mix og skiftefrekvens | Hændelser pr. time, dele pr. hændelse, antaget accepteret fraktion og bruttosmelteberegning |
| Værktøj | Eksisterende forme eller foretrukket hulrumskoncept | Udgangsantal, centerafstand, stempelstiftsområde, formstørrelse, hulrumsstigning, formsæt og køledesign |
| Maskine | Foretrukken automatiseringsniveau og fabriksbegrænsninger | Stationsantal, klemme, ekstruder, kontrol, udtagning og inkluderede muligheder |
| Fabrik | Effektstandard, luft/vandforhold, omgivende grænser, gulv, højde og løfterute | Projektbrugsark, generel arrangement, fundament/lastning og krav til servicegodkendelse |
| Nedstrøms | Trimning, lækagetest, transport, etikettering, pakning og skrothåndteringsplan | Kapacitet og grænsefladegrænse for hver inkluderet og køberleveret fase |
Accepter ikke en udgangslinje uden dens testbetingelser
Et nyttigt godkendelsesdokument navngiver flasketegningen, materialekvalitet, færdig- og bruttovægt, aktive udløb og hulrum, formkøleforhold, stabilt løbsvindue, kvalitetstest, prøveudtagningsplan og inkluderet downstream-udstyr. Den registrerer accepterede dele efter position. Uden disse betingelser kan "pcs/h" beskrive maskinbevægelser, formede dele før inspektion eller godt pakkede flasker - tre forskellige resultater.
Spørg efter layoutet, før du fryser indkøbsordren
Den endelige tegning skal vise matriceudløbets midterlinjer mod støbeformens hulrum, støbeforms- og pladegrænser, blæsestifter, trimnings- eller afblæsningsmetode, udtagningsvej og serviceafstande. For en triple- eller fire-head Kinggle-anmodning er denne tegning, hvor projektspecifik pitch bekræftes; det bør ikke udledes af den offentliggjorte dobbeltsidetabel.
Ofte stillede spørgsmål
Hvad er en blæsestøbemaskine med flere hoveder?
En blæsestøbemaskine med flere hoveder bruger et matricehovedarrangement med flere udløb til at danne flere forstøbninger ved en støbebegivenhed. Udløbsantallet, centerafstanden og matricestørrelsen skal matche flaskens og form-kavitets layout.
Er en dobbelthoved maskine det samme som en to-hulrumsmaskine?
Nej. Dobbelthoved beskriver to matriceudløb eller forstøbninger; to hulrum beskriver to delformer i formen. De er almindeligvis designet som et matchet todelt layout, men tilbuddet bør angive begge separat.
Gør en blæsestøbemaskine med fire hoveder fire gange flere flasker?
Ikke automatisk. Det kan danne flere dele pr. støbebegivenhed, men det faktiske gode output afhænger af stabil hændelseshastighed, samlet bruttoefterspørgsel efter smelte, udløbs- og kavitetsbalance, afkøling, trimning, test og accepteret kvalitet.
Hvordan vælges hovedets centerafstand?
Centerafstand vælges fra den foreslåede hulrumsafstand og produktlayout. Flaskebredde, nakkeposition, flashlommer, formstål, køling, blæsestifter, trimnings- og fjernelsesplads påvirker alt sammen den endelige dimension.
Kan én maskine skifte mellem enkelt- og flerhovedproduktion?
Et andet dysehoved eller værktøjsarrangement kan være muligt på en passende konstrueret platform, men det bør ikke antages. Bekræft mekanisk pasform, ekstruderingsomfang, kontroller, omskiftningsarbejde, formkompatibilitet og idriftsættelseskrav med leverandøren.
Hvad begrænser antallet af hulrum i ekstruderingsblæsestøbning?
Grænserne omfatter produktdimensioner, tilgængelig form- og pladeplads, udløbsdeling, form- og formgeometri, krav til klemme, ekstruderingskapacitet, kølebalance, delfjernelse og nedstrømskapacitet.
Hvilke data skal jeg sende for et tilbud på en maskine med flere kaviteter?
Send deltegningen eller prøverne, materialekvalitet, færdig- og bruttovægt, kritiske vægge og test, krævet god produktion, SKU-plan, fabriksværktøjer, layoutgrænser og downstream-krav.