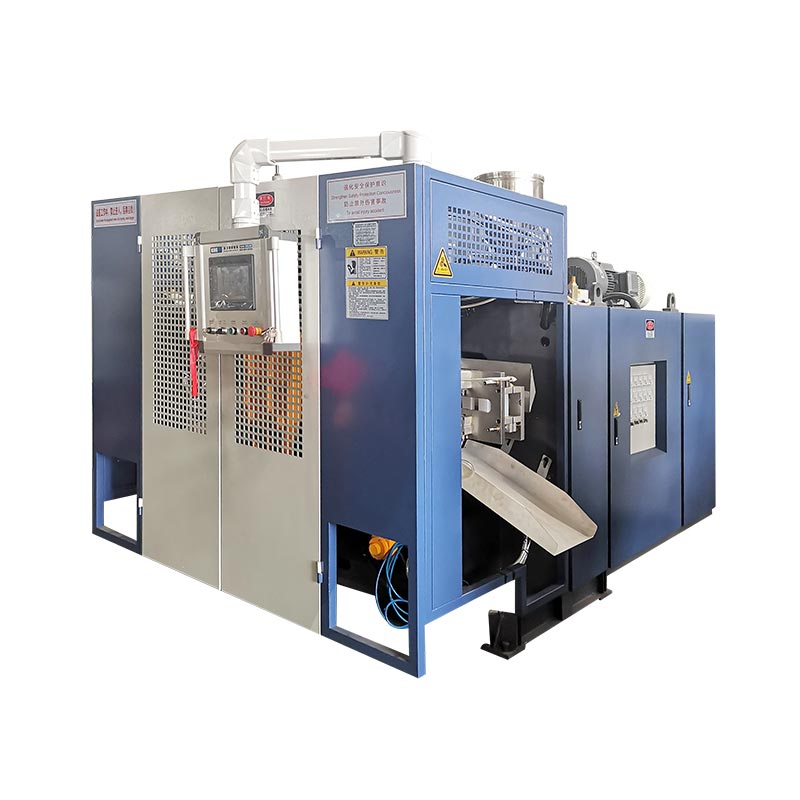
En anden station ændrer, hvordan maskinen bruger ekstruderings-, afkølings- og formhåndteringstid. Det fordobler ikke automatisk salgbar produktion, lavere energi pr. flaske eller laver et større produkt. Tre parrede Kinggle-maskinestørrelser viser, hvor de reelle forskelle optræder.

Den virkeligeenkelt vs dobbelt station blæsestøbemaskineSammenligning er derfor en komplet celleundersøgelse, ikke en vogntælling. Beslutningen skal forbinde flaske, produktionsplan, bruttoefterspørgsel efter smeltning, to-stations sekvens og accepteret del krav.
Hvad ændrer sig mellem en station og to?
I en enkelt-stations kontinuerlig ekstruderingsblæsestøbemaskine fanger en form-og-klemme-position formen, danner delen, afkøler den og frigiver den. Den næste støbebegivenhed skal passe omkring den ene stations sekvens.
En dobbelt-station-eller twin-station-ekstruderingsblæsestøbemaskine skifter to formpositioner omkring et delt ekstruderingssystem. Den ene station kan være i et blæse-, afkølings- eller dele-fjernelsestrin, mens den anden gør klar til at indfange den næste parison. Dette er grunden til, at dobbeltstationsudstyr også beskrives som en dobbeltsidet eller shuttle blæsestøbemaskine på nogle markeder.
Denne forenklede sekvens forklarer muligheden, ikke den endelige produktionshastighed. Stationsrejse, forstøbningsdannelse, formlukning, blæsning, udstødning, afkøling, udstødning, trimning og nedstrømsoverførsel skal stadig passe sammen. Uafhængig shuttle-maskine litteratur viser også enkelt- og dobbeltsidede konfigurationer adskilt fra enkelt- og multi-parison matricehoveder, hvilket forstærker, at disse er forskellige udstyrsvalg.
Forveksle ikke stationstal, hovedantal, hulrumstal og lagantal
Mange citatfejl begynder, fordi "dobbelt" bruges uden at sige, hvad der er fordoblet. En dobbelt-station maskine er ikke nødvendigvis en dobbelt-hoved maskine, en to-kavitet form eller en to-lags linje.
| Semester | Hvad det tæller | Hvad det ændrer | Spørgsmål til leverandøren |
|---|---|---|---|
| Enkelt eller dobbelt station | Form-og-klem positioner, der arbejder i rækkefølge | Maskinrækkefølge, krav til formsæt, outputpotentiale, fodaftryk og håndtering | Hvor mange komplette formstationer veksler på denne maskine? |
| Enkelt- eller flerhovedet matrice | Parisons ekstruderet ved en støbebegivenhed | Hvor mange formhulrum kan tilføres på én gang og den nødvendige udløbsstigning | Hvor mange stik er inkluderet, og hvad er deres centerafstand? |
| Enkelt eller multi-hulrum form | Dele dannet i én form lukker | Dele pr. støbebegivenhed, formstørrelse, kølebalance og trimning | Hvor mange salgbare dele skal en støbebegivenhed producere? |
| Enkelt- eller flerlags | Materialelag i delvæggen | Ekstrudere, die-head arkitektur, materialehåndtering og proceskontrol | Hvilke materialer og lagstruktur indgår i tilbuddet? |
DeR&B kontinuerlig ekstrudering shuttle databladlister f.eks. enkelt- og multi-parison matricehoveder adskilt fra en- eller to-stations klemmekonfigurationer. Multi-parison værktøj er en udgangsarm; en anden formstation er en anden. Et forslag kan bruge enten håndtag eller kombinere begge, så tilbuddet skal identificere hver for sig.
Terminologien ændres også efter region. Købere kan søge efter endobbelt station blæsestøbemaskine, twin station blæsestøbemaskine, to-stations flaskeblæsemaskineellerdobbeltsidet shuttle blæsestøber. Bekræft den fysiske rækkefølge i stedet for at vælge efter navn alene.
Original sammenligning: tre parrede Kinggle-maskinestørrelser
Den følgende analyse bruger specifikationer offentliggjort på seks aktuelle Kinggle-produktsider. Hvert par har den samme nominelle maksimale containerkapacitet, hvilket gør stationsforskellen lettere at se. Tallene er katalogreferencer, ikke en produktionsgaranti for hver flaske, harpiks, dysehoved eller optionpakke.
| Kapacitet og model | Stationer | Udgivet output-etiket | HDPE smeltekapacitet | Maskinmål (L×B×H) | Enkel L×W konvolut* | Vægt | Klemkraft |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Enkelt | 600 stk/t tørcyklus | 30 kg/t | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dobbelt | 600 × 2 stk/t tørcyklus | 55 kg/t | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Enkelt | 500 stk/t tørcyklus | 55 kg/t | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dobbelt | 500 × 2 stk/t tørcyklus | 80 kg/t | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Enkelt | 450 stk/t tørcyklus | 100 kg/t | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dobbelt | 450 × 2 stk/t tørcyklus | 120 kg/t | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Hvad de parrede data afslører
1. Stationsantallet definerer ikke den maksimale delstørrelse
Inden for hvert Kinggle-par forbliver den nominelle beholderkapacitet og offentliggjorte spændekraft den samme: 2L og 40 kN, 5L og 65 kN eller 15L og 165 kN. Den anden station ændrer produktionssekvensen; det gør ikke en 5L platform til en 15L platform.
Denne skelnen har betydning ved valg af maskine. Delvolumen, projiceret areal, formdimensioner og påkrævet klemme skal stadig passe til platformen. KingglesVejledning til valg af blæsestøbemaskinestarter fra containeren inden valg af stationstal.
2. Dobbeltstationsparrene tilføjer smeltekapacitet, men ikke med ét fast forhold
Den offentliggjorte HDPE-smeltekapacitet stiger fra 30 til 55 kg/t i 2L-parret, fra 55 til 80 kg/h i 5L-parret og fra 100 til 120 kg/h i 15L-parret. Disse stigninger er ikke identiske og bør ikke konverteres til en universel "dobbeltstationsmultiplikator."
Dette er den vigtigste kapacitetslektion i dataene. To stationer kan skabe flere støbemuligheder, men ekstruderen skal stadig levere bruttoformmassen. En tungere flaske, mere flash, flere dyseudtag eller kortere hændelsesinterval øger efterspørgslen efter smeltning. Når ekstrudering bliver flaskehalsen, kan tilføjelse af stationstilgængelighed ikke løse det.
3. Vægt og installationskonvolut øges forskelligt efter størrelse
Flytning fra enkelt- til dobbeltmodel øger den offentliggjorte maskinvægt fra 2,5 til 4,5 tons ved 2L, 3,0 til 5,2 tons ved 5L og 7,5 til 12,5 tons ved 15L. Den beregnede L×W maskinkonvolut ændres fra henholdsvis ca. 5,3 til 6,8 m², 6,8 til 7,0 m² og 9,9 til 13,9 m².
Gulvarealet er derfor ikke sikkert beskrevet som "næsten det samme" eller "dobbelt så stort." Resultatet afhænger af platformen. Hverken maskin-konvolut-beregning er et fabrikslayout: serviceadgang, materialeforsyning, kølemanifolder, styreskabe, deleudledning og formhåndtering har stadig brug for plads. Brug Kinggle'sstrøm, luft, vand og layout guidefør du fryser byggeplanen.
4. Tørcyklusetiketten er et sammenligningssignal, ikke et leveringsløfte
En tør cyklus registrerer maskinens bevægelse uden at bevise produktionsbetingelserne for en færdig del. Det faktiske output skal inkludere parison-dannelse, blæse- og udstødningstid, afkøling, udkast, trimning, kvalitetstab og planlagte stop. En tyk 15L jerrycan og en let 500ml flaske kan ikke tildeles det samme output, blot fordi de kører på en maskine med det samme antal stationer.
Beregn output fra støbebegivenheder og massebalance
Start med produktet og arbejd baglæns. Begynd ikke med at gange et katalognummer med vagttimer.
Trin 1: Definer det nødvendige gode output
Konverter bekræftet efterspørgsel til gode dele i timen ved hjælp af planlagte produktionstimer, planlagte omstillinger og fabrikkens egne forudsætninger om tilgængelighed. Hold efterspørgselsscenarier adskilte – basis, sæsonbestemt top og fremtidig vækst – så overskydende kapacitet er synlig snarere end skjult i ét optimistisk mål.
Trin 2: Mål en komplet støbebegivenhed
For den foreslåede støbeform skal du registrere antallet af forstøbninger, dannede dele, brutto forstøbningsmasse, masse af færdige dele, flash-/omslibningsrute, stabilt hændelsesinterval og accepteret kvalitetsresultat. En støbebegivenhed betyder, at én støbeform fanger formmateriale og producerer sit sæt af dele.
Gode dele/h = støbebegivenheder/h × dele pr. begivenhed × accepteret fraktion
Brutto smeltebehov (kg/h) = støbebegivenheder/h × brutto smeltemasse pr. hændelse (kg)
Den accepterede fraktion skal komme fra et aftalt forsøg eller en ærlig planteantagelse. Brutto formmasse omfatter det materiale, der kommer ind i støbebegivenheden, ikke kun den færdige flaske. Hvis blitzen slibes om, påvirker dens håndtering og genindførelse stadig linjen.
Trin 3: test flaskehalsene som én linje
Sammenlign brutto efterspørgsel efter smelte med den foreslåede ekstruder under det faktiske materiale. Bekræft derefter formafkøling, blæseluft, fjernelse af dele, trimning, lækagetest, transport, pakning og kværnkapacitet. Det laveste bæredygtige trin sætter linjeoutputtet.
For bredere logik for kontinuerlig maskinoutput, se Kinggle'skontinuerlig blæsestøbemaskine guide. Hvis delvægten eller vægfordelingen ændres under hastighedsforsøg, skal du brugeparison programmeringsvejledningog verificere de samme vægplaceringer ved hver tilstand.
Hvilken konfiguration passer til produktionsplanen?
Enkeltstation er normalt den renere shortlist, når...
- verificeret efterspørgsel passer til én formstation med acceptabel driftsmargin;
- produktændringer er hyppige eller produktionsserier er korte;
- ét formsæt foretrækkes af budget-, vedligeholdelses- eller valideringsårsager;
- delen, formen eller fjernelsesmetoden gør et vekslende layout mindre praktisk;
- fabriksplads, løfteadgang eller nedstrøms automatisering er begrænset;
- projektet er på vej ind på et marked, hvor efterspørgslen endnu ikke er bevist.
Dobbelt station fortjener en fuld linje undersøgelse, når...
- stabil gentagelsesefterspørgsel overstiger den realistiske enkeltstations output;
- to matchede formstationer kan køre en gentagelig proces;
- ekstruderen og matricehovedet kan levere den nødvendige bruttosmeltehastighed;
- afkøling efterlader nyttig tid til vekslende formarbejde;
- trimning, testning og materialehåndtering kan acceptere det øgede flow;
- den ekstra støbeform, maskine og brugsomfang har en forsvarlig business case.
Ingen af listen erstatter en produktprøve. Det forhindrer en almindelig indkøbsfejl: at behandle den anden station som et selvstændigt outputtilbehør. Det er en systembeslutning, der ændrer værktøj, kontroller, idriftsættelse og flowet af dele gennem fabrikken.
Værktøjer og downstream-udstyr kan slette stationsfordelen
En dobbeltstationslinje kan sende mere varme ind i formkølesystemet og skabe støbebegivenheder tættere på hinanden. Trykluft skal holde trykket og levere flow, når ledningen kræver det, ikke kun i tomgang. Kølevand skal nå begge formkredsløb med stabile forhold. Elektrisk distribution, hydraulisk køling og skabsmiljø skal matche den endelige opbygning.
Beregn ikke anlægsydelser fra sammenligningstabellen. Nogle aktuelle Kinggle-webspecifikationer bruger inkonsistent enhedstypografi, og de gennemsnitlige energital beskriver ikke en identisk produkttest. Anmod om det projektspecifikke brugsark, el-tegning og generel arrangementstegning for den bestilte konfiguration.
Tjek hver proces efter åbning af formen
- Kan udtagningsudstyr modtage dele fra vekselstationerne?
- Kan trimning klare selve blitzen og nakke/bundgeometrien?
- Kan lækagetesteren inspicere hvert hulrum med den påkrævede linjehastighed?
- Kan transportbånd forhindre kollision, ophobning og deformation af dele?
- Kan kværn- og blenderhåndtaget blinke uden at destabilisere genslibningsforholdet?
- Kan operatører nå begge stationer sikkert til godkendt inspektion og omstillingsarbejde?
Hvis hurtigere kørsel skaber ustabil vægtykkelse, blink, køleforvrængning eller gentagne alarmer, skal du tilsluttejournal over forebyggende vedligeholdelsemed Kinggle'sHMI fejlfindingsmetodefør du skjuler en fysisk flaskehals med opskriftsændringer.

Sammenlign de samlede installerede omkostninger, ikke maskinprisen alene
En køber, der søger efter en pris for en plastflaskefremstillingsmaskine, kan modtage to tilbud, der ikke er tilsvarende. Man kan inkludere det andet formsæt, udtagning og lækagetest; en anden kan kun vise basisstøbemaskinen. Den lavere overskriftspris kan derfor beskrive en mindre komplet produktionscelle.
| Omkostningslag | Single-station spørgsmål | Dobbelt-station spørgsmål |
|---|---|---|
| Maskinplatform | Hvilken ekstruder, klemme, kontroller og standard hjælpeudstyr er inkluderet? | Hvilket ekstra vogn-, klem-, blæse- og kontroludstyr er inkluderet? |
| Forme og dysehoved | Er der én komplet form og den korrekte matriceudløbspakke inkluderet? | Er to matchede formstationer inkluderet, og er hovedtæller og udløbsstigning identiske med værktøjsplanen? |
| Fabrikstjenester | Hvilket strøm-, luft-, vand- og gulv-/lastearbejde kræves? | Kan eksisterende tjenester understøtte den hurtigere begivenhedssekvens under samtidig fabriksefterspørgsel? |
| Nedstrøms celle | Hvilke udtagnings-, trimnings-, test-, transport- og slibningstrin er manuelle eller automatiske? | Kan alle nedstrømstrin acceptere dele fra vekselstationer uden akkumulering? |
| Omstilling og validering | Hvor lang tid tager en form- og opskriftsændring under købers procedure? | Hvordan justeres, kvalificeres og restaureres to stationer efter et produktskift? |
| Driftsrisiko | Hvilket output går tabt, hvis enkeltformstationen stopper? | Kan begge stationer isoleres sikkert, og hvad sker der med den delte ekstruderingssekvens? |
En nyttig økonomisk sammenligning bruger den samme projektgrænse på begge sider. Inkluder støbemaskinen, forme, formhovedet, hjælpemidler, installation, idriftsættelse, træning og fabriksændringer. Estimer derefter arbejdskraft, forsyninger, planlagt vedligeholdelse, overgangstab, kvalitetstab og nedetid ved hjælp af købers egne driftsforudsætninger.
Pris pr. varedel = samlede omkostninger i sammenligningsperioden ÷ accepterede dele produceret i samme periode
Tælleren og nævneren skal bruge samme tidsvindue og omfang. Placer ikke en dobbelt-station hovedbog over en enkelt-station tør-cyklus output, eller sammenlign en automatiseret dobbelt linje med en basis enkelt maskine, der udelukker trimning og test. Hvis efterspørgslen ikke kan bruge det ekstra output, forbliver ledig kapacitet en omkostning. Hvis efterspørgslen overstiger enkeltstationskapaciteten, er manglende produktion og overarbejde også omkostninger.
Prisen er stadig en gyldig købsbegrænsning, men den hører til efter teknisk tilpasning. Bed Kinggle om at identificere hver inkluderet komponent og hver køberleveret vare, så tilbuddet kan sammenlignes linje for linje.
En bedre RFQ adskiller garanterede betingelser fra katalogreferencer
Send det samme inputark til hver leverandør. Ellers kan to citater bruge forskellige antagelser og stadig fremstå sammenlignelige.
| RFQ felt | Påkrævet input | Hvorfor det ændrer stationsbeslutningen |
|---|---|---|
| Del | Tegning eller prøve, maksimale mål, hals/finish, håndtag, skillelinje og beskæringskrav | Definerer formpasning, bevægelse og nedstrøms arbejde |
| Materiale | Præcis harpikskvalitet, farve, tilsætningsstoffer, genslibning/PCR-plan og leverandørdata | Ændrer smelteadfærd, bruttogennemstrømning og afkøling |
| Masse og væg | Færdigvægt, bruttoforstørrelse/flash-estimat, kritiske vægplaceringer og tolerance | Forvandler cyklusmål til smelteefterspørgsel og kvalitetsbevis |
| Efterspørgsel | Gode dele i timen, skift, år og højsæson; SKU/skifteplan | Viser, om den anden station kan holdes produktivt indlæst |
| Værktøj | Stationstal, matriceudløb, hulrum, centerafstand, formsæt og kølelayout | Forhindrer "dobbeltstation" i at skjule en anden hoved- eller hulrumsantagelse |
| Kvalitet | Vægt-, dimensions-, væg-, lækage-, fald-, topbelastnings- eller andre aftalte tests | Definerer godt output i stedet for bevægelseshastighed |
| Fabrik | Strømstandard, luft/vandforhold, gulv- og loftgrænser, løftevej og nedstrømsudstyr | Tester om den fulde dobbeltstationscelle kan installeres og understøttes |
Registrer disse elementer under acceptprøven
- Maskin-, form-, matricehoved, harpiks og opskriftsidentitet.
- Stabilt støbningsbegivenhedsinterval for hver station – ikke én hurtigste hændelse.
- Brutto parison masse, færdig-del vægt og flash rute.
- Accepterede dele efter hulrum og station over det aftalte testvindue.
- Kritiske væg-, dimensionelle og funktionelle resultater.
- Faktiske luft-, vand- og elektriske forhold under den påviste belastning.
- Alarm, stop og manuel indgreb registrerer under forsøget.
Denne rekord gør "enkelt versus dobbelt station" til en beslutning baseret på købers produkt. Det giver også idriftsættelsesgrundlaget for fremtidig fejlfinding og forebyggende vedligeholdelse.
Ofte stillede spørgsmål
Hvad er hurtigere: en enkelt-station eller dobbelt-station blæsestøbemaskine?
En dobbeltstationsmaskine har et højere outputpotentiale, fordi to formstationer veksler omkring et fælles ekstruderingssystem. Faktisk god produktion afhænger stadig af smeltekapacitet, parisonantal, afkøling, delfjernelse, downstream-udstyr og accepteret kvalitet.
Fordobler en dobbelt-station blæsestøbemaskine produktionen?
Ikke automatisk. Offentliggjorte tørcyklus-tal kan vise to vekslende stationer, men salgbar produktion kan begrænses af bruttoefterspørgsel efter smelte, afkøling, trimning, test, stop eller afvisninger. Bekræft maskinen med det faktiske produkt og materiale.
Er en dobbelt-station maskine det samme som en dobbelt-hoved maskine?
Nej. Antal stationer beskriver form-og-klemme positioner. Head count beskriver, hvor mange forstøbninger der ekstruderes til en støbebegivenhed. En maskine kan kombinere to stationer med et eller flere matriceudløb.
Kan de to stationer køre forskellige støbeforme?
Gå ikke ud fra, at de kan køre urelaterede produkter effektivt. Stationerne deler ekstruderings- og procesforhold, så produktmasse, parisontiming, køling og nedstrømsarbejde skal være kompatible. Bekræft det nøjagtige arrangement under engineering.
Skal jeg vælge en enkelt eller dobbelt station til 5L beholdere?
Containervolumen identificerer kun platformen. Vælg stationsantal fra efterspørgsel efter bekræftet gode dele, produktvægt, kørselslængde, form- og dyse-hovedplan, tilgængelige hjælpeprogrammer, fabrikslayout og downstream-kapacitet.
Hvordan skal blæsestøbemaskinens output beregnes?
Brug støbebegivenheder i timen ganget med dele pr. hændelse og den accepterede fraktion. Tjek resultatet mod bruttobehovet for smelte, køling og hvert nedstrømstrin. Brug ikke tørcyklus alene som produktionsoutput.
Hvilke oplysninger er nødvendige for et tilbud på en enkelt-versus-dobbeltstation?
Angiv deltegning, materialekvalitet, færdig- og bruttoformmasse, væg- og kvalitetskrav, mål for gode dele, SKU-plan, form- og hulrumskoncept, hjælpeprogrammer, layout og downstream-udstyr.