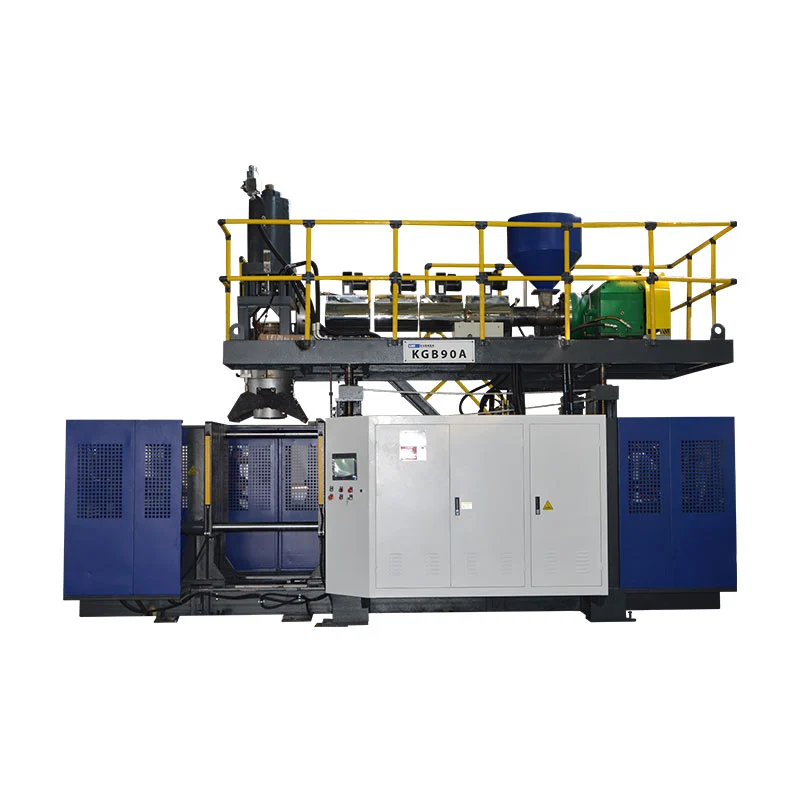
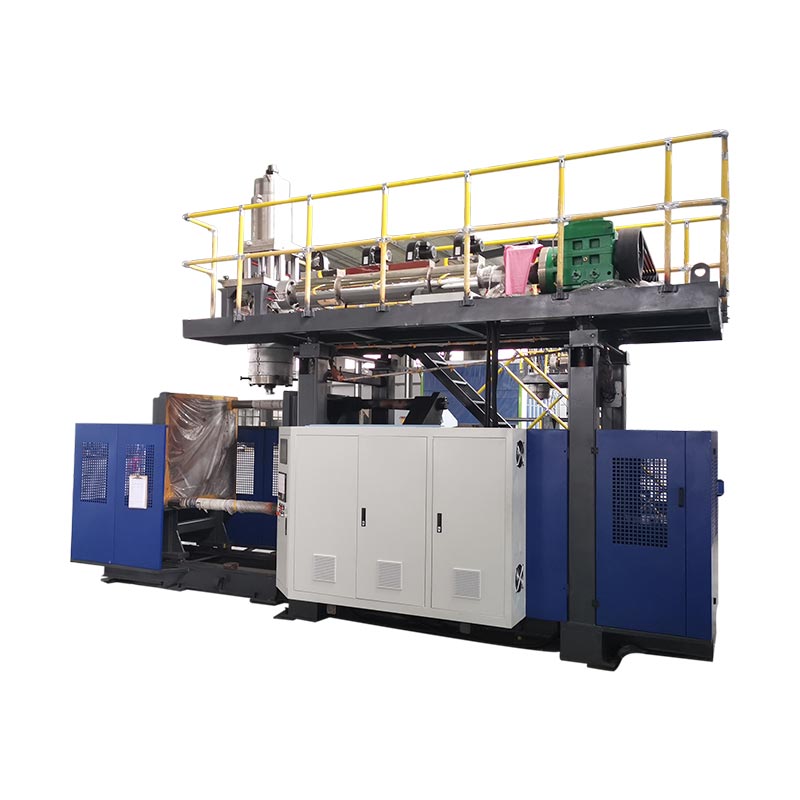
Vælg Kinggle KGB90A, når det godkendte produkt kan bruge det offentliggjorte single-extruder layout og ikke kræver KGB90AP's to smeltestrømme, efter at dets materiale, output og produkttest er defineret.Vælg KGB90AP, når produktspecifikationen virkelig kræver dobbeltlags- eller dobbeltfarvet ekstrudering, fordi dens aktuelle produktside viser to 70 mm skruer, og de to materialestrømme skal inspiceres separat. Før begge valg skal du bekræfte formkonvolutten, bruttoformmassen, harpiksen, vægstrukturen, accepteret output og fabrikshjælpemidler mod den færdige del i stedet for at stole på 60L-kapacitetsetiketten alene.

Fem beslutninger, du skal træffe, før du beder om et tilbud
- En smeltestrøm eller to
- Maksimal brutto sognemasse
- Færdig formstørrelse og grænseflader
- Accepteret output med det rigtige produkt
- Maskine og fuld-line forsyningsomfang
KGB90A
Udgivet med en 90 mm skrue og en 45 kW ekstrudermotor. Start her for et one-stream produktkoncept, med forbehold for projektbekræftelse.
KGB90AP
Udgivet med to 70 mm skruer og to 22 kW ekstrudermotorer. Dens erklærede formål er dobbeltlags- eller dobbeltfarvet produktion.
| Udgivet vare | KGB90A | KGB90AP | Udvælgelses betydning |
|---|---|---|---|
| Maksimal containerkapacitet | 60 L | 60 L | Nominel kapacitet beviser ikke, at en bestemt del passer. |
| Ekstruder arrangement | En 90 mm skrue | To 70 mm skruer | Dette er den vigtigste modelforskel for væg- og farvestruktur. |
| Ekstrudermotoreffekt | 45 kW | 2 x 22 kW | Installerede motorklassificeringer er ikke produktenergiresultater. |
| Udgivet HDPE-smeltekapacitet | 130 til 160 kg/t | 130 til 160 kg/t | Bekræft kapaciteten med den faktiske harpiks og brutto efterspørgsel. |
| Akkumulatorkapacitet | 6,6 L | 6,6 L | Kontroller skudvolumen og -masse mod hele præparisonen. |
| Udgivet PE akkumulatorvægt | 4,95 kg | 4,95 kg | Delvægt alene ekskluderer flash, haler og procesgodtgørelse. |
| Klemkraft | 280 kN | 280 kN | Det forventede areal- og procesbehov kræver stadig revision. |
| Maksimal formstørrelse, B x H | 700 x 980 mm | 700 x 980 mm | Den færdige formsamling skal passe til begge dimensioner. |
| Formtykkelsesområde | 460 til 550 mm | 460 til 550 mm | Inkluder indsatser, bagplader og monteringsdetaljer. |
| Maskinstørrelse, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Dette er maskinens konvolut, ikke den fulde produktionscelle. |
| Maskinens vægt | 14 t | 15 t | Brug den endelige generelle ordning for fundering og håndtering. |
Kilde: nuværende KinggleKGB90A produktsideogKGB90AP produktside, kontrolleret 9. september 2026. Tallene er offentliggjorte referencer, ikke en garanti for hver konfiguration.
Den første beslutning er vægstrukturen, ikke 60L-etiketten
Begge modeller bærer den samme nominelle kapacitet på 60L. Den delte etiket gør dem ikke udskiftelige. KGB90A produkttabellen viser en 90 mm skrue. KGB90AP-bordet viser to 70 mm skruer. Kinggle oplyser, at dobbeltekstruderingssystemet er beregnet til dobbeltlags- eller dobbeltfarvet produktion.
Start med produkttegningen. Marker hvert påkrævet væglag, farveområde og materialestrøm. Angiv hvorfor hver enkelt findes. En anden ekstruder er begrundet i et produktkrav. Det bør ikke kun tilføjes, fordi en mere kompleks maskine lyder mere kapabel.
For et one-stream produkt er KGB90A den enklere publicerede arkitektur. Det endelige forslag skal stadig gennemgås af materiale og værktøj. Siden angiver PE, PP og ABS som materialefamilier, men den liste beviser ikke, at hver karakter vil blive behandlet med samme output. Smelteadfærd, produktgeometri og accepttests forbliver projektinput.
For et specificeret dobbeltlags- eller dobbeltfarvet produkt leverer KGB90AP de to offentliggjorte ekstruderingsstrømme. Citatet skal gå videre. Den skal identificere, hvilken harpiks eller farve der tilfører hver strøm. Det skal også angive mållagsforhold, opstartsmetode og inspektionsplan. To ekstrudere skaber kapacitet. De definerer ikke en færdig vægspecifikation af sig selv.
Undgå at forveksle lag med matriceudløb eller formhulrum. Et lag løber gennem produktvæggen. Et matriceudløb danner ét parison. Et hulrum udgør den ene del. Kinggleshoved, hulrum og lagføringadskiller disse tal. Sæt hver optælling på sin egen RFQ-linje.
Hvad de to offentliggjorte tabeller siger om den delte platform
De aktuelle modeltabeller viser en fælles formningskonvolut. Begge viser 280 kN spændekraft og en 960 x 980 mm formplade. Begge viser en maksimal formstørrelse på 700 x 980 mm. Det offentliggjorte formtykkelsesområde er 460 til 550 mm. Den anførte akkumulatorkapacitet er 6,6 L, med en PE-akkumulatorvægt på 4,95 kg.
Disse ligheder gør ekstruderarrangementet mere synligt. KGB90A bruger en 90 mm skrue med en anført 45 kW ekstrudermotor. KGB90AP bruger to 70 mm skruer med to 22 kW motorer. Begge sider udgiver et HDPE-smeltekapacitetsområde på 130 til 160 kg/t.
Tilføj ikke de to KGB90AP-kapacitetstal, medmindre tabellen eksplicit viser separate output. Det gør den ikke. Det offentliggjorte udvalg beskriver allerede modellen. Et dobbeltekstruderlayout kan opdele bruttosmelten mellem strømme, men det godkendte lagforhold bestemmer hver strøms reelle efterspørgsel. Fabrikken har brug for dette forhold, før man dimensionerer harpikshåndtering og kører et forsøg.
Maskinens dimensioner er også offentliggjort som ens på 5,45 x 3,5 x 4,2 m. Den anførte vægt ændres fra 14 t for KGB90A til 15 t for KGB90AP. Denne forskel på et ton er nyttig til tidlig planlægning. Det er ikke nok til den endelige fundamentering, løfte- eller forsendelsesplan.
De to borde bærer også det samme tørcyklusmærke. Behandl det kun som en maskinbevægelsesreference. Den identificerer ikke en testbeholder, harpiks, delvægt, afkølingstid eller afvisningsregel. En produktartikel bør gøre denne grænse klar i stedet for at gøre en kataloglinje til et produktionsløfte.
Hvor KGB90A er det mere direkte udgangspunkt
KGB90A er single-ekstruder-modellen i denne sammenligning. Dens offentliggjorte side viser en 90 mm skrue, et 24 L/D-forhold og en 45 kW ekstrudermotor. Kinggle angiver også en MOOG 100 tykkelsescontroller, robotarm og bundblæsningssystem som en del af standardmodelbeskrivelsen.
Dette layout er et praktisk udgangspunkt, når det godkendte produkt bruger én smeltestrøm. Mulige applikationer opført af Kinggle omfatter kemiske emballagetønder, stablespande, udendørs vandtanke, biltanke, legetøj, bildele, værktøjskasser og trafikbarrierer. Listen viser produktbredden. Det bekræfter ikke, at hver vare i disse grupper passer til én form eller én opskrift.
Send den faktiske del, før du antager, at den passer. En 60L smal tank og en 60L bred værktøjskasse kan have meget forskellige projekterede områder. Deres forme kan også variere i bredde, højde og tykkelse. Håndtag, dybe træk, indsatser og skillelinjer påvirker den påkrævede parison og klemmebelastning. Den maksimale produktvolumen er kun én screeningsværdi.
Enkelt-ekstruder-arrangementet gør også materialebanen lettere at definere. Der er én hovedharpiksstrøm til at tørre, fodre, farve og rense. Det fjerner ikke procesarbejde. Harpiksændringer, farveændringer og genslibningsregler påvirker stadig opstart og omskiftning. DeHDPE og PP guideforklarer, hvorfor materialenavne alene ikke sætter opskriften.
Vælg kun KGB90A, når produktkravet understøtter det. Hvis køberen senere tilføjer et andet lag eller en separat synlig farvestrøm, kan denne ændring påvirke den komplette ekstruderings- og formhovedpakke. Det er billigere at afvikle vægstrukturen, før maskindesignet fryses.
Hvad KGB90AP tilføjer, og hvad den stadig har brug for fra køberen
Kinggle beskriver KGB90AP som den dobbelte ekstruderingsmodel til dobbeltlags- eller dobbeltfarvet arbejde. Dens nuværende tabel viser to 70 mm skruer og to 22 kW ekstrudermotorer. Den offentliggjorte maksimale beholderkapacitet, spændedata, formkonvolut og akkumulatortal matcher KGB90A-tabellen.
Den ekstra ekstruderingsstrøm er den afgørende forskel. Det lader projektet tilføre to specificerede smeltestrømme ind i dyse-head-systemet. Disse strømme kan repræsentere to farver eller en designet lagstruktur. Køber skal levere materialeparret og det påkrævede forhold mellem dem. Kompatibilitet bør ikke antages fra ordene "dobbeltlag".
Lagkontrol har også brug for en inspektionsmetode. Beslut om fabrikken vil kontrollere total vægtykkelse, individuel lagfordeling, farvegrænse, udseende eller en produktspecifik præstationstest. Angiv, hvor delen skal sektioneres eller måles. Et bestået resultat kræver en tegning eller kontrolplan, ikke en visuel udtalelse ved maskinen.
Den offentliggjorte KGB90AP-side nævner også værktøjskasser, kemisk emballage og legetøj som applikationer. Hver enkelt kan stille forskellige krav til vægform og farveplacering. En værktøjskasse kan have dybe funktioner og bredt projiceret område. Kemisk emballage kan kræve en defineret materiale- og ydeevnespecifikation. Legetøjsdele kan stille krav til udseende og farvegrænser. Maskinforslaget skal følge selve delen.
The Kinggle-værtMOOG DigiPack III manualforklarer, at akkumulator-maskine vægprofiler er relateret til akkumulatorposition under push-out. Det understøtter profilplacering langs præsten. Det styrer ikke automatisk køberens lagforhold. Ekstruderings- og dysehoveddesignet skal opfylde dette separate krav.
Et 60L produkt skal stadig passe til formen og akkumulatoren
Nominel volumen er en dårlig endelig fittest. To hule produkter kan holde samme volumen, mens de kræver meget forskellige forme. Start med delens maksimale bredde, højde og dybde. Tilføj skillelinjen, pinch-off, blitzlommer, hals- eller bund-blow-interface, indsatser, køleforbindelser og monteringsplader.
Sammenlign den færdige formsamling med det offentliggjorte maskinvindue. Begge sider på 60L viser en maksimal formstørrelse på 700 x 980 mm og et tykkelsesområde på 460 til 550 mm. Pladen er angivet til 960 x 980 mm. Disse tal tillader tidlig screening. De godkendte maskin- og formtegninger skal bekræfte den endelige grænseflade.
Så tjek sognet. Brutto forstøbningsmasse omfatter det færdige produkt, flash, haler og alt procesmateriale, der fanges under formningen. Begge produktsider viser en PE-akkumulatorvægt på 4,95 kg. Sammenlign ikke dette tal med den færdige delvægt alene. Brug hele brutto skud og bekræft den faktiske harpiks.
Formen skal også nå den nødvendige længde og form, før tyngdekraften eller afkøling forvrænger den. Vægprogrammering fordeler materiale langs denne længde. Dybe hjørner, håndtag og brede sektioner kan strække præsten forskelligt. Kingglesparison programmeringsvejledningviser, hvordan profilen skal kontrolleres mod målte vægplaceringer.
Til sidst gennemgås klemmebehov og formåbning. Projiceret areal, blæsetryk og delgeometri påvirker dannelsesbelastningen. Indsatser og udtagning af dele påvirker åbningsrummet. Deekstrudering blæseform design guidegiver en mere fyldig grænsefladecheckliste.
Sælg ikke tørcyklusfiguren som færdigprodukt
Begge aktuelle produktsider viser "500 PC/HR" som tørcyklusudgang. Mærket betyder noget. En tør cyklus beviser ikke, at nogen af modellerne kan lave 500 accepterede 60L produkter i timen. Den omfatter ikke en identificeret del, bruttovægt, materiale, vægtykkelse, kølebehov eller nedstrømsproces.
Faktisk produktion begynder med hele produktionscyklussen. Akkumulering og forstøbning skal passe til formen. Blæsning, afkøling, udstødning, åbning og fjernelse af dele skal afsluttes. Trimning og nedstrømshåndtering skal også holde trit. En afvist del hører ikke hjemme i accepteret output.
Det offentliggjorte HDPE-smeltekapacitetsområde er en anden grænse. Begge sider viser 130 til 160 kg/t. Sammenlign dette område med bruttomaterialebehovet, ikke den færdige delvægt alene. Brutto efterspørgsel pr. time inkluderer hver parison-komponent og den planlagte begivenhedssats. Den faktiske harpiks og procestilstand kan ændre resultatet.
Brug Kinggle'scyklus-tidsvejledningat identificere den begrænsende hændelse. Tæl derefter accepterede dele over et stabilt løb. Registrer delvægt, vægfordeling, dimensioner og nødvendige funktionstest. En hurtig maskinbevægelse har ringe værdi, når produktet har brug for mere afkøling, eller linjen afviser dele.
Energi bør bruge den samme accepterede output nævner. De to offentlige tabeller mærker et 35 til 45 kW-område som gennemsnitligt energiforbrug. Kilowatt beskriver gennemsnitseffekt, ikke energi pr. del. Deguide til energimålingforklarer, hvordan man måler kWh pr. accepteret produkt. Hold det resultat knyttet til den faktiske retssag.
Produktionscellen er større end den offentliggjorte maskinkonvolut
De to 60L sider udgiver de samme maskindimensioner: 5,45 m lang, 3,5 m bred og 4,2 m høj. Det er en nyttig første kontrol. Den viser ikke servicegange, materialesystemer, operatørpositioner, formhåndtering, deleudledning eller downstream-udstyr.
Byg cellen omkring produktflowet. Marker, hvor harpiks kommer ind, og hvor færdige dele forlader. Giv plads til robotten, trimning, inspektion og afvist materiale. Vis ruten for skimmelskifte. Hold adgang til varmelegemer, hydraulik, dysehoved og styreskab. Det endelige generelle arrangement bør identificere disse grænseflader.

Hjælpeprogrammer hører også til den valgte konfiguration. Spørg efter den endelige tilsluttede belastning, forsyningsspænding, behov for maskine-indløbsluft og kølevandsbehov. Inkluder alle lokale medhjælpere. Design ikke anlægget ud fra en lignende models bord. Valgmuligheder og lokalt elektrisk design kan ændre den endelige pakke.
Kingglesvejledning om brugskravadskiller tilsluttet belastning fra driftsbehov. Det dækker også trykluftstrøm, køling og layout. Brug det sammen med projektets hjælpeark og den endelige maskintegning. Pladssplanen bør godkendes, før maskinen afsendes.
Tjek den lodrette rute lige så omhyggeligt som gulvet. Den offentliggjorte højde inkluderer ikke enhver løftehandling eller forhindring på stedet. Gennemgå døre, tagkonstruktion, kranadgang og stien, der bruges til skimmelhåndtering. Vis vedligeholdelsesplatforme og åbne afskærmninger på layoutet. En maskine kan passe inde i bygningen og stadig være svær at installere eller servicere.
Fuldfør gennemgangen med nedstrømslinjen. En stor del har brug for plads til at stabilisere, trimme og bevæge sig uden skader. Bekræft robottens droppunkt, transportørbredde og inspektionsposition. Hvis processen returnerer flash til en kværn, skal du også markere denne rute. Disse detaljer bestemmer ofte, hvor maskinen kan sidde.
Byg tilbudsanmodningen omkring otte produktbeviser
En modelanmodning uden en delpakke lader de største beslutninger stå åbne. Kingglessalgsprocesbeder om produktfotos eller -tegninger, vægt, størrelse, materiale, tykkelse, output og behov for kemikalieresistens. For KGB90A- og KGB90AP-beslutningen skal du organisere disse oplysninger i denne rækkefølge.
- Send den kontrollerede deltegning.Inkluder overordnede dimensioner, hals- eller interfacedetaljer, skillelinjegrænser og den seneste revision.
- Angiv brutto og færdig masse.Adskil det færdige produkts vægt fra flash, haler og andet procesmateriale.
- Definer hver materialestrøm.Angiv harpikskvalitet, leverandør, farve, genslibningsregel og ethvert påkrævet forhold mellem vandløbene.
- Beskriv vægkonstruktionen.Marker en strøm, dobbelt lag eller dobbelt farve. Tilføj inspektionsmetoden og acceptgrænser.
- Giv formpakken.Indsend endelig bredde, højde, tykkelse, vægt, kølelayout, monteringspunkter, indsatser og blæsegrænseflade.
- Indstil accepteret output.Definer salgbare dele i timen, planlagte vagter, afslagsbehandling og den nedstrøms proces, der skal holde trit.
- Angiv fabriksbetingelserne.Inkluder spænding, frekvens, trykluft, kølevand, loftshøjde, løfteadgang og tilgængeligt gulvareal.
- Enig om retssagen.Navngiv harpiks, skimmelsvamp, testvarighed, kvalitetstjek, outputantal, energigrænse og nødvendige dokumenter før accept.
Bed om et svar, der adskiller standardmodeldata fra projektspecifikke data. Standardtabellen hjælper med at sammenligne platformen. Den tekniske aftale skal beskrive den bestilte konfiguration. Gem revisionsnumre på produkttegningen, formtegningen, brugssedlen og acceptplanen.
Brugfabriksgodkendelsestestguideat definere løbeturen. Hvis produktrelateret energi er en del af beslutningen, giver EUROMAP 46.2 en målemetode for en given maskine, form og specificeret produkt. Metoden kræver også, at produktet opfylder kundernes krav.
Kingglesdownload sideleverer parametertabeller og controllerdokumenter til gennemsyn. Bekræft, at hvert dokument matcher den endelige model og kontrolpakke. En manual til en lignende maskine er nyttig baggrund, men den tilsidesætter ikke den bestilte tekniske fil.
Bed begge sider om at underskrive det samme datasæt, før fremstillingen begynder. En ændret vægstruktur kan ændre ekstrudervalget. Et tungere parison kan ændre skudgennemgangen. En større form kan ændre maskinpasningen. Revisionskontrol forhindrer et tidligt tilbud i at blive det endelige acceptgrundlag ved et uheld.
Anmodningsanmodningen bør også angive, hvilke varer der forbliver åbne. Typiske eksempler omfatter endelig harpikskvalitet, formkøleforbindelser eller downstream-automatisering. Giv hvert åbent punkt en ejer og forfaldsdato. Fabrikken kan derefter adskille bekræftede maskindesigninput fra information, der stadig kræver købers godkendelse.
Vælg den model, der matcher det godkendte produkt
KGB90A og KGB90AP deler mange offentliggjorte formningsgrænser. Modelvalget begynder derfor med ekstruderingsarkitektur. Brug KGB90A som udgangspunkt for et godkendt one-stream koncept. Brug KGB90AP, når der er behov for to ekstruderingsstrømme til det angivne lag eller farvestruktur.
Brug ikke modelkompleksitet som erstatning for produktdefinition. En dobbeltekstruderingsmaskine har brug for to materialehåndteringsveje, en defineret opstartsmetode og en lag- eller farveinspektionsplan. Hvis produktet ikke har brug for disse funktioner, tilføjer de arbejde uden at skabe en accepteret produktfordel.
Vælg ikke kun KGB90A, fordi den angivne maskinvægt er lavere. Skimmelpasning, brutto efterspørgsel og accepteret output betyder mere. Et one-stream produkt kan stadig kræve omhyggelig vægprogrammering, køling og delhåndtering. Produktforsøget skal bevise det fuldstændige resultat.
Hvis køberen forventer fremtidige produkter, angiv dem nu. Tjek den største skimmelsvamp og den tungeste grove form. Markér ethvert fremtidigt krav til dobbeltlag eller dobbeltfarve. Beslut derefter om den ekstra arkitektur hører hjemme i det første køb eller en senere linje. Hold ubekræftede fremtidige ideer adskilt fra den nuværende accepttest.
Før afsendelse køres den aftalte del med det aftalte materiale. Registrer opskriften, kvalitetsresultater, accepteret output og brugsbetingelser. Brugtjekliste for opstarttil idriftsættelse ogomskiftningsvejledningnår produktfamilien omfatter flere forme eller farver.
Ofte stillede spørgsmål
Hvad er den største forskel mellem KGB90A og KGB90AP?
Den nuværende KGB90A tabel viser en 90 mm skrue og en 45 kW ekstrudermotor. KGB90AP tabellen viser to 70 mm skruer og to 22 kW motorer. Kinggle beskriver KGB90AP som dobbeltekstruderingsmuligheden for dobbeltlags- eller dobbeltfarvede produkter. Mange offentliggjorte formningsdimensioner er ellers de samme.
Betyder en kapacitet på 60 liter, at hvert 60 liters produkt passer?
Nej. Volumen er kun en tidlig screeningsværdi. Den færdige form skal passe til pladen, maksimale formdimensioner, tykkelsesområde og åbningsarrangement. Bruttoparisonen skal passe til akkumulatorkravet. Projekteret areal, klembehov, indsatser, køling og delefjernelse skal også gennemgås.
Kan de offentliggjorte 500 stykker i timen bruges som produktionsoutput?
Nej. Begge sider mærker dette tal som tørcyklusoutput. Den identificerer ikke et støbt produkt, harpiks, vægt, afkølingstid, afvisningsregel eller nedstrøms opsætning. Produktionsoutput skal måles som accepterede dele under et aftalt forsøg med det rigtige produkt og materiale.
Hvornår skal en køber vælge KGB90AP dobbeltekstruderingsmodellen?
Vælg KGB90AP, når det godkendte produkt kræver to smeltestrømme for en specificeret dobbeltlags- eller dobbeltfarvet struktur. Definer begge materialer, det påtænkte forhold mellem vandløb og inspektionsmetoden. Tilføj ikke den anden ekstruder kun som en generel opgradering.
Hvilke produktoplysninger har Kinggle brug for til et 60L maskinforslag?
Send produkttegning eller fotos, dimensioner, færdig- og bruttomasse, harpikskvalitet, vægstruktur, tykkelseskrav, outputmål og funktionstest. Tilføj formdetaljer og fabriksværktøjer, når de er tilgængelige. Denne information lader maskinen, formhovedet, formen og prøveplanen bruge det samme produktgrundlag.
Hvordan skal energiforbruget sammenlignes mellem de to modeller?
Mål hver model, mens du laver det samme accepterede produkt under tilsvarende forhold. Registrer maskine kWh, accepteret ydelse, ekstruderet masse og inkluderede hjælpemidler fra samme tidsindstillede vindue. Sammenlign ikke tilsluttede motorværdier eller en tørcyklus, som om de var produkters energiresultater.
Send produktet inden du vælger model
Del tegningen, harpiks, brutto formmasse, vægstruktur, forminformation, accepteret output og fabriksværktøjer. Kinggle kan derefter bekræfte, om KGB90A, KGB90AP eller en anden platform passer til projektet.
Anmod om et produktbaseret forslagKilder tjekket for denne vejledning
- Kinggle KGB90A 60L akkumuleringsblæsestøbemaskine, aktuel produktbeskrivelse og offentliggjort tabel, kontrolleret 9. september 2026.
- Kinggle KGB90AP 60L Akkumulator blæsestøbemaskine, dobbeltekstruderingsbeskrivelse og offentliggjort tabel, kontrolleret 9. september 2026.
- Moog DigiPack III Instruktionsmanual, akkumulator-position profil-kontrolmetode, tilgået gennem Kinggle.
- EUROMAP 46.2, version 1.0, januar 2014, produktrelateret energimåling for et specificeret produkt og skimmelsvamp.
- Kinggle salgsproces, produktinformation anmodet om maskinforslag, kontrolleret 9. september 2026.