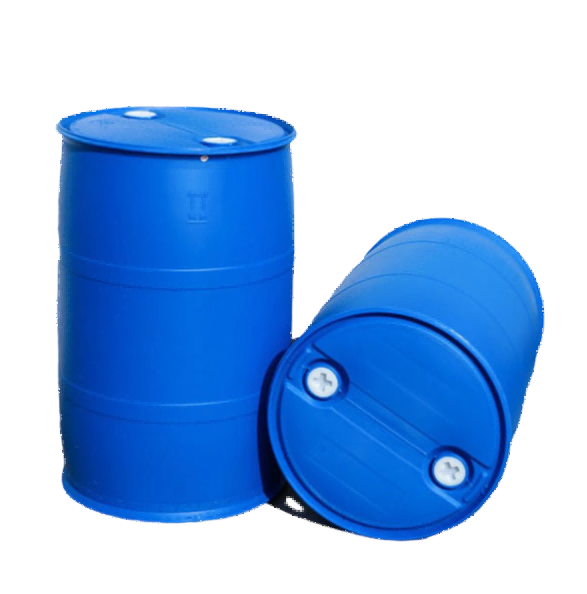
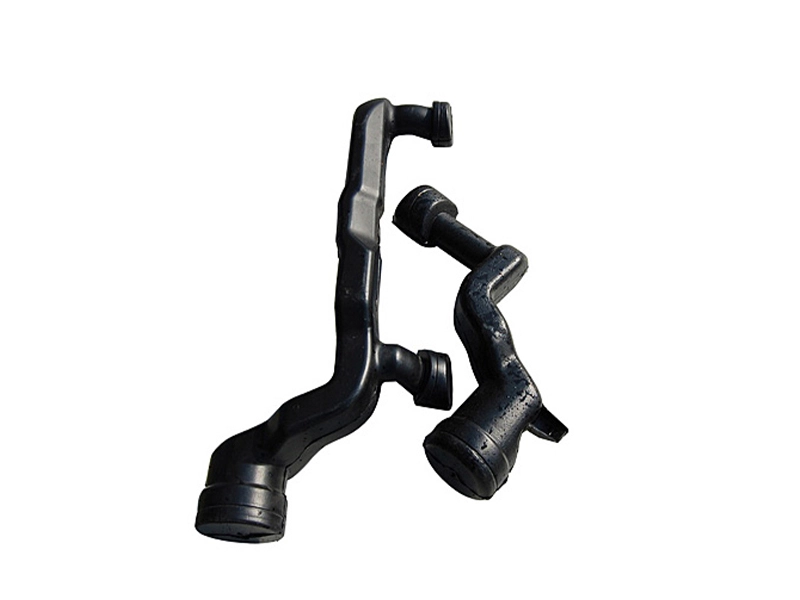
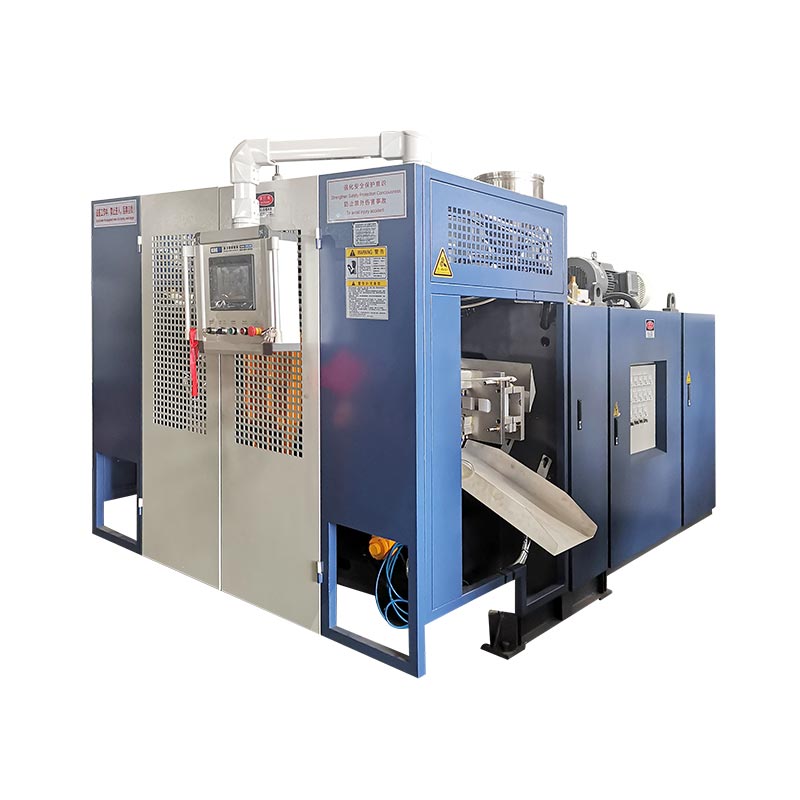
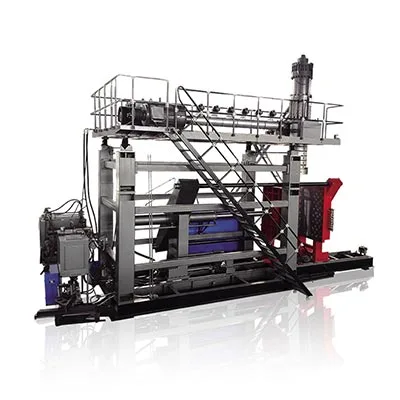
KGB100B er kun en kandidat til store hule produkter, når delen, formen, bruttoformen og fabrikken alle overholder de offentliggjorte grænser. Kinggle angiver en maksimal beholderkapacitet på 120 L, en maksimal formstørrelse på 920 x 1200 mm, en 12(20) L akkumulatorreference og en 9(15) kg PE akkumulatorvægtreference. Disse tal starter den tekniske gennemgang, men en produkttegning og prøveplan skal afgøre det endelige valg.
En køber, der søger efter en 120L blæsestøbemaskine, har normalt en reel del i tankerne. Det kan være en kemisk tromle, trafikbarriere, flyder, tank, legetøj eller stor teknisk komponent. Volumenetiketten er nyttig, men den beskriver ikke de hårdeste områder, skimmelsvampbevægelser, vægfordeling eller kølebehov.
Denne vejledning læser KGB100B som et produktionssystem. Den forklarer, hvad hvert offentliggjort nummer kan fortælle dig, og hvad det ikke kan. Det viser også, hvad der skal sendes med en RFQ, så diskussionen kan flytte fra et generelt maskinnavn til en testbar løsning.

Seks spørgsmål til et hurtigt produkttilpasningstjek
- Passer den komplette form til trykpladen, formkonvolutten og tykkelsesområdet?
- Kan den afkølede del forlade formen gennem den tilgængelige åbning?
- Er brutto formmasse inden for den valgte akkumulatorkonfiguration?
- Kan ekstruderen genvinde nok materiale til målcyklussen?
- Kan klemkraft indeholde det aftalte projekterede område og blæsetryk?
- Kan anlægget levere stabil strøm, kølevand og trykluft?
Specifikationsgrænse:tallene i denne vejledning kommer fra strømmenKinggle KGB100B produktside. De blev kontrolleret den 15. september 2026. Behandl dem som offentliggjorte screeningsreferencer. Det godkendte tilbud, layout, maskintegning og teknisk aftale skal definere den bestilte maskine.
En 120L etiket er et udgangspunkt, ikke produktgodkendelse
Kinggle udgiver 120 L som KGB100Bs maksimale containerkapacitet. Det giver købere en hurtig rækkeviddemarkør. Der står ikke, at hver del under 120 L vil køre på maskinen. En kompakt tromle og en lang trafikbarriere kan have meget forskellige formbredder, projicerede arealer, forsamlingslængder og udtagningsveje.
Nominel volumen kan også skjule materialeefterspørgsel. En stor tyndvægget flyder kan indeholde mere luft, men mindre harpiks end en mindre teknisk del med tykke ribber, håndtag og klemmezoner. Maskinen skal danne den komplette varmeform, inklusive materiale, der senere bliver flash eller trim. Alene vægten af det færdige produkt undervurderer derfor det skud, som hovedet skal levere.
Geometri ændrer beslutningen igen. Dybe trækområder kan strække præsonen kraftigt. Brede paneler kan have brug for mere klemkraft. Lange dele kan begrænses af die-til-form afstand eller udtagningsplads, før containervolumen bliver relevant. Halsindsatser, indvendige gevind og bundblæsning kan tilføje mere bevægelse til cyklussen.
Brug 120L-beskrivelsen til at opbygge en shortliste. Sammenlign derefter den rigtige del og form med maskinen. Det er derfor Kinggles egensalgsprocesbeder om produktfotos, tegninger, vægt, størrelse, materiale, tykkelse og outputkrav inden en modelanbefaling.
Denne sekvens holder kapacitetsmærket i sin rette rolle: hurtig screening først, ingeniørbekræftelse derefter.
Gør KGB100B-specifikationen til køberspørgsmål
En specifikationstabel er mest nyttig, når hvert tal fører til en check. KGB100B-siden dækker maskinstørrelse, fastspænding, ekstrudering, akkumulatorhovedet og værktøjsreferencer. Nogle værdier er klare grænser. Andre beskriver en offentliggjort konfiguration eller en maskintilstand uden belastning.
Siden viser akkumulatoren som 12(20) L og PE akkumulatorvægten som 9(15) kg. Parenteserne ser ud til at angive listede alternativer, men siden definerer ikke udvælgelsesreglen. Citatet bør derfor nævne ét hovedarrangement og dets materielle omfang. Kombiner ikke den større figur med en standard maskinantagelse, medmindre Kinggle bekræfter det for projektet.
| Udgivet felt | KGB100B reference | Spørgsmål det burde udløse |
|---|---|---|
| Maksimal containerkapacitet | 120 L | Passer den faktiske produktgeometri og bruttoform, ikke kun dets nominelle volumen? |
| Produktion | 320 stk/t, tør cyklus | Hvilket output kan maskinen holde med produktionsform, harpiks, køling og kvalitetsregler? |
| Maskinstørrelse | 5,9 x 3,8 x 4,6 m | Er der installeret plads nok til adgang, platforme, slanger, håndtering og vedligeholdelse? |
| Maskinens vægt | 18 t | Hvilken fundament og rigningsplan følger den endelige overordnede arrangementstegning? |
| Klemkraft | 440 kN | Er det tilstrækkeligt for produktets projekterede areal ved det aftalte procestryk? |
| Plade- og formreferencer | 1200 x 1200 mm plade; 920 x 1200 mm maksimal form | Passer formlegemet, monteringsmønsteret, tjenester og forbindelser sammen? |
| Åbning og bevægelse | 500 til 1400 mm åbning; 600 mm bevægende slaglængde | Kan delen frigives og forlades uden kollision eller beskadigelse af varme overflader? |
| Skimmeltykkelse | 510 til 600 mm | Inkluderer den installerede tykkelse bagplader, adaptere og påkrævet værktøj? |
| Ekstruder | 100 mm skrue; 24 L/D; 55 kW motor | Passer den valgte skrue og procesvindue til den angivne harpiks? |
| Udgivet HDPE-smeltekapacitet | 160 til 200 kg/t | Er bruttomaterialebehovet under et dokumenteret stabilt output for den faktiske formulering? |
| Akkumulatorhoved | 12(20) L; 9(15) kg PE reference | Hvilken mulighed er nævnt, og dækker den brutto parisonmasse med en brugbar procesmargin? |
| Die-pin diameter | Maksimalt 450 mm | Hvilken matrice og værktøjspakke er nødvendig for præparisonens diameter og produktlayout? |
| Kølevandsreference | 0,3 MPa; 120 l/min | Ved hvilken indløbstemperatur, vandkvalitet og kredsløbsomfang gælder dette? |
| Udgivet gennemsnitsenergilinje | 52 til 60 kW | Hvilke produktrelaterede kWh/kg og kWh pr. accepteret del måles i et stabilt forsøg? |
Produktsiden offentliggør også et blæsetryk på 0,8 MPa og et luftflowtal på 1,8, men dets synlige enhed er gengivet som M2/MIN. Denne enhed skal korrigeres eller bekræftes, før den kommer ind i en facilitetsspecifikation. En ansvarlig RFQ bør markere usikkerheden i stedet for lydløst at ændre enheden.
Læs relaterede rækker sammen. Formstørrelsen hører sammen med åbning og tykkelse. Akkumulatormasse hører til den valgte harpiks og grovhagl. Smeltekapacitet hører sammen med genopretningstid og stabil smeltekvalitet. Maskindimensioner hører sammen med vedligeholdelsesadgang og hjælpeudstyr. Denne forbundne læsning forhindrer et gunstigt tal i at skjule en anden projektbegrænsning.
Tjek formkonvolutten og delens fjernelsessti
Den offentliggjorte maksimale formstørrelse er 920 x 1200 mm. Pladen er 1200 x 1200 mm, og formtykkelsesområdet er 510 til 600 mm. Disse værdier beskriver relaterede dimensioner, men de er ikke udskiftelige. En form kan passe til de angivne flademål og stadig være i konflikt med trækstænger, rør, monteringshuller eller bevægeligt udstyr.
Begynd med en montagetegning, ikke en produktskitse. Vis begge formhalvdele, bagplader, vandmanifolder, blæsestifter, hals- eller bundværktøj, hydrauliske enheder, sensorer og elektriske bokse. Identificer centerlinjen og monteringsmønsteret. Marker hvert emne, der bevæger sig uden for formlegemet under åbning.
Dernæst simuler fjernelse. KGB100B-siden udgiver en pladeåbningsreference på 500 til 1400 mm og en 600 mm pladebevægelig slaglængde. Den færdige del har brug for fri plads til at frigive, rotere om nødvendigt og forlade maskinen. Flash, haler, håndtag og varme fleksible vægge kan forstørre den reelle fjernelseskonvolut.
Dels stivhed har også betydning. En stor hul del kan deformeres, hvis en robot griber den, før væggen er klar. Et simpelt fald kan beskadige en hals eller efterlade et mærke på et varmt panel. Køletid inde i formen og støtte efter udkast hører hjemme i layoutgennemgangen.
Fabriksvisning:hold formtegningen ved siden af maskinens generelle arrangement. Tilføj krankrogens vej, støbevognsrute, frigang på servicesiden og operatørens sikre adgang. De offentliggjorte 5,9 x 3,8 x 4,6 m maskindimensioner er ikke det komplette cellefodaftryk.
En ordentlig gennemgang inkluderer også formvægt og løftepunkter, selvom den offentlige produktside ikke offentliggør en grænse for formvægt. Bed Kinggle om at bekræfte den tilladte formvægt og den anbefalede håndteringsmetode for den nøjagtige konfiguration. Deekstrudering blæsestøbning form design guidegiver en mere fyldig tjekliste til afkøling, pinch-off og udluftning.
Dimensionér akkumulatoren fra brutto parisonmasse
Et akkumulatorhoved opbevarer smelte og skubber en stor forsamling ud efter behov. Den relevante materialemængde er det komplette skud, der forlader hovedet. Det inkluderer den salgbare del, top og bund flash, håndtag eller halsskrot og ethvert andet trimmet materiale skabt af det valgte værktøj.
Brutto formmasse = færdig delmasse + flash- og trimmasse + kontrolleret procestillæg
Godtgørelsen er ikke en universel procentsats. Det skal komme fra den godkendte del, formkoncept, materialeadfærd og prøveresultat.
Kinggle udgiver 9(15) kg som PE-akkumulatorvægtreference for KGB100B. Det er ikke et løfte om, at det færdige produkt kan veje 9 eller 15 kg. Det er heller ikke automatisk overførbart til PP, ABS eller en fyldt formulering. Harpiksdensitet, smeltestyrke, temperatur og hovedtilstand påvirker det anvendelige procesvindue.
12(20) L akkumulatorkapacitetslinjen har brug for samme pleje. Literkapacitet beskriver volumen inde i systemet, mens produkttegningen og materialeplanen normalt styres efter masse. Spørg hvilken hovedoption der er inkluderet, hvilken harpiks der understøtter den offentliggjorte masse, og hvor meget materiale der er tilbage i hovedet på det aftalte driftspunkt.
Kør ikke ved en teoretisk grænse som standard. Et projekt har brug for nok kontrolområde til at korrigere vægfordeling og skud-til-skud variation. Hvis bruttoforretningen optager næsten al tilgængelig kapacitet, kan en senere materialeændring eller lokal tykkelseskorrektion fjerne dette rum. Forsøget skal vise stabil skudmasse, repeterbar parisonlængde og acceptabel pude for det valgte hoved.
For en støbeform med flere dele, tæl hver form, der frigives pr. cyklus. Det komplette skud skal dække hvert aktivt udtag og dets trim. Head count og cavitation count kan ændre matematikken, så angiv dem separat i RFQ. Dehoved- og hulrumsguideforklarer den skelnen.
Tilpas ekstruderen til materialebehov og genopretningstid
KGB100B-siden viser en 100 mm skrue, 24 L/D-forhold, 55 kW ekstrudermotor og fire varmezoner. Den udgiver et HDPE-smeltekapacitetsområde på 160 til 200 kg/t. Det interval er en materiale-omfattet reference. Det bør ikke behandles som et garanteret output for hver kvalitet, masterbatch, genslibningsforhold eller temperaturvindue.
Konverter produktionsmålet til brutto-timeefterspørgsel. Brug brutto formmasse, ikke færdig delmasse. Inkluder alle aktive stillinger og brug de planlagte hændelser pr. time. Dette giver den materialehastighed, som ekstruderen og hovedet skal opretholde, mens maskinen fremstiller acceptable dele.
Bruttomaterialebehov, kg/h = brutto formmasse pr. hændelse, kg x støbebegivenheder pr. time x aktive emner pr. begivenhed
Sammenlign resultatet med et forsøg på selve formuleringen. Et brochuresortiment alene kan ikke fastslå smeltekvalitet eller indvindingsmargin.
Restitutionstiden skal passe inde i maskinens cyklus. Hvis formen forbliver lukket til afkøling, bruger ekstruderen ofte den tid til at genoplade akkumulatoren. En kortere kølecyklus kan derfor øge den nødvendige smeltehastighed. Hurtigere formbevægelse har ringe værdi, hvis hovedet ikke er klar til næste skud.
Materialehåndtering kan blive den skjulte begrænsning. Store dele forbruger hurtigt harpiks. Anlægget har brug for pålidelig transport, tørring, når materialet kræver det, blanding og forureningskontrol. Genslibning kan ændre bulkdensitet og foderadfærd. En skriftlig formulering er mere nyttig end en bred etiket som "HDPE plus genslibning."
Bed prøvejournalen om at inkludere harpikskvalitet, leverandør, farvepakke, genslibningsprocent, temperaturindstillinger, skruehastighed og faktisk bruttomasse. Hvis der er planlagt andet materiale, anmod om materialespecifikt bevis. KingglesHDPE og PP behandlingsvejledningforklarer, hvorfor polymeretiketten alene ikke afgør maskinens opsætning.
Tilslut klemkraft, projiceret område og blæseforhold
KGB100B-siden udgiver 440 kN spændekraft. Et større tal er ikke automatisk bedre, og en volumetiket kan ikke validere klemmen. Formen ser adskillelseskraft på tværs af det projicerede område udsat for indre tryk. Produktform, flashland, pinch-off design og procestryk har alle indflydelse på det reelle krav.
Det projicerede område er silhuetten af det tryksatte hulrum på formdelingsplanet. En bred flad komponent kan skabe mere adskillende last end en dybere, men smallere container. Gennemgangen skal bruge den faktiske hulrumstegning. Det bør også indeholde det valgte blæsetryk og eventuel aftalt sikkerhedsfaktor.
Den offentlige side viser 0,8 MPa som blæsetryksreference. Det betyder ikke, at alle produkter skal køre i samme indstilling. Harpikstemperatur, udluftning, vægtykkelse, overfladedetaljer og kølestrategi påvirker processen. Fabriksforsøget bør bruge et dokumenteret produktionsvindue, der producerer acceptable dele uden flashvækst eller ustabil skimmeladfærd.
Pinch-off design er en del af det samme system. Svag tætning kan skabe lækage eller en skrøbelig svejsning. For meget materiale kan forstørre flash og gøre trimning sværere. Støbeformens justering, klemmebevægelse og foremneplacering skal understøtte værktøjet i stedet for at kompensere for det.
Bed formleverandøren og maskinleverandøren om at gennemgå den samme tegning. Dette forhindrer en fælles kløft, hvor hver part kun godkender sit eget udstyr. Den endelige tekniske aftale skal navngive projekteret areal, procestryk, krav til klemme, formtykkelse, monterings- og tilslutningsdetaljer.
Planlæg fabrikken omkring den komplette støbecelle
Siden KGB100B udgiver en maskinstørrelse på 5,9 x 3,8 x 4,6 m og en vægt på 18 t. Disse er værdifulde udgangspunkter for layout og rigning. De omfatter ikke alle platforme, harpikssystemer, kølere, kompressorer, udtagningsanordninger, transportører, trimmere eller sikkerhedsgrænser.
Start over maskinen. Bekræft fri byggehøjde, krankapacitet, vej til hovedfjernelse og adgang til varmelegemer og hydrauliske komponenter. Arbejd derefter udad. Operatører har brug for plads til at inspicere formen, fjerne en fastsiddende del og nå normale servicepunkter. Materialelevering og håndtering af færdige dele kræver ruter, der ikke krydser usikre zoner.
Kølevand fortjener mere end et estimat af rørstørrelse. Siden angiver 0,3 MPa og 120 L/min, men anlægget har også brug for den nødvendige indløbstemperatur, acceptabel temperaturstigning, vandkvalitet, filtrering og returtilstand. Formkredsløb og oliekøling kan have behov for separat kontrol. Det endelige brugsark skal angive, hvad der indgår i det offentliggjorte flow.
Trykluft har brug for samme behandling. Hjemmesiden giver en trykreference på 0,8 MPa, men dens synlige luftstrømsenhed er inkonsekvent. Anmod om et korrigeret maskinindløbsbehov, spidsbelastning, luftkvalitet, dugpunkt og tilslutningsstørrelse. En modtager kan være nødvendig for at holde trykket stabilt under store blæsebegivenheder.
Produktsiden mærker 52 til 60 kW som "gennemsnitligt energiforbrug." Da kW er en kraftenhed, skal du kun bruge tallet som en offentliggjort effektreference. Omregn det ikke til kWh pr. del. Produktrelateret energi afhænger af form, harpiks, cyklus, hjælpestoffer og accepteret output.
EUROMAP 46.2definerer produktrelateret måling for en given ekstruderingsblæsestøbemaskine, form og specificeret produkt. Det kræver stabil drift og produktkvalitet, der opfylder kundernes krav. Dette er et godt grundlag for en accepttest. Kingglesvejledning om brugskravkan hjælpe med at strukturere anlæggets datablad.

En 320 stk/t tørcyklus er ikke produktionsoutput
Kinggle mærker 320 stk/t som KGB100B tørcyklusudgang. En tør cyklus måler maskinens bevægelse uden at bevise hele produktionsprocessen. Det omfatter ikke harpiksgenvinding, parison-drop, blæsning, afkøling, fjernelse af dele, trimning eller kvalitetsinspektion under de tilsigtede produktionsforhold.
Store dele er ofte kølebegrænsede. Tykke håndtag, hjørner og klemmezoner kan have brug for mere tid end brede vægområder. En hurtigere åbningsbevægelse kan ikke frigive en del, der stadig er for blød til at holde formen. Automatisering kan også sætte tempoet, hvis robotten, trimmeren eller transportøren er langsommere end støbemaskinen.
Brug tre separate udgangsværdier. Først skal du kun registrere tør cyklus som en bevægelsesreference. For det andet, mål brutto støbte dele i timen under produktionsforsøget. For det tredje, rapporter accepterede dele i timen efter de aftalte kvalitetskontroller og optalte stop.
Accepteret output = grove støbte dele - kasserede dele - dele tabt under optalte stop
For vagtplanlægning dokumenteres måleperiode og stopkategorier. En kort observation af bedste cyklus er ikke en stabil produktionshastighed.
Godkendelsesplanen skal navngive delen, formen, harpiksen, farven, genslibningsregelen, operatørens handlinger og hjælpeudstyr. Det bør også definere kvalitetsstandarden. Vægt, dimensioner, lækageevne, flashtilstand, udseende og vægtykkelsesplaceringer er almindelige kategorier, men projektet skal vælge dem, der betyder noget.
Brug målcyklussen som et budget. Bryd det i akkumulatorafladning, formbevægelse, blæsning, afkøling, udstødning, åbning, udtagning og genvinding. Dette viser, om grænsen kommer fra maskinen, formen, materialet eller nedstrøms arbejde. Deguide til optimering af cyklus-tidforklarer, hvordan man forbedrer et trin uden at flytte defekten et andet sted.
Vægprogrammering skal følge produktet, ikke en kopieret kurve
Store ekstruderede blæsestøbte dele strækker sig ujævnt. Materiale nær en skulder, hjørne, håndtag eller dybtræk kan rejse længere end materiale på et bredt panel. Et ensartet dysegab kan efterlade et område for tyndt, mens et andet bærer unødvendig vægt.
KGB100B-siden siger, at standardmodellen inkluderer en MOOG 100 tykkelsescontroller. Den nøjagtige installerede controller, profilopløsning og optionpakke skal nævnes i tilbuddet. ENKinggle-hostet Moog DigiPack III manualviser, hvordan en akkumulator-maskine-controller kan koble værktøjsposition til en programmeret profil. Den viser også skudstørrelse, pude og akkumulatorpositionsfunktioner. Denne manual illustrerer kontrollogik, men den bør ikke bruges til at antage den nøjagtige KGB100B-grænseflade.
Byg den første profil ud fra kendt geometri og støbetid. Skær eller mål derefter dele på definerede steder. Skift én region ad gangen, og optag revisionen. En tungere del er ikke automatisk en bedre del. Målet er nok materiale, hvor ydeevnen har brug for det og mindre overskud, hvor det ikke gør det.
Profilarbejdet skal forblive forbundet med skudmasse og præsonelængde. Forstørrelse af et profilområde ændrer det materiale, der er tilgængeligt andre steder. Temperatur og dønninger kan også forskyde resultatet. Gem den godkendte opskrift med materialekvalitet, farve, hovedtemperatur, skudindstillinger og formversion.
Deparison programmeringsvejledninggiver en trin-for-trin indstillingsmetode. Til dette projekt skal FAT sammenligne den endelige gemte profil med det målte vægkort og delvægtområde.
Kør en fabriksprøve, der besvarer købsbeslutningen
En nyttig fabriksgodkendelsestest er ikke en maskindemonstration. Det er et kontrolleret forsøg på at fremstille det aftalte produkt under dokumenterede forhold. Resultatet skal vise, hvad der blev testet, hvordan det blev målt, og hvad der forblev uden for testomfanget.
EUROMAP 46.2 tilbyder nyttig måledisciplin. Det kræver, at maskinen er i en stabil tilstand, at produktkvaliteten opfylder kundernes krav, og at nøgleprocesdata skal dokumenteres. Kinggles salgsproces siger også, at kunder kan inviteres til at deltage i testen. Gør denne mulighed til en skriftlig protokol, før retssagen begynder.
- Frys testartiklen.Identificer delrevisionen, formen, hovedarrangementet, hulrum eller udløbstal og hver installeret option.
- Optag formuleringen.Angiv harpikskvalitet, leverandør, farvepakke, tilsætningsstoffer og genslibningsregel. Opbevar nok materiale fra et kendt parti, hvis det er muligt.
- Bekræft opsætningen.Registrer tønde- og hovedtemperaturer, skudindstillinger, profilfil, blæseforhold, kølevandsforhold og automatiseringsstatus.
- Opnå stabil drift.Vælg ikke den første acceptable del. Aftal stabiliseringsregler og prøvevinduet før måling af ydeevne.
- Mål massebalance.Vej den færdige del, flash og anden trim. Bekræft brutto parisonmasse mod det angivne akkumulatorarrangement.
- Undersøg produktkvaliteten.Brug de godkendte steder og metoder til vægtykkelse, dimensioner, vægt, lækageevne og synlige defekter.
- Tæl accepteret output.Rapporter samlede cyklusser, bruttodele, afslag og stop over den aftalte periode. Hold tørcyklus som en separat registrering.
- Mål forsyningsselskaber.Registrer spænding, effekt, tryklufttryk og flow, kølevandstemperatur, tryk og flow ved definerede grænser.
- Udfordre gentagelighed.Kontroller skudmassen, forstøbningspositionen og produktmålene på tværs af prøvevinduet, ikke kun på ét udvalgt stykke.
- Tæt afvigelser.Giv hver fejlbehæftet vare en ejer, handling, beviskrav og forfaldsdato før forsendelsesgodkendelse.
Hold rå aflæsninger med det underskrevne resumé. Billeder skal vise prøveidentifikation og målested. Opskriftsfiler, alarmer og afvigelsesnotater er en del af beviset. Deblæsestøbemaskine FAT guideindeholder en mere fyldig acceptramme.
Prøvevalg kræver også en regel. Nummer dele i rækkefølge og erstat ikke en mislykket prøve med en bedre. Hvis indstillingerne ændres, skal du starte en ny prøvegruppe og registrere ændringstiden. Dette holder resultatet sporbart. Det adskiller også normal variation fra bevidst procesudvikling.
Før forsendelsesgodkendelse skal du sammenligne testposten med den underskrevne kravmatrix. En bestået maskinbevægelseskontrol kan ikke lukke en åben produktkvalitetsvare. Enhver test, der ikke kunne gennemføres, skal forblive synlig med årsagen og den aftalte opfølgningsmetode.
Forbered en tilbudsanmodning, som en maskinbygger kan konstruere
En vag anmodning om "én 120 liter blæsestøbemaskine" inviterer til et vagt forslag. Send i stedet en kompakt teknisk pakke. Det behøver ikke at være perfekt, men det skal adskille kendte krav fra åbne beslutninger.
Start med en dimensioneret produkttegning eller 3D-fil. Tilføj billeder, når de forklarer halse, indsatser, håndtag eller trim. Angiv den færdige målvægt og identificer kritiske vægområder. Navngiv materialekvaliteten og eventuel tilladt efterslibning. Hvis kemisk resistens eller en regulatorisk test har betydning, angiv den nøjagtige standard og produkttilstand.
Definer derefter produktionen. Giv accepterede dele pr. time eller pr. dag, tilgængelige skift, planlagt automatisering og nedstrømstrin. Oplys om projektet omfatter en ny støbeform. Hvis en form allerede findes, skal du angive dens montagetegning, vægt, tykkelse, montering og serviceforbindelser.
Facilitetsoplysninger bør omfatte strømforsyning, frekvens, trykluftkapacitet, kølevandsforhold, frihøjde, adgangsdør, kran og gulvdata. Vent ikke til installationen med at sammenligne disse elementer med maskinen. Store deleprojekter kan begrænses ved rigning og produkthåndtering lige så let som ved ekstrudering.
Vedhæft med henvendelsen
Produkt- og formtegninger, harpiksdetaljer, outputmål, kvalitetskriterier, brugsforhold, layoutgrænser og ønsket automatiseringsomfang.
Anmodning i forslaget
Endelig hovedmulighed, skrue og drev, erklæring om formtilpasning, brugsgrænser, layout, acceptprotokol, medfølgende muligheder og tekniske undtagelser.
Bed om en udfyldt kravmatrix. Hver række skal sige "overholder", "kræver ændring" eller "ikke inkluderet" efterfulgt af en henvisning til forslaget. Dette er lettere at revidere end spredte erklæringer i e-mail. Kinggle giver endownload områdefor tekniske dokumenter og enprojektformulartil indledende kontakt.
Når KGB100B hører til på shortlisten
KGB100B fortjener en nærmere gennemgang, når produktet falder tæt på dets store anvendelsesområde, og de tekniske kontroller stemmer overens. Produktsiden navngiver kemikalietønder, autodele, trafikbarrierer, flydere, legetøj og møbler som applikationer. Den liste viser det tilsigtede felt, men det er ikke bevis for, at en bestemt del vil køre.
En stærk shortlist-case har fire funktioner. Formen passer med plads til bevægelse og service. Brutto parisonmasse passer til den bekræftede hovedoption. Ekstruderingsgenvinding understøtter den nødvendige cyklus med det tilsigtede materiale. Fabrikken kan levere forsyninger og håndtering på de aftalte grænser.
Flyt til en anden konfiguration, når en af disse betingelser mislykkes. En større akkumulator kan løse skudmasse, men ikke skimmelbredde. En større plade kan løse formhylsteret, men ikke ekstruderingsgenvinding. En anden maskinstørrelse kan være mere økonomisk, når delen er meget mindre end platformens arbejdsområde.
Hold også pause, når dataene er ufuldstændige. Hjemmesidens hovedfigurer i parentes og inkonsistent luftstrømsenhed kræver skriftlig afklaring. Tørcyklusnummeret kan ikke lukke en outputgaranti. Dette er normale elementer for en teknisk aftale, ikke grunde til at gætte.
Købsbeslutningen bør ende med en delbaseret prøveplan. Hvis maskinen kan lave stabile, acceptable dele til den aftalte takst og brugsgrænse, passer modellen til opgaven. Hvis dette bevis mangler, forbliver listen foreløbig.
Ofte stillede spørgsmål
Hvilke produkter kan KGB100B 120L blæsestøbemaskinen lave?
Kinggle lister kemikalietønder, bildele, trafikbarrierer, flydere, legetøj og møbler på KGB100B-siden. Disse er ansøgningsreferencer, ikke automatiske godkendelser. Det rigtige produkt skal stadig kontrolleres for formstørrelse, brutto formmasse, klembehov, materiale, fjernelsesvej og afkøling.
Betyder 120 L, at hver beholder under 120 L passer?
Nej. Nominel beholdervolumen er kun én screeningsværdi. En del under 120 L kan stadig overskride støbeformen, grænsen for det projicerede areal, akkumulatorbehovet eller tilgængelig fjernelsesplads. Send produkt- og formtegningerne til en modelspecifik gennemgang.
Kan KGB100B lave et 15 kg færdigt HDPE-produkt?
Gør ikke den antagelse fra det offentlige bord. Siden offentliggør 9(15) kg som en PE-akkumulatorvægtreference, tilsyneladende sammen med to anførte hovedkapaciteter. Brutto parison masse inkluderer delen og alle flash eller trim. Det valgte hoved, harpiks og brugbar procesmargin skal bekræftes af Kinggle og bevises i et forsøg.
Er 320 stk/t det forventede produktionsoutput?
nr. Kinggle etiketter 320 stk/t som tørcyklus. Faktisk accepteret output inkluderer ekstrudering, formdannelse, blæsning, afkøling, fjernelse, trimning, afvisninger og stop. Angiv det krævede accepterede output og verificer det med produktionsformen og materialet.
Hvordan skal energiforbruget sammenlignes?
Sammenlign produktrelateret energi under samme form, produkt, harpiks, kvalitetsregler og testgrænse. KGB100B-siden udgiver 52 til 60 kW som en gennemsnitlig energilinje, hvilket er en effektreference. Mål kWh/kg og kWh pr. accepteret del under stabil produktion i stedet for at konvertere sideværdien.
Hvilke oplysninger skal jeg sende for et KGB100B-tilbud?
Send produkttegninger og fotos, dimensioner, færdigvægt, vægkrav, materialekvalitet, genslibningsregel, accepteret output, kvalitetstest, formdata, brugsforhold og automatiseringsbehov. Marker ukendte genstande tydeligt. Dette giver leverandøren nok information til at bekræfte hovedet, formpasningen og forsøgsomfanget.
Tjek din del, før du vælger maskinen
Send Kinggle produkttegningen, bruttovægtestimat, harpiks, skimmeldata, outputmål og fabriksbrugsbetingelser. Teamet kan gennemgå, om KGB100B-platformen og dens valgte akkumulatorkonfiguration passer til projektet.
Anmod om en produkttilpasningsanmeldelse