Lækagetest af plastflasker kontrollerer en defineret beholder eller pakke i forhold til et aftalt lækagekriterium. Vælg metoden for den faktiske flaske, valider testbetingelserne og fikstur, verificer derefter detektion og afvis håndtering. Et pas med tom flasker verificerer ikke i sig selv den endelige lågforsegling eller distributionsydelse.
Fire afgørelser inden godkendelse af inspektion
- Definer, om testen dækker den tomme flaske eller den lukkede emballage.
- Overhold acceptgrænsen med dens testbetingelser og enheder.
- Udfordr systemet med uafhængigt karakteriserede prøver.
- Bekræft, at mislykkede og utestede flasker ikke kan komme ind i den accepterede strøm ubemærket.
Hvor passer lækagetestning i blæsestøbningsprocessen?
I en ekstruderingsblæsestøbningsproces formes flasken, afkøles, frigives og færdiggøres, inden den når det aftalte inspektionspunkt. Vælg det punkt omkring de operationer, der skal verificeres. En test før trimning kan ikke fastslå, at flasken forbliver ubeskadiget efter trimning. Håndtering efter inspektion fortjener samme gennemgang.
Blæsestøbte flasker og beholdere: definere inspektionsgrænsen
For blæsestøbte beholdere forsegler en tomflasketest åbningen med en testfikstur. Selve lukningen kan bruge en anden kontaktflade eller tætningsarrangement. Identificer, hvilke nakketræk armaturet evaluerer, og hvilke det omgår. Flasketegningen, lukketegningen og fiksturgeometrien skal beskrive den samme inspektionsopgave.
En lukket pakke-test inkluderer den specificerede lukning og monteringstilstand. Distributionsvalidering tilføjer sine egne belastnings- og konditioneringskrav. Hold disse konklusioner adskilt: et resultat opnået ved én grænse bør ikke stille blive bevis for en anden.
Hold lækage, dimensioner og styrke som separate krav
En flaske kan opfylde et lækagekriterium, mens den ikke opfylder et dimensions- eller styrkekrav. Omvendt etablerer en tilfredsstillende vægt- eller vægmåling ikke et lækageresultat. Angiv de kontroller, som produktet kræver i stedet for at behandle ét instrument som et komplet kvalitetssystem.
Til vægfordeling skal du brugeparison programmering og vægtykkelse kontrol guide. Når klagen vedrører formning, trimning eller selve halsen, behold den fejlslagne prøve til en separat procesundersøgelse. Inspektion identificerer et ikke-overensstemmende svar; at finde dens årsag kræver yderligere beviser.
Metoder til test af flaskelækage: sammenlign mulighederne for den faktiske beholder
Sammenlign metoder med pakken og fejl, der betyder noget, ikke et følsomhedstal løsrevet fra dens testbetingelser. En brugbar sammenligning angiver, hvad der er forseglet, hvor tryk måles, hvordan beholderen understøttes, og hvilke defekter forsøget skal skelne.
Trykfald til passende tombeholderanvendelser
Trykfaldstest observerer trykændringer, efter at en defineret positivt tryktilstand er blevet etableret. Leverandøren skal redegøre for, hvordan testen adskiller lækage fra andre ændringer i testarrangementet. Fyldning, stabilisering og måling er adskilte dele af sekvensen, selv når controlleren præsenterer dem som ét program.
ASTM E2930-26beskriver en trykfaldspraksis ved hjælp af målt tryk, temperatur og tid til at bestemme massetab. Dets offentliggjorte omfang udelukker eksplicit deformerbare kar. Denne begrænsning fastslår ikke, at trykbaseret inspektion er umulig for en fleksibel flaske; det betyder, at standarden ikke automatisk kan gøres krav på den pågældende applikation.
For en tynd eller fleksibel HDPE-flaske skal du anmode om applikationsspecifik dokumentation fra det valgte inspektionssystem. Reglen for fikstur, flaskesvar og valideret beslutning hører hjemme i dette bevis. Overfør ikke en tryk-til-lækage-beregning fra en anden beholder uden at gennemgå dens antagelser.
Vakuumforfald kræver et defineret kammer- og pakkearrangement
ASTM F2338-24beskriver vakuum-henfaldsdetektion i et evakueret kammer, der indeholder pakken. Gas eller damp, der slipper ud af emballagen, bidrager til en trykstigning i kammeret. Dette arrangement adskiller sig fra blot at evakuere indersiden af en åben flaske.
Den offentliggjorte metode dækker flere pakketyper, men dens rapporterede følsomhed kommer fra specificerede produkt-pakke undersøgelser. Disse tal er ikke universelle detektionsgrænser for en anden HDPE-flaske, lukning eller armatur. Evaluer den faktiske konfiguration, før du vælger en grænse.
| Nærme sig | Hvad vurderes | Hvad kræver bekræftelse |
|---|---|---|
| Positivt tryk henfald | Trykrespons af det forseglede testvolumen over et defineret interval | Flaskedeformation, temperaturtilstand, armaturforsegling og den validerede beslutningsregel |
| Kammervakuumforfald | Kammertrykrespons med den specificerede pakke indeni | Pakkeforberedelse, armatur/kammerarrangement og demonstreret detektionsydelse |
| Offline lukket pakke-evaluering | Det specificerede flaske-og-luk-system i henhold til dets definerede procedure | Lukningsanvendelse, konditionering, belastning og den nøjagtige konklusion proceduren understøtter |
Offline pakketest besvarer et andet spørgsmål
Nogle krav vedrører væskelækage fra det færdige beholder-og-lukkesystem under distributionsforhold. f.eks.ASTM D5094/D5094M-24adresserer grov væskelækage for specificerede lukninger med gevind eller luge på stive og halvstive beholdere op til 4 L. Dens omfang identificerer også begrænsninger for transport af farligt materiale.
Brug kun en sådan procedure inden for dens gældende anvendelsesområde. Det er ikke en standard online testopskrift for hver flaske eller en erstatning for alle andre distributionskrav.
Definer testgrænserne, før du indstiller opskriften
Start med den fejl, pakken skal modstå, og den dokumentation, der kræves for accept. Aftal derefter, hvordan inspektionssystemet vil identificere et uacceptabelt svar. En leverandørs mindste annoncerede hulstørrelse kan ikke definere det komplette krav uden dens pakke, testarrangement og driftsbetingelser.
Opbevar den indberettede mængde med dens betingelser
En trykfaldsgrænse og en volumetrisk lækagehastighed er forskellige rapporterede mængder. Registrer hvad instrumentet rent faktisk måler og grundlaget for en eventuel konvertering. Bevar enhederne, referencebetingelserne og måleintervallet med grænsen. Et nummer kopieret fra en anden opskrift er ufuldstændigt uden den sammenhæng.
Et vist nul skal også fortolkes inden for instrumentets opløsning og beslutningsregel. Det bør ikke omskrives som bevis på absolut nul lækage under alle forhold. Angiv det definerede acceptkriterium og behold det faktisk opnåede resultat.
| Felt | Definer det til den faktiske anvendelse |
|---|---|
| Produktidentitet | Flaske- og lukkerevisioner, harpikskvalitet og relevant geometri eller vægtområde |
| Inspektionsgrænse | Tom flaske eller lukket pakke; vurderet overflade- og armaturkontakt |
| Resultat og grænse | Målt mængde, enheder, acceptregel og behandling af ugyldige resultater |
| Indlæsning og timing | Tryk/vakuumtilstand, påfyldnings- eller evakueringstrin, stabilisering og måleinterval |
| Prøvetilstand | Temperaturtilstand, tid fra støbning og relevant konditionering eller håndtering |
| Udstyrsidentitet | Tester, testhoved, armatur, tætning, programrevision og status for referencekontrol |
| Verifikation og disposition | Prøvesæt, kontroller, gentestregel, afvisningsbekræftelse og frigivelsesansvar |
Løs armaturets grænse, før grænsen godkendes
Spørg, om tætningshovedet kommer i kontakt med den funktion, der betyder noget ved service. Tjek, om dens kontakt kan dække en åbning, som testen skal afsløre. Gennemgå variationen i flaskehøjde og halspræsentation med armaturets leverandør i stedet for at kompensere for dårlige siddepladser ved at ændre afvisningsgrænsen.
Det godkendte program bør rejse med dets matchende ændringsdele. En gemt opskrift fastslår ikke, at det korrekte tætnings- eller halsværktøj er installeret. Behandl programmet, armaturet og produktdefinitionen som én kontrolleret opsætning.
Hvorfor fejler gode flasker, mens defekte flasker passerer?
Vi anbefaler at bevare beviserne, før du ændrer enten støbeopskriften eller afvisningsgrænsen. Mærk flasken, noter dens hulrum og testhovedidentitet, og behold det originale resultat. En mislykket læsning starter en undersøgelse; den identificerer ikke den defekte komponent.
Bevar overgangsbeviset
For en afvisningsspids efter et flaskeskift, skal du kontrollere testarrangementet, før du foretager en proceskorrektion. Bekræft det valgte program, halsværktøj, tætningstilstand og flaskepræsentation i forhold til den godkendte opsætning. Sammenlign derefter uafhængigt karakteriserede acceptable og defekte prøver under de samme inspektionsbetingelser.
Sammenligningen kræver en defineret prøvetemperatur og tid fra støbning til test. Trykændringer kan ikke fortolkes uafhængigt af model og forhold bag målingen. En varm flaske testet umiddelbart efter trimning bør ikke afslappet sammenlignes med en reference, der er afkølet ved siden af maskinen. Gem disse betingelser i journalen.
Adskil et fixturfund fra et procesfund
Hvis beviserne peger på armaturet, skal du tage fat på det fund i stedet for at kompensere med en løsere grænse. Hvis testeren udfører korrekt med verificerede prøver, spores de afviste beholdere tilbage til deres støbe-, trimnings- og håndteringsregistre. Skift kun en autoriseret variabel, som dokumentationen understøtter, og gentag derefter de relevante kontroller.
Et mønster begrænset til et testhoved giver undersøgelsen et nyttigt udgangspunkt. Det samme gør et mønster forbundet med ét formhulrum. Ingen af dem fastslår alene årsagen. Flaskeruting kan forbinde et bestemt hulrum med et bestemt hoved; bevare begge identiteter, før du beslutter, hvilken side af grænsefladen der skal justeres.
Vi anbefaler også at adskille detektion fra afvisningsbekræftelse. Et korrekt fejlsignal er utilstrækkeligt, hvis den forkerte flaske fjernes, eller en afvist flaske vender tilbage til den accepterede strøm. Inkluder sporing, fysisk fjernelse og fejlretning i verifikationsplanen. Hold den reviderede opsætning og resultater sammen, så endnu et skift kan gentage kontrollerne.
Brug autoriserede adgangs- og isolationsprocedurer til servicering.OSHA's vejledning om farlig energiadresserer uventet opstart og frigivelse af lagret energi. Et inspektionsproblem retfærdiggør ikke at gribe ind i bevægeligt udstyr eller improvisere adgang til tryksatte komponenter.
Valider detektion med kendt-god og kendt-defekt prøver
Det forventede resultat skal komme fra evidens uafhængig af den test, der evalueres. Hvis du ellers kalder en flaske "god", fordi den samme tester bestod den, opstår der en cirkulær kontrol. Giv hver verifikationsprøve en identitet og notér, hvordan dens acceptable eller defekte tilstand blev fastslået.
ASTM F2338-24illustrerer dette princip for dets vakuum-henfaldsmetode: acceptkriterier sammenligner basislinjemålinger fra ikke-lækkende pakker med utætte pakker og simulerede lækager introduceret ved hjælp af en kalibreret flowmåler. Et referencetjek og en pakkeudfordring bidrager med forskellige beviser; ingen af dem bør stille og roligt erstatte den anden.
| Prøve eller check | Uafhængigt grundlag | Hvad skal optages |
|---|---|---|
| Acceptabel beholder | Etableret i forhold til det aftalte produkt og referenceprocedure | Prøve-id, tilstand, præsentationer, resultater og enhver falsk afvisning |
| Relevant fysisk defekt | Fejlidentitet, placering og karakterisering dokumenteret | Forventet svigt, faktisk beslutning, lederidentitet og afvisningsbekræftelse |
| Nærgrænse tilfælde | Karakteriseret i forhold til det aftalte beslutningskriterium | Variation, beslutningskonsistens og nødvendig opfølgning |
| Instrument reference | Gældende referenceidentitet og verifikationsstatus | Instrumentrespons og resultat under dets foreskrevne kontrol |
Tæl præsentationer såvel som fysiske prøver
Gentagne præsentationer af en prøve hjælper med at undersøge repeterbarheden, men de er ikke yderligere uafhængige flasker. Registrer antallet af prøver og antallet af præsentationer separat. Medtag de relevante testhoveder, formater og normale produktionsforhold i den aftalte plan.
Hold falsk accept og falsk afvisning adskilt. En defekt prøve, der accepteres af systemet, er en anden konstatering end en acceptabel prøve afvist af det. Rapporter hver mod den relevante udfordringsgruppe. Kombiner dem ikke med den almindelige produktionsafvisningsprocent og kald den samlede inspektionsnøjagtighed.
Indstil gentestreglen, før et mislykket resultat opstår
Definer, hvem der kan autorisere gentestning, hvilken procedure der gælder, og hvad der sker med det oprindelige resultat. At gentage en test, indtil der vises et bestået, er ikke en frigivelsesregel. En uløst fejl kræver kontrolleret disposition, herunder det berørte produktionsområde, hvor kvalitetsplanen kræver det.
Et udfordringssæt uden observerede fejl forbliver et resultat for det sæt og disse betingelser. Fortsat verifikation, prøvetilstand og relevante ændringer af inventar eller programmer hører stadig til i inspektionsplanen.
Vælg et inline flaskelækagetestsystem til produktionslinjen
Den bedste pasform er det system, der opfylder det faktiske inspektionskrav til den krævede indgangshastighed og håndteringstilstand. Start med flasken, vurder derefter testpositioner og overfør. En hurtig controller kan ikke kompensere for et armatur, der sidder inkonsekvent, eller en afvisningsmekanisme, der mister produktidentiteten.
Tæl hele testsekvensen
Omfatter lastning, forsegling, påfyldning eller evakuering, stabilisering, måling, frigivelse og losning. Identificer, hvilke hændelser der kan overlappe, og hvilke der deler en ressource. Et anført måleinterval alene er ikke stationens komplette cyklustid. Deautomatisk produktionslinjekonfigurationsvejledningforbinder disse kontroller med trimning, overførsel og pakning.
Planlægningseksempel: en otte sekunders tester på en 600-flaske/time-linje
Antag, at en 1 L HDPE-flaskelinje leverer 600 beholdere i timen til inspektion. Antag også, at en enkelt testposition har brug for otte sekunder for dens komplette sekvens, inklusive lastning og losning.
Enkeltpositions teoretisk kapacitet = 3.600 s/t ÷ 8 s/flaske = 450 flasker/h
Den formodede station er kort med 150 flasker i timen, selv før afbrydelser. En buffer kan absorbere en midlertidig bølge; den kan ikke eliminere denne vedvarende mismatch.
Hvis to uafhængige positioner fuldfører den samme otte-sekunders sekvens parallelt, uden delt håndtering eller pneumatisk flaskehals, bliver deres kombinerede teoretiske kapacitet 900 flasker i timen. Denne beregning understøtter evalueringen af et parallelt arrangement, samtidig med at inspektionsbetingelserne bibeholdes. Den etablerer ikke faktisk accepteret output.
Godkend først det valgte arrangement, når det installerede system viser den påkrævede diskrimination, overførsel og afvisningshåndtering med de faktiske containere. Tallene ovenfor er planlægningsantagelser, ikke et Kinggle-produktionsresultat.
Bekræft den fysiske rute for hvert resultat
En fejlindikation skal forblive forbundet med den korrekte flaske, indtil disponeringen er fuldført. Definer produktsporing, afvis aktivering og bekræftelse. En utestet flaske eller et ugyldigt resultat har brug for sin egen kontrollerede rute; ingen af dem bør blive et pas, blot fordi transportøren fortsætter med at køre.
Udfordr det specificerede svar på manglende flasker, mislykkede siddepladser, forsyningsforstyrrelser, afvisningsfejl, en fuld afvisningsbeholder og linjestop. Aftal, hvordan det berørte produkt identificeres og indesluttes. Fejlretning skal bevare sondringen mellem accepterede, afviste og uafklarede flasker.
Brug inspektionsoptegnelser til kvalitetskontrol af blæsestøbning
Forbind resultater til tid, flaskeformat, hulrum, testhoved og receptrevision, hvor systemet understøtter disse felter. Tilføj materialeparti og relevante procesregistre, når du undersøger en ændring. Dette gør inspektion nyttig til blæsestøbningsprocesstyring uden at behandle et resultatmønster som en diagnose.
Undersøg også håndteringsvejen for skader, der er indført ved guider, overførsel eller afvisning. Inline emballageinspektion kan screene for en defineret fejl; at reducere dannelsen af denne fejl kræver korrektion og verifikation opstrøms. Behold påstande om detekteringsydelse og defektreduktion som separate resultater.
Angiv og accepter lækagetestningsomfanget med støbelinjen
En anmodning om "automatisk lækagetest" efterlader de vigtigste acceptbeslutninger uafklarede. Giv leverandører den samme flaskedefinition, inspektionsgrænse, prøvetilstand og påkrævet output. Medtag produktmixet og overgange, så forslaget dækker normal produktion frem for én uafbrudt demonstration.
| Købers input | Leverandørsvar at indhente |
|---|---|
| Flaske-, hals- og lukningstegninger; materiale og produktsortiment | Inspektionsgrænse, armaturarrangement og nødvendige udskiftningsdele |
| Defineret fejl, prøver og acceptkrav | Foreslået metode, beslutningsregel og applikationsverifikationsplan |
| Indgående rate, afstand, orientering og beholdertilstand | Komplet cyklusbasis, overførselsarrangement og understøttede driftsforhold |
| Krav til afvisning, ugyldigt resultat og gendannelse | Sporing, bekræftelse, indeslutning og grænsefladeansvar |
| Optagelses-, omskiftnings- og udgivelseskrav | Programkontrol, bevarede resultater, acceptbevis og overdragelsesomfang |
To Kinggle flaske-maskine referencer
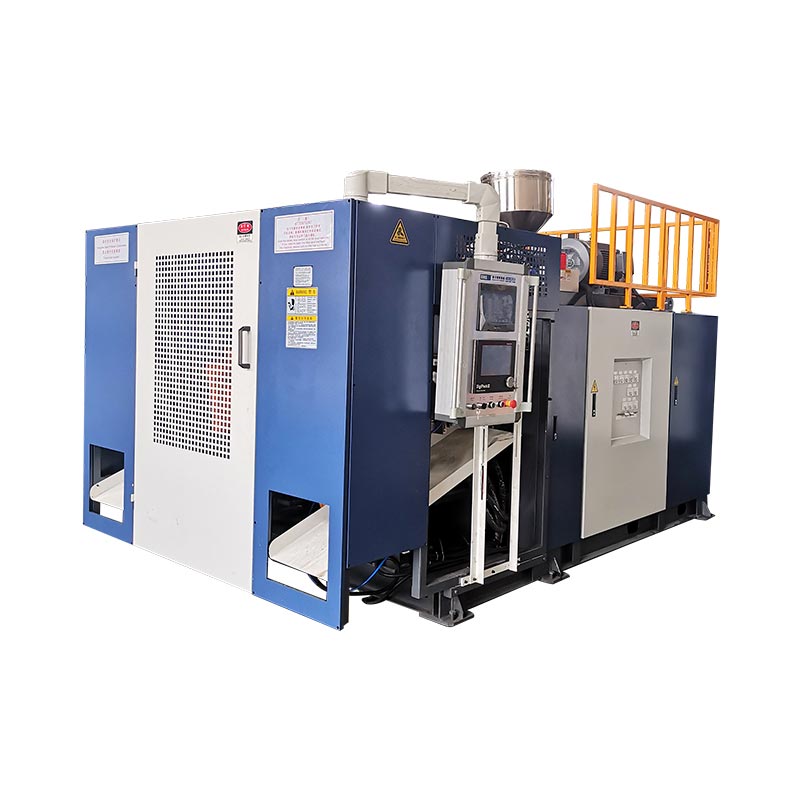
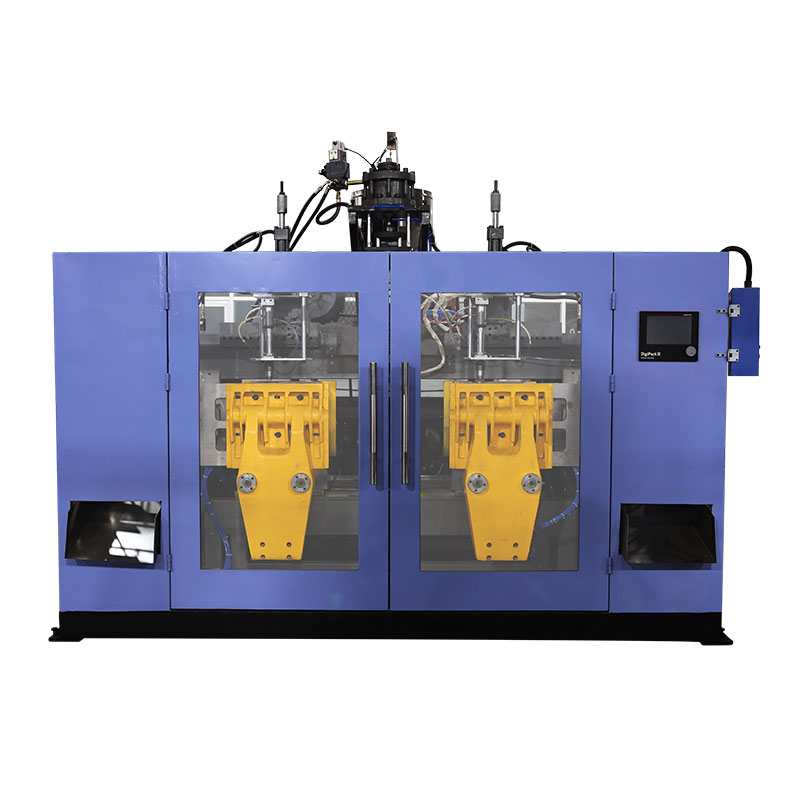
DeKGB5L enkeltstationsplatformogKGB5D dobbelt-station platformer offentliggjorte 5 L maskinreferencer. De giver eksempler på formeringsplatforme til et flaskeprojekt. Inspektionssystemet skal stadig vælges i forhold til den faktiske flaske, formlayout, udledningsmønster og testkrav.

Angiv grænsefladen, ikke et antaget tilbehør
Identificer, hvilken part der leverer inspektionsmodulet, inventar, overførsel, kontrollerer integration og afviser udstyr.
Hold hver maskines offentliggjorte formningsspecifikationer adskilt fra de aftalte inspektionsbetingelser. Et blæsetryk i støbespecifikationen er ikke et flaskelækage-testtryk.
For det bredere formningskrav skal du brugeHDPE flaske-maskine valg guide.
Accepter instrumentet, applikationen og linjen
Acceptregistreringen skal skelne mellem referencetjek, faktiske containerdiskriminering og den komplette afvisningssekvens. Inkluder normale formater og aftalte afbrydelses- eller gendannelsestjek. Angiv mængder, forhold, fejl og korrigerende handlinger i stedet for at stole på en video af flere forbipasserende flasker.
Medbring produkt-, armaturets- og programrevisioner i overdragelsesregistret. Identificer, hvem der godkender frigivelse efter en relevant ændring. Defabriksgodkendelsestestguidedækker den bredere maskinvurdering; opbevare det inspektionsspecifikke bevis, der er knyttet til den pågældende projektjournal.
Ofte stillede spørgsmål om flaskelækagetest
Verificerer en lækagetest med tom flasker den endelige lågforsegling?
Ikke af sig selv. Testfiksturen kan komme i kontakt med en anden overflade end den faktiske lukning. Bekræft de inspicerede funktioner, og angiv derefter enhver yderligere evaluering af lukket pakke, der kræves af flaske-og-lukningsdesignet. Bevar lukningsidentitet og anvendelsesbetingelser med det resultat.
Er trykfald egnet til hver HDPE-flaske?
Ingen metode bør vælges fra harpiksnavnet alene. Flaskegeometri, deformation, temperatur, armatur og den påkrævede fejldiskrimination har betydning. Anmod om verifikation af den faktiske container. Antag ikke, at en trykfaldsstandard, der dækker ikke-deformerbare beholdere, etablerer overensstemmelse for en fleksibel flaske.
Kan et kamera eller CT-scanning erstatte den specificerede lækagetest?
Dimensions- og billeddannelsesbeviser kan understøtte defektanalyse, men det bør ikke ommærkes som et funktionelt lækageresultat. Bevar den specificerede lækagetest, medmindre et alternativ har vist sig at opfylde samme acceptkrav og godkendt gennem den gældende kvalitetsprocedure.
Kan en afvist flaske testes igen?
Kun under den aftalte dispositionsprocedure. Bevar det første resultat, identificer årsagen og betingelserne for gentestning, og behold godkendelsen og resultatet. En senere beståelse bør ikke lydløst slette en tidligere fejl eller tillade gentagne tests, indtil et foretrukket resultat vises.
Er lækagetest inkluderet med hver automatisk blæsestøbemaskine?
Nej. En automatisk støbecyklus definerer ikke nedstrøms inspektionsomfanget. Det tekniske tilbud skal identificere testeren, inventar, overførsel, afvisning af udstyr, kontrolgrænseflader og acceptarbejde. Bekræft disse elementer for det bestilte system i stedet for at udlede dem fra ordet "automatisk".
Diskuter støbning og inspektionsomfang sammen
Send flasketegning, materiale, lukningskrav, mål for indgangshastighed og den fejl, som inspektionen skal identificere. Tilføj repræsentative prøver og aktuelle testregistreringer, hvor de er tilgængelige, så udstyrsdiskussionen starter med et defineret produktionskrav.
Diskuter produktions- og inspektionskravetNingbo Kinggle Machinery Co., Ltd. ·Virksomhedsoplysninger