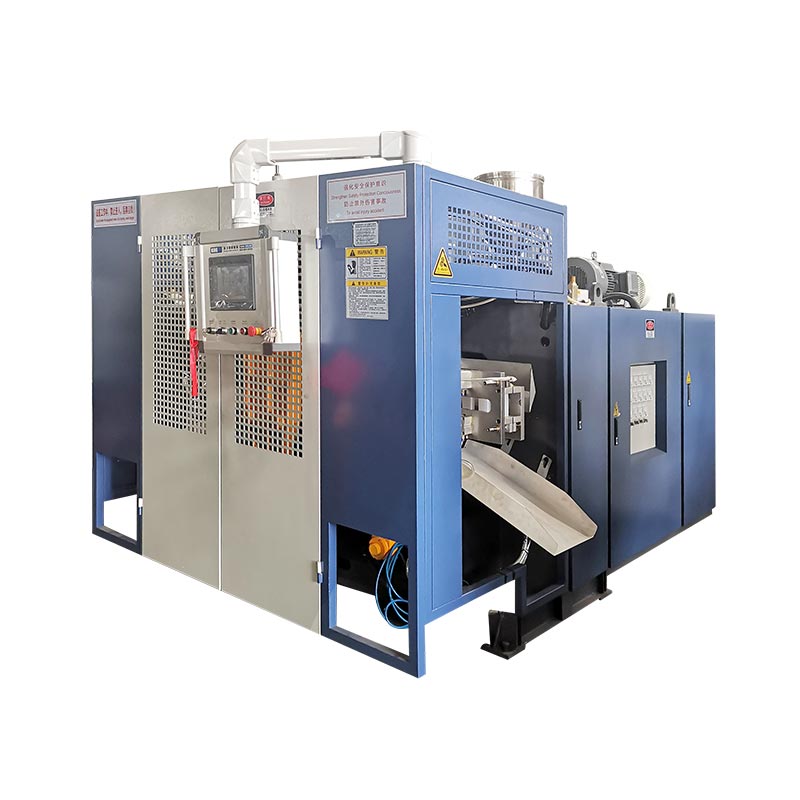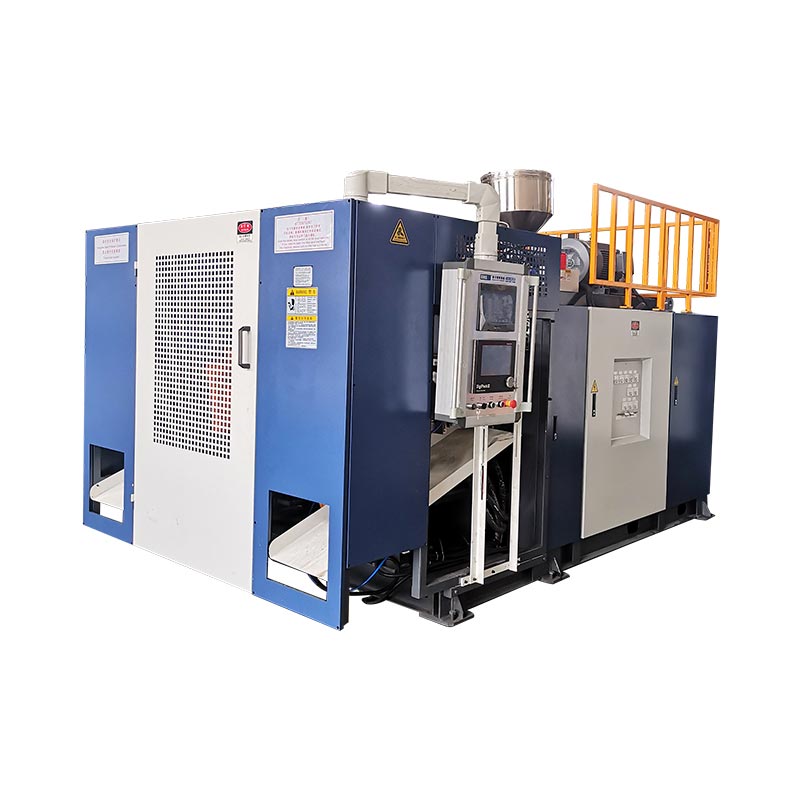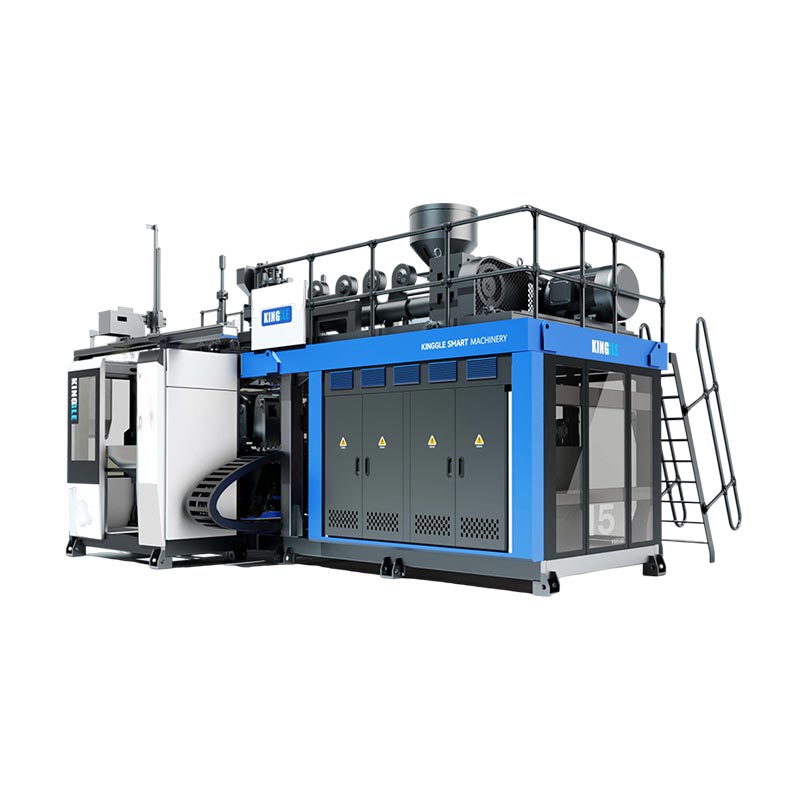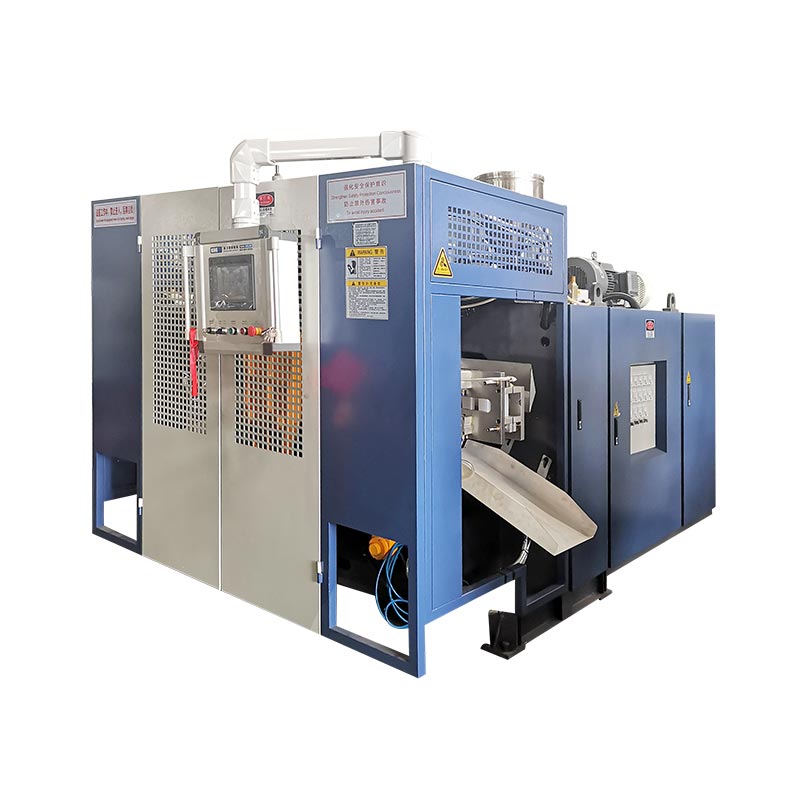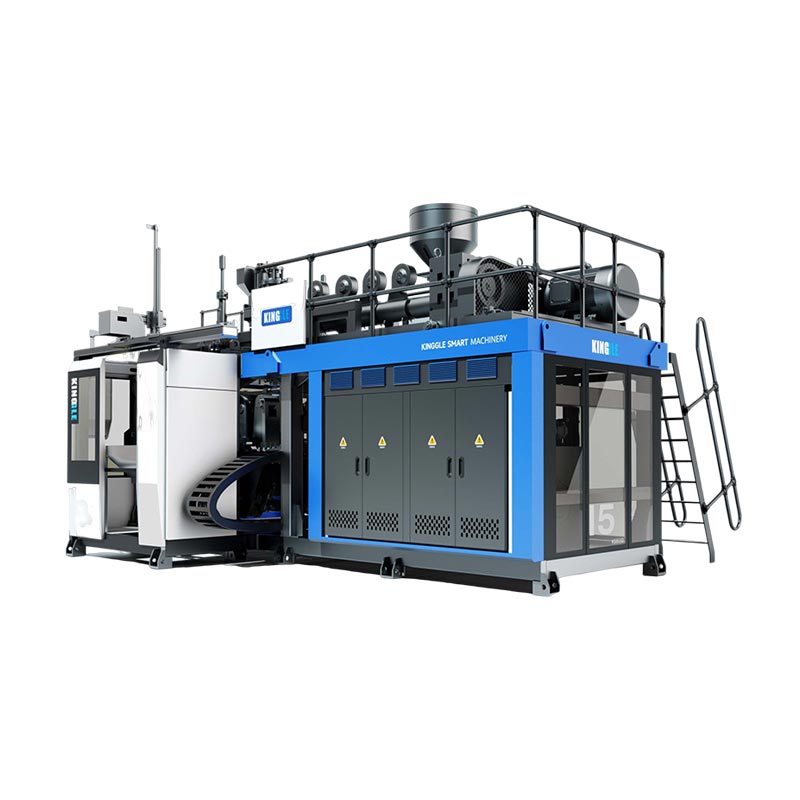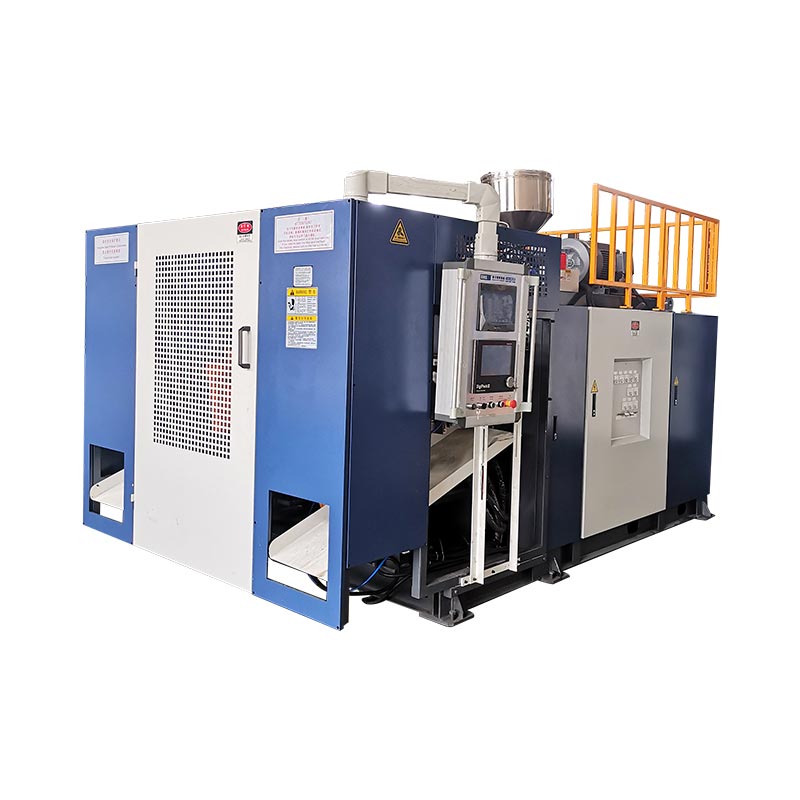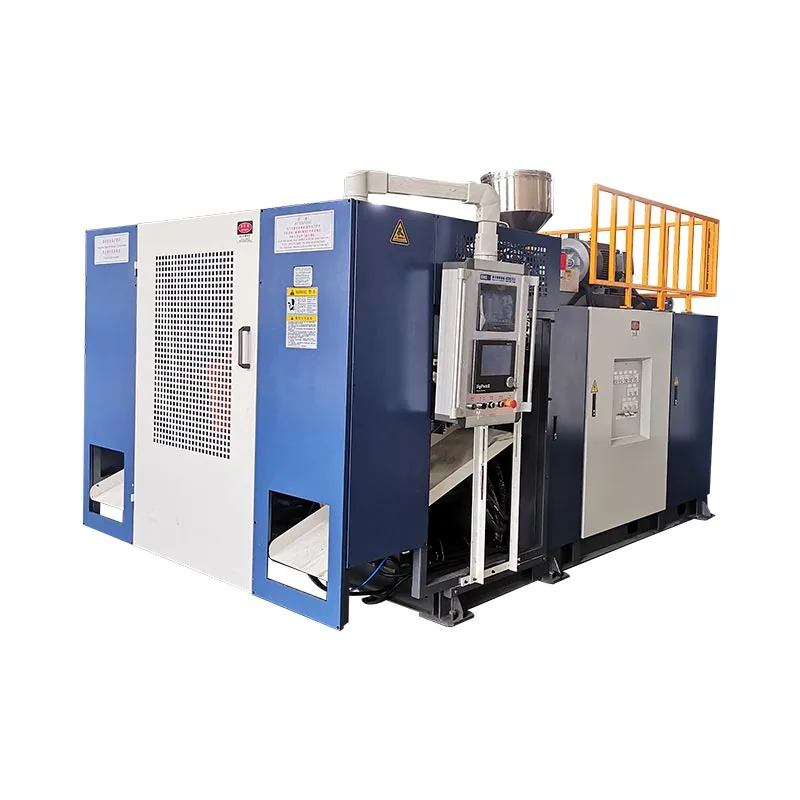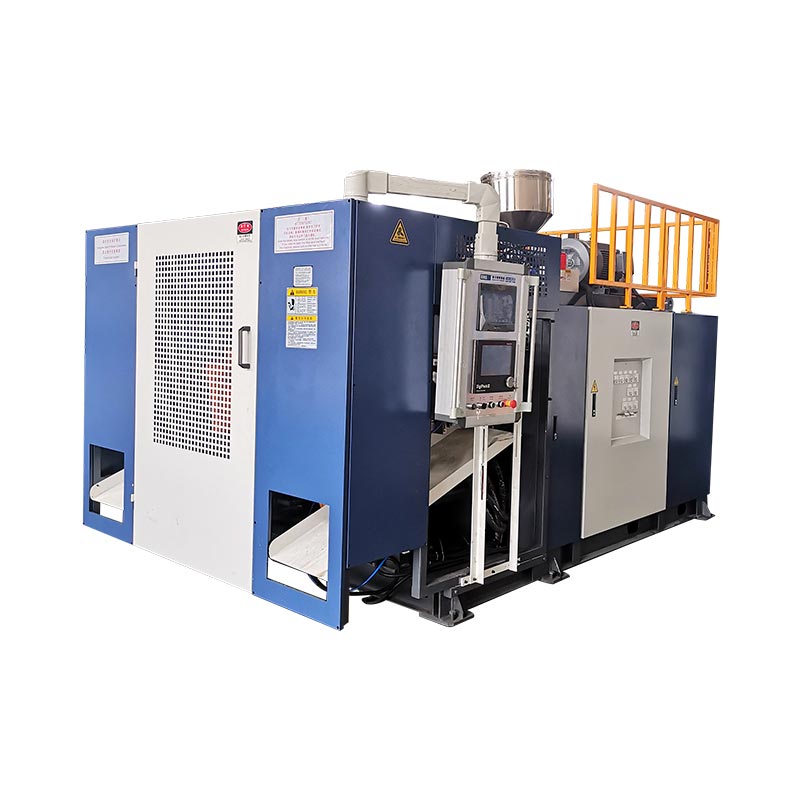
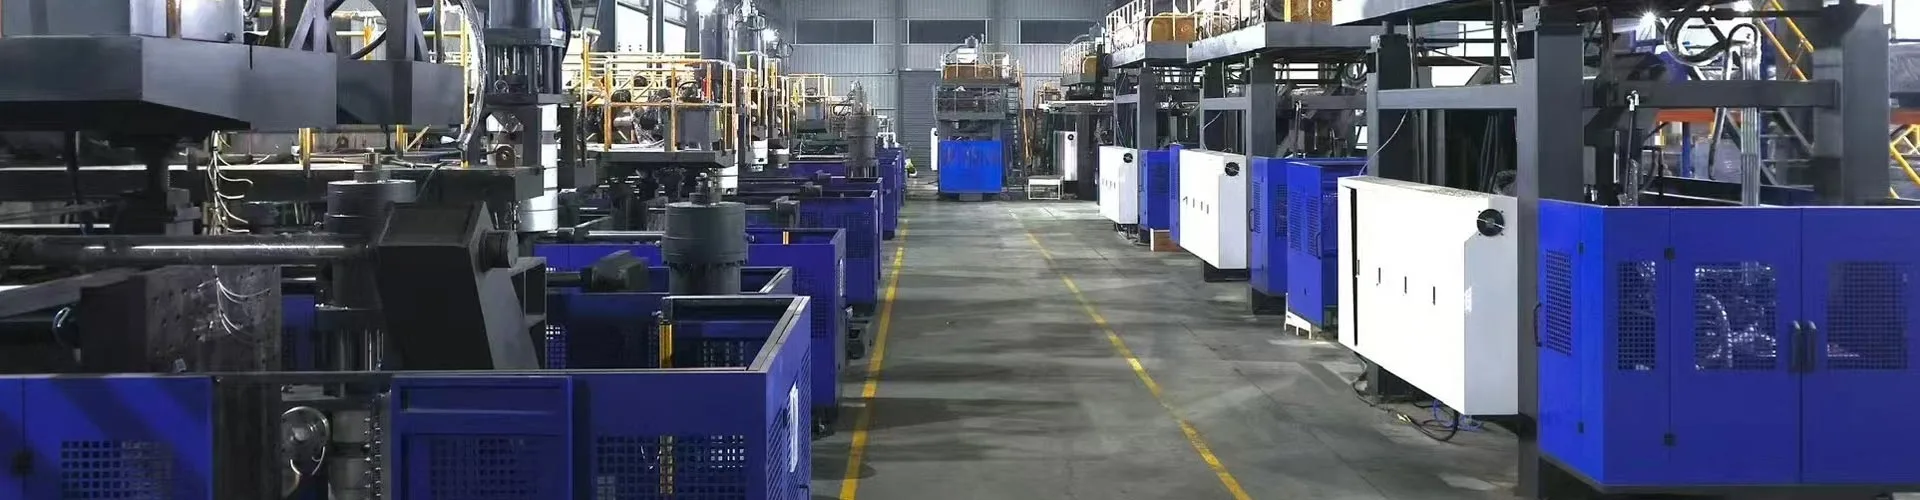
Hoveddelene af en blæsestøbemaskine er tilførsels- og ekstruderingssystemet, matricehoved, form og klemme, blæsesystem, kølekredsløb, drev og styringer og udstyr til fjernelse af dele. Deres arrangement afhænger af støbeprocessen og maskinkonfigurationen. Ved ekstruderingsblæsestøbning skal hver komponent identificeres ved dens funktion og samling, før du overvejer en udskiftning.
For at identificere en komponent skal du finde dens samling, bekræfte dens funktion og indsamle de relevante tekniske oplysninger. Et fotografi eller et kendt navn fastslår sjældent, om to reservedele vil fungere på den samme maskine.
Fire forskelle forhindrer dyre sammenblandinger
- Matricehovedet danner plastrøret; blæseformen danner beholderens ydre.
- En dysestift eller dorn former smeltepassagen. En blæsestift leverer luft og kan udføre nakkerelaterede funktioner.
- En kontrolkommando, en aktuatorposition og en afmålt flaskevæg er forskellige beviser.
- At matche et komponentnavn er kun begyndelsen på identifikation af reservedele.
Identificer maskintypen, før dens dele navngives
Bekræft processen fra maskinens identifikation og tekniske dokumenter. Ekstruderingsblæsestøbning, sprøjteblæsestøbning og strækblæsestøbning fremstiller hule produkter gennem forskellige værktøjsarrangementer. En komponentliste, der kombinerer alle tre, kan sende en køber til at lede efter hardware, som den installerede maskine ikke bruger.
Ved ekstruderingsblæsestøbning eller EBM leverer en ekstruder smeltet polymer til et matricehoved. Hovedet danner et hult rør kaldet en forstøbning, som formen fanger og puster op. Kingglesblæsestøbemaskine guideforklarer proceskategorierne og identificerer ekstruderingsblæsestøbning som dets udstyrsfokus.
En sprøjteblæsestøbemaskine danner i stedet en præform omkring en kernestang, før den overføres til blæsestadiet. Et PET strækblæsesystem bruger en præform og en strækoperation. Disse forskelle har betydning, når værktøjet identificeres: en IBM-kerne-stang-samling og en PET-strækstang bør ikke optræde på en generisk EBM-reservedelsliste.
Hold samlinger, dele og procesmateriale adskilt
Udtrykket "blæsestøbningsdele" kan betyde maskinkomponenter eller plastprodukter fremstillet ved processen. Angiv hvilken betydning der gælder. Et parison er plast, der behandles, ikke en udskiftelig maskindel. Et hulrum er et træk ved formen. Et matricehoved er en samling, der indeholder flere komponenter med deres egne identiteter.
Brug montagehierarkiet, når du anmoder om hjælp: maskine, system, montage og derefter individuel del. For eksempel er "ekstruderingshoved, værktøjssamling, dorn" mere nyttig end "hovedstift". Tilføj tegningsreferencen eller det originale varenummer, når det er tilgængeligt. Dette giver leverandøren et udgangspunkt uden at stole på et lokalt kaldenavn.
| Komponentgruppe | Fungere | Nyttigt identifikationsbevis |
|---|---|---|
| Fodring og ekstrudering | Tilfør, transporter, smelt og bland harpiks | Ekstrudertegning, skrue/tøndespecifikation, motorplade |
| Dysehoved og prægeværktøj | Fordel smelten og form røret | Hovedmodel, værktøjstegning, montagerevision |
| Parison kontrol | Kommandoændringer til værktøjsåbningen | Controllerversion, aktuator og feedback-identifikation |
| Form og klemme | Fang præsonen, hold værktøjet og definer ydre form | Form-ID, grænsefladetegning, klemmesamlingsreference |
| Blæsning og afkøling | Pust formen op og fjern varmen | Blæseværktøj tegning, luftkredsløb og kølekredsløbskort |
| Kør og styr | Strøm-, sekvens- og monitorfunktioner | Skema, enhedsplader, software og parameterversioner |
| Udtagning og efterbehandling | Fjern og, hvor inkluderet, færdiggør produktet | Gribe/armaturtegning og godkendt linjekonfiguration |
Tilfør og smelt harpiksen: tragt, skrue, tønde og drev
Fremføringsvejen starter før skruen
Tragten tilfører materiale til ekstruderens fødesektion. Et projekt kan også omfatte læssere, blendere, doseringsudstyr eller en genslibningsretur. Behandl dem som identificerbart udstyr med separate grænseflader. Tilstedeværelsen af en tragt beviser ikke, at automatisk transport, tørring eller blanding er inkluderet i maskinens forsyning.
Når output bliver uregelmæssigt, skal du registrere harpikskvalitet, parti, blanding og fodringsadfærd, før du giver skruen skylden. En begrænsning eller en afbrydelse i materialeleveringen kan påvirke, hvad der når hovedet. Vedligeholdelsesteamet har brug for observationer knyttet til selve kørslen, ikke blot en anmodning om en større ekstruder.
Skruen, cylinderen og temperatursystemet udfører forskellige opgaver
Den roterende skrue transporterer og bearbejder harpiksen inde i cylinderen. Varmezoner tilfører varme under temperaturstyring, mens processen også udvikler varme gennem mekanisk arbejde. Temperatursensorer giver feedback på deres installerede steder. En vist tøndezonetemperatur er derfor ikke en direkte måling af hver del af den strømmende smelte.
Hold varmelegemet og sensorens identitet adskilt. En lavtemperaturalarm kan involvere strømkredsløbet, varmelegemet, feedbackenheden, ledninger eller kontrolopsætningen. Udskiftning af et varmelegeme uden at bekræfte fejlen kan efterlade det oprindelige problem uløst. Brug det faktiske ledningsdiagram og kvalificeret elektrisk diagnose i stedet for en universel modstands- eller temperaturgrænse.
Drevet skal matche mere end en nominel effekt
Motoren, gearkassen og koblingen overfører bevægelse til skruen. Deres mekaniske forbindelser og driftskrav hører til den installerede enhed. En motor med samme mærkeeffekt er ikke automatisk en passende erstatning, og en skrue med samme nominelle diameter kan have forskellig geometri eller forbindelsesdetaljer.
For en forespørgsel om skrue eller tønde skal du angive den originale tegning, maskinens serienummer og materialeansøgning. For en drevforespørgsel skal du inkludere de komplette motor- og gearplader plus den relevante monteringsreference. Bevar den originale orientering og forbindelsesinformation i billeder taget fra en sikker position. Disse registreringer hjælper med at skelne den fejlslagne vare fra den større samling omkring den.
Form formen: matricehoved, matriceværktøj og vægtykkelseskontrol
Dysehovedet modtager smelte fra ekstruderen og fordeler det mod udløbsværktøjet. Dysen og dornen, nogle gange beskrevet som matricestift eller kerneværktøj, definerer den ringformede passage, der danner røret. Terminologi varierer efter hoveddesign, så en navngivet komponent skal altid forbindes tilbage til en tegning.
Blæseformen udfører et andet job. Den lukker rundt om den varme forstøbning og definerer beholderens ydre, da luft udvider plastikken mod hulrummet. Bestilling af "et nyt formhoved" uden at identificere, om problemet vedrører ekstruderingshovedet, udløbsværktøjet eller blæseformen, skaber uklarhed.
Kontinuerlige hoveder og akkumulatorhoveder har forskellige materialebaner
Et kontinuert ekstruderingsarrangement danner formen fra den fortsatte smelteforsyning. Et akkumulatorhoved lagrer en mængde smelte og udleder den under cyklussen. De ekstra opbevarings- og udledningsfunktioner ændrer hovedenheden og dens kontroller. En smelteakkumulator er også forskellig fra en hydraulisk akkumulator, der lagrer energi i et væskestrømkredsløb.
Identificer hovedarkitekturen, før du sammenligner tætninger, værktøj, varmelegemer eller aktuatorer. At matche udløbsdiameteren alene fastslår ikke, at den omgivende samling, bevægelse eller kontrolgrænseflade er kompatibel.
Controlleren er kun en del af vægtykkelseskontrol
Et parison-kontrolsystem forbinder en programmeret profil med værktøjsbevægelse gennem en controller, aktuator og feedback-arrangement. Moog'soversigt over blæsestøbningskomponenterbeskriver controllere, aktuatorer og servokomponenter som separate elementer i sine løsninger. Disse komponentfamilier har forskellige opgaver inden for kontrol- og bevægelsessystemet.
Den praktiske implikation er enkel: En udskiftningsskærm eller -controller kan ikke vælges uafhængigt af aktuator, feedback og maskingrænseflade. Moogs oversigt beskriver komponentfamilier; den identificerer ikke, hvilken enhed der er installeret på en bestemt Kinggle-maskine.
Værktøjsposition og endelig vægtykkelse skal også forblive adskilt. Flaskevæggen afhænger stadig af materialeadfærd, delens geometri og procesforhold. Bekræft den støbte del i stedet for at behandle en vist profil som en vægmålingsrapport. Deparison programmeringsvejledningforbinder profilændringer med målte produktplaceringer.
Form og frigør delen: form, klemme, blæsesystem og udtagning
Blæseformen og spændeenheden skal identificeres separat. Formen er det produktspecifikke værktøj. Spændeenheden understøtter og flytter værktøjet og holder det lukket under de nødvendige faser. Plader, guider, cylindre og enhver vognmekanisme hører til maskinkonfigurationen, ikke automatisk til formkøbet.
For erstatningsforespørgsler kan et hulrumsbillede identificere produktet, men afsløre lidt om monteringsgrænsefladen. Medtag værktøjs-ID og den relevante maskin- eller formtegning. Deekstrudering blæsestøbning form design guideforklarer, hvorfor hulrum, pinch-off, afkøling, blæsegrænseflade og fjernelsesmetode skal arbejde sammen.
En blæsestift er ikke en dysestift
Dysestiften eller dornen tilhører det smeltedannende værktøj. En blæsestift hører til lufttilførslen og, i nogle konfigurationer, halsdannende eller kalibreringsarrangement. Begge kan kaldes en "pin" på butiksgulvet, men de udfører forskellige opgaver og har forskellige grænseflader.
Nogle produkter bruger et andet blæsearrangement, inklusive bundblæsning. Bestil ikke en blæsestift fra flaskens volumen alene. Produktets finish, værktøjsgeometri, montering, bevægelse og lufttilslutning skal matche det godkendte design. De nøjagtige funktioner af en stift eller blæsesamling afhænger af dette design.
Fjernelse af dele strækker sig ud over at åbne formen
Fjernelsessystemet skal tage det dannede produkt ud uden uacceptabel skade eller interferens. Afhængigt af projektet kan fjernelse involvere en griber, en robot, en anden håndteringsmekanisme eller en defineret manuel betjening. Flashfjernelse, håndtagsstansning, lækagetest og transport kan være separat udstyr.
Den grænse har betydning, når en del når den næste maskine forkert. En markering eller deformation kan forekomme, efter at formen åbner. Registrer, hvor det først dukker op, hvilken station eller hulrum der producerede det, og om det var til stede før håndtering. Diagnosticer ikke skimmelsvamp fra en defekt, der først er blevet inspiceret efter trimning og transport.
Bekræft det bestilte udtagnings- og efterbehandlingsomfang, før du anmoder om udskiftning af fingre, armaturer eller sensorer. Deautomatisk maskine og komplet-line guideadskiller maskinfunktioner fra nedstrømsforsyning. Automatisering skal identificeres ved den faktiske konfiguration, ikke udledes af ordet "automatisk".
Støt cyklussen: hydraulik, køling, sensorer og kontroller
Strøm- og væskekredsløb
På en hydraulisk maskine leverer motoren og pumpen hydraulisk kraft. Ventiler styrer eller regulerer flow, og aktuatorer producerer bevægelse. En servodrevet oliepumpe forbliver en del af et hydraulisk system. At kalde det en elmotor gør ikke hele maskinen helt elektrisk.
Luftsystemet understøtter de specificerede pneumatiske og blæsefunktioner. Regulatorer, ventiler, filtre, slanger og blæseværktøjet har forskellige roller. En forbindelse, der ser korrekt ud, skal stadig matche dens kredsløbskrav. Identificer hydrauliske og pneumatiske komponenter ud fra den skematiske og komplette enhedskode, ikke kun kropsstørrelse eller portudseende.
Køling har flere separate belastninger
Formen skal fjernes fra varme, og maskinen kan have yderligere kølebelastninger såsom hydraulikolie eller andre specificerede kredsløb. Et køleanlæg, et tårn eller et plantevandsystem kan sidde uden for maskinforsyningen. Kortlæg ansvarsgrænsen, inden man behandler manglende anlægsudstyr som en manglende maskinkomponent.
En normal aflæsning ved hovedvandforsyningen beviser ikke, at alle skimmelsvampe har tilstrækkelig cirkulation. Kredsløbsidentitet og faktiske driftsobservationer er mere nyttige end en enkelt linje-vid antagelse. Devejledning om brugskravforklarer, hvordan man holder maskin-, form- og hjælpekrav adskilt.
HMI, PLC og feedbackenhederne er ikke udskiftelige
HMI er operatørgrænsefladen. PLC'en udfører maskinens styrelogik, mens feltenheder giver signaler og udfører kommandoer. En meddelelse på HMI identificerer en rapporteret tilstand; det fastslår ikke i sig selv, at skærmen er defekt, eller at en viste enhed er defekt.
Bevar alarmen, cyklustrin og relevante observationer, før du sletter eller ændrer noget. Use theVejledning til HMI-indstillinger og alarmerat organisere den rekord. Udskiftning af controller, drev eller feedback kan også kræve det korrekte program, parametre og kalibrering.
Sikkerhedsrelaterede enheder kræver deres specificerede udskiftnings- og valideringsproces. In the United States,OSHA's vejledning om farlig energiadresserer servicerisici fra uventet energitilførsel eller lagret energi. Følg stedets maskinspecifikke procedure gennem autoriseret personale. Hverken et HMI-stop eller en generisk reservedelsguide etablerer sikker adgang.
Se, hvordan delene adskiller sig på Kinggle kontinuerlige og akkumulatormaskiner
Eksempler på rigtige platforme gør komponentkortet mere nyttigt. KingglesKGB5L produktsidebeskriver en enkeltstations kontinuerlig maskine med en translationel formskiftemekanisme. Dens tabel viser en 60 mm skrue, og Mitsubishi PLC er navngivet i funktionsbeskrivelsen.

DeKGB100B 120L sidebeskriver i stedet en akkumulator-hoved platform. Den angiver en 100 mm skrue og beskriver hydraulisk servodrift, direkte trykformlåsning og vægtykkelseskontrol. Dens opbevarings- og udledningsarrangement giver komponentdiskussionen en anden struktur.

| Punkt | KGB5L | KGB100B | Hvad forskellen ændrer |
|---|---|---|---|
| Udgivet arkitektur | Single-station kontinuerlig ekstrudering | Akkumulator-hoved ekstrudering | Hovedsamling og cyklusforhold |
| Udgivet skruediameter | 60 mm | 100 mm | Forskellige ekstruderreferencer; diameter er ikke en komplet delspecifikation |
| Udgivet formarrangement | Translatorisk skimmelsvamp | Fast åbning/lukke arrangement beskrevet på siden | Identificer den korrekte klemme og bevægelsessamling |
| Erstatningsidentitet | Brug denne maskines as-built dokumentation | Brug denne maskines as-built dokumentation | Ingen udskiftelighed følger af et delt komponentnavn |
Kilder: de to linkede Kinggle-produktsider. Konfigurationsbeskrivelser og skruediametre er katalogoplysninger, ikke mål fra en kundes installerede maskine.
Disse eksempler viser, hvorfor "en Kinggle-skrue", "en hydraulisk ventil" eller "en vægregulator" er for bred en ordrebeskrivelse. Selv inden for én maskinfamilie er serienummeret, godkendte ændringer og aktuelle monteringsrevisioner af betydning. Produktsidedata kan lokalisere platformen, men de kan ikke erstatte den as-built materialestykliste.
For køb skal du adskille tre poster: hvad kataloget beskriver, hvad ordren inkluderede, og hvad der er installeret nu. En senere ændring kan have ændret et drev, sensor eller værktøj. Afstem disse registreringer, før du vælger en erstatning, især når den gamle komponent ikke længere matcher den originale tegning.
Under en serviceforespørgsel skal du markere det berørte delsystem på et oversigtsbillede og vedhæfte den læsbare komponentmærkat separat. Link begge billeder til maskinens serienummer. Et nærbillede uden installationssammenhæng kan skjule, om emnet tilhører ekstruderingsdrevet, hydraulikpakken eller et hjælpeudstyr.
Identificer den korrekte erstatning før bestilling
Begynd med det observerede problem og delens identitet, ikke en konklusion om, at en komponent er fejlet. Ujævne vægge, langsom bevægelse eller en temperaturalarm kan have flere årsager. Registrer betingelserne og bekræft fejlen gennem den godkendte diagnostiske proces, før du køber en erstatning.
Deblæsestøbningsfejl guideer nyttig til at organisere produktsymptomer. For serviceintervaller skal du brugetjekliste for forebyggende vedligeholdelsesammen med den installerede maskines manual. En komponentoversigt bør ikke foreskrive én udskiftningsalder for hver harpiks, driftscyklus og driftsmiljø.
| Optage | Omfatte | Hvorfor det betyder noget |
|---|---|---|
| Maskinens identitet | Model, serienummer og identifikationsplade foto | Finder bygningen og dens dokumentation |
| Forsamlingens identitet | System, montagetegning, originalt varenummer og revision | Adskiller en komponent fra lignende varer |
| Enhedsoplysninger | Komplet producentkode og læsbare vurderinger | En delvis kode kan udelade en konfigurationsforskel |
| Forbindelser | Relevante monterings-, aksel-, væske-, elektriske eller signalgrænseflader | Bekræfter mere end visuel lighed |
| Skift historik | Godkendte udskiftninger, ændringer og softwareændringer | Afstemmer den originale tegning med den aktuelle maskine |
| Fejl beviser | Alarm, cyklustrin, målinger, markerede prøver og sikre fotografier | Hjælper med at adskille det rapporterede symptom fra det mislykkede element |
Brug en kort, kontrolleret identifikationssekvens
- Find emnet på maskinens tegning eller reservedelsliste, og noter dets monteringsreference.
- Fang hele etiketten og den omgivende installation fra en sikker, tilladt position.
- Match de relevante mekaniske, elektriske og flydende grænseflader med leverandørens specifikation.
- Dokumenter erstatninger eller revisioner og indhent den nødvendige tekniske godkendelse før installation.
- Efter autoriseret udskiftning skal du verificere den nødvendige opsætning, feedback, sikkerhedsfunktioner og produktresultat, før produktionen frigives.
Forskellige komponentklasser har brug for forskellige beviser. Et varmelegeme kræver dets specificerede el- og installationsdetaljer. En ventil kræver den korrekte kredsløbsfunktion og enhedskonfiguration. Et mekanisk værktøj kræver dets tegning og grænseflader. En kontroludskiftning kræver versions- og parametertjek. Et fotografi kan understøtte disse optegnelser, men kan ikke fastslå alle skjulte krav.
Anmod om skriftlig bekræftelse af den nøjagtige leverede vare og enhver godkendt erstatning. Bevar den gamle og nye identitet i serviceregistret. Den registrering er mere nyttig ved næste fejl end en købsbeskrivelse, der kun siger "én reservedel til blæsestøbemaskiner."
En ulæselig etiket kræver flere beviser, ikke et gættet varenummer. Brug tegningspositionen, installationsfotografier og maskinregistrering til at afgøre identiteten. Kopier ikke en kode fra en maskine i nærheden, blot fordi dens komponent ligner.
Ofte stillede spørgsmål om blæsestøbemaskinedele
Hvad er hoveddelene af en blæsestøbemaskine?
For en ekstruderingsmaskine er hovedgrupperne tilførsel og ekstrudering, matricehovedet og værktøj, sektionskontrol, form og klemme, blæsning, afkøling, drev og kontroller og produktfjernelse. Det nøjagtige arrangement afhænger af platformen og projektet. Identificer først processen, og brug derefter dens monteringsdokumenter til at skelne mellem standardudstyr, udvalgte muligheder og separate hjælpemidler.
Hvad er forskellen mellem et dysehoved og en blæseform?
Dysehovedet håndterer smeltet polymer og danner formen gennem dets udløbsværktøj. Blæseformen lukker sig rundt om den forstøbning og definerer produktets ydre under oppustning. Et formhulrum, matrice eller komplet hovedsamling er derfor en anden bestillingsvare. Angiv samlingsreferencen i stedet for at stole på ordet "skimmel" alene.
Er en blæsestift det samme som en dysestift eller dorn?
Nej. En matricestift eller dorn hører til det smeltedannende værktøj og hjælper med at definere det ringformede udløb. En blæsestift introducerer luft og kan have halsdannende eller kalibreringsopgaver i det specifikke design. Det delte ord "pin" gør ikke komponenterne udskiftelige. Brug den faktiske værktøjstegning til at identificere begge dele.
Er dele udskiftelige mellem forskellige blæsestøbemaskiner?
Antag ikke udskiftelighed fra et almindeligt navn, lignende udseende eller matchende overskriftsvurdering. Den komplette enhedskode, monteringsrevision, montering, tilslutninger og betjeningsfunktion skal stemme overens. Styringer kan også afhænge af software-, parameter- og feedbackkompatibilitet. Ethvert alternativ bør godkendes til den installerede konfiguration i stedet for at udledes af et katalogfotografi.
Hvilke oplysninger er nødvendige for at identificere en reservedel?
Send maskinens model- og serienummer, originale varenummer, samlingstegningsreference, revision og tydelige etiketfotografier. Medtag relevante grænseflader, godkendte ændringer og den konstaterede fejl. For kontrolenheder skal du også bevare versions- og konfigurationsposterne. Dette gør det muligt for forespørgslen at identificere en bestemt vare i stedet for en bred kategori af komponenter.
Forbered en specifik reservedelsforespørgsel
For en Kinggle-maskine skal du starte med maskinpladen, samlingsreferencen og den læsbare komponentmærkat. Tilføj problemjournalen og relevante tegninger, og send derefter pakken gennemKinggle kontaktside. At identificere den installerede del er det første skridt mod at bekræfte den korrekte udskiftning.