Vælg en HDPE-flaskeblæsestøbemaskine ved at matche flasketegningen, harpikskvaliteten, formlayoutet og den påkrævede god-del-output. Til et ekstruderingsflaskeprojekt er maskinens angivne literkapacitet kun et initialfilter; den endelige specifikation skal også dække hals, vægfordeling, værktøj og nedstrøms håndtering.
En anmodning om en flaskemaskine bliver meget mere nyttig, når den inkluderer en tegning og et vægtmål. Disse detaljer lader diskussionen om udstyr bevæge sig ud over maskinstørrelse. De afslører også spørgsmål, som er dyre at opdage, efter at støbeformen er bygget.

Start med en flasketegning, som nogen kan citere
En flaskes nominelle volumen lader mange beslutninger stå åbne. En høj, smal beholder og en kort, bred beholder kan rumme samme mængde. Deres formkonvolutter, nakkepositioner og håndteringsarrangementer skal stadig gennemgås separat. Send hele tegningen i stedet for at bede en leverandør om at vælge udstyr fra kapacitet alene.
Inkluder de maksimale udvendige mål, mål færdigvægt og lukningstegning. Identificer etiketpanelet, skulderen, bunden og ethvert håndtag. Markér dimensioner, der har betydning for påfyldning, dækning eller pakning. Hvis en prøveflaske er den eneste reference, skal du sige, hvilke funktioner der skal forblive, og hvilke der kan ændre sig.
Adskil nominelt fyldvolumen fra skyllevolumen. Definer også, om den angivne vægt inkluderer en aftagelig blitz. En tegning med et uklart vægtgrundlag kan få formmageren og maskinleverandøren til at arbejde hen imod forskellige mål.
| Input | Hvad udstyrsgennemgangen har brug for |
|---|---|
| Flaske krop | Dimensioner, volumenbasis, form, håndtag og godkendt vægtområde. |
| Hals og lukning | Færdigtegning, hætte- eller pumpedetaljer, tætningsflade og inspektionsmetode. |
| Materiale | Harpikskvalitet, farve, tilsætningsstoffer og foreslået genslibning eller PCR-indhold. |
| Produktionsplan | Påkrævet accepteret output, skift, produktmix og planlagte omstillinger. |
| Kvalitetskrav | Kritiske vægge, dimensioner, udseende og anvendelige pakketest. |
Fra maskinbygningssiden er det nyttige spørgsmål, om ét aftalt setup kan opfylde alle disse krav tilsammen. En køber kan godkende flaskens udseende, mens påfyldningsholdet stadig har brug for en anden halshøjde. Løsning af dette problem tidligt holder det ude af udstyrsacceptstadiet.
For en eksisterende flaske, send dens aktuelle tegningsrevision og repræsentative prøver sammen. Forklar ethvert kendt problem, såsom vanskelig dækning eller en svag bundsøm. Målet er at bevare de rigtige funktioner og samtidig give leverandøren et klart problem at løse.
Kingglesekstrudering blæseform design guideforbinder disse produktindgange til form-, pinch-off, køling og maskingrænseflader. Hold den tegningspakke knyttet til tilbuddet, så senere konfigurationsændringer har en synlig reference.
Angiv HDPE-kvaliteten, ikke kun polymernavnet
HDPE beskriver en materialefamilie. Den identificerer ikke en komplet behandlingsspecifikation. LyondellBasell lister HDPE-kvaliteter til flere processer, herunder ekstruderingsblæsestøbning, sprøjtestøbning og rotationsstøbning. En købsseddel, der kun siger "HDPE", efterlader den faktiske karakter uafklaret.Kilde: LyondellBasell HDPE-oversigt.
Send harpiksleverandørens aktuelle tekniske datablad med flasketegning. Notér karakterbetegnelsen og testbetingelserne ved siden af dens smeltestrømværdi. Giv også maskinleverandøren den foreslåede farve masterbatch og additiv information. Disse input hører hjemme i prøveplanen, selv når flasken ser enkel ud.
For en rengøringsmiddel- eller husholdningskemikalieflaske, diskuter modstandsdygtighed over for miljøbelastninger med harpiks- og emballageholdene. ExxonMobil beskriver afvejninger mellem ESCR, bearbejdelighed, stivhed og andre flaskeegenskaber i sit HDPE tekniske program. Et harpiksvalg bør afspejle den færdige emballages krav snarere end en enkelt materialeegenskab.Kilde: ExxonMobil PE Innovation Week, HDPE flaske og container session.
Genslibning og genbrugsmateriale efter forbrug har også brug for klare definitioner. Angiv kilde, planlagt andel og håndteringsmetode. Før et register over det materialeparti, der er brugt til godkendelse. Hvis et tilbud antager ny harpiks, men produktionen bruger en anden blanding, repræsenterer det oprindelige forsøg ikke længere den fulde produktionstilstand.
En nyttig anmodning beder leverandøren om at dokumentere det materiale, der er brugt til sit outputforslag. Det gør senere ændringer lettere at vurdere. Det giver også begge sider en fælles reference, hvis vægt, udseende eller processtabilitet ændrer sig under idriftsættelsen.
Materialevalg og maskinvalg bør derfor flytte sammen. Hvis valget mellem HDPE og PP stadig er åbent, skal du løse det med produktkravene først. DeHDPE versus PP sammenligningforklarer den tidligere beslutning; denne vejledning antager, at et HDPE-flaskeprojekt er den tilsigtede rute.
Sørg for, at maskinnavnet beskriver den rigtige proces
Købere bruger flere navne til lignende udstyr: HDPE-flaskefremstillingsmaskine, HDPE-flaskeblæsemaskine og HDPE-blæsestøbemaskine. Disse udtryk hjælper med at beskrive det påtænkte produkt. Tilbuddet skal stadig identificere den faktiske støbeproces og udstyrsarrangement.
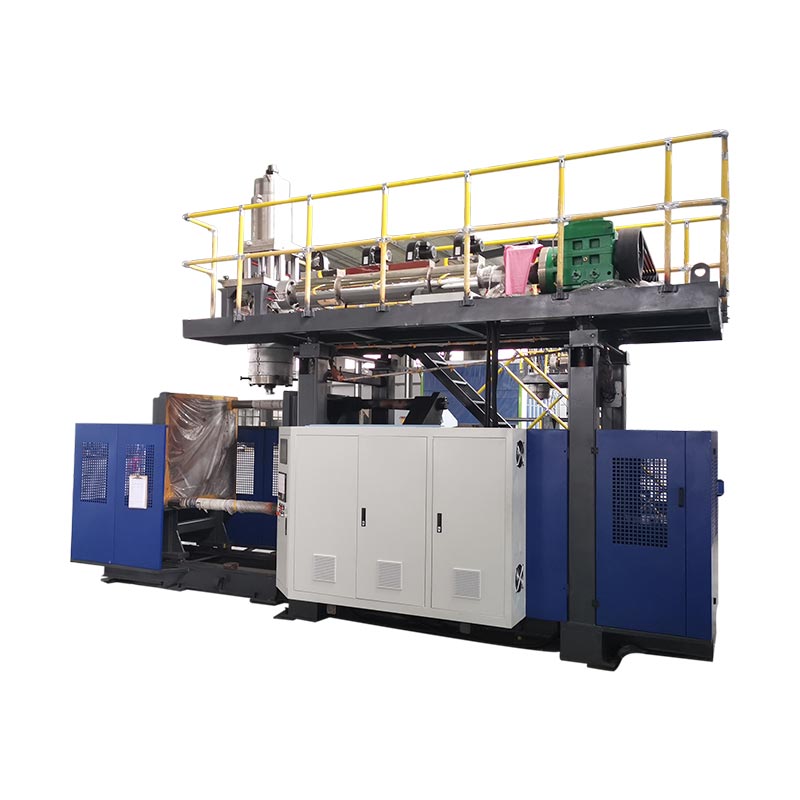
Ved ekstruderingsblæsestøbning danner ekstruderingssystemet et smeltet rør kaldet en forstøbning. Skimmelsvampen fanger det, luft udvider det mod hulrummet, og delen afkøles før fjernelse. Trimning og inspektion forbereder derefter flasken til dens næste operation. Kinggle forklarer udstyrssekvensen i sinkontinuerlig blæsestøbemaskine guide.
For de flaskeprojekter, der er diskuteret her, skal du begynde gennemgangen medserie af kontinuerlige ekstruderingsmaskiner. Tilpas derefter form-og-hoved-arrangementet til delen. Tilstedeværelsen af et håndtag, en usædvanlig skulder eller en stor hals bør blive et værktøjsspørgsmål i stedet for at forsvinde under en generisk maskinbeskrivelse.
En søgning efter en plastflaskefremstillingsmaskine kan også returnere præformbaserede systemer. Disse resultater fastslår ikke kompatibilitet med et ekstruderingsflaskeprojekt. Spørg, om det foreslåede system starter med harpikspellets og danner en præform, eller starter med en separat præform. Læg svaret i det tekniske tilbud.
Af samme grund skal du ikke vælge maskiner fra en demonstrationsvideo alene. Identificer den viste harpiks, flaskevægt, hovedarrangement og det færdige produkt. En maskine, der danner en anden pakke, kan demonstrere sin rækkefølge uden at bevise den cyklus eller kvalitet, der kræves til din flaske.
Hvis procesvalget forbliver åbent, skal du bruge det bredereblæsestøbemaskine guidefør du indsnævrer specifikationen. Når ruten er aftalt, skal tilbuddet navngive model, værktøj, materialesystem og inkluderede operationer. Det giver køberen en brugbar udstyrsbeskrivelse i stedet for en samling søgeord.
Tre Kinggle-referencer viser, hvorfor liter kun er et udgangspunkt
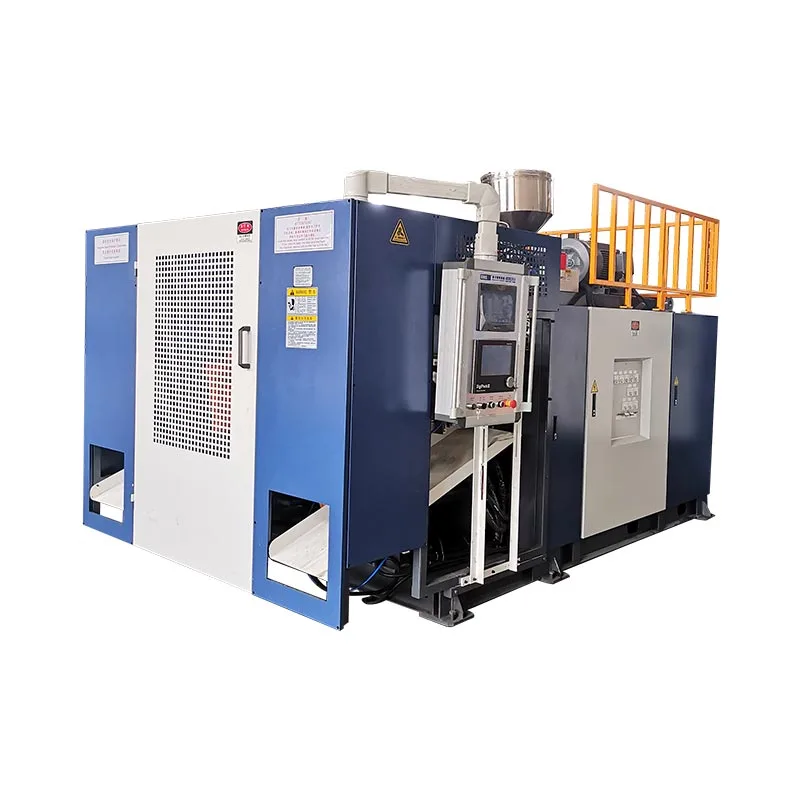
Tabellen nedenfor samler udvalgte værdier fra tre Kinggle-produktsider. Disse er offentliggjorte maskinreferencer, kontrolleret den 29. september 2026. De hjælper med at screene et udstyrsforslag; flasken og værktøjet kræver stadig en projektgennemgang.
| Udgivet felt | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stationsarrangement | Enkelt | Enkelt | Dobbelt |
| Maksimal containerkapacitet | 2 L | 5 L | 5 L |
| HDPE smeltekapacitet | 30 kg/t | 55 kg/t | 80 kg/t |
| Skrue diameter | 50 mm | 60 mm | 70 mm |
| Klemkraft | 40 kN | 65 kN | 65 kN |
| Maksimal formstørrelse, B × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Skimmeltykkelse | 160 til 300 mm | 200 til 310 mm | 200 til 310 mm |
| Dobbelt dysehoved centerafstand | 130 mm | 150 til 180 mm | 150 til 180 mm |
Kilder: de tre linkede Kinggle-produktsider. Udgivet smeltekapacitet er en materialegennemstrømningsreference. Det er ikke en garanteret pris for færdige flasker. Rækken mellem matricehovedet beskriver denne konfiguration; det fastslår ikke, at et dobbelt hoved er inkluderet i hvert basistilbud.
Sammenlign de to 5 L poster. Begge udgiver de samme maksimale formdimensioner og spændekraft. Deres skruediametre og HDPE-smeltekapacitet er forskellige. At vælge den dobbelte stationsplatform involverer derfor mere end at tilføje endnu en formposition til en ellers identisk specifikation.
For en køber fører denne sammenligning til en praktisk anmodning: vis det foreslåede formlayout og materialebehovsberegning ved siden af den valgte model. En maskine kan bestå den nominelle flaskevolumenkontrol, mens det foreslåede hulrumslayout stadig skal justeres.
Den mindre KGB2L-reference har også en anden værktøjskonvolut og offentliggjort dobbelthovedafstand. En flaske, der passer til den platform som en enkelt del, kan have behov for en separat gennemgang, når køberen anmoder om flere dele pr. støbebegivenhed. Flaskevolumen alene kan ikke afgøre det spørgsmål.

Hold modelsammenligningen vedhæftet produktet kort. Hvis flasken bliver bredere, dens vægt ændres eller produktionsmålet stiger, skal du besøge de berørte marker igen. Dette er mere nyttigt end at vælge den største maskine på listen og antage, at hver mindre flaske passer til dens standardkonfiguration.
Tjek formen, formhovederne og stationerne på samme tegning
Stationstal, hovedtælling og hulrumstælling beskriver forskellige dele af produktionsarrangementet. En anden station giver en anden formposition. Flere matriceudløb giver flere forstøbninger. Formhulrum definerer de produkter, der dannes under en støbebegivenhed. Forslaget skal vise, hvordan disse dele fungerer sammen.
Kingglesmulti-head versus multi-cavity guideforklarer terminologien. Brug den til at læse layouttegningen, og spørg derefter om det faktiske antal udtag og afstand. Ordene "dobbeltmaskine" giver for meget plads til misforståelser.
Start med den fysiske pasform
Sammenlign formens dimensioner med den godkendte maskintegning. Inkluder monteringsdetaljer, tykkelse, åbningsafstand og forbindelser. Overlad den endelige godkendelsesgennemgang til udstyrs- og formleverandørerne; et katalogmaksimum viser ikke alle slanger, fittings eller bevægelige komponenter.
Hovedafstand er en separat kontrol. Flere smalle flasker kan passe på tværs af en form, hvor det samme antal bredere flasker ikke ville. Spørg efter hulrumscentre og matriceudtag på én visning. Det giver leverandørerne mulighed for at kontrollere arrangementet, før en af værktøjspakkerne frigives.
Gennemgå derefter produktionsforløbet
Vælg stationstal fra den planlagte arbejdsbyrde og den foreslåede cyklus. En dobbeltstationsmaskine kan skifte støbepositioner, men ekstruderingssystemet og downstream-udstyret skal understøtte denne sekvens. Kingglessammenligning af enkelt- og dobbeltstationergiver den bredere konfiguration diskussion.
Overvej også produktmixet. En fabrik med gentagne ordrer på én flaske har et andet planlægningsproblem end en fabrik, der ofte skifter forme og farver. Bed leverandøren om at forklare, hvilket udstyr der ændres mellem de foreslåede produkter. Hold det svar adskilt fra den hurtigste demonstrationscyklus.
For en ny produktionscelle skal du anmode om et layout, der identificerer både formningsudstyret og fjernelsesstien. Vis, hvor flasker og flash går efter hver form åbner. En tydelig tegning giver indkøbs-, produktions- og værktøjsteams det samme arrangement at gennemgå.
Tilslut flasker i timen til det materiale, som ekstruderen skal behandle
Skriv produktionsmålet som accepterede flasker i timen med en defineret måleperiode. Arbejd derefter baglæns gennem rejekter, groft støbt materiale og maskinrækkefølgen. Dette giver leverandøren et krav om at evaluere i stedet for en uforklarlig hastighedsanmodning.
Færdig flaskevægt og støbt bruttovægt er forskellige input. Ekstruderen behandler også materiale, der bliver aftagelig flash. Genvinding af dette materiale kan påvirke materialebalancen og indkøbsomkostningerne, men det fjerner ikke det indledende ekstruderingsarbejde.
Illustrativt planlægningseksempel, ikke en Kinggle produktionstest
Antag et mål på 600 accepterede flasker i timen, en acceptgrad på 95 % og 90 g brutto støbt materiale pr. flaskeposition. Antag, at den færdige flaske vejer 70 g.
Nødvendige formede flasker: 600 ÷ 0,95 ≈ 632 pr. time
Brutto smeltebehov: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/t
Materiale i accepterede flasker: 600 × 0,070 = 42,0 kg/t
Forskellen omfatter materiale uden for de accepterede færdige flasker. Det er ikke en beregning af permanent materialetab eller mængden af ny harpiks, der skal købes.
Disse antagelser producerer en brutto efterspørgsel efter smeltning over KGB5L's offentliggjorte 55 kg/t reference. Det er en grund til at revidere forslaget. KGB5D's offentliggjorte 80 kg/t fjerner denne foreløbige masse-flow sammenligning, men en flaske forsøg skal stadig etablere cyklus tid, kvalitet og downstream kapacitet.
Gør ikke den sammenligning til et løfte om 600 gode flasker i timen. Eksemplet er en screeningsberegning ved brug af forudsatte input. Faktisk produktion kræver den godkendte harpiks, form, vægt, køleforhold og maskinkonfiguration.
Angiv, hvordan stop håndteres i outputposten. Et stabilt løbeinterval og et komplet skift er forskellige målevinduer. Har kunden behov for vagttilsagn, medtag den aftalte behandling af opstart, eftersyn, planlagte pauser og omstillinger.
Kinggles produkttabeller mærker deres hastighedsreference som tørcyklus. Notér denne etiket nøjagtigt, og bed om et separat godkendt outputforslag til din flaske. Køber bør være i stand til at spore det tilbudte resultat tilbage til en prøvetilstand og en optællingsmetode.
Flasken skal passere ved halsen, væggen og bunden
En nyttig godkendelsesprøve repræsenterer den pakke, kunden vil udfylde og sende. Start med flasken og dens tilsigtede lukning sammen. Bed pakketeamet om at identificere de forseglingsfunktioner, dimensioner og testmetoder, der vil afgøre accept.
Til halsen skal du inkludere finishtegningen og den godkendte hætte, pumpe eller anden lukning. Registrer hvilke målere eller målinger der vil kontrollere resultatet. En visuel inspektion af flaskekroppen kan ikke svare på, om lukkegrænsefladen opfylder dens tegning.
For væggen skal du definere de steder, der betyder noget, og hvordan de vil blive målt. Gennemsnitlig flaskevægt er nyttig til produktionskontrol, men den lokaliserer ikke materialet i delen. Et aftalt vægkort gør skulder, håndtagsregion og base nemmere at diskutere under et forsøg.
Deparison programmering og vægtykkelsesguideforklarer, hvordan profilkontrol forholder sig til materialefordeling. Brug den diskussion til at definere det ønskede resultat. Antallet af kontrolpunkter alene er ikke en erstatning for afmålte flasker.
Aftal i bunden den relevante søm, ståflade og udseendekontrol. Inkluder enhver påkrævet lækage-, fald- eller topbelastningstest i acceptplanen med dens metode og kriterier. De gældende krav kommer fra pakkens brug og kundespecifikation.
Tag prøver på en måde, der holder deres oprindelse synlig. Identificer hulrummet og stationen, optag indstillingerne, og bevar materialebatchdetaljerne. Hvis et resultat er forskelligt mellem positionerne, kan teamet spore det til en bestemt del af opsætningen.
Opbevar godkendte prøver og inspektionsoptegnelser med den endelige tegningsrevision. De giver idriftsættelsesteams noget mere præcist end et fotografi at reproducere. Devejledning til test af maskinfabriksacceptgiver en ramme for dokumentation af løbet og beviserne bag accept.
Anmod om en flaskeproduktionscelle med et defineret omfang
Et tilbud på en basismaskine kan efterlade flere projektelementer uden for prisen. Bed leverandøren om at identificere den medfølgende form, hovedværktøj, materialehåndtering og nedstrømsoperationer. Sæt køberleveret udstyr på samme liste, så installationsteamet kan se hele grænsen.
Tjek luft- og vandkravene i forhold til den foreslåede konfiguration. Registrer de nødvendige forsyningsforhold og tilslutningssteder i projektdokumenterne. Kinggleshjælpeprogram og fabrikslayoutvejledningdækker de nødvendige oplysninger til forberedelse af stedet.
Beslut hvor trimning og lækagetest skal finde sted. Forklar, hvordan flasker når påfyldnings- eller pakningsoperationen, og hvordan afviste dele forlader linjen. Når der ønskes en automatisk funktion, skal du bede leverandøren om at navngive det udstyr, der udfører den, og dets grænseflade med støbemaskinen.
Brug følgende sekvens til at forberede en tilbudsanmodning. Hvert trin producerer noget, som leverandøren kan gennemgå, frem for en generel præference for en hurtig eller fuldautomatisk maskine.
- Vedhæft flasken og lukketegningerne, eller send tydeligt identificerede prøver.
- Angiv harpikskvaliteten, færdigvægten og foreslået materialeblanding.
- Indstil det accepterede outputmål og forklar tidsplanen for skift og produktændring.
- Beskriv eksisterende forme, hjælpemidler og fabriksservices, som det nye udstyr skal bruge.
- Definer den påkrævede inspektion, prøveoptegnelser og udstyr inkluderet i leverancen.
Bed det tekniske tilbud om at besvare hvert punkt. Den skal identificere den foreslåede model og værktøjslayout og derefter forklare betingelserne bag sit produktionsforslag. Ethvert åbent input skal forblive synligt, indtil det er aftalt.
For et projekt med flere flasker, indsend hele sortimentet i starten. Marker hvilket produkt der kører oftest, og hvilket sætter det største værktøjskrav. Dette hjælper leverandøren med at gennemgå produktionsplanen sammen med udstyrskonvolutten.
Planlægger du en HDPE-flaskelinje?
Send Kinggle din flasketegning og produktionsmål.Inkluder harpikskvaliteten, lukkedetaljer og eventuelle eksisterende formoplysninger. Disse input understøtter en konfigurationsgennemgang og et tilbud knyttet til dit faktiske produkt.
Ofte stillede spørgsmål
Hvilken maskine skal jeg overveje til HDPE-flasker?
For et ekstruderingsflaskeprojekt skal du starte med en kontinuerlig ekstruderingsblæsestøbemaskine og gennemgå flasketegningen, harpiksen, formen og det nødvendige output sammen. Kinggles KGB2L, KGB5L og KGB5D giver referencepunkter til små containere. Det endelige valg afhænger af det godkendte værktøj og produktionsforhold.
Kan en 5 L blæsestøbemaskine producere mindre flasker?
Muligvis, hvis formen, formværktøjet, afstands- og fjernelsesarrangementet passer til disse flasker. Maksimal beholderkapacitet definerer ikke alle kompatible produkter. Send de mindre flasketegninger og produktionsmål, og bed derefter leverandøren om at bekræfte den komplette konfiguration for hvert produkt.
Har en dobbeltstationsmaskine brug for et dobbelt matricehoved?
Nej. Stationer er støbepositioner, mens matriceudløb bestemmer, hvor mange forstøbninger, der leveres ved en støbebegivenhed. Et citat skal identificere begge separat. Tjek det foreslåede hulrumslayout, dysehovedafstand og formsæt, før du sammenligner to maskintilbud.
Hvor mange HDPE-flasker kan maskinen lave i timen?
Svaret afhænger af flasken, bruttostøbt vægt, materiale, værktøj, cyklus og acceptkriterier. Angiv målet som accepterede flasker i timen under aftalte betingelser. Brug offentliggjort smeltekapacitet til en indledende kontrol af materialeefterspørgsel, og verificer derefter den færdige flaskehastighed i forsøget.
Kan maskinen køre genbrugt HDPE?
Bekræft den faktiske materialekilde og den påtænkte blanding med leverandøren. Inkluder dette materiale i forsøget og vurder de resulterende flasker i forhold til de godkendte krav. En generisk HDPE-maskinebeskrivelse etablerer ikke en acceptabel procentdel af genbrugsindhold for hver pakke.
Hvilke oplysninger er nødvendige for et tilbud på en HDPE-flaskemaskine?
Angiv flaske- og lukketegninger, harpikskvalitet, målvægt, krav om accepteret output og tidsplan for produktskift. Tilføj eksisterende formdetaljer, webstedsværktøjer og det nødvendige downstream-udstyr. Aftal prøve- og inspektionskriterierne, så tilbuddet beskriver et produktionsresultat, som begge sider kan vurdere.
Maskinreferencer linker til Kinggles offentliggjorte produktsider. Det numeriske produktionseksempel bruger angivne antagelser og er ikke et målt maskinresultat. For en specifik ordre skal du bruge den aftalte tekniske specifikation, værktøjstegninger og acceptoptegnelser.