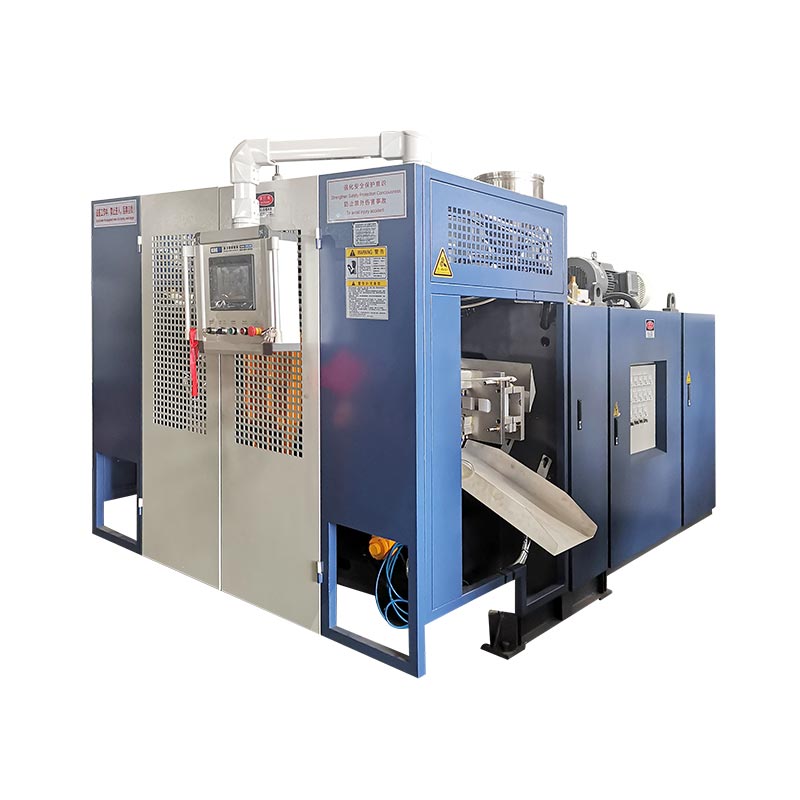
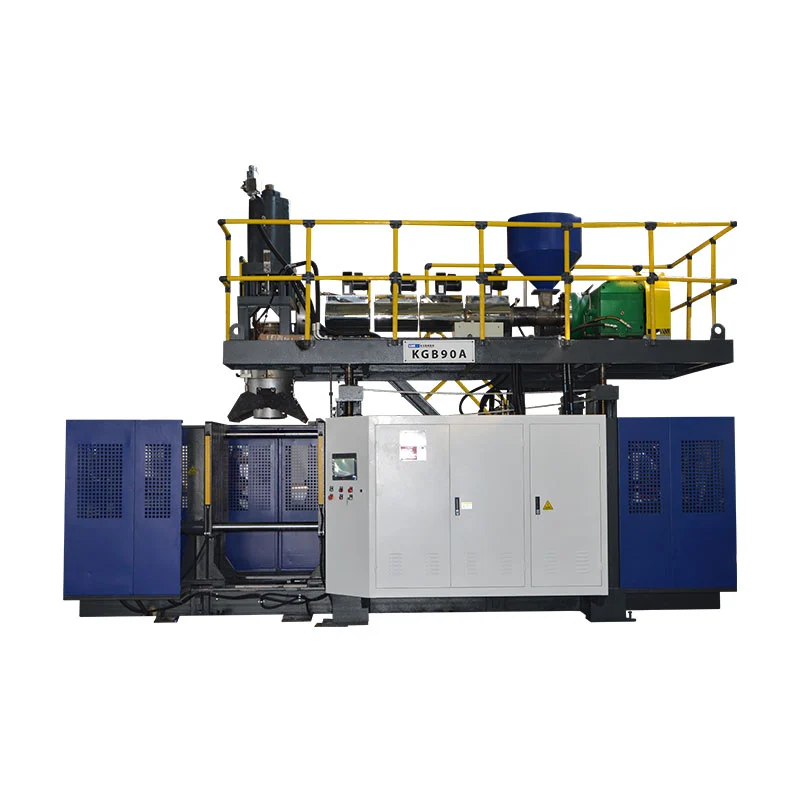
En 1000L IBC blæsestøbemaskine danner den indvendige plastbeholder. Det beviser ikke den komplette IBC i sig selv. Vælg og accepter maskinen i forhold til den godkendte indre flaske, bur, palle, lukninger, materialesystem, form, nedstrøms montering og påkrævede pakketest.
Stor kapacitet får et IBC-projekt til at ligne en maskinstørrelsesøvelse. Det svære arbejde sidder ved grænsefladerne. Den øverste åbning skal møde lukningen. Bundudløbet skal møde ventilen og burets adgang. Formlegemet skal sidde korrekt på pallen. Buret skal beskytte den indvendige beholder uden at skabe skadelig kontakt.
Denne vejledning omdanner disse grænseflader til maskininput og fabrikstestbeviser. Den bruger Kinggles nuværende 1000L IBC-platform som den offentliggjorte udstyrsreference.

Produktet er et samlet system
Den indvendige flaske passer til bur, palle, ventil og påfyldningsforbindelse.
Hovedet, prægeprofilen, formen og kølingen udgør det godkendte vægkort.
Udtagning, trimning, samling og test opretholder det krævede accepterede output.
Forsøget knytter hver accepteret enhed til materiale, indstillinger, målinger og testresultater.
KGB1000L-IBC, mens dens specifikationstabel brugerKGS1000L-IBC. Tørcyklusrækken vises også150 L, hvilket ikke er en brugbar sats. Denne artikel kalder udstyret Kinggle 1000L IBC-platformen, indtil livesiden og tilbuddet bruger en bekræftet modelkode og outputenhed.Definer, hvad 1000L IBC blæsestøbemaskinen leverer
Blæsestøbemaskinen laver plastlegemet. I IBC-terminologi kaldes den krop ofte for den indre flaske, den indre beholder, foringen eller den indre beholder. Søgesproget varierer efter marked. Den tekniske aftale bør bruge ét kontrolleret udtryk.
En komplet komposit IBC indeholder mere end det støbte legeme. Den ydre struktur kan omfatte et metalbur og en palle. Lukninger, pakninger, en bundtømningsventil, etiketter og identifikationsmærker fuldender pakken. Samleudstyr og teststationer kan sidde uden for støbecellen.
Sondringen har en praktisk effekt. Maskinleverandøren kan bevise støbeprocessen og de dimensioner, der indgår i det aftalte forsøg. Den komplette IBC-ejer skal bevise, at alle leverede komponenter fungerer sammen. Hvis buret, pallen eller ventilen kommer fra en anden leverandør, har køber brug for grænsefladekontrol på tværs af virksomheder.
De nuværende regler i USA er et klart eksempel.49 CFR 178.707beskriver en komposit IBC som en stiv ydre emballage, der omslutter en indvendig plastbeholder. Det siger, at den indre beholder og den ydre emballage udgør en integreret pakke. Det siger også, at den indre beholder ikke er beregnet til at udføre sin indeslutningsfunktion uden den ydre emballage.
Den regel er markedsspecifik, men ingeniørtimen rejser godt. Accepter ikke den indvendige flaske isoleret, hvis det kommercielle produkt er en samlet IBC. Bring produktionsbur, palle, toplukning, ventil og pakninger med i kvalifikationsplanen.
Tilbuddet skal angive maskin-leverandør-grænsen. Navngiv den medfølgende form, robot, afflashing, lækagetester, transportører og monteringsværktøj. Mærk alle køberleverede komponenter og tjenester. En farvet grænsetegning er mere nyttig end en lang liste med "standardtilbehør".
Styr den indvendige flaske, bur, palle og ventil på én tegning
Tegningen af den indre flaske bør ikke stoppe ved dens ydre mål. Det skal vise, hvordan flasken møder resten af IBC'en. Byg én grænsefladekontroltegning med referencer til de godkendte komponenttegninger.
Start øverst. Registrer påfyldningsåbningen, gevind- eller lukkegrænsefladen, tætningsfladen, hættens frigang og buradgang. Tilføj den øverste overfladehøjde i forhold til buret. En lukning kan opfylde sin egen måler og alligevel blive svær at installere, når den indvendige flaske sidder for højt eller for lavt.
Flyt til det nederste udtag. Vis udløbets midterlinje, vinkel, støtte, ventilforbindelse og frigang gennem buret. Inkluder palleforholdet. Den varme flaske kan ændre form under afkøling, så mål grænsefladen efter den aftalte konditioneringsperiode.
Kortlæg burets kontakter. Markér hjørneradier, panelzoner og eventuelle lokale understøtninger. Kontakten kan ændre sig, når den fyldte enhed håndteres eller stables. Den indvendige flaske skal sidde, hvor designet forventer, at den skal sidde. Det bør ikke stole på en utilsigtet bule for støtte.
| Interface | Kontrolleret bevismateriale | Maskin- eller formbeslutning |
|---|---|---|
| Topåbning og lukning | Afslut tegning, tætningsflade, måler og hættefrigang | Nakkeværktøj, blæsearrangement, køling og trim |
| Bundudløb og ventil | Centerlinje, vinkel, støtte, pakning og adgang til bur | Formindsats, lokal vægprofil, køling og efterbehandling |
| Ydre bur | Intern kuvert, skinneplaceringer og flaskekontaktzoner | Flaskegeometri, vægkort og frigivelsestilstand |
| Palle eller bund | Locatorgeometri, støtteoverflade og håndteringsafstand | Grundform, udtagningsstøtte og efterafkølingsarmatur |
| Mærkning og markering af områder | Fladhed, position og påkrævet identifikation | Formoverflade, vægprofil og nedstrøms håndtering |
Nummer hver grænseflade. Brug de samme tal i formtegningen, inspektionsplanen og fabriksprøverapporten. Når en dimension fejler, kan teamet spore den til værktøj, afkøling, fjernelse eller montering uden at skændes om, hvilke tegningskontroller.
Kingglessalgsprocesbeder om produktfotos, tegninger, vægt, størrelse, materiale, tykkelse, output og kemikalieresistens. For et IBC-projekt skal du tilføje bur, palle, ventil og lukningstegninger til den pakke.
Læs den offentliggjorte 1000L maskinkonvolut uden at overlæse den
Kinggles1000L IBC produktsidegiver sammenligningskonvolutten. Den angiver en 1000 L maksimal beholderklasse, en 55 t maskine og en 9,5 x 5,1 x 6,5 m maskinstørrelse. Det endelige layout kræver stadig adgang, vedligeholdelse og ekstra plads.
Det offentlige spændebord viser 1000 kN, en 1800 x 1600 mm plade og en maksimal formstørrelse på 1600 x 1500 mm. Det giver et formtykkelsesområde på 1200 til 1400 mm. Disse tal understøtter en tidlig gennemgang af formtilpasning. De erstatter ikke den komplette formsamlingstegning.
Ekstruderingssektionen viser to 100 mm skruer med 32 L/D-forhold. Udgivet HDPE-smeltekapacitet er 180 kg/h pr. skrue. Die-head sektionen viser en 45 L akkumulator og en 33 kg PE akkumulator-vægt reference.
| Udgivet vare | Website værdi | Påkrævet projekttjek |
|---|---|---|
| Container klasse | 1000 L | Godkendt inderflaske, groft skud, skimmelsvamp og fjernelsesvej |
| Maskinens størrelse og vægt | 9,5 x 5,1 x 6,5 m; 55 t | Endelig GA tegning, fundament, transportsplit og løfteplan |
| Klemkraft | 1000 kN | Projiceret areal, blæsetryk, pinch-off og margin |
| Maksimal formstørrelse | 1600 x 1500 mm | Fuld form, manifolds, slanger, bevægelige dele og robotfrigang |
| Skimmeltykkelse | 1200 til 1400 mm | Lukket stak og pladegrænseflade |
| Skruer | 100 mm x 2; 32 L/D | Lagstruktur, harpikskvaliteter og faktisk ordnet smeltebane |
| Udgivet HDPE smeltekapacitet | 180 kg/t x 2 | Stabil nyttiggørelse med den godkendte formulering |
| Akkumulator referencer | 45 L; 33 kg PE | Brutto prægmasse, reserve, harpiksbasis og profil |
| Blæs luft | 0,8 MPa; 2 m³/min | Peak flow, modtager, luftkvalitet og tryk ved maskinen |
| Kølevand | 0,3 MPa; 120 l/min | Temperatur, varmebelastning, vandkvalitet og kredsløbsbalance |
| Udgivet magt reference | 110 til 150 kW i gennemsnit | Målegrænse, produkt, indstillinger og accepteret output |
Sidens tørcyklusrække vises i øjeblikket150 L. Liter er ikke en cyklushastighed. Gør ikke den række til 150 stykker i timen eller en anden outputpåstand. Bed Kinggle om at bekræfte det påtænkte antal og enhed i tilbuddet.
Hver række besvarer et smalt spørgsmål. En maksimal formbredde beviser ikke robotfrigang. En akkumulatormasse beviser ikke den færdige indre flaskevægt. Et tal for smeltekapacitet svarer ikke til accepteret output. Forbind rækkerne gennem det godkendte produkt og prøveplan.
Spørg også om tidsplanen for tilsluttet belastning. Motor- og varmelegemerækker beskriver hovedkomponenter, men den endelige installerede belastning kan også omfatte styringer, pumper, robot, materialehåndtering og bestilte hjælpemidler.
Byg akkumulatorbeslutningen ud fra en målt massebalance
Den færdige inderflaske er kun en del af hvert skud. Formen danner også topflash, bundhaler, udløbslister og andet processkrot. Akkumulatoren skal levere hele præstegården på det godkendte materialegrundlag.
Vej en kendt produktionsprøve, hvis en sådan findes. Fjern lukninger, ventiler og eventuelle separat monterede dele. Derefter vejes eller estimeres hver trimstrøm. Hold estimatet knyttet til det foreslåede form- og klemdesign.
færdig indvendig beholder + topblink + bundhaler + udløbslister + andet støbt skrot
Sammenlign dette resultat med den offentliggjorte 33 kg PE-akkumulatorvægtreference. Sammenlign ikke færdigvægt alene. Projektet har også behov for driftsreserve. Den valgte harpiks, farve og lagarrangement kan ændre det nyttige massegrundlag.
Volumen opretter endnu en kontrol. Siden viser en 45 L akkumulator. Forholdet mellem volumen og masse afhænger af den faktiske smeltning og producentens definition. Konverter ikke 45 L direkte til en færdigvarevægt uden leverandørens beregning.
Akkumulatorafladningstiden har betydning, fordi en lang, tung forstøbning kan synke. Hovedet skal levere det programmerede parison, før tyngdekraften ændrer vægfordelingen uden kontrol. Registrer udledningsvinduet, smeltetilstanden og dyse-gab-profilen under forsøget.
Restitution har også betydning. De to ekstrudere skal forberede det næste skud inde i produktionscyklussen. Sammenlign målt restitutionstid med køling og nedstrøms arbejde. En høj katalogsmeltehastighed kan ikke hjælpe, hvis det godkendte materialesystem genopretter sig langsomt, eller nedstrømscellen allerede er fuld.
Brug masserekorden med Kinggle'sparison programmeringsvejledning. Massen fortæller dig, hvor meget materiale der kom ind i formen. Vægkortet viser, hvor det materiale blev af.
Giv hvert lag et skriftligt job, før du bestiller to ekstrudere
Produktsiden beskriver flerlagsproduktion og viser to ekstrudere. Det er bevis på en multi-stream platform. Det er ikke en komplet lagspecifikation.
Skriv funktionen af hvert lag. Et lag kan tilvejebringe den kontrollerede kontaktflade. En anden kan bære godkendt genslibning i processen. Farve eller UV-beskyttelse kan sidde i en defineret strøm. Det nøjagtige design afhænger af produkt, indhold, marked og godkendt testprogram.
Definer derefter de tilladte materialer. Navngiv harpikskvaliteter, masterbatch, tilsætningsstoffer og genslibningskilde. Registrer, om genslibning kun kommer fra den samme fremstillingsproces. Brug ikke ordet "genanvendt" som en erstatning for en kontrolleret materialespecifikation.
De nuværende krav i USA illustrerer, hvorfor dette betyder noget. Afsnit 178.707 kræver kendte plastspecifikationer for komposit IBC indvendige beholdere. Det begrænser også brugt materiale, medmindre det er godkendt, mens det tillader produktionsrester eller genslibning fra den samme fremstillingsproces under de angivne betingelser. Andre markeder kan anvende andre regler.
Lagforhold kræver et mål og et arbejdsområde. Angiv, hvordan forholdet vil blive indstillet og kontrolleret. Gravimetriske tilførselsoptegnelser, kontrol af ekstruderens output eller destruktiv snitanalyse kan understøtte kontrolplanen. Vælg metoden før fabriksprøven.
Hovedtegningen skal vise smeltebanen. Identificer, hvilken ekstruder der tilfører hvert lag. Notér antallet af passager og rækkefølgen ved terningen. Tilføj udrensnings- og materialeændringsprocedurer. Hvis projektet vil køre både enkeltlags- og flerlagsprodukter, skal du definere konverteringsproceduren og dens acceptcheck.
Maskinbeskrivelse
To offentliggjorte 100 mm skruer og en flerlagserklæring viser platformens retning. De definerer ikke de ordnede lagfunktioner eller forhold.
Projektspecifikation
Et lagdiagram navngiver hver materialestrøm, funktion, målforhold, tilladt rækkevidde, verifikationsmetode og ændringskontrolregel.
Lov ikke lavere omkostninger eller længere levetid fra flerlagskonstruktion uden den godkendte formel og testbevis. Disse resultater afhænger af de valgte materialer, distribution og færdige IBC-design.
Kontroller støbeformen, klemmen og formen som ét mekanisk system
En 1000L form optager mere end en katalogbredde og -højde. Det inkluderer kølemanifolder, slanger, halsværktøj, udtagsindsatser, klemområder, løftepunkter og eventuelle bevægelige detaljer. Robotten og den varme indre flaske har brug for en fri vej til fjernelse.
Overlæg hele formtegningen på pladetegningen. Kontroller trækstænger, klemmemidterlinje, blæsebeslag og serviceforbindelser. Gennemgå den lukkede tykkelse og åbningssekvensen. En form kan passe mellem trykpladerne og stadig blokere en slange eller robotbevægelse.
Valg af klemme skal bruge projiceret område og blæsetryk. Den offentliggjorte 1000 kN er en maskinsidereference. Spørg efter projektberegningen. Inkluder afklemningskræfter og en angivet margen. Store flade paneler kan producere et krævende projiceret område, selv når den indre flaske er let i forhold til dens volumen.
Sognevejen kræver lige stor opmærksomhed. Bekræft matricens midterlinje, udløbslængde, formopfangning og lukkesekvens. En lang præst kan svinge eller strække sig før indfangning. Profilen skal tage højde for skulder, hjørner, udløbszone og bund.
Klemområder har brug for nok materiale til at svejse, men alligevel øger overskydende materiale trimning og afkøling. Udgangsindsatsen har brug for lokal kontrol. Den øverste åbning har brug for stabil geometri til lukning. Disse funktioner hører hjemme på det nummererede vægkort.
Udluftning og overfladefinish påvirker frigivelse og udseende. Buret kan skjule nogle paneler, men det kan ikke reparere en støbt defekt. Gennemgå alle kontakt- og etiketområder, der forbliver funktionelle efter montering.
Kingglesguide til formdesigndæksler passer, pinch-off, udluftning og køling. Brug den sammen med den endelige monteringstegning, ikke som en generisk formcheckliste.
Godkend først formen, når maskinleverandør, formbygger, burleverandør og IBC-ejer er enige om grænseflader. Notér hver godkendt tegningsrevision i købsfilen.
Beskyt IBC-geometrien gennem afkøling, fjernelse og konditionering
Store overflader fortsætter med at bevæge sig, efter at formen åbner. Den indvendige flaske kan se acceptabel ud ved frigivelse og drift, mens den afkøles. Denne bevægelse kan ændre lukningshøjden, ventilpositionen eller burkontakten.
Design kølekredsløb omkring termiske zoner. Skuldre, hjørner, halse, udløbsindsatser og basisstøtter kan have brug for et andet flow. Navngiv hvert kredsløb på formtegningen. Tilføj målindløbstemperatur og flow. En enkelt trykaflæsning kan ikke bevise afbalanceret køling.
Mål forsynings- og returforhold under forsøget. Inspicer flowet ved hvert kredsløb, hvor systemet tillader det. Registrer skimmeltemperatur på aftalte steder. Hvis en zone forbliver varm, skal du ikke skjule den ved at forlænge hele cyklussen uden at undersøge kredsløbet.
Udtagningsstøtte er en del af køling. Definer, hvor robotten griber, og hvor flasken lander. Et varmt panel kan deformeres under en smal griber eller transportskinne. Bundudløbet skal undgå stød. Basen skal forblive understøttet, mens delen når håndteringsstyrke.
Indstil en konditioneringstid før dimensionskontrol. Angiv den omgivende tilstand, når det er vigtigt. Brug samme timing til prøveprøver og produktionsinspektion. Måling af en flaske varm og en anden kold skaber støj, der ligner procesdrift.
Produktsiden viser 0,3 MPa og 120 L/min som kølevandsreferencer. Disse tal hjælper med at planlægge forbindelsen. De specificerer ikke vandtemperaturen eller den samlede varmeafledningskapacitet. Spørg efter maskinens og formens varmebelastninger.
Spor køletid i forhold til kvalitet. Kingglescyklus-tidsvejledningadskiller køling, genvinding og håndtering. Det nyttige mål er den korteste stabile cyklus, der opfylder den dimensionelle og funktionelle plan.
Bevis den støbte flaske mod produktionsbur, palle og ventildele
Brug produktionshensigtsmæssige komponenter under kvalifikationen. Prototypebure eller håndmodificerede paller kan skjule grænsefladefejl. Notér leverandør, varenummer og revision for hver montagekomponent.
Begynd med en tør pasform. Placer den konditionerede indre flaske i buret og pallen. Tjek lokaliseringskontakt, panelfrigang, topåbningsadgang og udløbsposition. Installer ventilen og toplukningen med det definerede værktøj og momentmetode, hvor det er relevant.
Mål den samlede enhed ved grænsefladerne. Gentag ikke hver støbt dimension. Fokus på, hvad der styrer påfyldning, udtømning, håndtering, stabling og testforberedelse. Brug go- eller no-go-målere, hvor de reducerer operatørens dømmekraft.
Undersøg kontakten efter håndtering. Løft eller flyt enheden med den godkendte metode. Se efter nye mærker, lokale trykpunkter eller bevægelser. Den indvendige flaske og buret skal fungere som designet har til hensigt, ikke kun passe, mens det er stationært.
| Samlingstjek | Hvad skal optages | Mulig procesforbindelse |
|---|---|---|
| Indsættelse af bur | Clearance, interferens, orientering og indføringsmetode | Kropsdimensioner, køling, udtagningsdeformation |
| Palle siddepladser | Støttekontakt, gyngning, lokatorpasning og udløbshøjde | Bundform, kølestøtte og formindsats |
| Top lukning | Måleresultat, tætningsflade og monteringshøjde | Nakkeværktøj, trimning, krympning og håndtering |
| Bundventil | Centerlinje, vinkel, pakningstilstand og buradgang | Udløbsindsats, vægfordeling og efterbehandling |
| Færdiggjort enhed | Identifikation, visuel tilstand og sporbare komponentrevisioner | Monteringskontrol og slutinspektion |
Lækagetest skal bruge en godkendt opsætning. Definer hvilke komponenter der er installeret, testmediet, tryk eller vakuum, stabilisering, varighed og afvisningsregel. Metoden skal matche det gældende produktprogram. En hurtig kontrol på butiksgulvet erstatter ikke automatisk en formel test.
Behold én godkendt enhed som en grænseprøve. Fotografer grænsefladerne. Gem den støbte opskrift, materialeparti, burrevision, pallerevision, ventil- og lukkedata sammen med prøveposten.
Adskil maskinen FAT fra komplet IBC-designtypegodkendelse
Fabrikkens accepttest beviser den bestilte støbecelle mod det aftalte produkt og betingelser. Det giver ikke godkendelse for hver samlet IBC, fyldstof eller marked.
DeUNECE UN Model Regulations Rev. 24er den aktuelle globale referencepublikation fra 2025. Dens kapitel 6.5 omhandler IBC-konstruktion og -test. Nationale og modale regler kan vedtage en specifik udgave eller tilføje krav. Bekræft den relevante myndighed og den kvalificerede testrute, før valideringsplanen fryses.
Start ikke med en enkelt faldhøjde fundet online. Designtype, materiale, påtænkt indhold, pakkegruppe, klargøring, konditionering, lukninger og komplet testsekvens påvirker programmet. Den kompetente myndighed eller det kvalificerede laboratorium bør definere den nødvendige dokumentation.
Maskinkvalifikation bør stadig skabe nyttig upstream-bevis. Registrer materialespecifikationer, lagarrangement, brutto- og nettomasse, vægkort, dimensioner, lækageresultat, recept og komponentrevisioner. Gem prøver fra det testede parti. Disse oplysninger hjælper med at forbinde fremstillingsprocessen med senere pakketest.
Adskil tre dokumenter. Maskinens FAT-rapport dækker bygge- og procesydelse. Samlingskvalifikationsrapporten dækker bur, palle, ventil og lukkepasning. Den lovpligtige testrapport dækker den gældende designtype. Hver rapport bør angive dens omfang og begrænsninger.
Produktionskontrol fortsætter efter godkendelse. Administrer ændringer af harpiks, pigment, inhibitor, genslibning, lagforhold, skimmel, lukning, ventil, bur og palle gennem det godkendte kvalitetssystem. En lille ændring kan påvirke grundlaget for testning.
For en mindre reguleret emballagelinje erKGB200L/LP kemisk tromlecelleguideviser den samme skelnen mellem maskinbevis og pakkegodkendelse.
Mål output ved den sidst accepterede celleport
Den aktuelle produktside giver ikke en brugbar produktionshastighed. Dens tørcyklusrække vises150 L, så denne artikel udleder ikke stykker i timen. Projektet har brug for et accepteret outputmål baseret på den rigtige indre flaske og komplette celle.
Vælg først udgangsgrænsen. Støbte indvendige flasker i timen måler støbecellen. Samlede og lækagetestede IBC'er i timen måler et større system. Begge numre kan være nyttige, men de bør ikke dele én etiket.
indvendige flasker bestået den aftalte støbeinspektion ÷ observerede minutter x 60
samlede enheder, der passerer den aftalte endelige gate ÷ observerede minutter x 60
Tæl alle starter, afslag og stop. Klassificer årsagerne. Ekstruderingsgenvinding, køling, robothåndtering, trimning, indsættelse af bur, ventilinstallation og lækagetest kan hver især indstille cellehastigheden. Den langsomste stabile gate bestemmer det færdige output.
Materialeefterspørgsel bør bruge brutto skudmasse og støbebegivenheder. Den færdige indre flaskevægt savner trim og opstartstab. Rapportér brutto kilogram pr. accepteret flaske samt styk pr. time.
Energi har brug for den samme grænse. Kinggle udgiver 110 til 150 kW som en gennemsnitlig effektreference for platformen. Det er ikke kWh pr. IBC. Registrer det valgte målepunkt, produktionstilstand, kørselsvarighed og accepteret antal. Deguide til energimålingforklarer den skelnen.
Brug en lang nok prøveperiode til at afsløre gendannelses- og downstream-køer. En kort serie kan vise maskinens bevægelse, men savner materialedrift, køleubalance eller ophobning af bur.
Et nyttigt dashboard inkluderer accepterede støbte flasker, accepterede komplette IBC'er, førstegangsudbytte, brutto kilogram pr. accepteret flaske, trimmasse, gennemsnitlig cyklus, optalt nedetid og energi pr. accepteret enhed. Definer hvert udtryk i acceptprotokollen.
Planlæg bygningen omkring den nuværende overordnede arrangementstegning
En 55 t maskine har brug for mere end gulvareal. Bygningen skal understøtte installation, vedligeholdelse, materialebevægelse og sikker adgang. Begynd med leverandørens aktuelle generelle arrangementstegning for den bestilte revision.
Den offentlige tabel viser en 9,5 x 5,1 x 6,5 m maskine. Produktsidetegningen viser sine egne dimensioner. Behandl tegningen som en visuel reference, indtil Kinggle bekræfter, hvilken tegningsrevision der matcher tilbuddet. Brug ikke et webbillede til at designe fundamentet.

Marker skimmelruten. Inkluder dørstørrelse, gulvkapacitet, krankroghøjde, løftepunkter og opbevaring. Vis skruens trækplads og adgang til akkumulatorhovedet. Tilføj sikre trapper og platformadgang omkring forhøjet udstyr.
Kortlæg materialeflow fra lager til hver ekstruder. Tilføj masterbatch, genslibning, transport, slibning og støvkontrol. Hold ren trim adskilt fra blandet affald. Vis, hvordan en fuld beholder eller blokeret returledning vil blive serviceret.
Brug projektspecifikke hjælpeark. Siden viser 0,8 MPa og 2 m³/min for blæseluft. Den viser 0,3 MPa og 120 L/min til kølevand. Planlæg tryk ved maskinen, peakflow, modtagere, behandling, fremløbstemperatur, returtilstand og varmeafvisning.
Elektrisk design kræver tilsluttet belastning, spænding, frekvens, beskyttelse, kabelruter og hjælpebelastninger. Den offentliggjorte gennemsnitsreference på 110 til 150 kW er ikke den tilsluttede belastning. Inkluder chillere, kompressorer, materialeudstyr, kværn, montage- og teststationer i anlæggets total.
Brug Kinggle'svejledning om brugskravat bygge grænsesedlen. Frys det ark med layout og fundamenttegning.
Følg et sporbart IBC-parti gennem fabriksgodkendelsestesten
En nyttig FAT begynder før maskinen kører. Aftal den indre flasketegning, komponentrevisioner, harpiks, lagstruktur, vægkort, prøveplan, outputgrænse og acceptgrænser. Navngiv instrumenterne og testmetoderne.
- Bekræft den bestilte platform.Tjek den endelige modelkode, ekstrudere, akkumulatorhoved, spændearrangement, controller, robot, blæsehardware, afskærmning og hjælpeudstyr i forhold til kontrakten.
- Bekræft hjælpeprogrammer og kalibrering.Registrer strøm-, luft- og køleforhold. Liste over måleinstrumenter og kalibreringsstatus.
- Indlæs kontrollerede materialer.Registrer hver harpikskvalitet, parti, farve, additiv og genslibningsstrøm. Bekræft tilførselsvejen til hver ekstruder.
- Stabiliser støbeprocessen.Nå genvinding, udledning, afkøling, fjernelse og trim, før den formelle kørsel begynder.
- Frys startopskriften.Gem temperaturer, hastigheder, lagindstillinger, parisonprofil, timings, tryk og downstream-indstillinger under én revision.
- Kør det aftalte produktionsvindue.Tæl starter, accepterede flasker, afslag og hvert stop. Hold årsagskoder specifikke.
- Mål den støbte plan.Tjek netto- og bruttomasse, trim, vægkort, åbninger, udløb, base, kropsgeometri, udseende og lækageresultat.
- Saml produktionskomponenter.Monter godkendt bur, palle, toplukning, ventil og pakninger. Gennemfør grænseflademålerne og samlingskontrollen.
- Luk bevispakken.Behold mærkede prøver, eksporter den endelige opskrift og registrer alle åbne afvigelser med en ejer- og gentestmetode.
Vælg prøver fra starten, midten og slutningen af den formelle kørsel. Mærk dem med tid og opskriftsrevision. Opbevar revisionerne af buret, pallen, ventilen og lukket sammen med prøveoptegnelsen.
Brug de faktiske nedstrømsstationer, når det er muligt. En håndtrimmet prøve kan passere, mens produktionstrimningsarmaturen beskadiger stikkontakten. En laboratorielækagetest kan skjule en kø ved den planlagte linjetester.
Bland ikke regulatorisk godkendelse i en generel FAT-signatur. Hvis der er vidne til en formel test, vedhæft den separate testprotokol og rapport. Angiv designtype, prøveforberedelse og autoritet.
Fotografer maskinens navneskilt, formidentifikation og bevarede prøver. Gem alarmhistorikken og produktionstælleren ved slutningen af kørslen. Registrer enhver manuel indgriben, der ændrede en flaske, selv når den endelige inspektion bestået. Disse detaljer hjælper webstedsteamet med at gengive den accepterede tilstand efter installationen.
Kinggles salgsproces omfatter inspektion og en invitation til at deltage i testen. Brugmaskine FAT guideat definere posten. Gennemgå tilgængelige udstyrsoptagelser på Kinggle'svideo sidefør besøget, så teamet kan forberede fokuserede spørgsmål.
Send en tilbudsklar IBC-projektfil i stedet for et bind alene
En anmodning, der kun siger "1000L IBC-maskine", efterlader det vigtige arbejde udefineret. Send en godkendt inderflasketegning og fotos. Tilføj en fysisk prøve, når det er praktisk muligt. Angiv den nominelle kapacitet og påtænkte indhold.
Inkluder støbt nettovægt, bruttoskudsestimat, trimkort og vægtykkelseskort. Navngiv hver harpiksstrøm, additiv, farve og genslibningsregel. Vedhæft lagdiagrammet og verifikationsmetoden.
Tilføj bur, palle, toplukning, bundventil og pakningstegninger. Marker de kontrollerede grænseflader. Angiv, hvem der leverer hver komponent under forsøg med skimmelsvampe, FAT og opstart af webstedet.
Liste over alle produktchecks. Inkluder dimensioner, målere, konditioneringstid, lækagemetode og samlingskontrol. Identificer ethvert relevant designprogram, kompetent myndighed eller testlaboratorium. Indsæt ikke en generisk testliste fra et andet marked.
Definer accepteret output ved den korrekte gate. Angiv det planlagte skiftemønster og den årlige efterspørgsel. Beskriv robotudtagning, trimning, køleunderstøttelse, burindføring, lukning og ventilsamling, lækagetest, mærkning og palleflow.
Giv fabriksspænding, frekvens, tilgængelig luft og køling, omgivende forhold, højde, plantegning, krandata og adgangsvej. Spørg efter det endelige overordnede arrangement, fundamentbelastninger, brugsark og transportopdeling.
Leverandørens svar skal navngive den endelige maskinmodel og revision. Det bør omfatte ekstruder- og hovedarkitekturen, akkumulatorbasis, formkonvolut, klemmegennemgang, hjælpegrænse, acceptprotokol og dataoverdragelse.
Brug Kinggle'sdownloadcenterfor aktuelle dokumenter. Send den kontrollerede projektfil gennemkontakt side. Tilbuddet kan så besvare selve IBC-projektet i stedet for et bredt 1000L-mærke.
Ofte stillede spørgsmål
Disse svar adresserer de maskinvalgsproblemer, der oftest ændrer omfanget, prøveversionen eller fabriksplanen. Publicerede modeldata forbliver en startreference. Den underskrevne tekniske aftale skal kontrollere det bestilte system.
Hvad laver en 1000L IBC blæsestøbemaskine egentlig?
Det danner den indre plastikbeholder, også kaldet den indre flaske eller liner. Den komplette komposit-IBC inkluderer også dens ydre bur eller emballage, palle, toplukning, bundventil, pakninger og andre service- eller strukturelle dele.
Hvad er modelnummeret på Kinggles 1000L IBC-maskine?
Den aktuelle engelske side er inkonsekvent. Dets produktresumé viser KGB1000L-IBC, mens specifikationstabellen viser KGS1000L-IBC. Bekræft den endelige modelkode og revision i tilbud, tegninger, navneskilt og manualer.
Betyder den offentliggjorte 33 kg akkumulatorværdi en 33 kg færdig flaske?
Nej. Siden angiver 33 kg som PE-akkumulatorvægtreference. Brutto formstofmasse inkluderer den færdige indvendige beholder og alle støbte beklædninger. Bekræft harpiksgrundlag, reserve, lagstruktur og den komplette skudberegning.
Hvad er produktionen af Kinggle 1000L IBC-platformen?
Den aktuelle tørcyklusrække viser 150 L, hvilket ikke er en brugbar produktionsenhed. Udled ikke stykker i timen. Definer accepterede støbte flasker eller accepterede komplette IBC'er i timen og bevis denne hastighed under det aftalte produktionsforsøg.
Hvorfor skal buret og pallen være til stede under maskinforsøget?
Flasken skal passe og fungere i den komplette samling. Produktionsbure, paller, lukninger og ventiler afslører fejl i højde, udløbsposition, støtte, frigang og håndtering, som en isoleret flaskeinspektion kan gå glip af.
Hvilke oplysninger skal jeg sende for et tilbud på 1000L IBC-maskine?
Send den indre flasketegning, prøve, vægt, vægkort, materialer, lagdesign og trimoverslag. Tilføj bur, palle, lukning og ventiltegninger, test, outputmål, downstream-omfang, fabrikslayout og brugsbetingelser.
Byg maskinforslaget omkring den komplette IBC
Send Kinggle den kontrollerede indre flaskefil, komponentgrænseflader, materiale- og lagplan, outputmål, test og fabriksværktøjer. Ingeniørteamet kan derefter bekræfte 1000L-platformen, formen, hjælpemidlerne og acceptomfanget.
Anmod om en 1000L IBC-maskineløsning