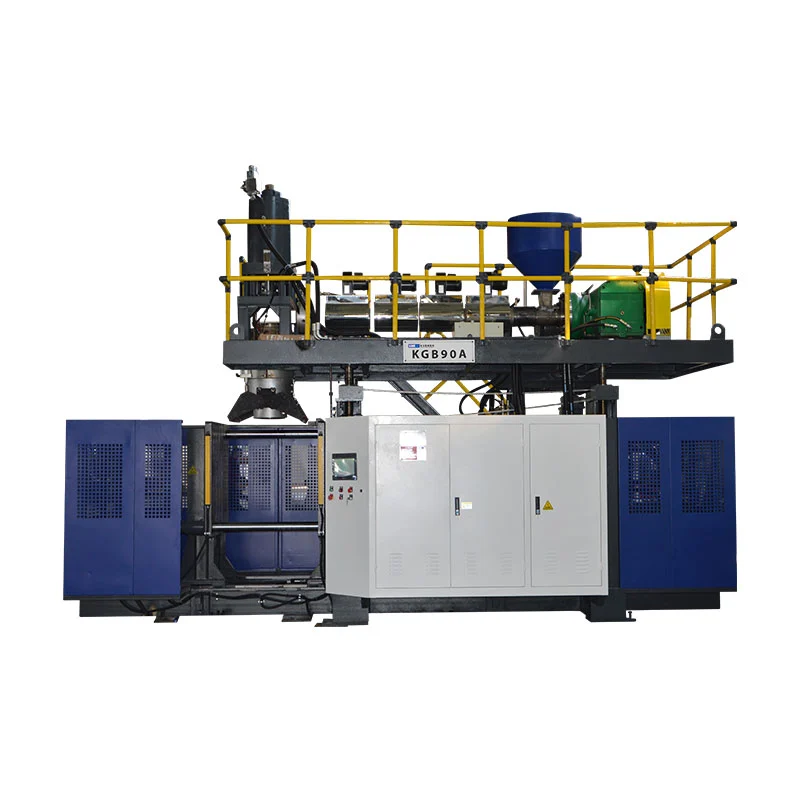
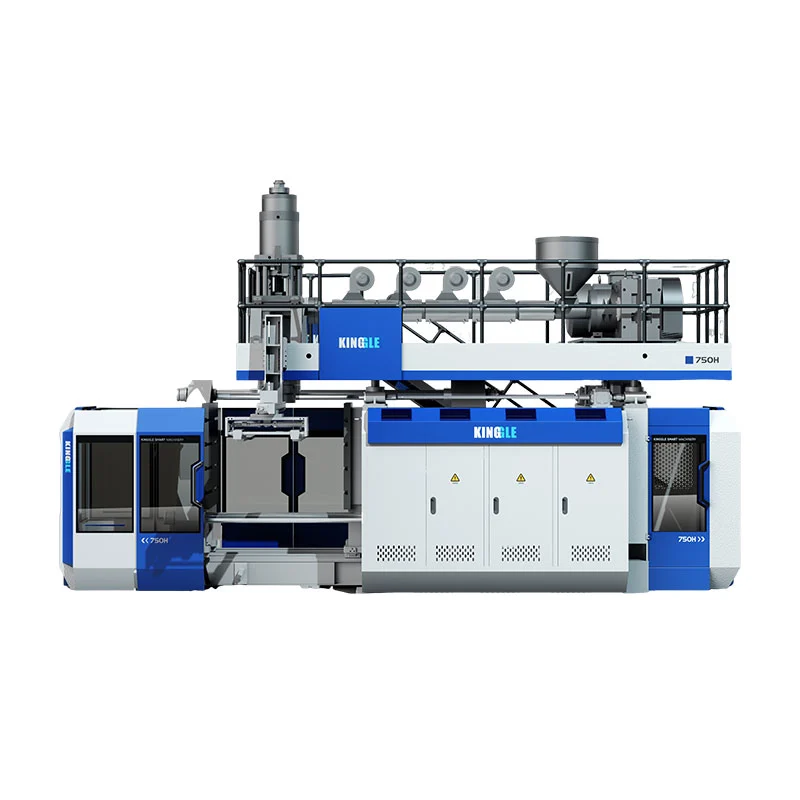
KGB200L/LP er Kinggles 250L-klasse akkumulatorblæsestøbningsplatform til 220L kemiske tromler med dobbelt ring. Et arbejdsprojekt kræver mere end støbemaskinen. Den har også brug for en godkendt tromlespecifikation, matchet HMWHDPE, form- og køledesign, parison-program, udtagning og deflashing, lækagetest, sporbare kvalitetstjek og en fabriksgodkendelsesplan.
En kemisk tromlelinje skal planlægges fra den færdige pakke baglæns. Tromlen skal indeholde det tilsigtede indhold. Den skal overleve de definerede håndterings- og transporttest. Dens lukninger, vægkort og produktionsoptegnelser skal forblive under kontrol. En hurtig tørcyklus alene beviser ingen af disse ting.
Denne guide følger én tromle gennem hele cellen. Den adskiller offentliggjorte maskindata fra projektinput. Det viser også, hvilke resultater der skal bevises under et produktionsforsøg.

- Frys tromletegning, lukninger, materiale, egenvægt og vægkort.
- Konverter færdig vægt til brutto parison masse, inklusive al trim.
- Tilpas hovedet, formningsprogrammet, formen og kølingen til de kritiske zoner.
- Definer håndtering, afblinkning og inspektion som en del af cyklussen.
- Accepter linjen med godkendt harpiks, produktionsindstillinger og målbare beståelseskriterier.
Hvad en komplet 220L kemisk tromlecelle faktisk indeholder
Maskinen danner det hule legeme. Cellen laver gentagelige, accepterede trommer. Den skelnen ændrer indkøbslisten. Det ændrer også de spørgsmål, der stilles under engineering.
Opstrømsudstyr kan omfatte harpiksopbevaring, transport, tørring eller blanding, når formuleringen kræver det. Farve- og tilsætningsdosering kræver kontrollerede opskrifter. Genslibning kræver en defineret kilde, partikeltilstand og tilladt forhold. Disse elementer bestemmer, hvad der når ekstruderen. Et ustabilt foder kan ikke give et stabilt præparat.
Kernecellen indeholder ekstrudersystemet, akkumulatorhovedet, spændeenheden, formen, blæsestifter eller bundblæsningsarrangementet, hydrauliksystem og styringer. KingglesKGB200L/LP produktsideangiver også en MOOG 100 tykkelsescontroller, robotarm og bundblæsesystem i sin offentliggjorte beskrivelse. Den endelige ordre skal identificere de nøjagtige leverede versioner.
Nedstrøms arbejde starter, når formen åbner. Den varme tromle skal fjernes kontrolleret. Top og bund skal skæres uden at beskadige tætningsflader. Åbninger skal muligvis bearbejdes eller efterbehandles. Lukninger skal muligvis monteres. Hver accepteret tromle skal derefter have de aftalte dimensions-, vægt-, væg- og lækagetjek.
Køleudstyr, trykluft, materialehåndtering, trimopsamling og sikker adgang sidder omkring denne celle. Et laboratorium eller et kvalitetsområde kan sidde udenfor det. Dette område håndterer længere tests, bevarede prøver og journalgennemgang.
Et komplet omfang navngiver også hver grænse. Hvem leverer formkøleren? Hvem leverer kompressoren og modtageren? Hvem forbinder robotvagten? Hvem leverer lækagetesteren? Hvis en grænse ikke har nogen ejer, bliver det ofte en opstartsforsinkelse.
Lås tromlespecifikationen, før du vælger den endelige konfiguration
Udtrykket "220 liters tromle" er ikke en fuldstændig specifikation. To tromler kan dele nominelt volumen, men har dog brug for forskellige procesbetingelser. En dobbeltringstromle med lukket hoved har forskellige halse og håndteringszoner fra et åbent hoveddesign. Lukkesystemet, indholdet og transportvejen påvirker også testningen.
Begynd med en kontrolleret tegning. Inkluder overordnede dimensioner, nominel og brimful kapacitet, åbninger, lukkedetaljer, klokkespil, ringe, håndtag og etiketområder. Marker skillelinjen og klem af. Identificer hver dimension, der påvirker fyldning, palletering, stabling eller hættepasning.
Tilføj et nummereret vægtykkelseskort. Kortet skal dække den øverste ring, skulder, sidevæg, nederste ring, base, nakke og klemmeområder. Et gennemsnitligt vægtal kan ikke vise, hvordan harpiks fordeles. Kinggles side viser 3,5 til 4 mm for dens offentliggjorte 200L-applikation. Brug det som en sidespecifik reference, ikke som en erstatning for det godkendte vægkort.
Registrer den støbte nettovægt. Medtag ikke separat monterede lukninger. Anslå derefter topflash, bundhale, halsskrot og eventuelt andet trimmet materiale. Dette skaber bruttoparisonsmålet. En 12 kg færdig tromle kan have brug for et skud over 12 kg, fordi processen også skal danne aftageligt materiale.
Det tilsigtede indhold hører hjemme i filen. Tilføj densitet, viskositet, påfyldningstemperatur, damptryk, krav til kemisk kompatibilitet og forventet opbevaringstid. Køber skal også oplyse, om tromlen vil medføre reguleret farligt gods. Det svar ændrer valideringsstien.
Kingglessalgsprocesbeder om fotos, tegninger, vægt, størrelse, materiale, tykkelse, daglig produktion og kemikalieresistens. Disse input bør være ét revisionskontrolleret tromledossier. Tilbuddet, formdesignet og acceptplanen bør alle pege på den samme revision.
Læs de offentliggjorte KGB200L/LP data som ét matchende sæt
KGB200L/LP-siden giver en nyttig startkonvolut. Den identificerer en 250L maksimal beholderklasse, en 39 t maskine og et fast åbent-lukke-arrangement. Den viser også en spændekraft på 760 kN, en plade på 1300 x 1500 mm og en maksimal formstørrelse på 1100 x 1700 mm.
Den offentlige ekstruderingstabel viser to 100 mm skruer med 32 L/D-forhold. Udgivet HDPE-smeltekapacitet er 180 kg/h pr. skrue. Tabellen viser også en 25 L akkumulator og en 18 kg PE akkumulatorvægtreference. Disse er maskinsideværdier. De beviser ikke en bestemt tromle, harpiks eller cyklus uden et matchet forsøg.
| Udgivet KGB200L/LP item | Website værdi | Hvad projektet stadig skal kontrollere |
|---|---|---|
| Maksimal containerkapacitet | 250 L | Faktisk skimmelsvamp, skudbehov, geometri og fjernelsesvej |
| Maskinens størrelse og vægt | 9,5 x 4,1 x 6,5 m; 39 t | Servicerydning, fundament, transportopdeling og løfteplan |
| Klemkraft | 760 kN | Projiceret areal, blæsetryk, afklemningsbelastning og margin |
| Maksimal formstørrelse | 1100 x 1700 mm | Komplet formkonvolut, slanger, manifolder og bevægelige dele |
| Skimmeltykkelse | 810 til 950 mm | Tegning af lukket formstak og pladegrænseflade |
| Skrue og L/D | 100 mm x 2; 32 L/D | Bestilt lagarkitektur, harpikskvalitet og farvesystem |
| Udgivet HDPE smeltekapacitet | 180 kg/t x 2 | Stabil output med den godkendte HMWHDPE-formulering |
| Akkumulator | 25 L; 18 kg PE reference | Brutto sognemasse, reserve og programmeret profil |
| Blæs luft | 0,8 MPa; 1,8 m³/min | Påkrævet luftkvalitet, peak flow, modtager og tryk ved maskinen |
| Kølevand | 0,3 MPa; 120 l/min | Fremløbstemperatur, returtemperatur, kvalitet og varmebelastning |
| Udgivet magt reference | 70 til 80 kW gennemsnit | Målegrænse, produkt, indstillinger og produktionstilstand |
Siden viser også 300 stk/t som "Output (tørcyklus)." Det er ikke produktionsoutput for kemiske tromler. Den beskriver en tør maskinbevægelsesreference. Den samme side udgiver separat 17 til 20 tromler i timen for dets kemikalietøndeanvendelse. Hold begge etiketter intakte.
Det korrekte acceptmål er ingen af tallet i sig selv. Det accepteres tromler pr aftalt tid under godkendte produktionsforhold. Kørslen skal omfatte ekstrudering, blæsning, køling, udtagning, trimning, inspektion og optalte stop.
Læs dataene i forbundne grupper. Formens dimensioner hører sammen med åbningsslaget og udtagningsvejen. Akkumulatormasse hører sammen med brutto haglmasse og harpiks. Luftstrøm hører sammen med tryk ved maskinen. En enkelt stor værdi kan ikke kompensere for en svag match andre steder i cellen.
Hvorfor /LP-suffikset ikke skal forsvinde fra citatet
Kinggle udgiver i øjeblikket to relaterede produktsider. Den ene navngiver KGB200L/LP specialiseret kemisk-tønde platform. Den anden navngiver KGB200L 220 liters plasttromlemaskine. Deres fælles 250L-klasse gør ikke modelnavnene udskiftelige.
KGB200L/LP-siden viser en 39 t maskine og to 100 mm skruer. Dens beskrivelse er centreret om et dobbeltlags akkumulatorhoved. KGB200L-siden viser en 36 t maskine og en 120 mm skrue. Den udgiver 320 kg/t for HDPE. Begge sider viser den samme brede formkonvolut og 760 kN klemreference.
Den forskel peger på arkitektur, ikke kun kapacitet. Et layout med to ekstrudere kan understøtte en ordnet lagstruktur eller materialeopdeling. Et enkelt-ekstruder-layout tjener en anden smeltevej. Den nøjagtige funktion af hvert lag kræver stadig et skriftligt procesdiagram. Antag aldrig, at to ekstrudere automatisk skaber en nødvendig barriere, genbrugsindholdsstruktur eller farvearrangement.
KGB200L/LP offentlig positionering
Specialiseret 220L dobbeltring kemisk tromle platform. Siden viser to 100 mm skruer, en dobbelt-lags hovedbeskrivelse og en 39 t maskinvægt.
KGB200L offentlig positionering
220 liter plast tromlemaskine. Siden viser en 120 mm skrue, 320 kg/h HDPE-smeltekapacitet og en maskinvægt på 36 t.
En indkøbsordre bør omfatte den fulde model, revision og konfiguration. Vedhæft en proces-flow-tegning. Liste hver ekstruder, motor, skrue, hovedpassage og controller. Vis hvilket materiale der fodrer hver passage. Hvis lagforholdet er kontrolleret, skal du definere dets arbejdsområde og verifikationsmetode.
Denne kontrol beskytter begge sider. Køber modtager den påtænkte arkitektur. Leverandøren får et stabilt teknisk mål. Den holder også reservedelslister, elektriske tegninger og operatøruddannelse på linje med den installerede maskine.
Kontroller HMWHDPE som et produktionsinput, ikke en generisk etiket
Kinggles applikationsreferencenavne HMWHDPE. Akronymet beskriver højmolekylært højdensitetspolyethylen. Den identificerer ikke én nøjagtig karakter. Tromlens ydeevne afhænger af den valgte harpiks, formulering, forarbejdningshistorik og pakkedesign.
Den godkendte materialekartotek skal navngive leverandør og kvalitet. Tilføj materialedatabladet, farvemasterbatch, additiver og ændringskontrolregler. Registrer, hvordan indgående partier identificeres. Hvis en alternativ karakter tillades, angives godkendelsesprøvningen, inden den går i normal produktion.
Regrind har brug for sin egen regel. Adskil ren beklædning i processen fra genbrugsmateriale efter brug. Definer den tilladte kilde, fremstilling, partikelstørrelse, opbevaring og blandingsforhold. Registrer, hvordan operatører reagerer, når kværnen eller transportøren stopper. En procentdel på en receptskærm har ringe værdi, hvis den faktiske foderstrøm ikke kontrolleres.
Fugt, forurening og finstoffer kan forstyrre fodring eller overfladekvalitet. Materialetemperatur og bulkadfærd kan også ændre genvinding. Inspicer det rigtige system under produktionsforsøget. Harpiksen skal bevæge sig gennem den tilsigtede tragt, blender, transportør og genslibningsløkke.
Hvis tromlen skal indeholde kemikalier, hører kompatibiliteten til det færdige pakkeprogram. Støbemaskinen kan ikke etablere kompatibilitet af sig selv. Det påtænkte stof, opbevaringsvarighed, miljøeksponering og gældende regler bestemmer beviset.
En materialeændring kan ændre smeltestyrke og nedbøjning. Det kan ændre, hvordan præsten strækker sig rundt om ringe og hjørner. Derfor materialegodkendelse ogparison programmeringbør ikke ledes som separate projekter.
Byg præstehuset omkring ringe, skuldre, base og lukninger
En stor tromle strækker sig ikke jævnt. Skulderen bevæger sig over den ene del af formen. Det nederste hjørne bevæger sig over et andet. Ringene, basekontakten og nakkeområderne beder hver præfektur om forskelligt materiale. Et matricegab kan ikke betjene hver zone lige meget.
Start med masse. Tilføj den færdige tromle, top flash, bund flash, halsskrot og anden trim. Dette er den brutto sognemasse. Sammenlign det med den bestilte akkumulatorkapacitet under den godkendte harpiksbasis. Efterlad en ingeniørreserve i stedet for at matche det offentliggjorte maksimum nøjagtigt.
færdig tromlemasse + top flash + bund hale + hals eller håndtag skrot + andet trimmet materiale
Dernæst kortlægges præsten langs dens længde. Brug det nummererede vægkort fra den godkendte tromle. Tilslut hver kritisk tromleplacering til en position i præparisonprogrammet. Den første profil er kun en startopskrift. Produktionsforsøget bør opdatere det fra målte vægresultater.
Se dobbeltringzonerne. For lidt materiale kan reducere lokal væg eller ændre ringgeometri. For meget kan øge vægten, køletiden og blinke. Halsene og lukningerne har brug for stabil geometri. Basen har brug for nok materiale til kontakt- og slagydelse. Ingen af disse mål løses ved at gøre hele tromlen tungere.
Akkumulatorafladning har også betydning. Formen skal ind i formen inden for en kontrolleret tid. Smeltetemperatur, udledningshastighed, dyse-gab-bevægelse og timing for tætning af formen interagerer. Hvis præsten hænger for længe, ændrer sagen vægkortet, før formen lukker.

Gem den endelige profil med et revisionsnummer. Registrer matriceværktøjet, harpiks, temperaturindstillingspunkter, afladningstid og prøvevægkort. En profil uden de betingelser er svær at reproducere.
Behandl tromleformen og kølekredsløbet som én designbeslutning
Den offentlige formkonvolut er kun et pasformtjek. Det beviser ikke, at formen vil afkøle jævnt, slippe tromlen eller rydde robotten. Gennemgå hele formenheden. Inkluder manifolder, slangebøjninger, blæsebeslag, bevægelige indsatser, klemblokke og løftepunkter.
Skillelinjen og pinch-off skal klare et tungt parison. Snittet skal forsegle konsekvent uden at fange for meget materiale. Flashlommer skal have plads til den forventede masse. Hals- og bundblæsdetaljer skal matche tromletegningen og nedstrøms efterbehandlingsmetoden.
Afkøling skal følge tromlens termiske belastning. Ringe og tykke overgange kan holde på varmen. Brede sidevægge kan deformeres under fjernelse. Base- og lukkezonerne kan have behov for strammere temperaturkontrol. Design kanaler omkring disse behov i stedet for at bruge et enkelt kredsløb til hele formen.
Del formen i navngivne kølezoner. Giv hver zone en målstrøm og indløbstilstand. Sørg for tilgængelige forbindelser og en skylleplan. Under forsøget registreres fremløbs- og returtemperaturer. En trykaflæsning alene kan ikke vise, om varme forlader hvert kredsløb.
Fjernelsestemperatur er en del af cyklussen. En tidlig udgivelse kan øge outputtet, mens tromlen stadig er blød. Robotten, transportøren eller operatøren kan derefter forvrænge ringe eller tætningsflader. Definer en sikker fjernelsestilstand med dimensionelle og funktionelle beviser.
Kinggle-siden viser 0,3 MPa og 120 L/min som maskinkølevandsreferencer. Disse værdier hjælper med at dimensionere forbindelsen. De er ikke en komplet chiller-specifikation. Den endelige kølepakke har brug for vandtemperatur, omgivende designtilstand, formvarmebelastning, maskinvarmebelastning, flowstabilitet og vandkvalitet.
Brugekstrudering blæsestøbning form design guideat gennemgå udluftning, pinch-off, afkøling og frigivelse. Læg den accepterede formtegning i samme tekniske fil som maskinlayoutet.
Planlæg take-out, deflashing og lækagetest inde i cyklen
Støbecyklussen slutter ikke, når formen åbner. En stor tromle har stadig brug for sikker fjernelse og kontrolleret efterbehandling. Disse trin kan blive den reelle outputgrænse, hvis de tilføjes, efter at maskinen er bygget.
Start med take-out. Definer grebets placering, tromletemperatur, nyttelast og bevægelsesvej. Robotten skal rydde formen, afskærmningen og blæse hardwaren. Dens greb bør ikke knuse en varm ring eller markere et etiketpanel. Overdragelsespunktet skal understøtte tromlen uden ukontrolleret rulning.
Kort derefter hvert snit. Top flash, bund hale og hals materiale kan have brug for forskellige værktøjer. Beskyt lukkeflader og kritiske dimensioner. Saml trim uden at blande det med gulvaffald. Hvis ren trim vender tilbage til processen, skal du vise ruten til kværn og blender.
Lækagetest kræver en skriftlig grænse. Definer de testede åbninger, lukketilstand, tryk- eller vakuummetode, stabiliseringstid, testtid og afvisningstærskel. Definer også, hvad der sker efter fiasko. En afvist tromle skal forblive sporbar til dens hulrum, tidsvindue og procesregistrering.
| Station | Input | Produktion | Bevis at fange |
|---|---|---|---|
| Robot take-out | Varm støbt tromle | Understøttet tromle ved trimstation | Frigang, grebsmærker, cyklustid og repeterbarhed |
| Blinkende | Tromle med procesbeklædning | Rengør færdige kanter | Skærekvalitet, tromleskader og trimmasse |
| Åbningsafslutning | Som støbte halse | Lukkeklare grænseflader | Mål, overflade og måleresultater |
| Lækagetest | Færdig tromle og testlukninger | Bestået eller sporbar afvisning | Opskrift, resultat, instrument-id og tidsstempel |
| Afsluttende inspektion | Testet tromle | Accepteret produkt eller kontrolleret afvisning | Vægt, vægkort, mål og udseende |
Tid hver station under fabriksprøven. En støbemaskine kan vente, fordi udtagningsruten er lang, eller trimstationen er fuld. Disse forsinkelser hører hjemme i accepteret output. De bør ikke skjules bag tørcyklusnummeret.
Adskil maskinkapacitet fra FN's emballagegodkendelse
Kinggles produktside angiver, at tromler fra den offentliggjorte applikation kan bestå en 3 m faldtest og fuldføre FN-certificering. Hold dette krav knyttet til den angivne ansøgning. Omskriv det ikke som en garanti for hver tromle, fyldstof eller marked.
En maskine kan ikke give et FN-emballagemærke. Godkendelsen gælder for en emballagedesigntype under det relevante system. Den færdige tromle, lukninger, indhold eller testmedier, forberedelse, konditionering og testresultater har alle betydning. Løbende produktionskontrol har også betydning, efter at designet er bestået.
De Forenede Nationers Økonomiske Kommission for Europa udgiverFN-modelregulativer. Revision 24 blev offentliggjort i 2025. De gældende nationale eller modale regler kan bruge en bestemt udgave eller tilføje krav. Bekræft myndigheden, testlaboratoriet og godkendelsesruten for destinationsmarkedet.
Byg to bevislag. Den første er maskinens fabriksaccepttest. Det beviser, at den bestilte celle kører den aftalte tromle under definerede betingelser. Den anden er test af emballagedesign. Det beviser den færdige emballage mod det gældende program. Det ene erstatter ikke det andet.
Under maskinforsøg skal du måle de funktioner, der understøtter senere test. Registrer nettomasse, brutto skudmasse, vægkort, lukkemål, ringgeometri, lækageresultat og procesindstillinger. Opbevar mærkede prøver. Dette giver emballagetestteamet et sporbart startparti.
For flere detaljer om hensigten med produkttestning, brug Kinggles eksisterendevejledning til faldtest af kemisk tromle. Hold den nuværende artikel fokuseret på produktionscellen. Denne adskillelse hjælper købere med at finde enten maskinintegrationssvaret eller testsvaret uden at læse to sider, der siger det samme.
Beregn accepteret output fra rigtige produktionsbegivenheder
Produktsiden udgiver 17 til 20 trommer i timen for dens navngivne applikation. Det er en nyttig planlægningsreference. Det er ikke en garanteret pris for en anden tromle. Vægt, vægkort, harpiks, formkøling, udtagning og inspektion kan alle ændre resultatet.
Start med et tidsindstillet løb. Tæl hver støbebegivenhed. Klassificer derefter hver tromle som accepteret, afvist eller afventer en test. Registrer hvert stop og dets årsag. Brug den samme kvalitetsplan, som vil styre produktionen.
accepterede trommer ÷ observerede produktionsminutter x 60
Beregn også bruttomaterialebehovet. Multiplicer brutto formstofmasse ved at støbe begivenheder i timen. Gang ikke den færdige tromlevægt med en katalogsats. Den genvej ignorerer flash, afvisninger, opstartsmateriale og andre procestab.
brutto parison masse x støbebegivenheder pr. time
Adskil first-pass udbytte fra omarbejdning eller gentest. En tromle, der svigter lækagestationen og senere passerer efter lukningsjustering, bør ikke forsvinde fra hændelsesloggen. Årsagen er vigtig. Det kan pege på støbning, efterbehandling, lukning eller testeren.
Køling styrer ofte cyklussen. Hvis et par ekstra sekunder beskytter ringens geometri, hører den tid til i den accepterede sats. En hurtigere udløsning, der skaber ovale halse eller ustabile dimensioner, er ikke en produktivitetsgevinst.
Brug en lang nok løbetur til at afsløre restitution og nedstrøms balance. Optag maskinindstillinger ved start og slutning. Decyklus-tidsvejledningforklarer, hvordan man adskiller ekstruderingsgenvinding, støbning, køling og håndtering. Deenergi guideforklarer, hvorfor effekt og energi pr. accepteret tromle kræver en angivet målegrænse.
Et nyttigt endeligt KPI-sæt inkluderer accepterede tromler pr. time, førstegangsudbytte, brutto-kg pr. accepteret tromle, trim-kilogram pr. tromle, optalt nedetid og energi pr. accepteret tromle. Hvert nummer skal have en aftalt start- og stop-regel.
Planlæg fabriksgrænsen omkring toppe, adgang og varmefjernelse
De offentlige maskindimensioner er 9,5 x 4,1 x 6,5 m. Den boks er ikke installationspladsen. Operatører, formskift, platforme, skabe, rør, transportører og afskærmning strækker sig ud over det. Taget skal også tillade opstilling og vedligeholdelse.
Begynd med tegningen af udstyrslayout. Tilføj vedligeholdelsestrækplads til skruer og hydrauliske komponenter. Marker formstien fra lastbilen eller lagerområdet til pladerne. Kontroller kran- eller gaffeltruckens kapacitet på hvert punkt. Vis, hvor fjernede varme trommer og blitz vil bevæge sig.
Trykluft kræver tryk og flow ved maskintilslutningen. Kinggle udgiver 0,8 MPa og 1,8 m³/min. Kompressorrummet skal tage højde for ledningstab, andre brugere, spidsbelastning, modtagervolumen og luftbehandling. Blæseprocessen kræver også den aftalte luftkvalitet.
Køling kræver stabil temperatur og flow. Den offentlige side viser 0,3 MPa og 120 L/min. Bed om et varmebelastningsark, der adskiller formen, hydraulikken og andre forbrugere. Dimensionér køleren eller køletårnet til den lokale omgivelsestilstand og vandkvalitet.
Elektrisk planlægning kræver den tilsluttede belastning, spænding, frekvens, kabelrute, beskyttelse og transformerkontrol. Sidens række "gennemsnitligt energiforbrug" på 70 til 80 kW er en effektreference. Det er ikke den installerede belastning og ikke energi pr. tromle.

Gennemgå det komplettebrugsplan for blæsestøbningmed maskinen og hjælpeleverandører. Sæt alle forsyningsbetingelser og grænser i den tekniske aftale.
Kør en acceptprøve, der følger ét sporbart tromleparti
Fabrikkens accepttest skal bruge den godkendte tromletegning, form og materiale. Hvis produktionsharpiks ikke er tilgængelig, skal du dokumentere erstatningen og grænserne for resultatet. Kald ikke en tør maskinbevægelse for en produktacceptationstest.
Aftal testplanen inden besøget. Navngiv instrumenterne, prøvestørrelsen, kørselsvarighed og acceptgrænser. Bestem, hvordan stop tælles. Definer, hvilke indstillinger der kan ændres under kørslen, og hvem der godkender en ændring.
- Bekræft bygningen.Tjek den fulde KGB200L/LP-model, ekstrudere, hoved, controller, klemme, robot, bundblæsning, afskærmning og bestilte hjælpemidler mod kontrakten.
- Bekræft kalibrering og hjælpeprogrammer.Registrer instrument-id'er. Bekræft strøm-, luft- og køleforhold ved maskingrænsen.
- Indlæs det godkendte materiale.Optag harpikskvalitet, parti, farve, tilsætningsstof og genslibningsopskrift. Følg den tilsigtede transportvej.
- Stabiliser processen.Opnå repeterbare smelteforhold, akkumulatorgenvinding, udledningsadfærd, afkøling og udtagning, før den formelle kørsel påbegyndes.
- Frys startopskriften.Gem temperaturer, hastigheder, parison-profil, timings, tryk og downstream-indstillinger med ét revisionsnummer.
- Kør det aftalte vindue.Tæl støbte, accepterede og afviste trommer. Log hvert stop med varighed og årsag.
- Mål prøveplanen.Tjek masse, dimensioner, vægkort, ring- og halsgeometri, trimkvalitet, udseende og lækageresultat.
- Revidere downstream-balancen.Bekræft, at robotten, trimningen, testeren og transportørerne kan opretholde støbehastigheden uden usikker akkumulering.
- Luk hver afvigelse.Registrer resultatet, ejer og gentestmetode. Skjul ikke et åbent problem i en generel "test bestået"-erklæring.
Gem prøver fra starten, midten og slutningen. Mærk hver tromle med tid, opskrift og resultat. Gem vægkortet og lækagejournalen med forsøgsrapporten. Dette gør et fabriksbesøg til bevis, der kan understøtte senere opstart og fejlfinding.
Fotografer de godkendte prøver og deres etiketter. Eksporter den endelige opskrift før nedlukning. Rapporten bør også angive uafklarede observationer, der ikke udløste afvisning. Disse detaljer giver webstedsteamet et klart genstartspunkt efter installationen.
Funktionelle pakketest kan ses under maskinprojektet, hvis metoden er aftalt. Alligevel kan den formelle designtypegodkendelse ske andre steder. Hold disse rapporter adskilt. Hver rapport skal angive nøjagtigt, hvad den beviser.
Kinggles salgsproces omfatter inspektion, test og en invitation til at deltage i testen. Benyt lejligheden til at følgefabriksgodkendelsestestguide. Efter levering gentages en defineret godkendelseskørsel med de installerede hjælpeprogrammer og det lokale materialesystem.
Byg en tilbudsklar RFQ for KGB200L/LP-cellen
En nyttig forespørgsel lader leverandøren kontrollere hele produktionsstien. Start med trommefilen. Tilføj en tegning, fotos og en fysisk prøve, hvis tilgængelig. Angiv, om produktet er 200L, 220L eller en anden størrelse inden for den foreslåede klasse.
Angiv støbt nettovægt, bruttoskudsestimat og det nummererede vægkort. Navngiv HMWHDPE-kvaliteten, farven, tilsætningsstofferne og reglen om formaling. Angiv indhold, lukkesystem, krav til kemikalieresistens og gældende emballagetest.
Definer output som accepterede tromler i timen. Tilføj årlig volumen, skiftmønster og planlagte omstillinger. Beskriv udtagning, trimning, åbningsfinish, lækagetest, inspektion, mærkning og palletering. Marker hvilke varer Kinggle skal tilbyde, og hvilke købere vil levere.
Vedhæft fabriksdata. Inkluder spænding, frekvens, trykluftkapacitet, kølekilde, omgivende rækkevidde, højde, bygningshøjde, krankapacitet og tilgængelig plantegning. Tilføj den foretrukne maskinorientering og tromleflow.
Bed om et skriftligt svar med den fulde KGB200L/LP-konfiguration. Det bør omfatte formkonvolut, ekstruder- og hovedarkitektur, akkumulatorbasis, hjælpeprogrammer, hjælpeliste, layout, acceptplan og dataoverdragelse. Accepter ikke "standardkonfiguration" som den eneste beskrivelse.
Den endelige beslutning bør forbinde alle vigtige tromlekrav til en maskinfunktion eller -test. Hvis et krav ikke har nogen ejer, skal du lukke det før ordrefrigivelse. Hvis du stadig samler filer, så brug Kinggle'sdownloadcenterogmaskine videoerfor tilgængelige referencer. Send derefter den kontrollerede projektpakke gennemkontaktformular.
Ofte stillede spørgsmål
Disse svar dækker de købsspørgsmål, der oftest ændrer konfigurationen eller acceptplanen. De bruger de aktuelle Kinggle-produktsider som maskinreference. Projektdokumenter skal kontrollere den endelige ordre.
Hvilke produkter er KGB200L/LP designet til at fremstille?
Kinggle positionerer KGB200L/LP som en 250L-klasse specialiseret maskine til 220L dobbeltring blå kemiske tromler. En anden tromle skal stadig kontrolleres for brutto masse, formpasning, vægfordeling, lukninger, køling, udtagning og påkrævede pakketest.
Betyder 300 stk/t, at maskinen producerer 300 kemiske tromler i timen?
Nej. Produkttabellen mærker 300 stk/t som tørcyklus. Den samme side udgiver 17 til 20 stykker i timen for dens navngivne kemikalietromleapplikation. Endeligt accepteret output skal bevises med produktionsform, harpiks, køling, automatisering og kvalitetsplan.
Kan KGB200L/LP lave en 15 kg færdig tromle?
Siden viser en reference på 12 til 15 kg færdig tromle og en 18 kg PE akkumulatorvægt reference. Brutto parison masse omfatter også flash og anden trim. Bekræft den komplette massebalance, harpiksbasis, reserve og vægkort, før hovedkonfigurationen fryses.
Er KGB200L/LP den samme maskine som KGB200L?
Nej. Kinggle udgiver dem som relaterede, men særskilte konfigurationer. KGB200L/LP-siden viser to 100 mm skruer, en dobbelt-lags beskrivelse og 39 t maskinvægt. KGB200L-siden viser en 120 mm skrue og 36 t maskinvægt.
Giver køb af denne maskine tromlerne UN-certificering?
Nej. En maskine giver ikke et FN-emballagemærke. Godkendelsen gælder for den testede emballagedesigntype i henhold til de relevante regler. Den færdige tromle, lukninger, påtænkt indhold eller testmedier, forberedelse, testresultater og løbende produktion kontrollerer alt.
Hvad skal jeg sende for et KGB200L/LP tilbud?
Send tromletegning, fotos, prøve, dimensioner, åbninger, nettovægt, vægkort, HMWHDPE-kvalitet, trimningsestimat, lukninger, indhold, test, accepteret outputmål, downstream-omfang og fabriksværktøjer. Angiv også den nødvendige lagstruktur og automatiseringsgrænse.
Gør én godkendt tromle til en komplet maskinspecifikation
Send Kinggle trommetegningen, materiale, vægkort, lukninger, testplan, outputmål og fabriksværktøjer. Ingeniørteamet kan derefter bekræfte KGB200L/LP-konfigurationen, formen, hjælpemidlerne og acceptomfanget.
Anmod om en KGB200L/LP-løsning