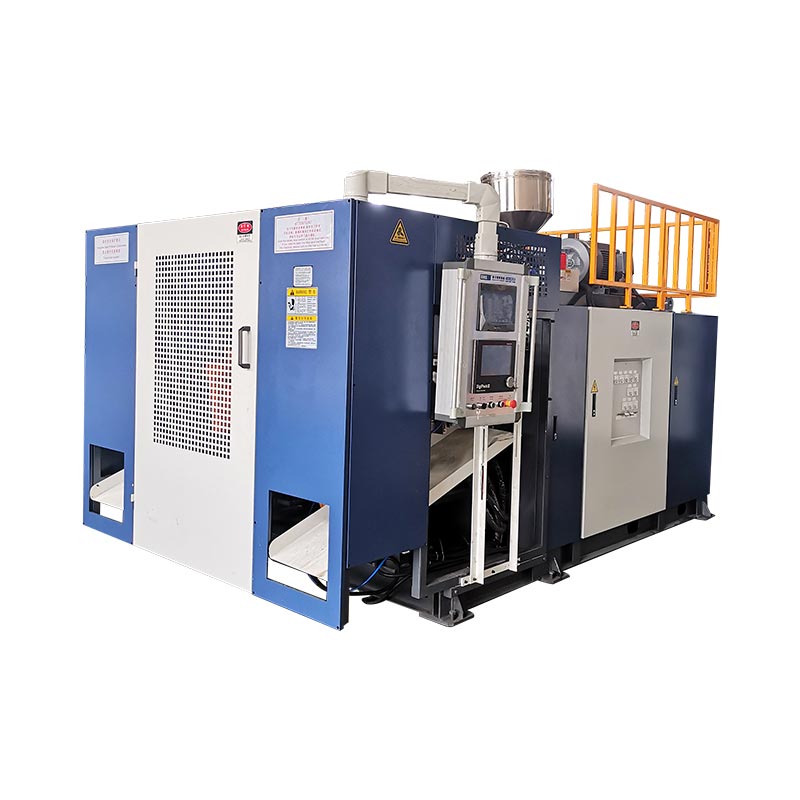
Beregn blæsestøbemaskinens produktionshastighed ved at dividere 3.600 med intervallet mellem outputhændelser i sekunder og derefter gange med de dele, der produceres ved hver begivenhed. For at estimere gode dele pr. skift skal du anvende det målte kvalitetsudbytte og faktiske driftstimer og kontrollere, at ekstruderings- og nedstrømsudstyr kan understøtte resultatet. En tør-cyklus-specifikation alene etablerer ikke færdig-flaske output.
Baser en kapacitetsbeslutning på accepterede dele på tværs af den planlagte produktionsperiode, ikke den hurtigste cyklus på et specifikationsark. For ekstruderingsblæsestøbning skal outputberegningen tage højde for flaske, værktøj og materialebehov. PET-stræk-blow-klassificeringer er ikke en erstatning for disse kontroller.
Hvordan beregner du blæsestøbningsydelse i timen?
Start med en tællehændelse, som en observatør kan identificere. For denne vejledning er en outputhændelse en frigivelse af støbte dele fra én driftsform. Registrer det gennemsnitlige interval mellem disse hændelser på tværs af hele maskinen, sammen med antallet af dele, der frigives hver gang.
Hvis to dele forlader maskinen hvert 16. sekund, er beregningen 3.600 ÷ 16 × 2 = 450 dele pr. driftstime. Dette er en illustrativ beregning, ikke en Kinggle-maskinevurdering. Den tæller støbte dele, før afvisninger trækkes fra, og antager, at det angivne interval kan opretholdes.
Brug den rigtige cyklustidsformel
Produktionscyklustiden for en station er ikke altid intervallet mellem output fra hele maskinen. På samme måde er sekunder pr. del ikke den samme mængde som sekunder pr. todelt støbebegivenhed. Skriv enheden ved siden af hvert input, før du indtaster det i et regneark.
I en målt periode er den ækvivalente cyklustidsligning forløbne sekunder divideret med antallet af outputhændelser. Hvis begivenhederne producerer forskellige mængder, skal du bruge den direkte tællemetode i stedet: samlede støbte dele divideret med driftstimer.Vornes OEE-ordlistedefinerer ligeledes den faktiske kørselshastighed ved hjælp af total tælling og kørselstid.
For at beregne cyklustiden ud fra en optagelse skal du måle mellem matchende punkter. Ti på hinanden følgende tidsstempler indeholder ni intervaller, ikke ti. For ujævne cyklusser skal du dividere den samlede forløbne tid med det faktiske intervalantal i stedet for at tage et gennemsnit af et udvalg af hurtige cyklusser.
En grundlæggende Excel-post er=3600/A2*B2, hvor A2 indeholder sekunder pr. begivenhed, og B2 indeholder dele pr. begivenhed. Hvis din cyklustidsberegningsformel allerede returnerer sekunder pr. individuel del, skal du bruge=3600/A2. Hvis man multiplicerer dette resultat med hulrumstallet, tælles disse hulrum to gange.
Navngiv resultatet efter dets input. Et ideelt interval giver en ideel hastighed. Et repræsentativt målt interval giver en observeret løbehastighed. Ingen af dem inkluderer automatisk skift eller stop for et komplet skift. Hold distinktionen synlig, når resultatet overføres til en tilbuds- eller produktionsplan.
Tæl stationer, hoveder og hulrum uden dobbelttælling
En station, et matriceudløb og et formhulrum beskriver forskellige dele af produktionsarrangementet. Kingglesmulti-head versus multi-cavity guideadskiller dem: udgange danner forstøbninger, hulrum danner dele, og stationer er form-og-klemme-positioner. Deres tal er ikke udskiftelige multiplikatorer.
Forestil dig to stationer, der hver producerer to dele pr. udgivelse. Station A udløses ved 0 og 32 sekunder; station B udløses ved 16 og 48 sekunder. Hver station gentages hvert 32. sekund, men hele maskinen frigiver et par hvert 16. sekund. Følgende timing er udelukkende opfundet for at forklare beregningen.
| Optællingsgrundlag | Beregning | Bruttoproduktion |
|---|---|---|
| Komplet maskine | 3.600 ÷ 16 sekunder × 2 dele | 450 dele/t |
| Separate stationstotaler | 3.600 ÷ 32 sekunder × 2 dele × 2 stationer | 450 dele/t |
| Forkert dobbelttælling | 3.600 ÷ 16 sekunder × 2 dele × 2 stationer | 900 dele/t, forkert |
Den sidste beregning tæller den anden station to gange. Dets bidrag er allerede inkluderet i 16-sekunders hel-maskine-intervallet. I en realtidsregistrering skal du mærke hver begivenhed med dens station, så en anden person kan rekonstruere beregningen.
Antag ikke, at tilføjelse af en anden station bevarer den samme timing under belastning. Det foreslåede arrangement har stadig behov for tilstrækkelig materialelevering, køle- og håndteringskapacitet. Sammenlign den faktiske driftstidsplan, ikke kun stationsantallet. Kingglesenkelt- og dobbeltstationssammenligninggiver relateret konfigurationskontekst.
Tæl også aktive positioner. Hvis et hulrum bevidst er ude af drift, skaber dets nominelle tilstedeværelse i formen ikke output. Hvis den producerer en defekt flaske, hører den flaske til i brutto- og afvisningstallet. At reducere kavitets input og trække den samme afviste flaske fra igen ville underdrive output.
For et blandet arrangement skal du beregne hver strøm separat og tilføje resultaterne. Et delt gennemsnit er kun nyttigt, når dets hændelsesantal og deleantal repræsenterer den samme observationsperiode. Dette har betydning, når den ene station stopper, mens den anden fortsætter, eller når de to forme producerer forskellige dele.
Gør driftstimers output til gode dele pr. skift
En køber, der planlægger leveringer, har brug for et andet nummer end en operatør, der kontrollerer maskinens hastighed. Start med hele skiftet, identificer tidspunktet, hvor produktionen ikke er planlagt, og optag derefter stop i den resterende planlagte produktionsperiode. Angiv denne tidsgrænse, før du citerer en skifttotal.
Det offentlige omfang afISO 22400-2:2014beskriver fremstillings-KPI'er gennem deres formler, bestanddele, tidsadfærd og enheder. Det er en nyttig reference til disciplineret måling. Denne artikel bruger de praktiske definitioner nedenfor; det hævder ikke, at en maskine eller prøve er certificeret til denne standard.
UnderVorne OEE-ramme, omstillinger inden for planlagt produktion er tilgængelighedstab. De forsvinder ikke, blot fordi de var planlagt. Tid uden intention om at producere, såsom en udelukket spisepause, har en anden rolle. Definer behandlingen før forsøget i stedet for at ændre den for at forbedre den endelige procentdel.
Kvalitetsudbytte betyder her accepterede dele divideret med det samlede antal støbte dele, med både tællinger taget over samme periode og procesgrænse. Hvis accept sker efter lækagetest, er uafsluttet arbejde, der venter på den pågældende test, endnu ikke bekræftet som godt output. Dokumenter igangværende start- og slutarbejde.
Hvornår skal man bruge en OEE-beregning
Når du starter fra en ideel sats, skal du tage højde for tilgængelighed, hastighedstab og kvalitet.Vornes regnevejledninggiver følgende sammenhænge. Den ideelle sats skal beskrive det samme produkt og den samme aktive konfiguration som det talte output.
| Faktor | Beregning |
|---|---|
| Tilgængelighed | Driftstid ÷ planlagt produktionstid |
| Præstation | Observeret bruttoløbshastighed ÷ ideel bruttoløbshastighed |
| Kvalitet | First-pass god optælling ÷ samlet antal |
| OEE | Tilgængelighed × ydeevne × kvalitet |
Godt output kan derfor beregnes som ideel rate × planlagte produktionstimer × OEE. Brug brøker, ikke hele procenter, i den multiplikation. En OEE på 78,4 % indtaster formlen som 0,784.
Vælg enten den ideelle sats-rute eller den observerede sats-rute. En observeret løbehastighed afspejler allerede den hastighed, der er opnået i løbet af den løbeperiode. At multiplicere det med en anden ydeevnefaktor for samme hastighedstab vil trække tabet to gange. Ligeledes inkluderer et målt antal gode-dele pr. skift allerede stop og afvisninger inden for dette skift; Anvend ikke en anden generel effektivitetsrabat for at beskrive det samme skift.
Kontroller, om ekstruderen kan understøtte måludgangen
Et output-estimat skaber også et materialebehov. Brug den forarbejdede bruttomasse for hver støbt del, ikke kun vægten af den færdige beholder. Til denne beregning inkluderer bruttomasse det materiale, der bliver til beholderen og dens tilhørende trim, fordelt konsekvent på tværs af de producerede dele.
Antag, at det hypotetiske arrangement på 450 dele/t behandler 90 g pr. støbt del. Dens driftsbehov er 450 × 90 ÷ 1.000 = 40,5 kg/t. Hvis den færdige flaske vejer 70 g, vil kun brug af dens nettovægt give et lavere tal på 31,5 kg/t. Begge tal er afledt af illustrative antagelser, ikke et målt flaskeprojekt.
Forskellen på 9 kg/t er det antagede materiale, der er forbundet med trimning. Dens eventuelle gendannelse fjerner ikke det oprindelige behandlingskrav. Opbevar en separat beregning for købt harpiks, genvundet materiale og bortskaffelse; ekstruderbelastningsberegningen vedrører det materiale, der passerer gennem processen.
Kinggleshoved-layout guideforbinder også begivenhedsmasse med tilgængelig ekstruderingskapacitet. Tilføjelse af hulrum kan øge dele pr. begivenhed, men det øger også den nødvendige masse til den begivenhed. Et større nominelt hulrumstal kan ikke i sig selv løse en materialeforsyningsgrænse.
Sammenlign løbende efterspørgsel med en gennemløbsreference, der gælder for materialet og den foreslåede opsætning. Fortynd ikke efterspørgslen ved at beregne et gennemsnit over en frokostpause eller nedlukning. Maskinen skal understøtte materialehastigheden, mens den producerer, selvom forskydningsgennemsnittet er lavere.
Et foreløbigt materialeloft er tilgængeligt kg/h divideret med brutto kg pr. del. Det er kun en screeningsberegning. Den etablerer ikke køletid, acceptabel vægfordeling, dimensionsstabilitet eller output fra trimnings- og inspektionsudstyret. De kræver deres egne checks.
Til den første gennemgang skal du sætte støbning, ekstrudering og nedstrømskapaciteter i kompatible enheder og sammenligne dem. Den mindste understøttede sats identificerer en kandidatbegrænsning, ikke en automatisk produktionsgaranti. Inkluder mellemliggende buffere og afbrydelser, når du planlægger en komplet linje, og bekræft derefter det foreslåede arrangement med det tilsigtede produkt.
Bearbejdet eksempel: fra cyklustid til en skiftproduktionsplan
Det følgende bearbejdede eksempel bruger hypotetiske input til et ekstruderingsblæsestøbningsarrangement. Det er ikke en KGB2L-ydelsesvurdering. Hold de samme timing, delantal og kvalitetsantagelser gennem hele beregningen, så kørselshastigheden, skifttotal og materialeefterspørgsel kan kontrolleres mod hinanden.
Antag, at en otte-timers vagt indeholder en 30-minutters pause, når produktionen ikke er planlagt. Yderligere 30 minutters stop forekommer under planlagt produktion. Den resterende køretid er syv timer. I løbet af den køretid forlader to dele maskinen hvert 16. sekund i gennemsnit, og 96 % består inspektionen uden omarbejde.
| Trin | Beregning | Resultat |
|---|---|---|
| Planlagt produktion | 8 timer minus 0,5 timer ekskl. pause | 7,5 timer |
| Køretid | 7,5 t minus 0,5 t optaget stop | 7 timer |
| Bruttoløbssats | 3.600 ÷ 16 × 2 | 450 dele/t |
| Støbte dele i alt | 450 × 7 | 3.150 dele |
| Første-pass gode dele | 3.150 × 0,96 | 3.024 dele/skift |
| Godt output pr planlagt time | 3.024 ÷ 7,5 | 403,2 dele/t |
| Godt output pr. klokketime | 3.024 ÷ 8 | 378 dele/t |
| Løbende materialeefterspørgsel | 450 × 90 g ÷ 1.000 | 40,5 kg/t |
Bemærk, at 450, 403.2 og 378 alle kan beskrive det samme scenarie. De svarer på forskellige spørgsmål. Den første vedrører bruttooutput under kørsel. Den anden spreder accepteret produktion over planlagt produktionstid. Den tredje fordeler det over hele skiftet. En rapport, der udelader nævneren, giver plads til en misvisende sammenligning.
Krydstjek resultatet med OEE
Antag kun for dette eksempel et ideelt hændelsesinterval på 14 sekunder med to dele pr. hændelse. Det er en ideel hastighed på omkring 514.286 dele/t. Tilgængeligheden er 7 ÷ 7,5; ydeevne er 450 ÷ 514.286; kvalitet er 0,96. Deres produkt er 0,784, eller 78,4% OEE.
Anvendelse afVorne OEE beregningsmetode, 514,286 × 7,5 × 0,784 returnerer cirka 3.024 gode dele. Den lille viste afrunding ændrer ikke det underliggende resultat. Det ideelle 14-sekunders interval er en eksempelantagelse, ikke en katalogtørcyklusværdi.
For en illustrativ ordre på 12.000 accepterede dele giver 12.000 ÷ 3.024 omkring 3,97 sådanne skift. Fire skift giver beregnede 12.096 dele under disse forudsætninger, før yderligere ordrespecifikke tab. Dette er et planlægningsscenarie, ikke en leveringsforpligtelse eller en grund til at udelade opstartsvalidering.
Hvis registrerede stop stiger fra 30 til 60 minutter, falder køretiden til 6,5 timer. Med andre forudsætninger uændrede bliver output 450 × 6,5 × 0,96 = 2.808 gode dele. Ordren overstiger da fire skift. Denne sammenligning viser, hvorfor en lille ændring i tilgængelig køretid kan påvirke planlægningen uden nogen ændring af støbecyklussen.
Prøv din egen produktionshastighedsberegning
Defaults gengiver det hypotetiske eksempel. Indtast et observeret gennemsnitsinterval under køretiden, ikke en tørcyklusvurdering. Gang ikke med stationer igen, hvis intervallet allerede dækker hele maskinen. Data forbliver på denne side.
- Bruttodele pr. driftstime
- 450
- Estimeret gode dele pr. skift
- 3.024
- Gode dele pr planlagt time
- 403.2
- Materialebehov under løb
- 40,5 kg/t
Resultaterne er estimater, ikke garanteret output. Decimaltal udtrykker et forventet gennemsnit. Denne lommeregner modellerer ikke bufferlagring, ordreopstart, variable hulrumstællinger eller en separat ideel OEE-tilstand. Hvis scripts er deaktiveret, forbliver de viste resultater standardeksemplet.
Hvad Kinggles KGB2L-specifikationer fortæller dig om kapacitet
DeKGB2L 2L enkelt-station blæsestøbemaskinegiver et konkret eksempel på, hvordan man læser et specifikationsark. Dens offentliggjorte værdier beskriver flere forskellige grænser. Beholdervolumen, tørcyklusoutput, materialegennemstrømning og formdimensioner besvarer hver især et forskelligt valgspørgsmål.

| Udgivet parameter | Værdi | Spørgsmål det hjælper med at besvare |
|---|---|---|
| Maksimal containerkapacitet | 2 L | Er det foreslåede produkt inden for den angivne volumenkategori? |
| Output (tørcyklus) | 600 PC/HR | Hvilken tørcyklusreference angiver kataloget? |
| HDPE smeltekapacitet | 30 kg/t | Hvilken materialeprisreference er tilgængelig for foreløbig screening? |
| Skrue diameter | 50 mm | Hvilken ekstruderingsplatform diskuteres? |
| Maksimal formstørrelse, B × H | 360 × 380 mm | Hvilken offentliggjort formkonvolut skal værktøjsgennemgangen overveje? |
| Dobbelthoved centerafstand | 130 mm | Hvilken afstandsreference skal sammenlignes med det foreslåede layout? |
Tørcyklusfeltet er ikke en prøverapport for en specifik 2 L flaske. Ommærk ikke 600 PC/HR som 600 accepterede beholdere i timen. Produktets harpiks, vægt, hulrumsarrangement, kølekrav og acceptkriterier mangler stadig at blive fastlagt.
Brug 30 kg/h HDPE-referencen til en separat massekontrol. Ved det bearbejdede eksempels antagne 90 g bruttomasse pr. del giver dividering af 30 med 0,09 ca. 333,3 støbte dele/h som et materiale-kun afskærmningsloft. Eksemplets 450 dele/t ville kræve 40,5 kg/t, over den offentliggjorte reference.
Denne beregning lover ikke 333,3 dele/t fra KGB2L. Det markerer, at eksemplets masse og målhastighed ikke kan retfærdiggøres ved hjælp af den anførte 30 kg/t reference. En projektgennemgang ville kræve en anden understøttet konfiguration, reviderede produktantagelser eller et andet outputmål.
Det dobbelte hovedafstand beviser heller ikke, at to flasker passer. Tjek den faktiske formtegning mod den offentliggjorte konvolut og det komplette værktøjsarrangement. For større eller bredere produkter skal antallet af anvendelige hulrum følge tegningen frem for en foretrukken outputmultiplikator.
Når du anmoder om en anbefaling, skal du sende tegning, materialekvalitet, netto- og bruttovægtestimat, påkrævet accepteret output og påtænkt skiftemønster sammen. Dette giver leverandøren mulighed for at kontrollere kapacitetsantagelser i forhold til den foreslåede hardware i stedet for at besvare et enkeltstående spørgsmål om flasker i timen.
Bekræft outputtet, før du forpligter dig til en maskine
Gør accepteret output til grundlaget for kapacitetsaftalen. Flasker, der forlader formen, og flasker, der er ryddet til emballering, tæller forskelligt. Inden test skal du angive inspektionspunktet og de krav, en flaske skal opfylde for at indtaste den accepterede total. Ellers kan forsøget nå sit støbningsmål, mens leveringskravet forbliver uløst.
For KGB2L skal du holde det offentliggjorte 600 PC/HR tørcyklustal adskilt fra flaskeoutputforpligtelsen. Bekræft materiale, flaskevægt, aktive hulrum og acceptkrav, før du aftaler produktionskapacitet. Et tørcyklustal alene er utilstrækkeligt til en flaskeleveringsplan.
Når et forsøg misser sit mål, skal du diagnosticere underskuddet, før du øger hastigheden. Registrer output-intervaller, stop og afviste dele separat. Tjek for ventetid ved præparatlevering, afkølingstid inde i formen og køer før trimning eller lækagetest. Disse observationer adskiller en støbningsbegrænsning fra en nedstrøms begrænsning.
Evaluer én justering ad gangen, og behold før-og-efter-registreringerne. Vurder ændringen ud fra accepteret output over sammenlignelige observationsperioder, ikke efter en kortere vist cyklus alene. Registrer materiale og værktøjsforhold ved siden af resultatet. Hvis tallet stiger, men flere flasker fejler inspektionen, har justeringen ikke nødvendigvis forbedret den anvendelige kapacitet.
Hold et register, som en anden person kan tjekke
- Identificer tegningsrevision, harpikskvalitet, materialeblanding, målvægt og hulrumsarrangement.
- Aftal acceptcheckene og positionen, hvor gode dele tælles med.
- Registrer start- og sluttider, planlagte udelukkelser, produktionsstop og deres årsager.
- Optag det samlede antal støbte dele, first-pass accepterede dele og afvisninger uden at tælle omarbejdede dele to gange.
- Sammenlign den observerede hastighed, bruttomasseefterspørgsel og downstream-output over matchende perioder.
- Behold de aftalte indstillinger, observationer og uafklarede begrænsninger med forsøgsrapporten.
Definer, hvad der sker i starten og slutningen af målevinduet. En kort observation taget efter opvarmning besvarer et andet spørgsmål end en hel ordre, der inkluderer opstart og en formændring. Begge kan være nyttige, men kun når rapporten identificerer, hvad der blev ekskluderet.
Brugblæsestøbemaskine fabrik accept test guideat udvikle det bredere inspektionsregister. En outputberegning understøtter accept; det erstatter ikke produktinspektion, udstyrstjek eller købsaftalen.
| Optag felt | Hvad skal du indtaste |
|---|---|
| Produkt og konfiguration | Tegningsrevision, materiale, vægt, aktive hulrum og stationer |
| Målegrænse | Ur start/slut, planlagt tid, køretid og tællested |
| Tæller | Samlet formstøbte, first-pass gode, kasserede og ufærdige dele |
| Forhold | Registrerede indstillinger, køling og luftforhold, bemanding og hjælpeenheder |
| Resultat | Gode dele pr oplyst time eller vagt, begrænsninger og aftalt opfølgning |
Diskuter et produktspecifikt kapacitetsestimat med Kinggle
Kræv et outputestimat knyttet til produkttegningen og den foreslåede maskinkonfiguration. Det skriftlige forslag bør angive, hvor accepterede dele tælles med, hvor længe målingen løber, og hvilke produktionsbetingelser der gælder. Uden disse detaljer er et tal for flasker i timen ikke et sundt grundlag for at sammenligne udstyrstilbud.
Send din flasketegning eller prøvedetaljer, materialekvalitet, påkrævet godt output og vagtplan igennemKinggles officielle kontaktside. Hvor en værdi stadig er et estimat, skal du mærke den, så den næste anmeldelse kan løse den.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:sales@kinggle.com
Telefon:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Kina. Kontaktoplysninger kontrolleret mod den officielle kontaktside.
Ofte stillede spørgsmål
Hvor mange flasker kan en blæsestøbemaskine producere i timen?
Der er ikke et enkelt outputtal for hver maskine og flaske. Divider 3.600 med hele maskinens output-interval i sekunder, og gang derefter med de støbte dele pr. begivenhed. Anvend førstegangskvalitetsudbyttet for godt output under køretiden. Til vagtplanlægning skal du også inkludere registrerede stop og bekræfte materialet og nedstrømskapaciteten.
Fordobler en dobbeltstationsmaskine altid produktionen?
Nej. To stationer etablerer ikke produktionshastigheden uden deres faktiske timing og konfiguration. Hvis det målte interval for hele maskinen allerede inkluderer skiftende udgivelser fra begge stationer, skal du ikke gange med to igen. Sammenlign hver stations timing, aktive hulrum og materialebehov, før du estimerer det kombinerede output.
Er tørcyklus output det samme som færdigt produkt output?
Nej. Et katalogfelt mærket tørcyklusoutput etablerer ikke det accepterede output for en specificeret beholder. Kinggles KGB2L-side viser 600 PC/HR under denne etiket. Et flaskespecifikt outputkrav kræver materiale, værktøj, vægt, driftsbetingelser og inspektionskriterier sammen med en defineret måleperiode.
Hvordan påvirker containervægt produktionskapaciteten?
Vægt påvirker det nødvendige materiale ved en given produktionshastighed. Til ekstruderingsscreening skal du bruge bruttoforarbejdet masse pr. støbt del, inklusive dens tildelte trim, i stedet for kun den færdige flaskevægt. Divider tilgængelig materialegennemstrømning med denne bruttomasse for et foreløbigt loft. Denne beregning alene etablerer ikke en opnåelig støbecyklus eller accepteret output.
Hvilke oplysninger er nødvendige for et nøjagtigt outputestimat?
Angiv produkttegning, materialekvalitet, netto- og bruttovægt, hulrum og stationsarrangement, mål for accepteret output og skiftplan. Inkluder acceptcheck og downstream-udstyr. Hvis der findes prøveoptegnelser, angiv samlede tællinger, gode tællinger, timing og stopårsager. Hold antagne værdier adskilt fra målte resultater, så leverandøren kan identificere de resterende bevishuller.
Inden du afgiver en ordre, skal du skriftligt aftale accepteret output, prøvebetingelser og optællingsmetode. Brug den resulterende produktionspost som grundlag for leveringsplanen.