Vælg en flerlags blæsestøbemaskine ved at matche hvert lags funktion til beholderspecifikationen. Kontroller, at det angivne ekstruderingssystem kan holde opskriften på det ønskede output, og sammenlign derefter omkostningerne pr. accepteret beholder. Bekræft konfigurationen med de tilsigtede materialer og form; ekstra lag er kun begrundet i et defineret produkt eller produktionskrav.
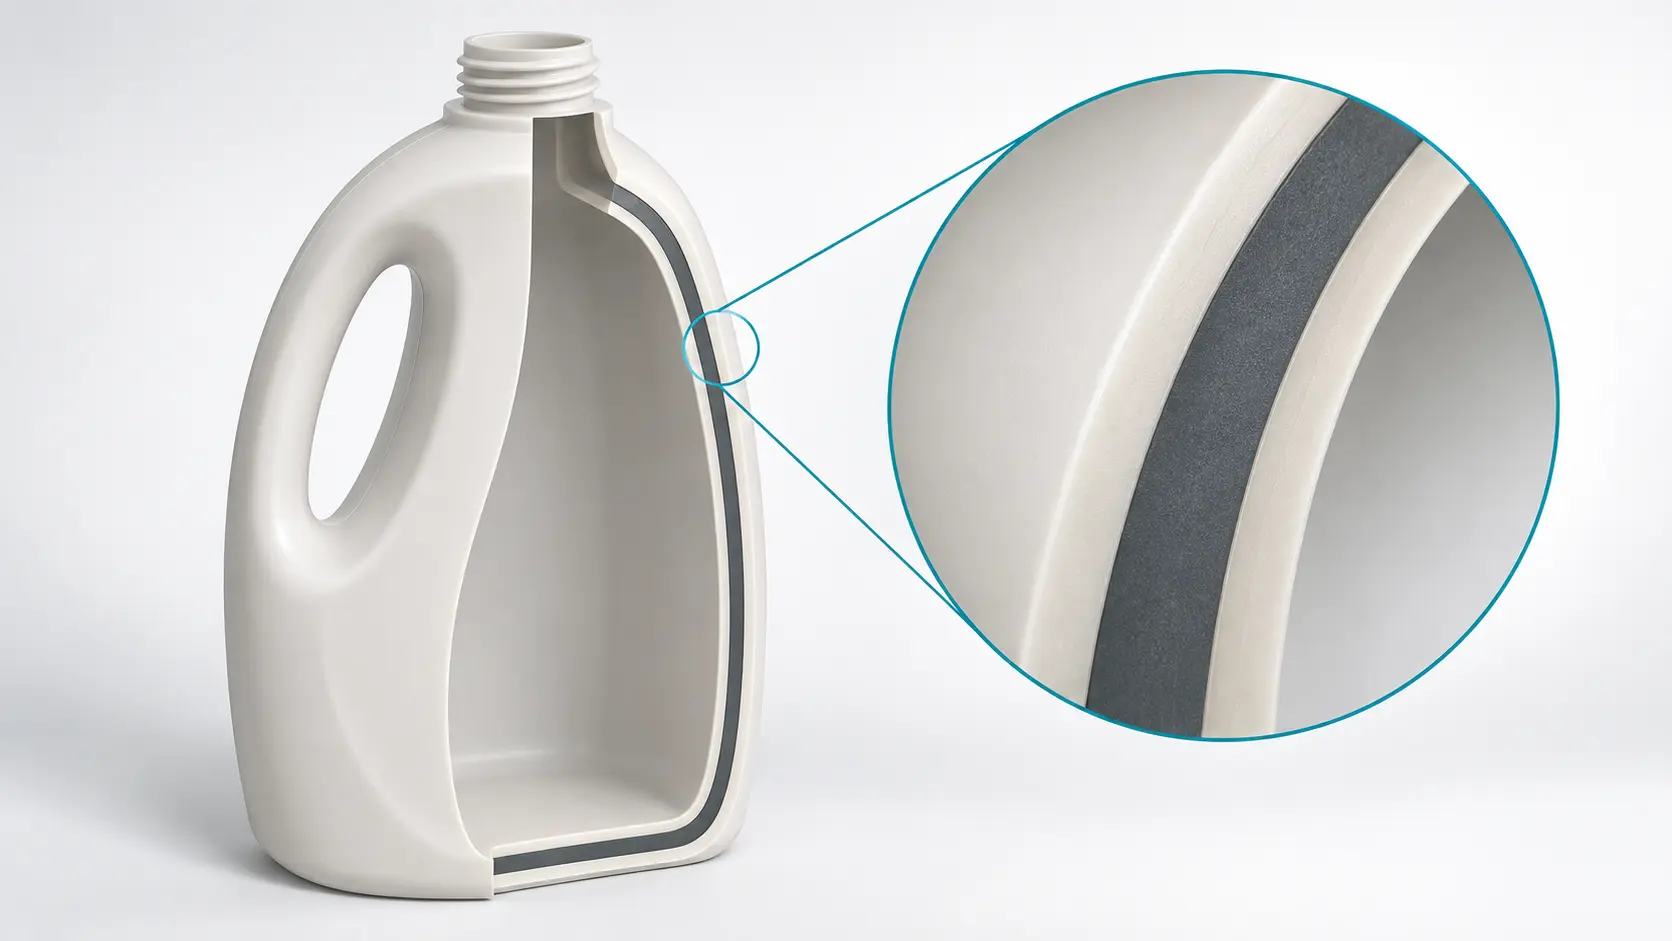
En nyttig købsbeslutning følger fire kontroller:
- Skriv beholderspecifikationen, før du vælger et lagantal.
- Tilknyt hver materialestrøm til dets lag og bekræft dets driftsområde.
- Tjek den faktiske lagfordeling og den færdige beholders ydeevne.
- Inkluder produktionstab i omkostningssammenligningen og prøvejournalen.
Start med beholderspecifikationen, ikke antallet af lag
En anmodning om en "tre-lags flaskemaskine" lader for mange beslutninger stå åbne. Den identificerer ikke indholdet, beholdergeometrien, harpikskvaliteter, påkrævet output eller årsagen til at adskille væggen i lag. En leverandør kan besvare denne forespørgsel med en maskinkategori, mens den stadig citerer det forkerte materialesystem.
Start med den færdige beholder. Giv dens tegning, halsfinish, håndtagsarrangement, nominel kapacitet og færdigvægt. Tilføj det påkrævede udseende, servicebetingelser og præstationstjek. En lysfarvet vaskemiddelflaske og en iltfølsom pakke har brug for forskellige beviser, selvom deres volumen og totalvægt matcher.
Gør krav til acceptelementer
Erstat løse udtryk som "god barriere" eller "høj styrke" med en defineret test- og acceptgrænse. Angiv, om flasken skal modstå en bestemt håndteringssekvens, have et specificeret udseende eller opfylde et produktbeskyttelsesmål. Testbetingelsen hører under grænsen, inklusive indholdet eller simulanten, når det er relevant.
| Krav | Udvælgelsesspørgsmål | Bevis at anmode om |
|---|---|---|
| Ensartet overfladefarve | Hvilket lag bærer farven, og hvilken inputvariation er tilladt? | Godkendt udseendeprøve og prøveprøver på tværs af kørslen |
| Genbrugsmateriale i kernen | Hvilken kilde, karakter og materialeandel skal systemet håndtere? | Materialespecifikation, foderkortlægning og færdige delresultater |
| Produktbeskyttelse | Hvilket stof skal væggen holde inde eller ude? | Barrieremål, testbetingelser og validering på pakkeniveau |
| Håndtering og stabling | Hvilke containerplaceringer og laster styrer ydeevnen? | Tegning af grænser og aftalte mekaniske test |
| Produktionsoutput | Hvor mange accepterede containere er nødvendige inden for den definerede tid? | Brutto smelteefterspørgsel, accepterede tællinger, afvisninger og stoplog |
Hold obligatoriske krav adskilt fra præferencer. Hvis en enkeltlagsstruktur allerede består specifikationen, skal du bruge den som referencemulighed. Et flerlagsforslag skal så have en klar grund: en anden overflade, et defineret kernemateriale, en barrierefunktion eller et andet krav, som referencen ikke kan opfylde økonomisk.
Angiv også produktmixet. En linje, der betjener lange gentagelsesordrer, har en anden overgangsbyrde end en, der laver korte partier i flere farver. Inkluder de mindste og største planlagte produkter i stedet for kun at teste den nemmeste flaske. Dette giver udstyrsdiskussionen en brugbar grænse.
Giv hvert lag et job, før du vælger strukturen
Co-ekstruderingsblæsestøbning kombinerer materialestrømme til en lagdelt forstøbning, før formen danner den hule del. Udvælgelsesspørgsmålet er, hvordan disse lag tjener beholderen. Kingglesflerlags co-ekstrudering oversigtforklarer den grundlæggende proces og fælles lagfunktioner.
En dobbeltlags blæsestøbemaskine kan være relevant, når den indre og ydre overflade har brug for forskellige formuleringer. En trelags blæsestøbemaskine tilføjer en separat kerne mellem disse overflader. Ingen af beskrivelserne fastslår i sig selv styrke, kemisk kompatibilitet eller barriereydelse. Disse egenskaber har stadig brug for de valgte materialer, geometri og testresultater.
| Struktur koncept | Grund til at vurdere det | Spørgsmål der er tilbage |
|---|---|---|
| Enkelt lag | Én formulering opfylder det komplette produktkrav | Klarer den færdige beholder den foreslåede vægt? |
| To lag | Adskil indre og ydre formuleringer | Forbliver overfladerne og grænsefladen acceptable? |
| Tre lag | Tildel en kerneformulering uafhængigt af begge skind | Kan den tilsigtede kerneandel køre med acceptabelt skin og ydelse? |
| Barrierestruktur med bindelag | Kombiner en udvalgt barriereharpiks med strukturelle materialer | Er harpikskvaliteter, grænseflader og pakkeydelse valideret? |
Angiv materialer som et system
For en hud-/kerne-/hudstruktur skal du identificere harpiks- og additivpakken ved hver position. Skelne indkøbt genbrugsmateriale fra produktionstrim, der returneres gennem en kværn. En opskrift, der blot beskrives som "ny/gammel/ny" skjuler den information, der er nødvendig for at vurdere konsistens og materialehåndtering.
Behandl ikke en nedgravet genbrugskerne som automatisk bevis på egnethed til indholdet. Anmod om materialedokumentation og produktspecifik vurdering, der kræves til den påtænkte anvendelse. Ligeledes er genbrugsindhold og genanvendelighed separate spørgsmål. Det ene vedrører, hvad der kommer ind i beholderen; den anden vedrører, hvad der kan ske med hele pakken bagefter.
Et barrierelag ændrer materialesystemet
Kuraray identificererEVAL EVOH som gasbarrierematerialebruges i emballage og andre applikationer. Densteknisk præsentationillustrerer også bindelag mellem polyolefin og EVOH. Disse klæbende positioner hører hjemme i struktur- og udstyrsgennemgangen, ikke uden for lagtællingen.
Spørg efter den komplette harpikskombination, inklusive klæbekvaliteter, håndteringsinstruktioner og aftalte barrierebetingelser. En materialepermeabilitetsværdi er ikke et holdbarhedsresultat for en færdig flaske. Beholderen, lukningen, indholdet og brugsbetingelserne kræver deres egen validering. Tilføjelse af en barriereharpiks uden denne specifikation efterlader købsbeslutningen ufærdig.
Tjek, om den citerede maskine kan køre lagopskriften
En flerlags ekstruderingsblæsestøbemaskine skal matche både beholderen og materialestrømmene, der føder hovedet. Anmod om en udstyrsplan, der navngiver hver ekstruder, føder, materialesti og lagposition. Tegningen skal også identificere matriceudløb, stationer og formhulrum. Disse tal beskriver forskellige dele af systemet.
En multi-head maskine producerer flere forstøbninger til en støbebegivenhed. Et flerlags matricehoved danner lag inden i en prægevæg. Et citat kan kombinere disse funktioner, men det ene etablerer ikke det andet. Ligeledes giver lagtællingen alene ikke en pålidelig ekstrudertælling. Læs selve foderkortlægningen.
Dimensionér materialestrømmene med komplette enheder
Brug brutto parison efterspørgsel til ekstrudering dimensionering. Alene færdig flaskemasse udelader materiale, der bliver trim. Definer bruttomassen pr. støbt beholder og antallet af dannede beholdere pr. time. For et arrangement med flere udgange skal du inkludere alle beholdere i den produktionshastighed.
Overvej en hypotetisk flaske med en færdig masse på 40 g og en brutto parisonallokering på 55 g. Antag, at linjen danner 1.200 flasker i timen, før kvaliteten afvises. Forskellen på 15 g er trim i dette eksempel, ikke en standard skrotgodtgørelse. Disse input illustrerer metoden; de er ikke Kinggle produktionsresultater.
Materialestrømsefterspørgsel = bruttoefterspørgsel efter smelte × tildelt massefraktion
| Position | Tildelt masseandel | Påkrævet flow |
|---|---|---|
| Yderhud | 20 % | 13,2 kg/t |
| Kerne | 60 % | 39,6 kg/t |
| Indre hud | 20 % | 13,2 kg/t |
| Total | 100 % | 66,0 kg/t |
20/60/20-opskriften er en beregningsantagelse, ikke et anbefalet genbrugsindholdsforhold. Hvis en materialestrøm føder flere positioner, skal du kombinere disse positioner, når du beregner den strøms belastning. Tjek også den mindste planlagte flaske- og lagdeling. Et maksimalt output-tal etablerer ikke stabil drift ved lav tilspænding.
Brug Kinggles produktmuligheder som udgangspunkt
KingglesKGB2L 2L enkeltstationsmaskineviser enkelt-, dobbelt- og trelagsmuligheder. DeKGB5D 5L dobbeltstationsmaskineviser de samme lagindstillinger på en anden platform. Begge sider beskriver separat multi-die-head-konfigurationer, hvilket forstærker, hvorfor lagantal og udgangsantal kræver separate poster i tilbuddet.

De offentliggjorte kapacitetsklasser er nyttige til at indsnævre platformen. De erstatter ikke en harpiksspecifik konfigurationsgennemgang. Spørg hvilke skruedesigns, fremføringssystemer og hovedmuligheder, der tjener den foreslåede opskrift. Behandl ikke en basis-HDPE-plastificeringsfigur som den kombinerede kapacitet af et uspecificeret flerlagssystem.
For et tilbud på en co-ekstruderingsblæsestøbemaskine skal du registrere det aftalte flowområde for hver materialestrøm, forberedelseskrav, filtrering, hvor det er nødvendigt, receptkontroller og udrensningsprocedure. Angiv hvilke hjælpemidler prisen inkluderer. Et materialekredsløb, der fungerer i en demonstration, kan stadig have brug for udstyr uden for den angivne maskingrænse.
Bekræft lagene i den støbte beholder, ikke kun på opskriftsskærmen
Styring af lagforhold starter med materialeforsyning, men accept hører til den færdige beholder. En skærm, der viser de korrekte procenter, viser ikke lagtykkelsen ved en skulder eller et hjørne. Samlet delvægt er også utilstrækkelig: den beskriver hele beholderen, ikke hvor hvert materiale endte.
Hold tre optegnelser adskilt: masseopskriften, den samlede vægtykkelsesprofil og lagfordelingen målt i delen. Selv i en ideel sektion betyder forskellige materialetætheder, at en massefraktion ikke automatisk er en tykkelsesfraktion. Lokal formgivning og flow tilføjer endnu en grund til at inspicere beholderen i stedet for at konvertere en opskriftsprocent til en væggaranti.
Byg en lokationsbaseret prøveplan
Vælg målesteder fra den aktuelle tegning. Inkluder områder, hvor geometri eller brug gør en tynd sektion konsekvens, og tilføj derefter nok kropsplaceringer til at vise fordelingsmønsteret. Identificer station, udløb, tid og opskriftsrevision på hver prøve. Ellers kan en blandet bakke med flasker skjule et positionsspecifikt problem.
Brug en opskærings- og målemetode, der er tilpasset materialerne. Almindelig visuel inspektion kan muligvis ikke skelne lignende harpikslag. Når et tyndt funktionelt lag styrer ydeevnen, skal du aftale, hvordan laboratoriet vil identificere det, og hvordan den relevante pakkeegenskab vil blive testet. Et fotografi af en skåret mur alene er ikke et komplet barriereresultat.
Diagnostiser symptomet, før du ændrer opskriften
Hvis den ydre farve ser inkonsekvent ud, skal du først sammenligne det godkendte materialeparti, farveformulering og målte hudfordeling. Øget farvestof med det samme kan maskere ét symptom, mens omkostninger og procesbetingelser ændres. For tilsyneladende adskillelse skal du gennemgå materialeparringen, klæbemiddelkravet og behandlingsregistreringen, før du justerer hver ekstruder på én gang.
For et lokalt tyndt område skal du inspicere formgivningspositionen og den samlede vægfordeling sammen med lagmålingerne. Kingglesparison programmeringsvejledningforklarer, hvorfor profiltiming, værktøjsopretning og ekstruderingsstabilitet betyder noget. Gem en basislinje, og skift én kontrolleret variabel ad gangen, så den næste prøve kan forklare effekten.
Match præstationstjek til deres omfang.ASTM D2463-23adresserer slagfasthed i vandfyldte blæsestøbte termoplastiske beholdere.ASTM D2659-16(2023)adresserer kolonne-crush egenskaber. Ingen af testene i sig selv fastslår barriereydelse eller kompatibilitet med det tilsigtede indhold. Aftal de gældende metoder og produktgrænser før forsøget.
Sammenlign pris pr. accepteret beholder, ikke harpiksprisen alene
En lavere kerne-harpikspris kan understøtte en flerlagsinvestering, men den økonomiske sammenligning kræver det samme accepterede produkt i slutningen. Sammenlign først strukturer, når begge opfylder containerspecifikationen. Ellers kan den tilsyneladende billigere mulighed simpelthen indeholde mindre af et materiale, der er nødvendigt for at bestå testen.
Hold indkøbsomkostninger adskilt fra intern cirkulation. Trim sendt gennem en kværn og returneret til linjen kræver stadig håndtering, energi og kontrol. Det er dog ikke endnu et køb af den samme polymer. At tælle brutto ekstruderingsmasse som frisk indkøbt harpiks ved hver passage kan overvurdere materialeomkostningerne.
Brug en batch-reskontro med en klar grænse
Registrer indkøbte input, forbrugt, accepteret output, uindvundet skrot, rensemateriale og lagerændringer i samme periode. Spor interne afkast separat. Opkræve materialetab, hvor de rent faktisk forlader denne grænse, i stedet for at anvende en universel skrotprocent, der kan tælle genanvendt trim to gange.
Eksemplet nedenfor bruger hypotetiske omkostningsenheder, ikke markedspriser eller et Kinggle-tilbud. Begge muligheder producerer 10.000 accepterede beholdere, der vejer 40 g hver. Antag ingen lagerændring. Enkeltlags harpiks koster 100 enheder/kg. For flerlagsoptionen er den købte inputblanding 20 % ydre materiale ved 100, 60 % kerne ved 75 og 20 % indre materiale ved 100 enheder/kg.
= 85 omkostningsenheder/kg
| Input eller resultat | Enkelt lag | Tre-lags antagelse |
|---|---|---|
| Accepterede containere | 10.000 | 10.000 |
| Masse i accepterede beholdere | 400 kg | 400 kg |
| Købt input forbrugt, inklusive uerhvervede tab | 410 kg | 430 kg |
| Vægtet indkøbt inputpris | 100 enheder/kg | 85 enheder/kg |
| Købt materialepris | 41.000 enheder | 36.550 enheder |
| Materialeomkostninger pr. accepteret container | 4,10 enheder | 3.655 enheder |
Beregningen forudsætter, at den angivne blandingsomkostning gælder for alt indkøbt input, der forbruges. Det giver bevidst flerlagsmuligheden mere uoprettede tab. Alligevel er dens materiale-omkostningsfordel 4.450 enheder for ordren. Det beløb er den disponible godtgørelse for ekstra drifts- og ejeromkostninger, før fordelen forsvinder.
Hvis flerlagsoptionen tilføjer 2.000 enheder til ordren, bliver dens samlede pris i denne begrænsede sammenligning 38.550 enheder eller 3.855 pr. accepteret container. Reelle tilbud har brug for en mere fuldstændig grænse: arbejdskraft, forsyningsselskaber, vedligeholdelse og ejerskabsomkostningerne for det ekstra udstyr. Udskift hver antaget input med fabrikkens egen hovedbog.
Tjek produktionsplanen bag besparelsen
Hyppige opskrifter eller farveændringer kan gøre udrensningstab og opsætningstid afgørende. Sammenlign batchlængder og den planlagte ordresekvens, ikke kun en stabil kørsel. En materialebesparelse påvist på en lang ordre dækker muligvis ikke tab af flere korte partier. Prøv de omstillinger, som fabrikken faktisk planlægger.
Behold beregningen, selv når materialepriserne ændrer sig. En nyttig omkostningsmodel lader køberen variere kernepris, accepteret udbytte og batchstørrelse uden at ændre produktkravene. Det bør afsløre, hvor forslaget holder op med at betale, i stedet for at producere en enkelt attraktiv besparelsesprocent.
Bevis konfigurationen i et materialespecifikt maskinforsøg
Arranger forsøget omkring den påtænkte beholder og materialer. En let demonstrationsharpiks kan konstatere, at maskinen kører, men den kan ikke svare på, om det citerede system har en krævende kerneformulering eller et tyndt funktionelt lag. Identificer den købte build, hovedkonfiguration, hjælpemidler og downstream-operationer i prøveplanen.
Inden du kører materiale, skal du aftale prøveplanen, målemetoder, produktgrænser og outputdefinition. Den nødvendige varighed afhænger af, hvad forsøget skal vise. Inkluder stabilisering, materialeopfyldning eller en relevant genstart, når disse begivenheder er en del af acceptspørgsmålet. En vilkårlig kørselslængde erstatter ikke en defineret test.
- Match forsøget med den godkendte beholdertegning, formrevision og nøjagtige harpikskvaliteter. Registrer materialepartierne og forberedelsesbetingelserne.
- Bekræft ekstruder-til-lag-kortlægningen, masseopskriften og inkluderet materialehåndteringsudstyr. Gem de indledende kontrolindstillinger.
- Etabler den aftalte stabile tilstand. Registrer faktiske procesværdier, indgreb og enhver opskriftsændring under testen.
- Indsaml sporbare prøver efter station, udløb og tidspunkt. Opbevar mislykkede prøver i kvalitetsregistret i stedet for kun at præsentere de bedste flasker.
- Mål de angivne steder og udfør de aftalte funktionstest. Forbind hvert acceptresultat til dets prøve og metode.
- Registrer accepteret output, uerhvervede tab og relevante omstillings- eller genstartsresultater. Frys den beståede konfiguration og opskrift.
Adskil proceskapacitet fra én attraktiv prøve
En prøve kan passere, mens processen stadig driver. Sammenlign prøver på tværs af det aftalte observationsvindue og efter de inkluderede hændelser. Hvis et materialeparti eller genfyldning ændrer udseende eller lagfordeling, skal du bevare beviserne og undersøge årsagen. Alene gennemsnit kan skjule fejl på én stikkontakt eller et tidspunkt.
Til output skal du bruge accepterede beholdere divideret med den aftalte produktionstid. Angiv, hvordan stop, afvisninger og nedstrøms hold indtastes i beregningen. Hvis målet vedrører hele linjen, medtag trimning og inspektion i den testede grænse. En maskintæller og en kasse med færdige, accepterede beholdere måler forskellige resultater.
Kingglesfabriksgodkendelsestestguideforklarer, hvordan man forbinder et resultat til maskinen, produktet, metoden og grænsen. For flerlagsvalg skal du tilføje materialestrømskemaet, lagmålinger og opskriftsrevision til denne post. Dokumenter åbne genstande og de nødvendige beviser for at lukke dem.
Anmod om en konfiguration, der kan reproduceres på den modtagende fabrik: de accepterede materialekvaliteter, forsyningsveje, hoved- og værktøjsidentifikationer, opskriftsfiler, brugsbetingelser og prøveresultater skal følge med maskinen.
Et materialespecifikt forsøg indsnævrer købsrisikoen til forhold, som parterne faktisk har kontrolleret. Det lover ikke ydeevne på enhver fremtidig harpiks eller produkt. Enhver ændring i materialesystemet eller beholderspecifikationen kræver en defineret gennemgang snarere end en antagelse om, at det samme antal lag garanterer det samme resultat.
Send Kinggle beholdertegningen, indhold, harpikskvaliteter, tilsigtede lagfunktioner og accepteret outputmål. Tilføj produktmixet og de nødvendige tests, så udstyrsforslaget kan adressere det faktiske job.
Diskuter en flerlags maskinekonfiguration
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Ofte stillede spørgsmål
Er en flerlags blæsestøbemaskine altid bedre end en enkeltlagsmaskine?
Nej. En enkeltlagsmaskine er en rimelig reference, når en formulering opfylder beholderspecifikationen. Flerlagsudstyr er begrundet med et defineret overflade-, kerne- eller barrierekrav og en brugbar omkostningssag. Sammenlign accepteret produktydelse og driftsomkostninger i stedet for at behandle yderligere lag som en kvalitetsklasse.
Kræver en trelagsstruktur tre forskellige materialer?
Nej. En trelagsstruktur identificerer tre positioner i væggen, ikke nødvendigvis tre forskellige polymerfamilier. De to skind kan bruge den samme formulering, mens kernen bruger en anden. Anmod om den faktiske materialeplan og foderkortlægning; disse dokumenter fastslår, hvordan det valgte hoved og ekstrudere skaber strukturen.
Er en blæsestøbemaskine med flere hoveder det samme som en flerlagsmaskine?
Nej. Flere matriceudløb producerer flere forstøbninger til en støbebegivenhed. Flerlagsudstyr danner materialelag inden for en præstevæg. En maskine kan kombinere begge funktioner. Notér udløbstal, lagstruktur, stationer og hulrum separat, så tilbuddet ikke forveksler et produktionsarrangement med et materialearrangement.
Kan en eksisterende enkeltlagsmaskine opgraderes til flerlagsproduktion?
Svaret afhænger af det eksisterende ekstruderingssystem, tilgængelig plads, hovedgrænseflade, kontroller, hjælpeprogrammer og påkrævet gennemløb. Få en teknisk gennemgang af den faktiske konstruktion, før du budgetterer en konvertering. Antag ikke, at en udskiftning af hovedet alene giver de ekstra materialekredsløb eller driftsområde, der er nødvendigt for den foreslåede opskrift.
Hvilke oplysninger er nødvendige for et tilbud på en flerlags blæsestøbemaskine?
Angiv beholdertegning og færdig tilstand, indhold, harpikskvaliteter, foreslåede lagfunktioner, accepteret outputmål og produktmix. Inkluder brutto parisonmasse, hvis den er kendt, påkrævede tests, tilgængelige hjælpeprogrammer og downstream-omfang. Hvis lagopskriften ikke er afgjort, skal du først definere ydeevnekravet, så leverandøren kan evaluere passende konfigurationer.