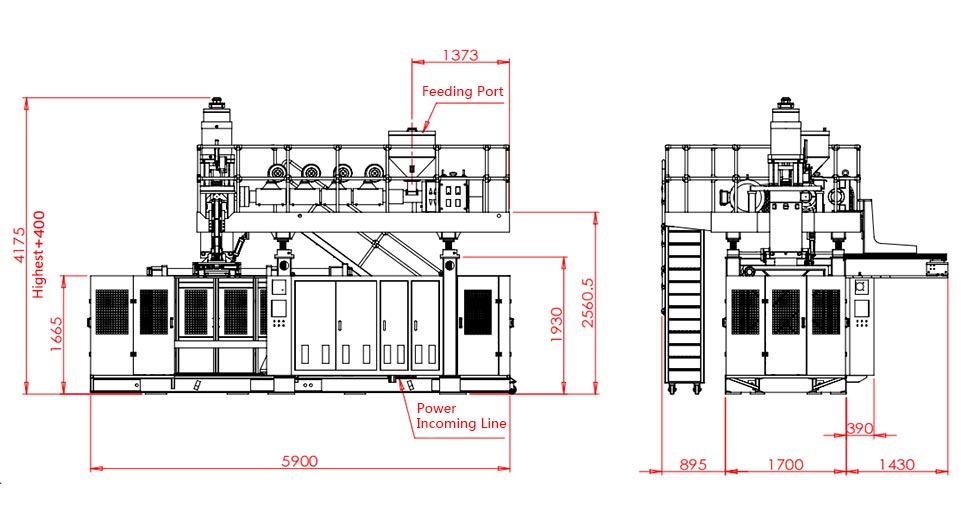
Den mest anvendelige energimåling til blæsestøbning er ikke installeret effekt eller én momentan kW-aflæsning, fordi ingen af dem viser, hvor meget salgbar produktion, der kom fra den energi, der forbruges under stabile, specificerede produktionsforhold.Brug elektricitet målt under et stabilt produktionsvindue, divider det med accepteret output fra det samme tidsindstillede vindue, og registrer grænse, målerpositioner, produkt, skimmel, harpiks, cyklus og kvalitetsregler. For at få et fuldt overblik over driftsomkostningerne skal du først måle blæsestøbemaskinen og derefter tilføje allokeret trykluft, køling, materialehåndtering, skrothåndtering og nedstrømsbelastninger, når de sidder uden for hovedmaskinmåleren, uden at tælle den samme energi to gange.

De fem tal værd at sætte på én rapport
- Maskinel el under testen, i kWh
- Gennemsnitlig aktiv effekt under samme vindue, i kW
- Ekstruderet masse og accepteret produktmasse
- Accepterede dele lavet under testen
- Tildelt luft, køling og nedstrøms energi
| Målevisning | Typisk grænse | Bedste nævner | Spørgsmål det besvarer |
|---|---|---|---|
| Tilsluttet belastning | Installerede motorer, varmelegemer, styringer og udvalgte hjælpeudstyr | Ingen | Hvordan skal den elektriske infrastruktur dimensioneres? |
| Hovedmaskinenergi | Indgående forsyning til blæsestøbemaskinen | kg ekstruderet, accepteret kg eller accepterede dele | Hvad bruger denne maskine under en defineret kørsel? |
| Produktrelateret energi | Defineret maskingrænse, form og specificeret produkt | kg målt produktion | Hvordan kan to produktforsøg sammenlignes? |
| Fuld-line energi | Maskine plus tildelt kompressor, køler og linjeudstyr | accepterede kg eller accepterede dele | Hvilken strøm hører hjemme i produkt-omkostningsmodellen? |
Start med at tegne energigrænsen
"Hvor meget strøm bruger en blæsestøbemaskine?" lyder enkelt. Det er ikke én måling. Svaret ændres med linjen tegnet rundt om udstyret. En hovedindgående måler kan omfatte ekstruderen, varmelegemer, hydrauliksystem, klemmer, kontroller og tilkoblet robot. Det kan udelukke den centrale luftkompressor og køler. Et andet anlæg kan placere lokalt køleudstyr inde i maskinpanelet. Disse aflæsninger kan ikke sammenlignes, før grænsen er angivet.
EmbedsmandenEUROMAP-anbefalingslisteopdeler dette problem i to dokumenter til blæsestøbemaskiner. EUROMAP 46.1 omhandler maskinrelateret energieffektivitet. EUROMAP 46.2 omhandler energi, der bruges til at fremstille et specificeret produkt med en given form. Begge dokumenter er version 1.0 fra januar 2014. De forbliver opført på EUROMAP's aktuelle side med tekniske anbefalinger.
Den skelnen er nyttig på en fabrik. En standardiseret maskintest kan beskrive maskinens adfærd under angivne forhold. En produkttest besvarer et andet kommercielt spørgsmål. Den viser den energi, der bruges under fremstillingen af en defineret beholder, del eller tank. Ingen af læsningerne inkluderer automatisk hele anlægget. Kompressorrummet, køleanlægget, harpikssystemet, kværnen, transportøren, trimmeren og lækagetesteren kan sidde uden for maskinmåleren.
Tegn et simpelt diagram med én linje, før du installerer målere. Marker den indgående maskinforsyning. Marker hver hjælpeforsyning. Angiv derefter centrale tjenester, der krydser grænsen. Registrer enhver belastning, der deles af andre linjer. En delt kompressor kan ikke helt tildeles én blæsestøber. En kølemaskine, der betjener fem maskiner, har også brug for en tildelingsmetode.
Brug energi pr. kilogram og energi pr. accepteret del
Gennemsnitlig effekt og energi hænger sammen, men de er ikke udskiftelige. Kilowatt beskriver en brugshastighed. Kilowatt-timer beskriver energi forbrugt over tid. EUROMAP 46.1 definerer total maskinenergi som middel aktiv effekt ganget med måleintervallet. Den definerer specifikt energiforbrug som den energi divideret med den ekstruderede masse i det samme interval.
KWh/kg værdien er værdifuld for proces- og maskinsammenligning. Det normaliserer forskellige løbslængder. Den håndterer også dele af anden størrelse bedre end kWh pr. cyklus. Alligevel inkluderer ekstruderet masse materiale, der muligvis ikke bliver accepteret produkt. Flash, haler, opstartsrensning, afviste beholdere og prøvestykker kan ændre forretningsresultatet.
Tilføj en anden metric til fabriksomkostninger. Divider den relevante linjeenergi med accepterede dele eller accepteret masse. Brug den enhed, der passer til, hvordan produktet sælges og kontrolleres. En flaskeproducent foretrækker måske kWh pr. 1.000 accepterede flasker. En stor industridelproducent foretrækker måske kWh pr. accepteret del. Et materialefokuseret team kan vælge kWh pr. accepteret kilogram.
Behold begge nævnere. Gabet mellem ekstruderet masse og accepteret masse afslører udbyttetab. En proces kan vise et godt maskinkWh/kg resultat, men spilder energi gennem affald. En anden proces kan bruge lidt mere strøm, men producere flere accepterede dele i samme periode. En læsning alene kan ikke vise den afvejning.
Brug ikke tilsluttet belastning som et forbrugsresultat. Tilsluttet belastning hjælper med at dimensionere transformere, kabler og beskyttelsesanordninger. Faktisk driftsenergi afhænger af cyklus, harpiks, skimmel, kontrolstrategi og produktionstilstand. Kinggleshjælpeplanlægningsvejledningforklarer denne forskel for fabriksforberedelse.
Mål først efter processen er blevet stabil
En kort måleraflæsning taget under opvarmning beskriver ikke produktionen. Tøndevarmere fungerer muligvis anderledes end deres faste mønster. Hydraulikolie kan stadig skifte temperatur. Operatører kan korrigere parison længde eller fjerne start dele. Nævneren er også svag, fordi der er talt få godkendte produkter.
EUROMAP 46.2giver en specifik produkttestmetode. Produktet skal opfylde kundens krav. Maskinen skal køre automatisk uden manuel indgriben i mindst 15 minutter. Tønden skal have holdt sig ved den indstillede temperatur i mindst 15 minutter. En hydraulisk maskine skal også nå en stabil olietemperatur og holde den i mindst 15 minutter.
Den formelle måling varer derefter mindst 10 minutter og dækker mindst 15 cyklusser. Den opsamlede produktmasse vejes. EUROMAP kræver også instrumentering certificeret til de refererede IEC 62053-22:2003 meterklasser. Disse betingelser hører til denne anbefaling. Et anlæg kan vælge et længere vindue, når normal variation, flere stationer eller nedstrømshændelser har brug for mere dækning.
| Før det tidsindstillede vindue | Under vinduet | Efter vinduet |
|---|---|---|
| Bekræft det godkendte produkt, form, materiale og opskrift | Hold måler- og outputtidsstempler på linje | Vej den definerede produktionsmasse |
| Opnå stabil automatisk produktion | Registrer alarmer, stop og manuelle handlinger | Tæl accepterede dele og afviste |
| Bekræft termiske og brugsmæssige forhold | Ændre ikke procesindstillinger | Gennemfør de påkrævede kvalitetstjek |
| Nulstil eller optag alle relevante målere | Overhold alle stationer, hoveder og hulrum | Gem opskrift, måler og inspektionsoptegnelser |
EUROMAP 46.2 identificerer også dokumentation, der er nødvendig for sammenligning. Det inkluderer maskinidentitet, installeret effekt, skruedetaljer, tøndeisolering, delvægt, vægtykkelse, materiale og leverandør. Cyklusdetaljer, opspændingsoplysninger, temperaturer, måletid, cyklusantal og gennemsnitlig effektfaktor hører også med i posten. Dette detaljeringsniveau holder resultatet bundet til kørslen, der producerede det.
Til rutinemæssigt fabriksarbejde skal du bygge et gentageligt testark ud fra disse ideer. Marker enhver afvigelse fra EUROMAP-metoden. Kald ikke en uformel kontrol for en EUROMAP-test, hvis betingelserne og instrumenterne var anderledes. Det kan stadig være nyttige interne data, når metoden er klar.
Find hvilke maskinbelastninger, der forbruger strøm
En måler for hele maskinen fortæller størrelsen af problemet. Det identificerer ikke årsagen. Hovedforbrugerne tilhører normalt nogle få fysiske systemer. Ekstruderdrevet flytter og plastificerer materiale. Tønde- og hovedvarmere styrer den termiske tilstand. Formningssystemet driver klemme og stationsbevægelse. Styringer, ventilatorer, pumper og lokale køleenheder tilføjer mindre eller intermitterende belastninger.
EUROMAP 46.1 giver valgfri delsystemmålinger af denne grund. Det adskiller ekstrudermotoren og drevet fra termoreguleringen af cylinderen og hovedet. Det definerer også formingssystemets energi. Anbefalingen inkluderer tilføjelser til væskekøling og akkumulatorhovedenergi, når disse systemer gælder. Disse kategorier tilbyder et nyttigt diagnostisk kort, selv når et anlæg ikke kører den formelle klassifikationstest.
Start med et tidsplot, ikke ét gennemsnitstal. Match strømændringer til rigtige maskinbegivenheder. En konstant ekstruderbelastning har en anden årsag end en skarp klemmebevægelse. Varmecykler skal ses ved siden af zonetemperaturer. Et hydraulisk system kan trække strøm, mens maskinen venter. En tilsluttet kværn må først starte, når en flash-batch når den.
Det næste trin afhænger af mønsteret. Stigende ekstruderingsbelastning kan retfærdiggøre kontrol af materialetilstand, skruetilstand eller mekanisk modstand. Overdreven varmeaktivitet kan pege i retning af termiske tab, kontroladfærd eller en ustabil proces. Kontinuerlig pumpebehov under ventetiden kræver en anden undersøgelse. Detjekliste for forebyggende vedligeholdelsehjælper med at adskille energisymptomer fra slid, lækage, kølerestriktioner og dårlig stand.
Juster ikke flere systemer på én gang. Gem først den stabile basislinje. Skift en bevist årsag. Gentag derefter den samme produkttest. Dette beskytter forbindelsen mellem handling og resultat. Den viser også, om lavere maskineffekt forårsagede et andet tab, såsom længere cyklustid eller dårligere smeltestabilitet.
Tilføj trykluft og køling ved anlægsgrænsen
Maskinens elmåler kan gå glip af to vigtige fabriksbelastninger. Blæseluft produceres andre steder i mange anlæg. Kølevand kan komme fra et centralt køler- og pumpesæt. Ingen af værktøjerne er gratis. Begge skal måles eller tildeles, før fabrikken kan estimere fuld-line el pr. accepteret del.
For trykluft skal du registrere tryk og flow ved maskinen under produktionen. Tryk alene er ikke en mængde luft. Flow alene afslører ikke den leverede tilstand. Bemærk driftsperioden, modtageradfærd, tørretumblerarrangement og andre brugere på headeren. Utætheder og uhensigtsmæssig brug kan også forvrænge anlæggets total.
Det amerikanske energiministerium fastholder enressource til trykluftsystemermed vejledning om analyser, kontroller, opbevaring, tryk, utætheder og systemomkostninger. DensMEASUR platformomfatter også regnemaskiner til trykluft, motorer, pumper og andre anlægssystemer. Disse værktøjer kan understøtte en vurdering. Den faktiske kompressorydelse og målte systemdata skal stadig drive allokeringen.
For afkøling skal du definere, hvad måleren dækker. En lokal kølemaskine kan måles direkte med sine pumper. Et centralt anlæg har brug for en gennemsigtig metode baseret på målt elektrisk energi og ledningens tildelte belastning. Fremløbs- og returtemperaturer, flow, omgivende forhold og samtidige brugere kan have betydning. Konverter ikke kølevandsstrømmen til elektrisk energi med en generisk faktor.
Kingglesvejledning til blæsestøbninganbefaler separat måling for pålidelige produkt-omkostningsdata. Den bemærker også, at en hellinjemåler kan omfatte kompressoren, køleren, kværnen, transportøren og downstream-udstyret. Brug den tilgang, når anlæggets layout tillader det. Ellers skal du holde hver tildelingsformel synlig.
Forbind energi med cyklustid, delvægt og afvisninger
Energieffektivitet er et produktionsresultat. Den laveste momentane kW skaber ikke altid den laveste kWh pr. accepteret del. En maskine kan trække mere strøm, mens den bevæger sig, men alligevel færdiggøre mere acceptable produkter på en time. En anden indstilling kan reducere gennemsnitseffekten, men forlænge cyklussen. Nævneren afgør, hvilket resultat der har betydning.
Cyklustiden er den første forbindelse, der skal kontrolleres. Brug metoden i Kinggle'sguide til optimering af cyklus-tid. Mål det begrænsende trin, og sammenlign derefter accepteret output. En kortere timer er ikke en besparelse, hvis den forårsager varmere dele, dimensionsdrift eller nedstrøms overbelastning. Registrer både gennemsnitseffekt og målt energi over det samme produktionsvindue.
Delvægt og vægfordeling påvirker også energiresultatet. Mere materiale kræver plastificering og varmefjernelse. Alligevel er en lavere totalvægt ikke automatisk acceptabel. Kritiske vægge skal stadig opfylde produktkravet. Brugparison programmeringsvejledningat forbinde profilændringer med målte vægplaceringer. Brugguide til formdesignnår en lokal kølegrænse kommer fra værktøjet.
Afviste fortjener deres egen linje på energiarket. Elektricitet brugt til en afvist del er allerede forbrugt. Noget materiale kan genvindes, men maskintiden, luften og kølingen genvindes ikke. Spor opstartsrensning, flash, haler, visuelle afvisninger og funktionelle testafvisninger separat. Kingglesguide til fejlfindinghjælper med at forbinde almindelige fejl til at behandle beviser.
Skifter og starter kan dominere korte ordrer. Opvarmning, udrensning, farveovergang og førstegangsgodkendelse forbruger energi, før det salgbare output begynder. Brugtjekliste for opstartogomskiftningsvejledningat registrere det tab. Rapportér steady-state energi og energi på ordreniveau separat. Hver besvarer et gyldigt, men forskelligt spørgsmål.
Sammenlign servohydrauliske og andre drivsystemer retfærdigt
Drevetiketter kan hjælpe en køber med at forstå arkitekturen. De kan ikke erstatte en produkttest. En servohydraulisk maskine, konventionel hydraulisk maskine og elektrisk drevet design kan håndtere tomgangsperioder anderledes. Deres resultater afhænger også af klemmebevægelse, ekstruderdrift, akkumulatordrift, pumpedimensionering, kontroller og påkrævet produktionstempo.
Begynd med det samme produkt. Hold form, materiale, delvægt, vægkrav og accepttest sammenlignelige. Inkluder den samme hjælpegrænse. Kør derefter hver maskine ved en stabil godkendt proces. En sammenligning foretaget med en maskine i tørcyklus og en anden, der fremstiller færdige dele, har ringe kommerciel værdi.
Se på effektsporet samt den endelige kWh. Dynamiske belastninger kan stige under formbevægelse eller akkumulatorudskubning. Inaktiv efterspørgsel kan have betydning, når sekvensen indeholder ventetid. Ekstrudering og opvarmning kan dominere et andet job. På en multi-head maskine ændres det nyttige output pr. hændelse igen. Demulti-hoved og multi-kavitet guideforklarer, hvorfor dele pr. cyklus skal defineres.
Maskinlayout kan også ændre nævneren. ENenkelt- eller dobbeltstationslinjekan overlappe ekstrudering, køling og håndtering af dele på en anden måde. Det garanterer ikke ét energiresultat. Produktet, cyklusbalancen, kølekapaciteten og nedstrømslinjen bestemmer accepteret output.
Bed leverandørerne om at angive prøvegrænsen og betingelserne. Anmod om maskinenergi, accepteret output, ekstruderet masse og kvalitetsbevis fra samme interval. Hvis der tilbydes et krav om procentbesparelse, skal du bede om begge originale mål. Spørg også hvilket udstyr der sad uden for hver meter. Dette gør en påstand om drivsystem til en sammenligning, som teknik og indkøb kan gennemgå.
Kør en otte-trins planteenergitest
Anlægget behøver ikke et kompliceret dashboard for at begynde. Den har brug for en kontrolleret test, passende målere og en klar outputtælling. Kvalificeret elektrisk personale bør installere eller tilslutte instrumenter i henhold til anlæggets sikkerhedsprocedurer. Produktions- og kvalitetspersonale bør godkende produktbetingelserne før den tidsindstillede kørsel.
- Definer produkt- og acceptreglen.Optag tegningen, delrevision, form, harpiks, farve, genslibningsregel, målvægt og påkrævede kontroller. Angiv hvilke dele der tæller som accepterede.
- Tegn målergrænsen.Marker hovedmaskinen, lokale hjælpeenheder, kompressortildeling, køletildeling og nedstrømsbelastninger. Giv hver meter et navn.
- Tjek instrumenter og tidsstempler.Brug målere, der passer til målingen. Juster de ure, der bruges til elektricitet, maskincyklusser og produktionstællinger.
- Opnå stabil automatisk produktion.Bekræft termisk tilstand, forsyninger og kvalitet. For en EUROMAP 46.2-test skal du følge dens angivne stabilitets- og instrumenteringskrav.
- Mål uden at ændre opskriften.Registrer startværdier, slutværdier og produktionsvinduet. Bemærk alarmer, stop, manuelle indgreb og usædvanlige utility-hændelser.
- Tæl masse og accepteret output.Vej den definerede produktionsmasse. Tæl accepterede dele, afvisninger, flash, haler og andet udelukket materiale ved hjælp af klare kategorier.
- Beregn de parrede metrics.Indberette maskine kWh/kg og energi pr. accepteret del eller accepteret kilogram. Tilføj kun planteforsyninger gennem den dokumenterede tildeling.
- Gentag en kontrolleret ændring.Ret et påvist tab, genskab stabile forhold og gentag den samme test. Behold kun den nye indstilling, når kvalitet og sikkerhed forbliver godkendt.
Gem de rå data. Et endeligt forhold er ikke nok til senere fejlfinding. Gem måleraflæsninger, cyklustællinger, delvægte, inspektionsresultater, opskriftsrevision og fotografier af målerplaceringer. Hvis strømregistreringen er tilgængelig, skal den opbevares sammen med maskinens hændelseslog.
Gennemgå resultatet med mere end én afdeling. Vedligeholdelse kan forklare pumpe-, varme- og køleadfærd. Produktionen kan forklare ventetid og korte stop. Kvalitet definerer den accepterede nævner. Indkøb kræver et resultat, der kan placeres i en omkostningsmodel. En delt rapport forhindrer ét hold i at forbedre sit antal, mens tabet flyttes et andet sted hen.
BrugHMI og alarmguideat adskille kommandoer fra faktiske maskintilstande. Brugfabriksgodkendelsestestguidenår testen understøtter et maskinkøb. Energibeviser bør sidde ved siden af produktkvalitets- og outputbeviser, ikke erstatte dem.
Planlæg en gentagelseskontrol efter processen er vendt tilbage til normal produktion. Et endagsresultat kan blive påvirket af vedligeholdelsestilstand, omgivende temperatur eller et midlertidigt forsyningsproblem. At trende det samme produkt og samme grænse viser, om gevinsten forbliver reel. Det giver også fabrikken et tidligt signal, når energi pr. accepteret del begynder at drive.
Gør energiforbrug til et købsspørgsmål
Et nyttigt citat starter med produktet, ikke et generelt effektivitetsadjektiv. Kinggles nuværendesalgsprocesspørger købere om produktfotos eller -tegninger, vægt, størrelse, materiale, tykkelse, output og behov for kemikalieresistens. Disse input definerer også en meningsfuld energidiskussion.
Spørg om tilsluttet belastning og forventede driftsdata separat. Tilsluttet belastning understøtter det elektriske design. En produktrelateret test understøtter produktionsomkostningsestimatet. Anmod om målergrænse, testvarighed, maskintilstand, form, harpiks, ekstruderet bruttomasse, accepteret output og kvalitetskontrol. Angiv om trykluft og køling er inkluderet.
For et nyt projekt, aftale testen før maskinforsøget. Vælg produkt og materiale. Fastfrys acceptkriterierne. Identificer, hvem der leverer måleren, og hvem der verificerer tællingerne. Beslut hvordan opstart, afvisninger, flash og genbrugsmateriale skal behandles. Hvis EUROMAP 46.2 er den aftalte metode, navngiv den i testplanen og følg dens betingelser.
Brug resultatet som én del af de samlede omkostninger. Elektricitet betyder noget, men maskinen skal stadig lave det ønskede produkt. Gennemgå outputstabilitet, udbytte, overgangstab, vedligeholdelsesadgang, reservedele, arbejdskraft og downstream-kompatibilitet. En svag antagelse kan opveje en lille forskel i steady-state kWh.
Kinggle leverer begge deleblæsestøbemaskiner til kontinuerlig ekstruderingogakkumulator blæsestøbemaskiner. Den passende måleplan afhænger af den valgte konfiguration og produkt. Send produkttegningen og fabriksinformation, før du anmoder om et projektestimat.
Ofte stillede spørgsmål
Hvor meget strøm bruger en ekstruderingsblæsestøbemaskine?
Der er ingen pålidelig universel figur. Forbruget ændrer sig med maskinkonfiguration, ekstruderstørrelse, drivsystem, varmelegemer, produkt, form, harpiks, cyklus og inkluderede hjælpemidler. Mål kWh i et stabilt produktionsvindue. Opdel det med ekstruderet masse og accepteret output. Hold tilsluttet belastning adskilt, fordi det bruges til dimensionering af elektriske systemer, ikke produkt-energiomkostninger.
Hvad er den bedste energieffektivitetsmåling til blæsestøbning?
Brug mindst to metrics. MaskinkWh pr. kilogram ekstruderet masse understøtter teknisk sammenligning. Full-line kWh pr. accepteret del eller accepteret kilogram understøtter produktomkostninger. Rapportér gennemsnitlig kW og samlet kWh som understøttende data. Hvert resultat skal identificere produktet, formen, materialet, kvalitetsreglerne og målerens grænse.
Viser installeret strøm normalt maskinforbrug?
Nej. Installeret eller tilsluttet strøm hjælper ingeniører med at dimensionere transformere, kabler, afbrydere og isolationsudstyr. Ikke hver belastning kører med fuld bedømmelse gennem hele produktionen. Faktisk energi afhænger af tid og driftstilstand. Brug en passende energimåler under stabil produktion i stedet for at estimere elektricitet alene ud fra typeskiltet.
Skal kompressor og chiller strøm inkluderet?
Inkluder dem, når du beregner fuld-line energi eller produktomkostninger. Hold dem adskilt, når du rapporterer en hovedmaskinemåling. Centrale systemer har brug for en dokumenteret tildeling, fordi de kan betjene flere linjer. Tjek først målerkortet, så lokale kompressorer, kølere eller pumper ikke tælles to gange.
Bruger en servohydraulisk blæsestøbemaskine altid mindre energi?
Beslut ikke alene ud fra drevmærkaten. Sammenlign maskiner, mens du laver det samme accepterede produkt under tilsvarende forhold. Inkluder de samme hjælpemidler og mål det samme tidsvindue. Tomgangskrav, klemmebevægelse, ekstrudering, opvarmning, akkumulatordrift og cyklusbalance kan ændre resultatet for hver applikation.
Hvordan kan en fabrik reducere energien pr. accepteret del?
Mål det aktuelle tab, før du ændrer indstillinger. Fælles undersøgelsesområder omfatter efterspørgsel efter tomgang, luftlækager, kølerestriktioner, varmeapparatets tilstand, hydraulisk adfærd, lange cyklustrin, afvisninger og omstillingsaffald. Ret én påvist årsag, og gentag derefter den samme produkttest. Gem kun ændringen, når output, kvalitet, sikkerhed og maskintilstand forbliver acceptable.
Har du brug for en energitestplan for dit produkt?
Del produkttegning, materiale, målvægt, output, forminformation og tilgængelige fabriksværktøjer. Kinggle kan bruge disse detaljer til at definere maskinkonfigurationen og en målbar acceptgrænse.
Send dine produktkravKilder tjekket for denne vejledning
- EUROMAP tekniske anbefalinger, aktuel liste, der viser EUROMAP 46.1 og 46.2 under Blow Moulding, kontrolleret 9. september 2026.
- EUROMAP 46.1, version 1.0, januar 2014, maskinrelaterede energidefinitioner og delsystemmåling.
- EUROMAP 46.2, version 1.0, januar 2014, produktrelateret energimetode, stabile driftsforhold og dokumentation.
- U.S. Department of Energy, Compressed Air Systems, systemvurdering og tekniske ressourcer, kontrolleret 9. september 2026.
- US Department of Energy, MEASUR, analyseværktøjer til anlæg, kontrolleret 9. september 2026.
- Kinggle, Blow Molding Machine Utility Krav, maskin- og fuldlinjeforsyningsgrænse, kontrolleret 9. september 2026.
- Kinggle salgsproces, produktinformation anmodet om projektdefinition, kontrolleret 9. september 2026.