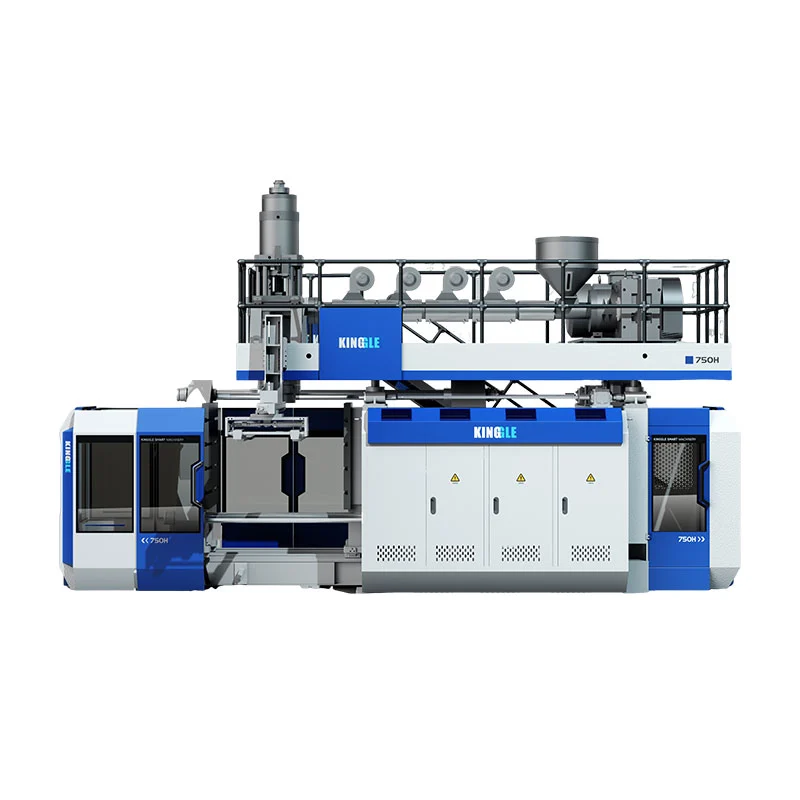
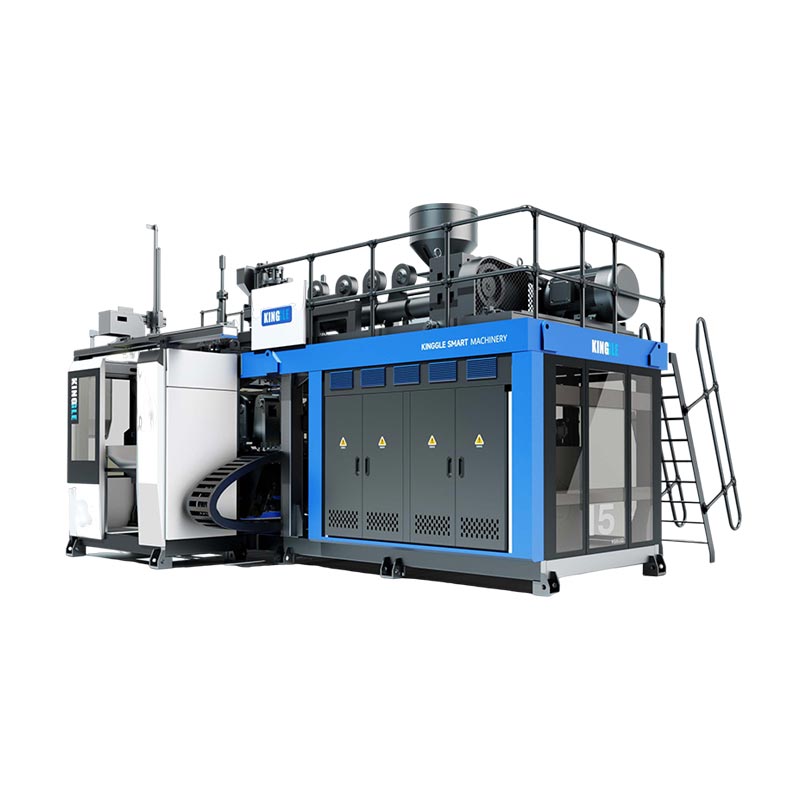
Flerlags blæsestøbningbygger en beholdervæg af to eller flere plastlag, der hver især udfører sit arbejde - et barrierelag til at blokere ilt eller brændstofdampe, en genbrugskerne for at reducere omkostningerne, jomfruelige skind for en ren overflade. De er co-ekstruderet sammen gennem et matricehoved, så væggen kommer ud sømløst og smeltet sammen. Du har brug for det, når ét materiale ikke kan alt: en brændstoftank, der ikke må lække damp, en juiceflaske, der skal holde ilt ude i et år, en beholder, der skal ramme genbrugsindholdsmål uden at forurene det, der er indeni. Kinggles KGH maskiner med buet arm kører 1 til 6 lag på beholdere fra 5 til 30 liter.
De fleste plastikflasker er et materiale, en væg, færdig. Pres HDPE gennem en matrice, spræng det op, skub det ud. Enkelt, billigt og rigtigt til langt de fleste containere. Men nogle produkter beder om noget, en enkelt plastik bare ikke kan give. Og det er her, multi-layer kommer ind i billedet.
Vi får en konstant strøm af købere, der har fået at vide, at de har brug for "co-ekstrudering" eller "en seks-lags maskine", og som ikke er sikre på, hvad det rent faktisk køber dem - eller om de bliver solgt mere. Så her er den almindelige version: hvad lagene gør, hvornår de er det værd, og hvornår du er bedre til at forblive enkelt-lag.
Hvad "flerlag" egentlig betyder på fabriksgulvet
Enkeltlag er en ekstruder, der tilfører et matricehoved med ét materiale. Multi-layer er flere ekstrudere - hver smelter en forskellig harpiks ved sin egen temperatur - alle fodrer en deltco-ekstruderingsdysehoved. Inde i det hoved bliver de separate smeltestrømme stablet i koncentriske lag, så præsten falder ud allerede lagdelt. Så blæser det præcis som enhver anden præstegård.
Tænk på det som krydsfiner, bortset fra at lagene er dannet og smeltet sammen i et enkelt skud i stedet for limet op som plader. Og de to udtryk, du vil høre - "flerlags" og "co-ekstrudering" - beskriver det samme fra forskellige ender. Co-ekstrudering er metoden; flerlags er resultatet.
Lagtæller lander normalt på 2, 3, 5 eller 6, og hvert tal har en årsag bag sig. Det kommer vi til. Først selve lagene.
Hvad hvert lag egentlig er til
Barrierelaget - grunden til, at de fleste flerlagsjob eksisterer
Almindelig HDPE og PET er gode til mange ting, men de er lidt porøse for gasser over tid. Hvem bekymrer sig om de fleste produkter. For nogle er det hele boldspillet. Ilt, der kryber ind, ødelægger maden. Brændstofdampe, der kryber ud af en tank, bryder emissionsreglerne og er et sikkerhedsproblem. Et aggressivt opløsningsmiddel arbejder sig langsomt gennem en væg, den ikke kan lide.
Det er hvad et barrierelag fikser.EVOH(ethylenvinylalkohol) er guldstandarden for blokering af oxygen og kulbrinter;PA(nylon) er det andet almindelige valg. Her er fangsten, der fælder folk: EVOH er dyrt, og det hader fugt - fugt ødelægger dens barriereydelse. Så du lægger det aldrig på overfladen. Du begraver den i midten, en skive på en millimeter tyk, beskyttet på begge sider. Den tynde EVOH-kerne gør blokeringen; billig HDPE udgør hovedparten af væggen. Lille lag, stor effekt.
Det genanvendte / genslibede lag — omkostninger og PPWR
Hver blæsestøbningslinje producerer trim - det afskårne spild i toppen og bagenden af hver del. Slib det op, og du har et perfekt materiale, bare ikke materiale, du ønsker at røre ved produktet eller vise på ydersiden. Så du føder det tilbage som et nedgravet mellemlag. Gratis input, ingen kompromis med de overflader, der betyder noget.
Det samme trick håndterer post-consumer genbrugsindhold. Sandwich PCR-harpiks i kernen, hold jomfruelig fødevaregodkendt plastik på det indre og ydre skind, og du kan nå mål for genbrugsindhold - inklusive EU-tærsklerne, vi dækkede i vores PPWR-overholdelsesstykke - uden at det genbrugte materiale nogensinde kommer i kontakt med det, der er inde i flasken. For mange mærker, der jagter 2030 PCR-mandater, er multi-layer den reneste rute, der findes.
Bind lag - dem alle glemmer
Nu er den del, der fanger købere, når de koster et job. EVOH og nylon binder ikke til polyethylen. Sæt dem ved siden af hinanden, og de vil delaminere - lagene skaller fra hinanden, som et laminat, der er gået galt, og delen er ødelagt.
Så mellem hvert par materialer, der ikke klæber, har du brug for enbindelag: en tynd klæbende harpiks, der griber begge sider. Dette er grunden til, at en "seks-lags" brændstoftank virkelig er ydre HDPE, genslibning, binde, barriere, binde, indre HDPE. Bindelagene er også lag. Lad dem være ude af din plan, og du har enten en del, der falder fra hinanden, eller et lagantal, der ikke stemmer overens. De er ikke valgfrie, og de er en rigtig linjepost.
Hvor multi-layer tjener sine omkostninger
Brændstoftanke til biler (klassikeren med seks lag)
Dette er lærebogssagen. En plastikbrændstoftank kan ikke lade kulbrintedampe sive gennem sin væg - emissionsbestemmelser tillader det ikke, og det er et sikkerhedsspørgsmål. Standardopbygningen er HDPE-struktur, et genslibningslag, et bindelag, en EVOH-barriere, et andet bindelag og et indre HDPE-lag. Seks lag, hvor EVOH'en blokerer permeationen og bindelagene holder sandwichen sammen. Kinggles katalog lister brændstoftanke under autodele, og tanke er præcis den slags tunge, krævende del, som flerlagsmaskinerne med buede arme er bygget til at lave.
Mad-, drikke- og kosmetikemballage
En ketchup-, sauce- eller juiceflaske, der skal stå på en hylde i et år, har brug for en iltbarriere, ellers oxiderer indholdet og fordærves. En tre-lags væg (jomfru / barriere / jomfru) eller en fuld fem-lags bygning klarer det. Kosmetik rækker også efter flere lag af en anden grund - en farvet eller perleskinnende ydre hud over et andet indre lag eller en klar "visningsstribe" co-ekstruderet ned langs siden af en uigennemsigtig flaske, så brugeren kan se, hvor meget produkt der er tilbage. Den stribe i din vaskemiddelflaske? Co-ekstruderet.
Beholdere til landbrugskemikalier og husholdningskemikalier
Et aggressivt pesticid eller opløsningsmiddel kan gennemtrænge eller stress-knække en almindelig HDPE-væg over måneders opbevaring. Et barriere- eller fluorholdigt lag køber kemikalieresistens og holdbarhed, hvorfor meget landbrugskemikalieemballage er flerlags frem for enkelt. Disse daglige kemiske og agrokemiske flasker sidder lige inde i Kinggles emballageapplikationer - de samme containerfamilier, som de små buede arme kører hele dagen.
Så hvor mange lag har du egentlig brug for?
Flere lag betyder flere ekstrudere, flere omkostninger og flere variabler at tune. Det rigtige antal er det færreste, der gør jobbet - ikke det meste, en sælger kan sælge dig. Omtrent:
| Lag | Typisk brug | Hvorfor |
|---|---|---|
| 1 | Vand, de fleste rengøringsmidler, almindelige jerrydåser | Ét materiale gør alt det nødvendige |
| 2-3 | Genslibning, farve/overfladespaltning, lysspærre | Skjul genbrugt kerne, eller tilføj en beskeden barriere |
| 5 | Mad og drikke med fuld iltbarriere | Spærre + bindelag på begge sider |
| 6 | Brændstoftanke, krævende permeationsopgaver | Barriere + bånd + genslibning + struktur |
Hvis et enkelt materiale allerede opfylder dit produkts holdbarhed, kemikalieresistens og behov for genbrugsindhold, skal du ikke betale for lag, du ikke vil bruge. Multi-layer er et værktøj til specifikke problemer, ikke en opgradering for sin egen skyld.
Hvad flerlag kræver af maskinen
Her er det, et lagdiagram ikke vil fortælle dig: hvert lag har brug for sin egen ekstruder, der fodrer co-ekstruderingsdysehovedet. En seks-lags tank kan betyde fem eller seks ekstrudere samlet omkring et enkelt hoved, der hver smelter en forskellig harpiks ved sin egen temperatur, hver måler præcist, så dens lag forbliver en jævn tykkelse hele vejen rundt om præsten. Det er en fundamentalt anderledes maskine end en enkelt-lags flaskelinje.
KingglesKGH serie med buede armeer bygget til dette arbejde — 1 til 6 lag på beholdere fra 5 til 30 liter. Tallene bag det er reelle: klemmekraft fra 200 til 300 kN over hele området, HDPE-plastificering op til 300 kg/time på KGH30D og MOOG-styret vægtykkelsesprogrammering. Denne tykkelseskontrol betyder endnu mere på multi-layer end single, fordi du holder flere tynde lag - inklusive en barriere, der kan være en brøkdel af en millimeter - for at specificere på samme tid, hele vejen rundt om delen. Går det galt, og din barriere tynder ud ved skulderen, som netop er der, du ikke vil have et hul.
Det er også værd at vide, hvad der er inde i kontrolsystemet, fordi flerlag lever eller dør på præcis koordination mellem ekstrudere. Kinggles maskiner kører på komponenter af industrikvalitet - Mitsubishi PLC, MOOG servostyring, OMRON og Schneider Electrics - den slags sæt, der holder fem ekstrudere synkroniseret skift efter skift.
Fire fejl, vi ser købere begå
- Køb af lag du ikke har brug for.Hvis almindelig HDPE opfylder dine mål for holdbarhed og genbrugsindhold, er en seks-lags maskine penge, der står stille. Match lagene til det faktiske problem.
- Glemmer bindelag i budgettet.De er rigtige lag og virkelige omkostninger, og at udelade dem er den hurtigste vej til en delaminerende del. Tæl dem fra starten.
- Sætter barrieren det forkerte sted.EVOH på eller nær overfladen, hvor fugt når den, smider den ydeevne, du har betalt for, væk. Det hører til i den beskyttede kerne.
- Sparer på vægtykkelseskontrol.På et tyndt barrierelag betyder sjusket tykkelseskontrol tynde pletter, der lækker. Det er ikke her, man kan spare penge.
Hvis du stadig er ved at vælge mellem maskintyper, før du overhovedet kommer til lag, er vores guide tilakkumulator vs kontinuerlig blæsestøbemaskinerer det rigtige sted at starte, og denblæsestøbning vs sprøjtestøbningoversigt dækker procesvalget et niveau op.
Ofte stillede spørgsmål
Hvad er forskellen mellem flerlags- og co-ekstruderingsblæsestøbning?
De beskriver det samme. Co-ekstrudering er metoden - flere ekstrudere smelter hver sin harpiks og tilfører et fælles dysehoved, som stabler dem i koncentriske lag. Multi-layer beskriver resultatet - en beholdervæg lavet af to eller flere sammensmeltede lag. Hvis en væg har mere end et lag, blev den co-ekstruderet.
Hvorfor er EVOH-barrierelaget begravet i midten i stedet for på overfladen?
To grunde. EVOH er dyrt, så du bruger så lidt som muligt - en tynd kerne gør barrierearbejdet, mens billigere polyethylen udgør hovedparten. Og EVOH absorberer fugt, hvilket ødelægger dens barriereydelse, så den skal beskyttes på begge sider af andre lag. At sætte det på overfladen ville spilde det og udsætte det for fugt.
Hvad er bindelag, og kan jeg springe dem over?
Bindelag er tynde klæbende harpikslag, der binder materialer, som ellers ikke klæber sammen - EVOH og nylon binder ikke til polyethylen alene. Spring dem over, og lagene delaminerer og piller fra hinanden som et mislykket laminat. De er ikke valgfrie. En seks-lags brændstoftank inkluderer bindelag mellem hvert uens par, hvilket er en del af grunden til, at den har seks lag.
Hvor mange lag har en plastikbrændstoftank brug for?
Typisk seks. En almindelig struktur er et ydre HDPE-lag, et genslibningslag, et bindelag, en EVOH-barriere, et andet bindelag og et indre HDPE-lag. EVOH forhindrer kulbrintedamp i at trænge ind i væggen, bindelagene holder den til polyethylenet, og genslibningslaget genbruger produktionstrim.
Kan jeg køre genbrugsmateriale i en flerlagsbeholder?
Ja, og flerlags er den reneste måde at gøre det på. Du begraver genbrugs- eller post-consumer (PCR) materiale i et mellemlag og beholder jomfruelig, fødevaregodkendt harpiks på den indre og ydre overflade. Den genbrugte kerne rører aldrig produktet eller viser sig på ydersiden, så du kan ramme genbrugsindholdsmål uden at risikere forurening.
Ikke sikker på, hvor mange lag dit produkt har brug for?
Fortæl os, hvad beholderen skal indeholde, og hvad den skal holde inde eller ude - ilt, brændstofdampe, et aggressivt kemikalie, et mål med genbrugsindhold - og vores ingeniører vil fortælle dig lagstrukturen og hvilken maskine, der bygger den. Vi har lavet blæsestøbemaskiner siden 2002 med 15 ingeniører på holdet.
Spørg vores ingeniører om en flerlagsopsætning →Multi-layer er ikke mere avanceret enkelt-lag - det er et anderledes værktøj til produkter, som et enkelt materiale ikke kan tjene. Når du ved, hvad hvert lag skal gøre, stopper spørgsmålet med at være "hvor mange lag?" og bliver "hvad skal denne beholder egentlig for at overleve?" Svar på det, og strukturen vælger sig selv. Gennemse heleudvalg af blæsestøbemaskinernår du er klar til at matche en maskine til den.