På denne side
- Hvad er en plastblæsestøbemaskine?
- Typer af plastblæsestøbemaskiner
- Nøglekomponenter og hvordan de påvirker output
- 2026-tendenser inden for blæsestøbning
- Sådan vælger du den rigtige maskine
- Installation, ledningsføring og idriftsættelse
- Almindelige problemer og fejlfinding
- Markedsudsigt 2026-2030
- FAQ
- Konklusion
Hvad er en plastblæsestøbemaskine?
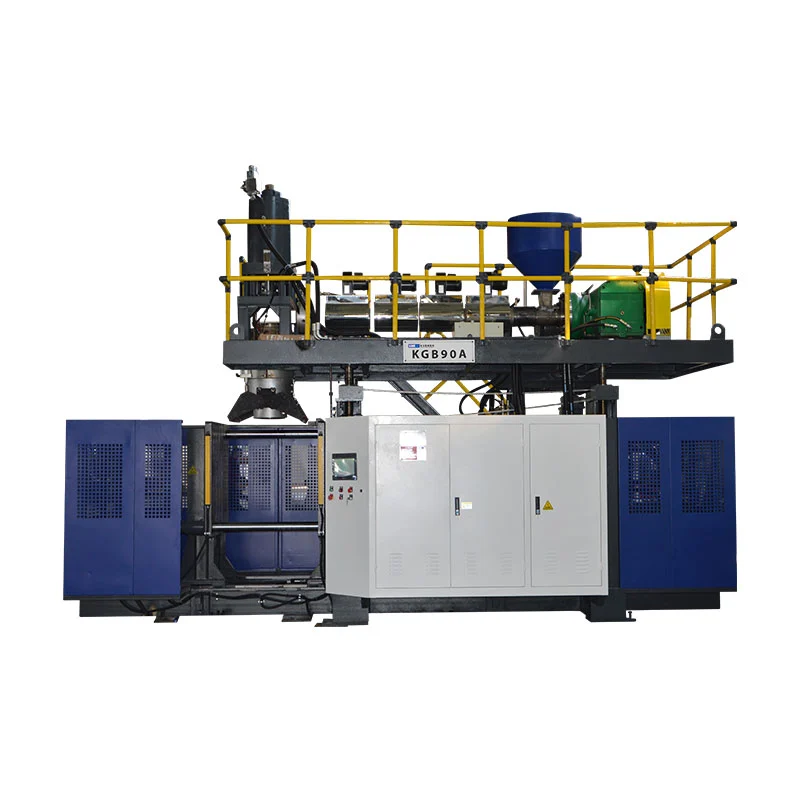
Blæsestøbning er en fremstillingsproces for hule plastdele. Maskinen smelter plastisk harpiks, danner den til en blød form og bruger trykluft til at puste den form op mod væggene i en form; når det afkøles, holder delen formens form. Fire trin definerer hver maskine -opvarmning (plastificering), formning (formning eller præform), blæsning og afkøling— og forskellene mellem maskintyper kommer ned til, hvordan den bløde form skabes, før luften indføres.
Blæsestøbemaskiner til plast producerer et stort udvalg af hverdags- og industrivarer: drikkevarer og farmaceutiske produkterflasker, smøremiddel og kemikalierjerrydåser, industrielttromler og IBC-tanke, brændstoftanke og luftkanaler til biler, vejbarrierer og utallige containere. Materialet afhænger af delen:KÆLEDYRtil klare drikkevareflasker,HDPEog HMW-HDPE til dåser, tromler og tanke,PPtil varmebestandig og tyndvægget emballage, og PVC eller ingeniørharpikser såsom PA til special- og barriereapplikationer.
Typer af plastblæsestøbemaskiner
Der er tre kerneprocestyper plus en hurtigt voksende drevkategori, som købere nu vejer separat i 2026.
Ekstruderingsblæsestøbemaskine (EBM)
Sådan fungerer det:ekstruderen smelter harpiks og skubber den gennem et matricehoved for at danne et hængende rør, præsten; formen lukker sig om den, og luft puster den op mod hulrummet. Fordi krop, håndtag og hals dannes i et enkelt skud, er ekstruderingsblæsestøbning processen for håndterede og store dele.Fordele:lave værktøjsomkostninger, hurtige omstillinger og det bredeste udvalg af delstørrelser - fra 100 ml flasker op til 220 L tromler og mere.Ansøgninger:jerrydåser, kemikalietromler, vand- og brændstoftanke, værktøjskasser, vejafspærringer, legetøj. Det er den naturlige pasform til store industricontainere, og processen er vi specialiseret i; se voressammenhængendeogakkumulatorekstruderingsmaskiner.
Sprøjteblæsestøbemaskine (IBM)
Sådan fungerer det:en præcis præform sprøjtestøbes på en kernestang og overføres derefter til en blæsestation, hvor luft puster den op. Fordi halsen er sprøjtestøbt, giver IBM fremragende halspræcision og en glat finish. Det passersmå højpræcisionsflasker og krukker— farmaceutiske hætteglas, kosmetikbeholdere — i små mængder med meget lavt skrot. Den producerer ikke håndterede beholdere og er ikke egnet til store dele.
Injection Stretch Blow Molding Machine (ISBM)
Sådan fungerer det:en PET-præform injiceres og strækkes derefter aksialt, mens den blæses. Denne biaksiale orientering justerer polymeren, hvilket giver en væg, der er klarere, stærkere og lettere for en given vægt. ISBM er standarden forKÆLEDYR-vand- og sodavandsflasker, hvor letvægt og gennemsigtighed er afgørende. Det er en anden produktfamilie end HDPE industridele.
2026: Helelektriske og servodrevne blæsestøbemaskiner
Ud over procestype sammenligner købere i 2026 i stigende graddrivteknologi. Traditionelle maskiner bruger hydraulik med fast slagvolumen, der kører med fuld kraft uanset belastning.Helt elektriskmaskiner erstatter hydraulik med servomotorer, ogservodrevet hydraulikmaskiner driver hovedpumpen efter behov — både reducerer energiforbruget kraftigt og forbedrer repeterbarheden. Helelektriske designs er almindelige på små maskiner med høj præcision; til store industridele, der har brug for meget høj spændekraft, enservodrevet hydraulikmaskine giver typisk den bedste balance mellem energibesparelse og tonnage. Vores maskiner bruger en servo-hovedpumpe med frekvensomdannelsesstyring af netop denne grund.
Tabel 1 · Maskintype vs. materiale, kapacitet, anvendelse og 2026 fordel
| Type | Materialer | Typisk kapacitet | Bedste applikationer | 2026 fordel |
|---|---|---|---|---|
| Ekstrudering (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Jerrydåser, tromler, tanke, bildele | Flerlagshoveder kører PCR / genslibningslag |
| Injection (IBM) | PE, PP, PS | ≤ ~0,5 L | Pharma og kosmetiske små flasker | Meget lavt skrot, præcise halse |
| Injection stretch (ISBM) | KÆLEDYR | 0,2 – 10 L | Vand- og sodavandsflasker | Letvægts, klarhed |
| Servo/helelektrisk | Enhver (drevteknologi) | Varierer | Energikritiske linjer med høj volumen | Største energieffektive håndtag |
Nøglekomponenter og hvordan de påvirker output
To maskiner kan dele en overskriftskapacitet og alligevel yde meget forskelligt, fordi kvalitet og output lever i komponenterne. En billigere maskine med svag vægkontrol viser sig normalt at være den dyre - den harpiks, den spilder på hver del, opvejer prisforskellen inden for måneder.
- Skrue/plastificeringsenhed.Smelter og måler harpiksen. Skruediameter (typisk 50–100 mm) og L/D-forhold (24–25) bestemmer smeltehomogenitet og gennemløb; en ustabil afsmeltning viser sig som inkonsistente dele nedstrøms.
- Døhoved og sognekontrol.Danner præsten og profilerer dens væg langs dens længde. En vægtykkelsescontroller med høj opløsning (for eksempel et 100-punkts MOOG-system) er den største enkelthåndtag på både harpiksomkostninger og delstyrke.
- Spændeenhed.Lukker og holder formen mod indvendigt blæsetryk. Synkron fastspænding med direkte tryklåsning holder pladerne parallelle; for lidt tonnage producerer flash og svage dele.
- Kølesystem.Sætter delen mod formen. Køling er normalt det længste trin i cyklussen, så køledesign - ikke ekstruderen - sætter reelt output og kontrollerer forvridning.
- Styresystem og automatisering.Kører og automatiserer linjen. En pålidelig PLC/HMI (Mitsubishi, Weinview) plus robotudtagning og deflashing beskytter konsistens og OEE på ubemandede kørsler.
Tabel 2 · Komponent vs funktion, kvalitetsmåling og hvad man skal spørge om, når man køber
| Komponent | Fungere | Kvalitetsmåling påvirket | Spørg leverandøren |
|---|---|---|---|
| Skrue/plastificering | Smelt og mål harpiks | Smelthomogenitet, output | Skruediameter, L/D, HDPE kg/h? |
| Døshoved/sognekontrol | Form og profil parison | Ensartet vægtykkelse, harpiksbrug | Hvor mange vægtykkelsespunkter? |
| Spændeenhed | Luk og hold formen | Flash, del integritet | Spændekraft og låsetype? |
| Kølesystem | Indstil delen | Cyklustid, skævhed | Køledesign og vandspecifikationer? |
| Styring/automatisering | Kør og automatiser | Konsistens, OEE | PLC/HMI-mærke, robotudtagning? |
2026-tendenser inden for blæsestøbning
PCR og genbrugsharpiks kompatibilitet
Mærke- og regulatoriske mål presser genbrugsindhold (PCR) op på tværs af emballage. Kørsel af variabel, nogle gange forurenet genbrugssmeltning kræver strammere forstøbnings- og temperaturkontrol, og ofte enflerlags matricehovedså en genslibning eller PCR-kerne kan klemmes mellem jomfruhud. Maskiner med præcis vægtykkelseskontrol og stabile temperaturzoner håndterer genbrugsharpiks langt mere tilgivende.
AI og smart overvågning
Linjen bliver mere instrumenteret.OEE dashboards, forudsigelig vedligeholdelse, fjerndiagnostik og automatisk parameterjustering bevæger sig fra premium-muligheder til forventninger. Selv et grundlæggende indbygget alarmsystem, der lader leverandøren diagnosticere fejl på afstand, kan gøre et flerdages stop til en løsning samme dag - som på en 24/7-linje er mere værd end en beskeden forskel i maskinprisen.
Energieffektivitet
Energi er en tilbagevendende omkostning, der løber i maskinens levetid, så den driver i stigende grad købsbeslutninger. De vigtigste håndtag er enservo hovedpumpe, optimeret brug af trykluft (luft er en af de dyreste forsyninger i et anlæg) og effektiv køling. Fordi energi er en reel komponent af prisen pr. flaske, betaler et effektivt drev ofte tilbage hurtigere end nogen anden opgradering på en højvolumen linje.
Tabel 3 · 2026-tendens vs. fabrikspåvirkning, købspunkt og ROI
| Trend | Indvirkning på fabrikken | Købspunkt | ROI værdi |
|---|---|---|---|
| PCR / genbrugsharpiks | Skal køre variabel, forurenet smelte | Flerlagshoved + stærk vægkontrol | Opfylder mærke-/regulative genbrugsmål |
| AI / smart overvågning | Mindre nedetid, hurtigere opsætning | OEE instrumentbræt, fjerndiagnostik, alarmsystem | Højere oppetid, mindre skrot |
| Energieffektivitet | Løbende energi = løbende omkostning | Servopumpe, optimeret luft, effektiv køling | Lavere pris pr. del, hurtigere tilbagebetaling |
Sådan vælger du den rigtige plastik blæsestøbemaskine
Den mest pålidelige måde at specificere en maskine på er at arbejde fra delen udad og vurdere de samlede ejeromkostninger i stedet for mærkatprisen:
- Definer produktet først.Største størrelse, uanset om den har et håndtag, harpiksen, vægspecifikationen og enhver certificering (drop-test, UN).
- Definer derefter output.Konverter tørcyklus til reel output og daglig volumen, før du vælger en enkelt vs. dobbelt station eller en akkumulator.
- Match maskintypen.Håndteres/stor → ekstrudering; lille præcis → injektion; klar PET → stræk.
- Vej energi og automatisering.Servodrev og robotudtagning hæver prisen, men lavere driftsomkostninger.
- Tjek service, reservedele, installation og træning.En maskine er et årti langt forhold; support bestemmer oppetid.
- Døm på TCO, ikke pris.Harpiks, energi, skrot og nedetid forværrer prisforskellen mellem to maskiner i løbet af deres levetid.
Tabel 4 · Købers tjekliste
| Kriterium | Hvad skal bekræftes |
|---|---|
| Kapacitet | Maks. delvolumen + realistisk daglig produktion |
| Energi | Servodrev, installeret kW, luft- og vandforbrug |
| Materiale kompatibilitet | HDPE / PP / PVC / PA / PCR indhold |
| Skiftehastighed | Skiftetid for form, enkelt vs multi-matrice |
| Support efter salg | Garanti, installation, uddannelse, reservedele |
| Sikkerhed og overholdelse | Lysgardin, CE, faldtest / UN hvor det kræves |



Installation, ledningsføring og idriftsættelse
En blæsestøbningslinje er en installation med stor forsyningskapacitet, og de fleste opstartsforsinkelser kommer fra stedets parathed snarere end selve maskinen. Bekræft det væsentlige, før maskinen ankommer:
- Hjælpeprogrammer.Korrekt strømforsyning og ledninger, ren trykluft ved det påkrævede tryk, kølevandsflow og -tryk, og hydrauliske forbindelser, hvor det er relevant.
- Site og fundament.Et plant, belastningsklassificeret gulv til maskinens vægt, plus fri plads omkring plade, ekstruder og udtag til drift og vedligeholdelse.
- Idriftsættelsessekvens.Start oliepumpen, bring maskinen op på temperatur (tillad flere timer med kølevand tændt), start ekstrudering og vægtykkelsesregulatoren, kør derefter manuelle cyklusser, før du skifter til auto.
- Accept (prøvekørsel).Bekræft tørcyklus-output, ensartet vægtykkelse, delvægt og finish og sikkerhedsfunktioner før afmelding.
Vores ingeniører rejser til din fabrik for at installere, idriftsætte og uddanne operatører, så linjen når stabil produktion hurtigere end en selvinstallation.
Almindelige problemer og fejlfinding
De fleste blæsestøbningsdefekter spores tilbage til fire håndtag - vægtykkelsesprofil, smeltetemperatur, klemkraft og afkøling. Denne tabel kortlægger de defekter, købere spørger mest om, til deres sædvanlige årsager og rettelser.
Tabel 5 · Defekt vs sandsynlig årsag og rettelse
| Defekt | Sandsynlig årsag | Første rettelse for at prøve |
|---|---|---|
| Lækage | Svag afklemning / tynd væg ved svejsning | Juster vægprofil og klem af, blæsetidspunkt |
| Ujævn vægtykkelse | Parison profil off / matricen ikke centreret | Re-profiler formen, centrer formhovedet |
| Ustabil parison | Smeltetemperatur / opbevaringsslag | Tjek temperaturzoner og opbevaringsslag |
| Uklarhed/blegning | Smeltetemperatur eller afkøling for aggressiv | Indstil smeltetemperatur og afkølingshastighed |
| Rocker bund | Basiskøling / blæsetryk | Juster bundkøling og blæsetryk |
| Overskydende flash | Utilstrækkelig klemme / slidt form | Bekræft klemkraften, inspicér formen |
| Forvridning / deformation | Utilstrækkelig køling | Forlæng køletiden, sænk vandtemp |
Når output falder snarere end kvalitet, er årsagen oftere lagerslaget eller afkølingen end ekstruderen - det er det første sted at kigge efter. Vedvarende skrot og uplanlagte stop er også det største skjulte træk på OEE, hvilket er grunden til, at stabil vægkontrol og pålidelig automatisering betaler sig langt ud over deres overordnede omkostninger.
Markedsudsigt 2026-2030
Efterspørgslen er stabil og bredt funderet. Ifølge Grand View Research handlede det globale marked for plastblæsestøbemaskiner caUSD 3,2 milliarder i 2024 og forventes at nå op på omkring USD 4,0 milliarder i 2030, en CAGR på omkring 4,2 %. Væksten er drevet af emballage, bilkomponenter, industrielle containere og sundhedspleje, medAsien-Stillehavsområdet er den største region med omkring 39% af markedet. Ekstrudering er fortsat det største processegment for industrielle huldele, mens PET-strækblæsestøbning leder i drikkevareemballage.
For købere er det praktiske signal, at dette er et moderniseringsmarked, ikke et boom: Væksten er koncentreret, hvor maskiner tilføjer effektivitet, genbrugsindhold og automatisering. Det er derfor, en købsbeslutning i 2026 handler mindre om grundlæggende specifikationer og mere om energieffektivitet, PCR-kompatibilitet, oppetid og samlede ejeromkostninger.
Få et tilbud på blæsestøbemaskine til plastik
Fortæl os dit produkt, størrelse, harpiks og daglige output - vi vil anbefale den rigtige type og konfiguration med rigtige specifikationer og cyklustal.
Få et tilbud Chat på WhatsAppOfte stillede spørgsmål
Hvad er en plastblæsestøbemaskine?
Den fremstiller hule plastikprodukter ved at opvarme harpiks, forme den til en blød form, puste den op med trykluft inde i en form og afkøle den - og producere flasker, jerrydåser, tromler, tanke og beholdere. Hovedtyperne er ekstrudering, sprøjtestøbning og sprøjtestøbning.
Hvad er hovedtyperne af blæsestøbemaskiner?
Ekstrudering (EBM) til håndterede og store HDPE-dele, injektion (IBM) til små præcise flasker og injektionsstræk (ISBM) til klare PET-flasker. Maskiner beskrives også som kontinuerlige, akkumulator, flerlags og servo/helelektriske.
Hvilke materialer kan bruges?
HDPE og HMW-HDPE, PP, PVC og PA på ekstruderingsmaskiner; PET på injektionsstrækmaskiner. HDPE er standard for dåser, tromler og tanke; PET til klare flasker.
Hvor meget koster en blæsestøbemaskine af plastik?
Omkostningerne er drevet af delstørrelse og klemkraft, antal matricehoveder, enkelt- kontra flerlagsvægge og automatisering. Små enkeltstationsmaskiner er de mest overkommelige; store akkumulatortromlelinjer koster langt mere. Samlede ejeromkostninger - energi, skrot og vedligeholdelse - betyder normalt mere end mærkatprisen.
Hvad er forskellen mellem ekstrudering og sprøjteblæsestøbning?
Ekstrudering ekstruderer en hul forstøbning og blæser den, hvilket gør håndterede og store dele. Sprøjtestøber først en præcis præform og blæser den derefter - ideel til små, præcise flasker, men ikke til håndtag eller store dele.
Hvordan vælger jeg den rigtige maskinstørrelse?
Start fra din største delmængde og daglige produktion. Multiplicer tørcyklus-output med en effektivitetsfaktor på 0,75–0,85 og dine driftstimer for at kontrollere den reelle kapacitet, og vælg derefter enkelt vs dobbeltstation eller en akkumulator til store dele.
Hvordan reducerer jeg defekter og skrot?
De fleste defekter kan spores til vægtykkelsesprofil, smeltetemperatur, klemkraft eller afkøling. Præcis kontrol af parison-vægtykkelsen, korrekt klemmetonnage og tilstrækkelig køling fjerner størstedelen af lækage, flash, ujævn væg og skævhed.
Er helelektriske blæsestøbemaskiner det værd i 2026?
Helelektriske og servodrevne maskiner reducerer energiforbruget og forbedrer repeterbarheden, så de betaler hurtigst tilbage på højvolumen, energiintensive linjer. Til store industridele giver en servodrevet hydraulisk maskine ofte den bedste balance mellem energibesparelse og høj spændekraft.
Konklusion
At vælge en plastblæsestøbemaskine er en sekvens, ikke en enkelt spec: definere delen, størrelsen på outputtet, match procestypen, afvej derefter energi, automatisering og support. Ekstrudering dækker de fleste industrielle beholdere, injektion passer til små præcise flasker, og strækblæsestøbning ejer PET-drikke - med servo- og helelektriske drev, der nu skærer på tværs af alle tre på energi. I 2026 er de beslutninger, der adskiller et godt køb fra et dyrtenergieffektivitet, PCR-kompatibilitet, automatisering, OEE og total cost of ownership— understøttet af reel servicesupport. Få dem rigtigt, og maskinen tjener sit hold i et årti.