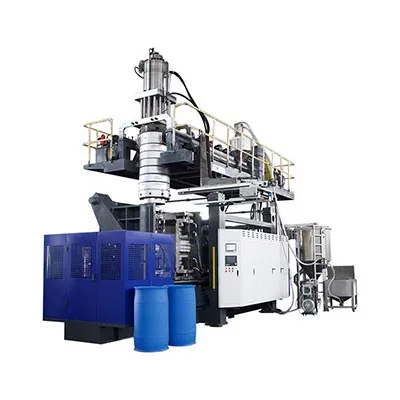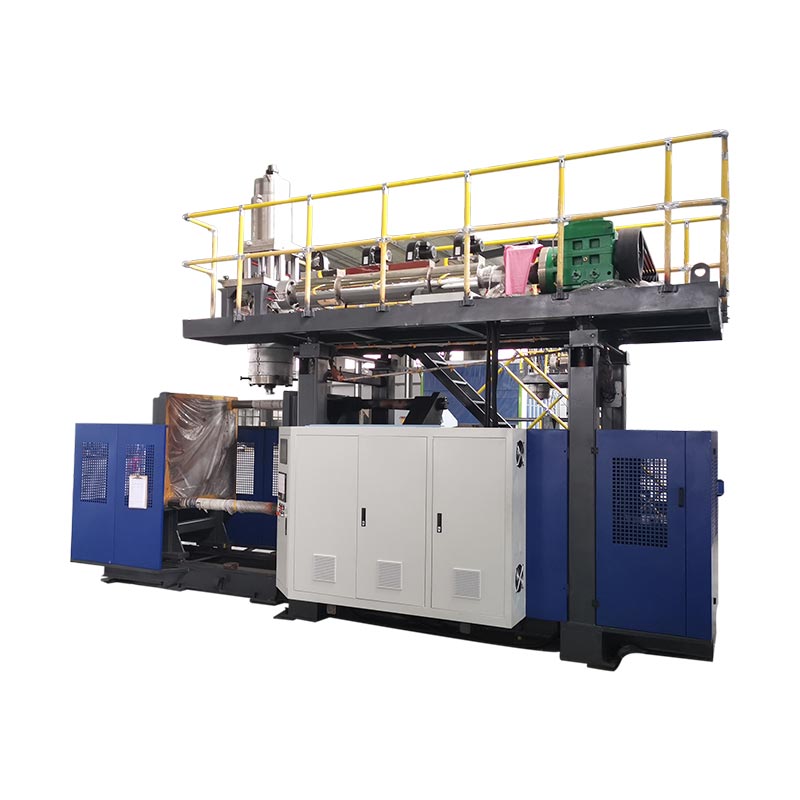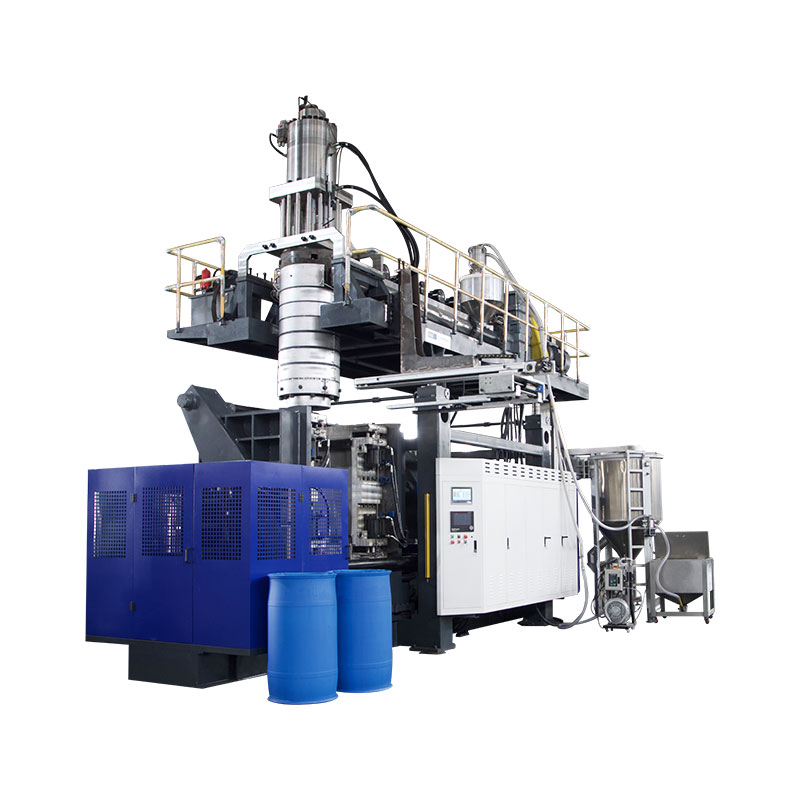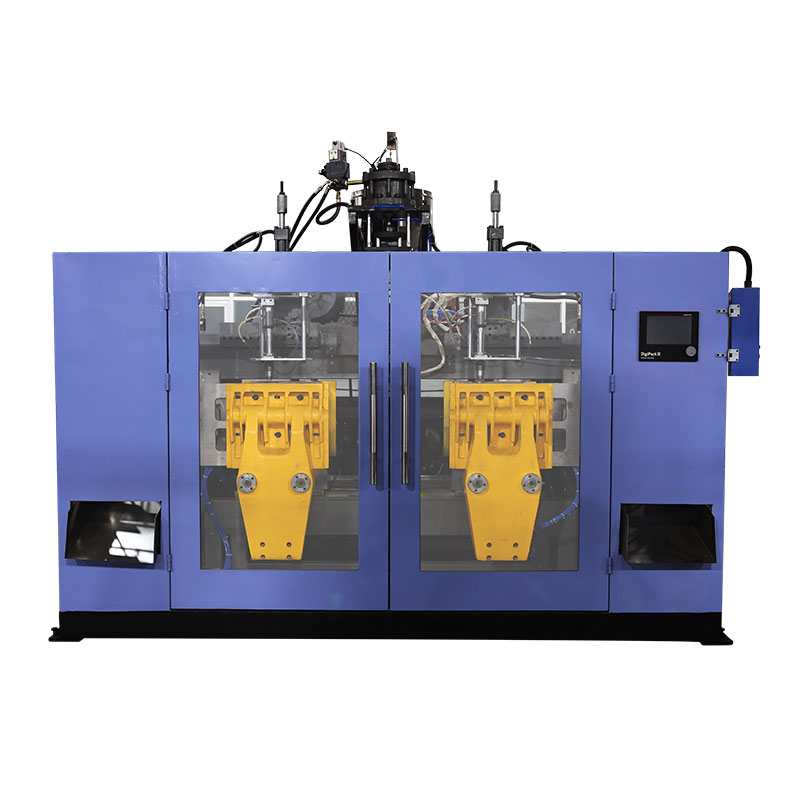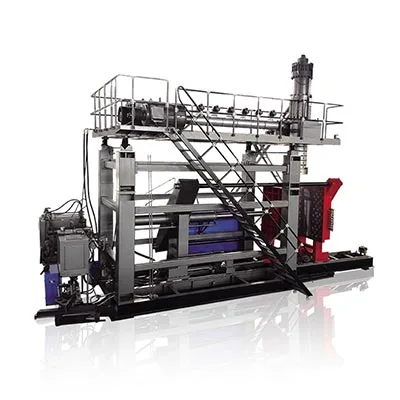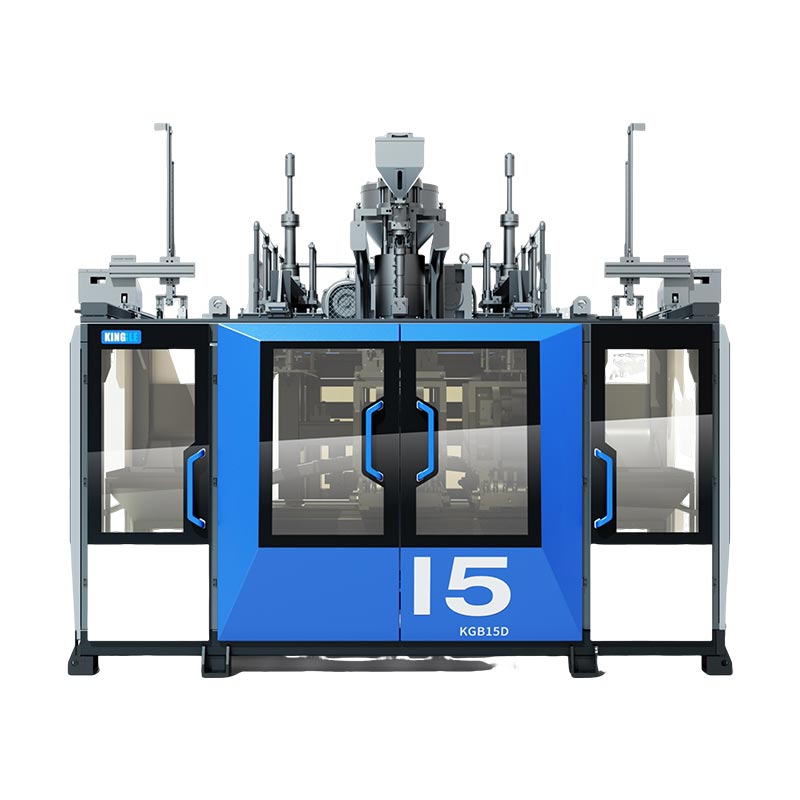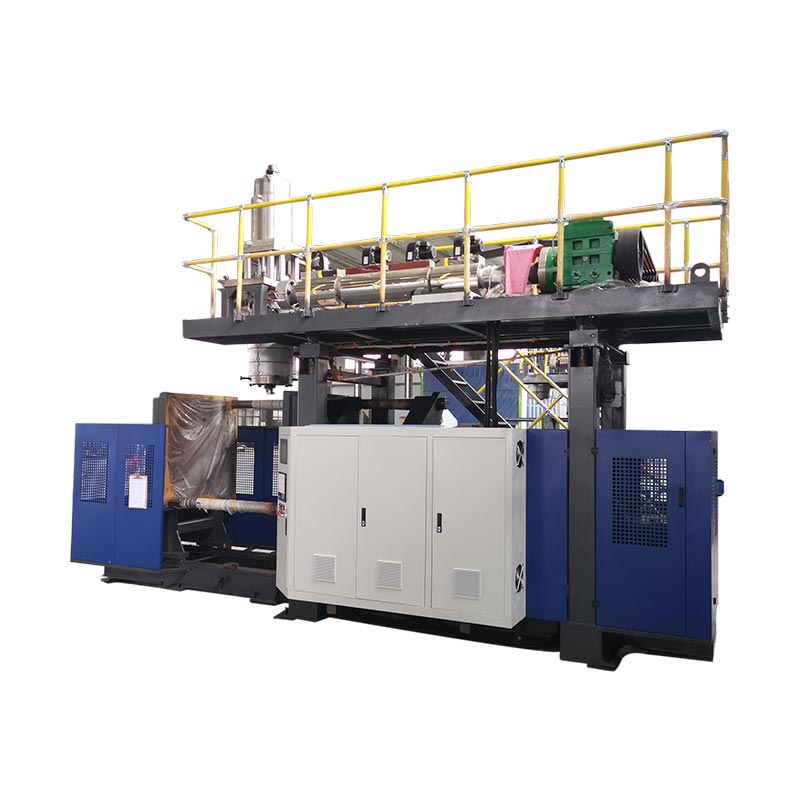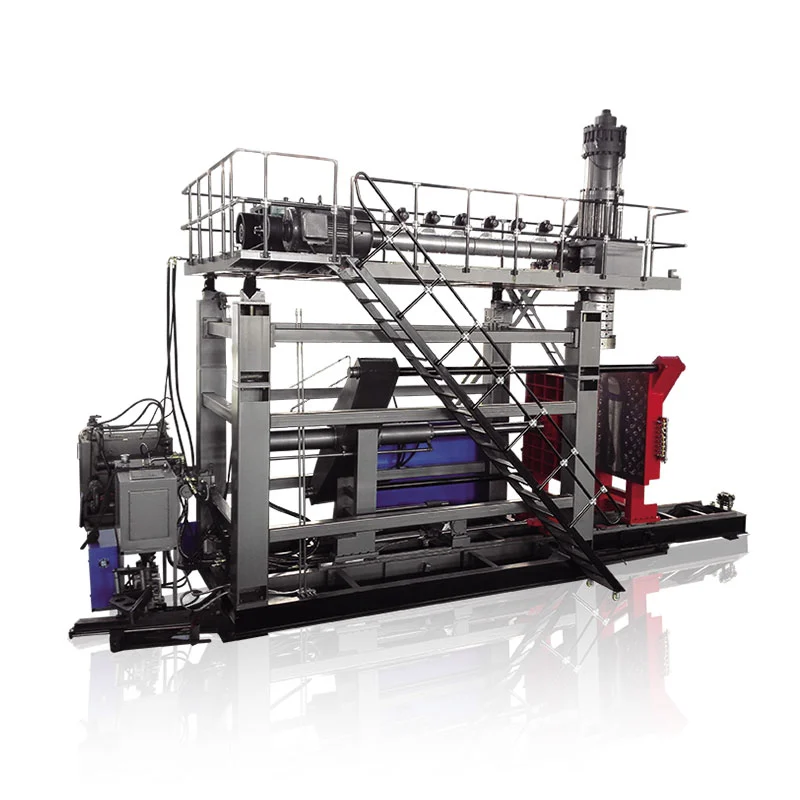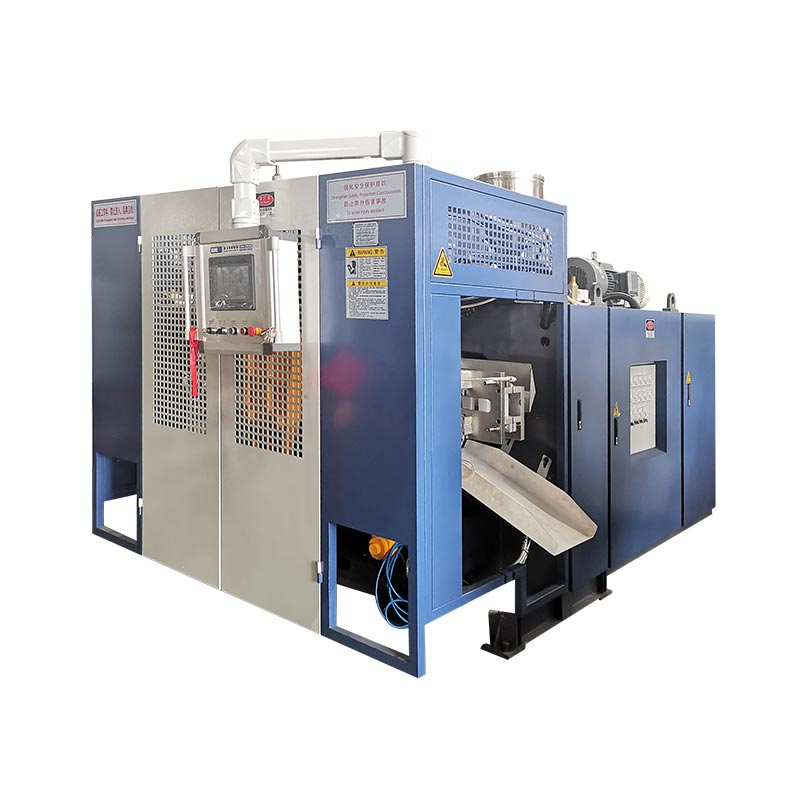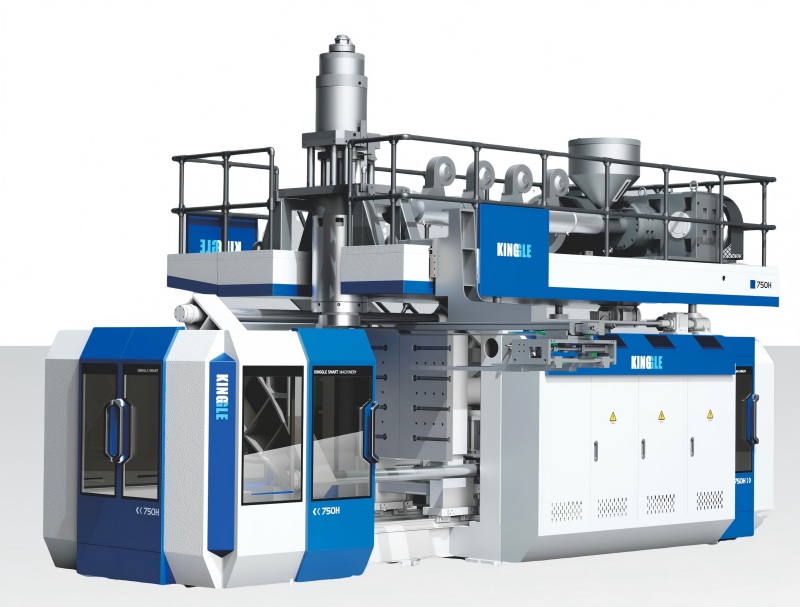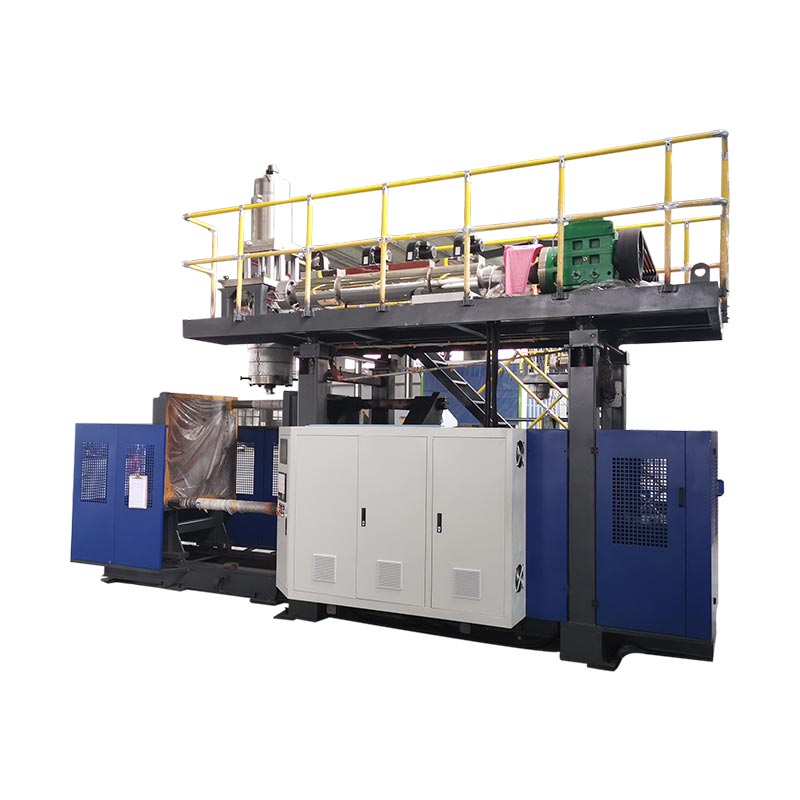
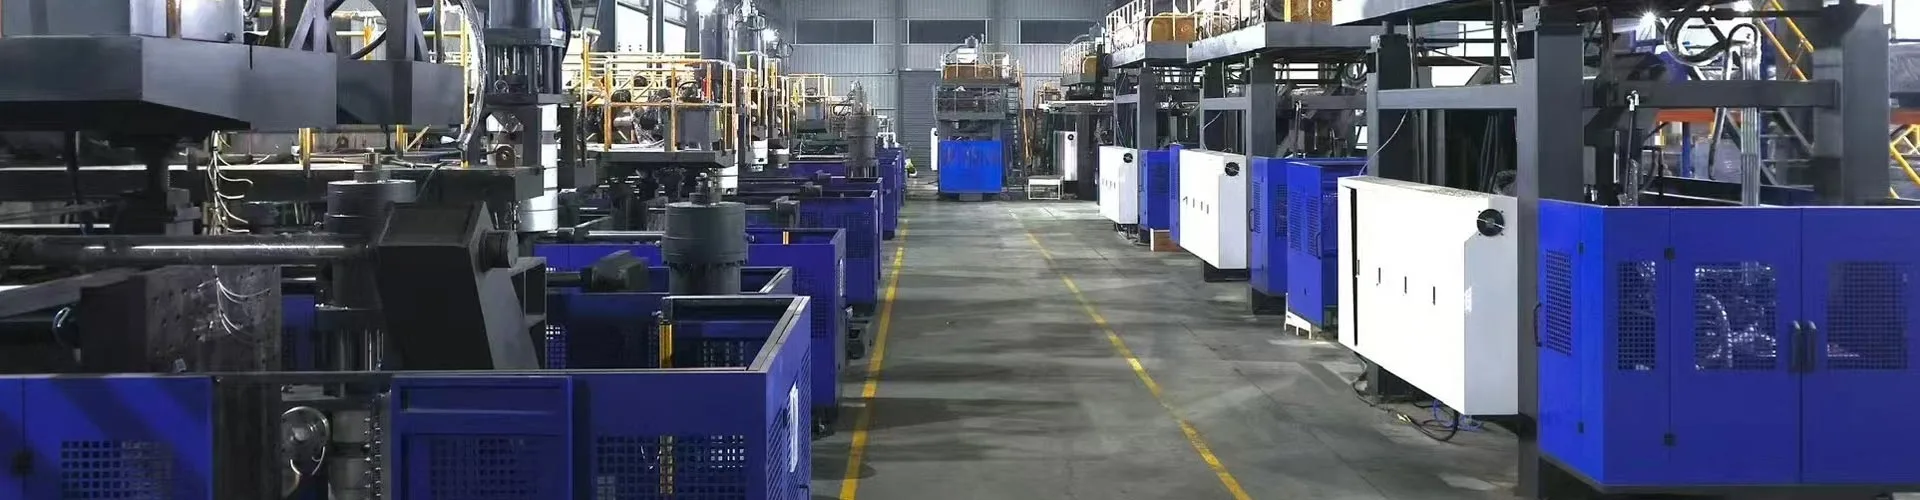
A kontinuerlig blæsestøbemaskineekstruderer en nonstop form, mens formstationer flytter ind for at fange og puste den op. Ekstruderen stopper aldrig, hvilket gør dette til den hurtigste rute for HDPE- og PP-beholdere fra omkring 0,5 til 30 liter. Tre variabler indstiller dit output: stationsantal, dysehovedhulrum og cyklustid. Tre mere angiver dine omkostninger: energi pr. del, vedligeholdelse og skrot. Denne guide dækker begge sider med rigtige specifikationer fra vores egne maskiner.
Kontinuerlig ekstrudering dækker de fleste af de plastikbeholdere, du håndterer på en dag. Rengøringsmiddelflasker, motoroliekander, jerrydåser, agrokemisk emballage - næsten alle kommer fra maskiner som disse.
En præcisering før detaljerne. Klare PET-vandflasker kommer fra en anden proces, sprøjtestøbning, på forskellige maskiner. Denne vejledning dækker kontinuerlig ekstruderingsblæsestøbning til HDPE, PP, PVC og PA. Hvis dit produkt er en PET-drikflaske, er udstyret i voreskontinuerligt maskinsortimentvil ikke klare det.
Maskinkonfigurationer: hvordan formene møder formen
Hver kontinuerlig maskine løser det samme problem. Formen flyder uden stop, så skimmelsvampen skal komme til den, lukke, blæse og rydde ud inden næste skud. Hvordan maskinen gør det, definerer konfigurationen.
Maskiner til at flytte støbeformeshuttle formen vandret til præsten. Opbygningen er enkel, gennemprøvet og omkostningseffektiv. Den dækker 2 til 15 liters beholdere.
maskiner med buede armesving formen gennem en bue, hvilket forkorter rejsen og fremskynder cyklussen. De bærer også co-ekstruderingshoveder til 1 til 6 lag. Dette er klassen for høj output og lagdelte flasker.
Så kommer stationstælling.Enkelt station (L)kører ét formsæt.Dobbelt station (D)kører to formsæt af den ene ekstruder, så den ene side blæser, mens den anden skyder ud.
| Konfiguration | Containersortiment | Bedst til | Afvejning |
|---|---|---|---|
| Skimmelsvampe, enkelt station | 2-15 L | Beskeden mængder, hyppige produktskift | Laveste output pr. maskine |
| Form-flytning, dobbelt station | 2-15 L | Høje mængder på én produktfamilie | Højere omkostninger; har brug for en stabil efterspørgsel |
| Buet arm, enkelt station | 5-30 L | Fart, lagdelte vægge, større jerrydåser | Højere energiforbrug |
| Buet arm, dobbelt station | 5-30 L | Maksimal output, flerlags ved volumen | Højeste kapital og etageareal |
Plantetilpasning, tjekket tidligt:bekræft fire ting, før du forpligter dig - gulvplads i forhold til maskinens fodaftryk, loftshøjde for matricehoved og tragtlæsser, trefaset strøm til den tilsluttede last og kølevandskapacitet. Maskinens vægt varierer fra 2,5 tons på en 2 L enkelt station til 28,5 tons på en 30 L buet arm dobbelt station, så tjek også din gulvbelastning.
Amerikanske købere bør tilføje endnu en tidlig kontrol. Beholdere til mad, drikke eller farmaceutisk kontakt bringer FDA-materialekrav, der former din harpiks og enhver genslibningspolitik. Reglerne for genbrugsindhold varierer også efter stat og ændres ofte, så bekræft det aktuelle krav til din produktkategori, før du låser harpiksspecifikationen.
Produktionsydelse: omdanne specifikationer til flasker i timen
Hvert katalog udskriver et outputnummer. Læs det rigtigt, ellers lover du for meget ved levering.
Disse tal visertør cyklus— maskinen kører tom ved fuld hastighed, ingen plastik, ingen køling. Brug dem til at sammenligne maskiner retfærdigt. Brug dem aldrig som en produktionsprognose.
Her er de rigtige tørcyklusfigurer på tværs af vores kontinuerlige sortiment med de specifikationer, der driver dem.
| Model | Max beholder | Tør cyklus | Fastspænding | Skrue | HDPE kapacitet | Gns. energi |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 stk/time | 40 kN | 50 mm, L/D 25 | 30 kg/t | 12-18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/t | 12-18 kW |
| KGB5L | 5 L | 500 stk/time | 65 kN | 60 mm, L/D 25 | 55 kg/t | 16-25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/t | 16-25 kW |
| KGB15L | 15 L | 450 stk/time | 165 kN | 75 mm, L/D 25 | 100 kg/t | 25-34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/t | 25-34 kW |
| KGH15L | 15 L | 500 stk/time | 200 kN | 80 mm, L/D 25 | 150 kg/t | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/t | 40–50 kW |
| KGH30L | 30 L | 450 stk/time | 300 kN | 90 mm, L/D 25 | 180 kg/t | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/t | 70–80 kW |
Nu regnestykket, der gør disse tal til en produktionsplan.
To regler gør det derate ærligt. Tykkere vægge afkøles langsommere, så tunge dele forringes hårdere end lette. Og overgange spiser timer, der aldrig vises i et cyklustidstal.
Mål din egen derate efter installation. Kør maskinen tom for at bekræfte tørcyklussen, kør derefter et fuldt produktionsskift og opdel gode dele efter timer. Det forhold bliver din planlægningsfaktor, og det holder sig stabilt, når processen sætter sig.
Match linjen, ikke kun maskinen:størrelse din blæsestøbning ud fra din påfyldningslinje, ikke isoleret. En maskine, der overgår dit spartelmasse, opbygger lagerbeholdning og rod i gulvet. Multiplicer dine planlagte stykker i timen med vagttimer, divider med flasker pr. kasse, og kontroller dette antal i forhold til din nedstrøms kasse og pallegennemstrømning, før du køber.
Materialer og dele design
Kontinuerlig ekstrudering kører PE, PP, PVC og PA. HDPE bærer de fleste flaske- og jerrydåser, og dets tilgivende behandlingsvindue forklarer, hvorfor det dominerer kategorien.
Skruen gør det rigtige arbejde. Dens diameter og længde-til-diameter-forhold bestemmer, hvor meget harpiks maskinen smelter i timen, og det begrænser output, før noget andet gør. Vores maskiner kører 50 til 100 mm skruer ved L/D 25, med 3 til 5 varmezoner på cylinderen og 3×5 til 3×8 varmesektioner i matricehovedet.
| Materiale | Typiske produkter | Hvad skal man se |
|---|---|---|
| HDPE | Vaskemiddelflasker, jerrydåser, motoroliekander, mejeri | Mest tilgivende. Tilpas smelteindeks til delvægt — lavere MFI for større dele |
| PP | Varmpåfyldning og emballage med højere temperatur | Snævrere behandlingsvindue; køler langsommere, så cyklusser forlænges |
| PVC | Klare flasker, specialkemikalieemballage | Varmefølsom. Nedbrydes, hvis det sidder varmt; udrensning før ethvert stop |
| Genslib blandinger | Omkostningsreduktion på tværs af de fleste produkter | Bland i et kontrolleret forhold; forurenet formaling fører pletter ind i smelten |
Deldesign sætter grænser, maskinen ikke kan overvinde. Dybe underskæringer bekæmper pinch-off. Skarpe hjørner tynder væggen ud, hvor præsten strækker sig mest. Håndtagene har brug for nok matricehoveddiameter til at dannes rent — vores hoveder løber 90 til 220 mm på modeller med enkelt matricestift.
Tag tegningen med til din leverandør, inden du skærer en form. Det er vores erfaring, at de fleste klager om vægtykkelse spores tilbage til en designbeslutning snarere end en maskinindstilling - og en time på tegningen forhindrer ugers prøve-og-fejl.
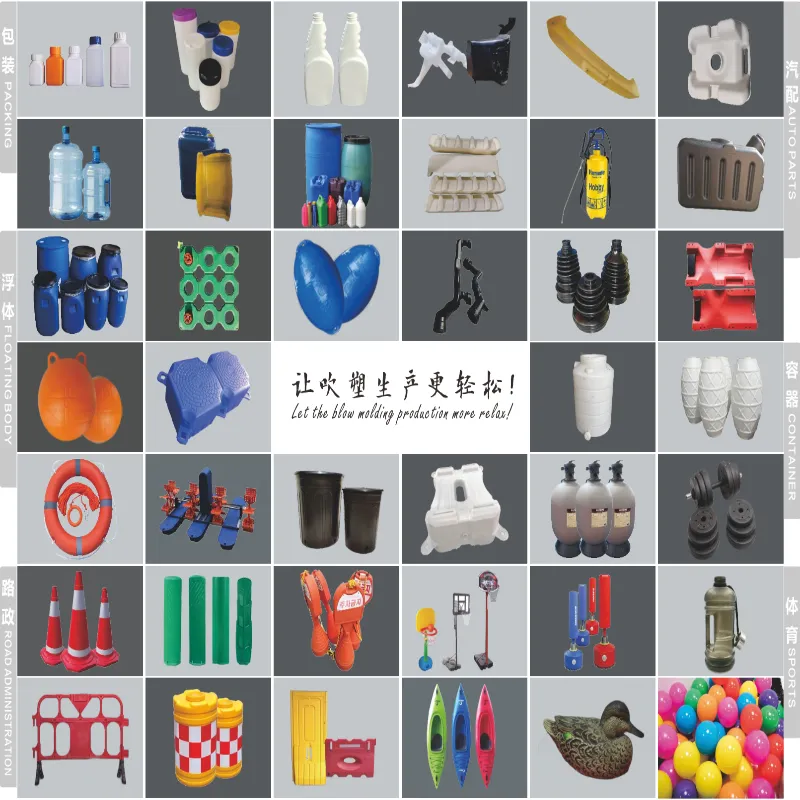
Lag åbner flere muligheder. Et co-ekstruderingshoved tilføjer en farvet hud, en gennemsigtig synsstribe eller en nedgravet genbrugskerne - alt sammen i samme billede. Vores maskiner med buede arme kører 1 til 6 lag, dækket fuldt ud iflerlags guide.
Automation, kontrol og energi
Kontrolstakken afgør, om kvaliteten holder på tværs af skift. Spørg enhver leverandør, hvad der sidder indeni, og forvent navne, ikke adjektiver.
Vores maskiner kører Mitsubishi PLC'er, MOOG servostyring, Weinview HMI'er og OMRON, Schneider og GEFRAN komponenter. Programmeret vægtykkelseskontrol varierer matricegabet gennem skuddet, hvilket placerer materialet, hvor delen har brug for det, og tager det ud, hvor det ikke gør det.
For linjeintegration, stil tre specifikke spørgsmål: hvilke protokoller PLC'en udsætter for MES- eller SCADA-forbindelse, om alarmer eksporteres som strukturerede data, og om leverandøren tilbyder fjerndiagnostik. Vi leverer IoT-fjernovervågning, så vores ingeniører kan inspicere en maskine i realtid og markere problemer, før de stopper produktionen.
Energi fortjener sin egen analyse. Tre belastninger dominerer: tøndevarme, drivsystemet og køling. Tabellen ovenfor viser gennemsnitligt forbrug efter model, og kølevand løber 50 til 180 l/min afhængigt af maskinens størrelse.
Sammenlign leverandører på dette tal pr. del, ikke på timetrækning. En hurtigere maskine spreder de samme kilowatt over flere flasker, hvilket ofte gør den højere vurderede maskine til den billigere at køre.
Livscyklusøkonomi: hvad maskinen koster at eje
Købsprisen er én betaling. Ejerskabet løber i et årti. Fem faktorer driver kapitalomkostningerne, og fire faktorer driver driftsomkostningerne.
| Cost driver | Kategori | Noter |
|---|---|---|
| Maskinstørrelse og stationstal | Kapital | Den største enkeltvariabel |
| Antal lag | Kapital | Hvert lag tilføjer en ekstruder og hovedkompleksitet |
| Forme og hulrum | Kapital | Normalt citeret separat - budget for dem |
| Nedstrøms automatisering | Kapital | Deflashing, lækagetest, transport |
| Energi | Drift | Brug figuren per del ovenfor |
| Arbejdskraft | Drift | Falder skarpt med automatisk afblæsning og håndtering |
| Skrot og genslib | Drift | Lukning af genslibningsløkken genopretter flash, du allerede har betalt for |
| Reservedele og vedligeholdelse | Drift | Budget årligt; lagerføre varer med hurtig slid på stedet |
Byg din tilbagebetalingsmodel på deltaet, ikke totalen. Sammenlign den nye linje med, hvad du kører i dag: dele pr. time opnået, arbejdstimer sparet, skrot reduceret, energi pr. del ændret. Divider maskin- og værktøjsomkostningerne med den årlige gevinst, og du har en tilbagebetalingsperiode i dine egne tal frem for en leverandørs.
Vedligeholdelse og fejltilstande
Oppetid kommer fra en tidsplan, ikke fra held. Planlæg tre niveauer af arbejde.
| Interval | Opgaver |
|---|---|
| Daglig | Tjek dørhovedvarmere og temperaturer; ryd afklemningsområdet; verificere kølevandsflow og tryk |
| Ugentlig | Efterse klemflader og lokaliseringsstifter; kontrollere servo- og hydrauliske tryk; gennemgå skrotsats for afdrift |
| Kvartalsvis | Kør præstationsdiagnostik; efterse smøresystemet; kalibrere kritiske komponenter |
| Årligt | Undersøg skrue- og cylinderslitage; service dør hovedet; gennemgå hele reservedelsbeholdningen |
Almindelige fejltilstande følger mønstre: slidte afklemningskanter svækker basissvejsninger, drivende varmezoner ændrer vægfordelingen, og sløvede klemflader lader blinke fremstå. Hver af dem viser sig først som en defekt på delen.
Operatøruddannelse betaler sig hurtigere tilbage end nogen reservedel. Bekræft, hvad din leverandør inkluderer, og bekræft, at installationen dækker maskinbeskyttelse og lockout-procedurer i henhold til dine lokale sikkerhedskrav - i USA betyder det, at OSHA-overholdelse er underskrevet, før linjen kører produktionen.
Spørg skriftligt om garantien:vores kører et år på hele maskinen fra ankomst til din fabrik, med hovedkomponenter såsom MOOG vægtykkelsescontrolleren og servomotorer, der strækker sig til to år. Spørg enhver leverandør, hvad deres garanti dækker, hvad den udelukker, og hvor hurtigt reservedele når dit land.
Valg af din konfiguration
Arbejd i denne rækkefølge: beholdervolumen og materiale indsnævrer maskinklassen, årligt volumen bestemmer enkelt- eller dobbeltstation, og lagkrav afgør, om formen bevæger sig eller den buede arm. Hulrum skalerer derefter output til din prognose.
Voresfem-trins valgguidegår den dimensioneringssti i detaljer. For beholdere over 30 liter bliver præparisonen for tung til kontinuerlig ekstrudering, og beslutningen flyttes til akkumulatormaskiner - omfattet af voresakkumulator vs kontinuerlig sammenligning.
Ofte stillede spørgsmål
Hvad er en kontinuerlig blæsestøbemaskine?
En kontinuerlig blæsestøbemaskine ekstruderer et nonstop-rør af smeltet plastik, kaldet en forstøbning, mens en eller to formstationer bevæger sig ind for at fange det, lukke og puste delen op. Ekstruderen stopper aldrig. Dette passer til små og mellemstore beholdere i HDPE, PP og PVC - flasker, jerrydåser og smøremiddelemballage. Store dele bruger i stedet akkumulatormaskiner, fordi en tungt hængende forstøbning strækker sig, før formen lukker.
Hvordan beregner jeg flasker i timen ud fra cyklustid og hulrum?
Multiplicer cyklusser pr. time med hulrum pr. dysehoved efter stationsantal. En maskine vurderet til 600 tørcyklusser i timen med et hoved med 2 hulrum på en dobbeltstation når i teorien 2.400 stykker i timen. Anvend derefter en realistisk nedsættelse for køling, håndtering og omskiftning, fordi katalogklassificeringer viser, at maskinen cykler tom. Planlæg kapacitet på det dererede antal.
Hvilke materialer kører på en kontinuerlig blæsestøbemaskine?
HDPE, PP, PVC og PA fungerer godt på blæsestøbemaskiner med kontinuerlig ekstrudering. HDPE dominerer produktionen af flasker og jerrydåser. Tilpas skruen til materialet: Stivere kvaliteter har brug for mere smeltekapacitet, hvorfor skruediameter og længde-til-diameter-forhold betyder noget. Klare PET-drikflasker bruger en anden proces - sprøjtestøbning - og forskellige maskiner.
Hvor meget energi bruger en kontinuerlig blæsestøbemaskine?
Gennemsnitligt energiforbrug skalerer med maskinstørrelse. Kinggle kontinuerlige maskiner kører 12 til 18 kW på 2 L-klassen, 16 til 25 kW på 5 L-klassen, 25 til 34 kW på 15 L-klassen og 40 til 80 kW på højhastighedsmodeller med buede arme. Sammenlign leverandører på energi pr. færdig del frem for pr. time, da en hurtigere maskine spreder det samme træk over flere stykker.
Hvilken vedligeholdelse har en kontinuerlig blæsestøbelinje brug for?
Planlæg dagligt, ugentligt og kvartalsvis arbejde. Dagligt: Tjek dysehovedvarmere, ryd afklemningsområdet, bekræft kølevandsflowet. Ugentligt: Inspicer klemflader og hydrauliske eller servotryk. Kvartalsvis: Kør ydeevnediagnostik, inspicér smøresystemet og kalibrer kritiske komponenter. Opbevar reservedele med hurtig slid på stedet, da en manglende del koster mere i nedetid end i lager.
Næste trin afhænger af, hvor du er
Send dine containeroplysninger - volumen, materiale, vægtykkelse, måloutput - og vores ingeniører vil svare med den rigtige vej til din scene:
- Prøver du et nyt produkt?Vi vil anbefale en startkonfiguration og køre din del i en prøveprøve.
- Tilføjelse af kapacitet?Vi vil opbygge outputmatematikken mod din udfyldningslinje og citere den matchende model.
- Udskiftning af en aldrende maskine?Vi sammenligner energi pr. del og skrot med din nuværende linje, så tilbagebetalingen kommer fra dine tal.
Hvert tilbud navngiver modellen, komponenterne, handelsbetingelserne og leveringstiden - almindelige modeller kører 30 til 40 dage, specialbyggede 60 til 120 dage. Gennemsefuldt kontinuerligt maskinprogrammens du samler dine numre.
Anmod om en konfiguration og tilbud →En kontinuerlig blæsestøbemaskine vinder sin plads gennem rytme - en ekstruder, der aldrig stopper, forme, der følger med, og en linje, der er tilpasset dit fyldstof. Få konfigurationen, hulrumstællingen og nedsættelsesretten, og outputmatematikken holder i produktionen. Se modeller og specifikationer iserie af kontinuerlige blæsestøbemaskiner.