Hurtigt svar
Blæsestøbningpuster et rør af smeltet plast op mod en form på sekunder til minutter. Det koster mere i værktøj og vinder på volumen.Rotationsstøbningtumler plastikpulver inde i en opvarmet, langsomt drejende form. Dens cyklusser løber i ti minutter, men værktøjet er billigt, og delene kommer ud problemfrit. Årlig volumen afgør normalt det: lav volumen favoriserer rotomoldings billige forme; produktionsvolumener favoriserer blæsestøbningens hastighed. Til tanke, IBC'er, flydere og barrierer kører en 250-liters blæsestøbemaskine 300 stykker i timen tør cyklus, mens en rotationsstøbningscyklus laver en del i samme spændvidde.

Begge processer laver hule plastdele. For tanke, kajakker, flydere og barrierer kunne begge udføre arbejdet. Så valget betyder noget, og det koster rigtige penge at tage fejl.
De fleste artikler om dette emne kommer fra støbeforretninger, der favoriserer hvilken proces de sælger. Vi bygger blæsestøbemaskiner, så det vil vi sige rent ud. For at holde dette nyttigt har vi tilføjet et komplet afsnit om, hvornår rotomolding vinder - for nogle gange gør det det.
Her er den ærlige sammenligning, som en køber har brug for.
De to processer, et minut hver
En blæsestøbemaskine ekstruderer et hult rør af smeltet plastik kaldet en forstøbning. Formen lukker rundt om røret, luft puster det op mod væggene, og delen afkøles og skydes ud. Cyklussen kører på sekunder for flasker og et par minutter for store dele.
En rotationsstøbemaskine læsser plastikpulver i en hul form. Formen drejer om to akser inde i en ovn, og det smeltende pulver dækker interiøret som en sømløs hud. Så afkøles den, mens den stadig drejes, og delen kommer ud.
Samme produkter, modsat fysik. Man bruger tryk og fart. Den anden bruger varme, tyngdekraft og tid.
Blæsestøbning vs rotationsstøbning: side om side
| Blæsestøbning | Rotationsstøbning | |
|---|---|---|
| Hvordan delen dannes | Luft puster en smeltet form i en form | Pulveret smelter på en drejeform ved omgivende tryk |
| Cyklus tid | Sekunder til et par minutter | Ti minutter pr. del |
| Værktøj | Maskinbearbejdede forme - højere omkostninger, lang levetid | Støbte aluminiumsforme — billigere, hurtigere at skifte |
| Vægge | Tyndere, distribution programmeret af die-gap kontrol | Tykkere, naturligt jævn, sømløs |
| Syninger | Pinch-off line top og bund | Ingen — en sammenhængende hud |
| Bedste bind | Produktion kører; omkostninger pr. del falder med skalaen | Lave til mellemstore løb; prototyper; hyppige ændringer |
| Typiske produkter | Flasker, tromler, IBC-flasker, brændstoftanke, jerrydåser | Overdimensionerede tanke, legepladsudstyr, brugerdefinerede lavløbsdele |
Den virkelige forskel: pres og tid
Takeaway:blæsestøbning køber hastighed med tryk og dyrere værktøj. Rotomolding køber billigt værktøj med tiden.
Hver række i tabellen sporer til én kendsgerning. Blæsestøbning danner delen under tryk, i én hurtig begivenhed. Rotationsstøbning danner det ved omgivende tryk, langsomt, efterhånden som pulveret smelter på væggen.
Tryk forklarer værktøjsomkostningerne. Blæseforme skal modstå klemkræfter - 800 til 1800 kN på vores store maskiner - så de er bearbejdet af værktøjsstål. Rotomolds står næsten uden kraft, så billigt støbt aluminium fungerer.
Tid er prisen, som rotationsstøbning betaler. Opvarmning af en form i en ovn og afkøling, mens den drejer, tager ti minutter. Ingen færdighed forkorter det.
Volumen breakeven: hvor beslutningen bliver truffet
Takeaway:under breakeven-mængden vinder rotomoldings billige værktøj. Over den vinder blæsestøbningens cyklushastighed - og afstanden bliver større for hvert år, du producerer.
Denne beregning afgør de fleste reelle beslutninger. Rotationsstøbning starter billigere, fordi formen koster en brøkdel af en blæseform. Men hver del har en langsom cyklus.
Blæsestøbning vender det. Formen koster mere foran. Så laver maskinen dele mange gange hurtigere, hver time, i hele programmets levetid.
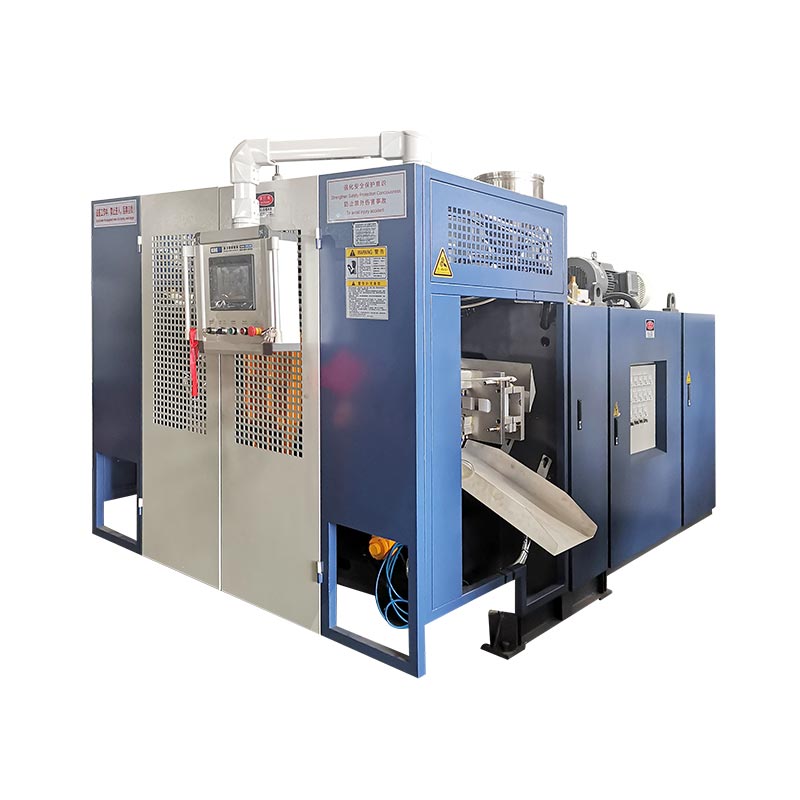
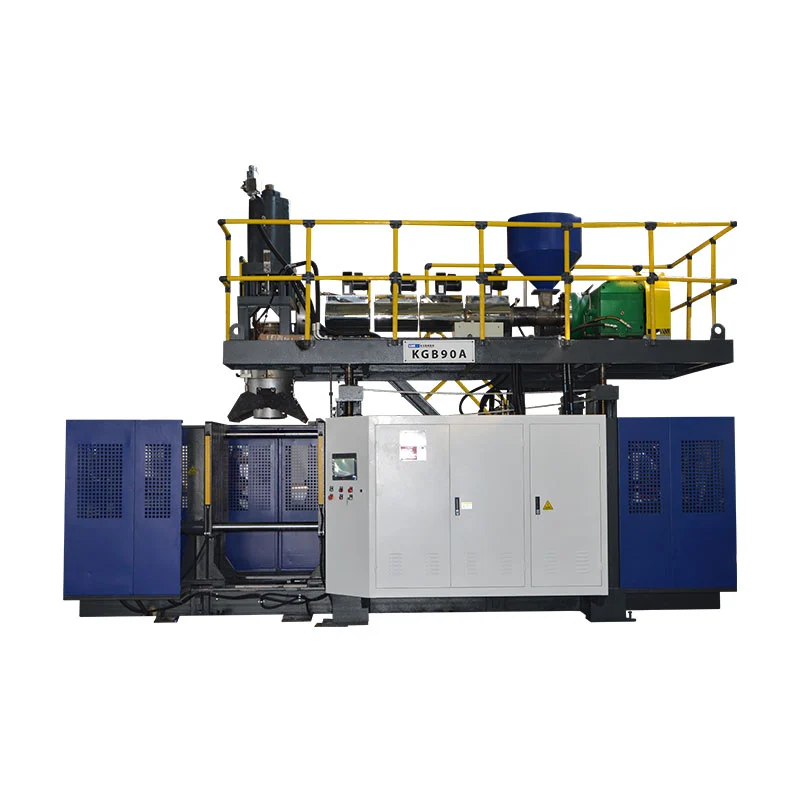
Reelle tal viser forskellen. VoresKGB120E-klasse maskinefor 250-liters beholdere kører 300 stykker i timen tørcyklus. En rotationsstøbningscelle, der fremstiller en lignende tank, afslutter en del pr. ovn-og-køle-cyklus.
Så det rigtige spørgsmål er ikke "hvilken er billigere?" Spørg "billigere til din årlige mængde?" Et par hundrede dele om året favoriserer rotomstøbning. Tusinder til titusinder går ind for blæsestøbning med bred margin.
Crossover-zonen: tanke, kajakker, flydere, barrierer
Takeaway:de produkter, folk kalder "rotomstøbningsdele" - tanke, kajakker, flydere, barrierer - kører på store akkumulatorblæsestøbemaskiner i volumen.
De fleste sammenligningsartikler springer denne del over. En hel familie af store produkter passer til begge processer.
Vandtanke. 1000-liters IBC-flasker. Kajakker og små både. Flyder og bøjer. Vejbarrierer. Alle hule, alle store, alt sammen forbundet med rotomstøbning af vane - og alle kører i dag på blæsestøbemaskiner.
Det er rigtige jobs fra vores sortiment. Vores akkumulatormaskiner laver vandtanke ogIBC-flasker op til 1000 liter, og den tre-cylindrede KGS-serie når 2000-liters beholdere, plus flydere, barrierer og kajak-klasse dele i HDPE og HMWHDPE.
Hvorfor skifte disse dele fra roto til blæse, når volumen vokser? Cyklus tid. Når en tank sælges i titusindvis om året, kan en proces, der laver en del pr. ovncyklus, ikke følge med. Tilføjelse af rotorarme betyder at tilføje ovne, gulvplads og energi pr. del.
Handelen er muren. En rotomstøbt tank kører sømløst og jævnt tykt. En blæsestøbt en bærer en pinch-off line og stoler påprogrammeret vægtykkelseskontrolat lægge materiale, hvor belastningen sidder. Udført rigtigt opfylder den blæsestøbte del den samme pligt ved en lettere vægt - hvilket også betyder mindre harpiks pr. del.
Når rotationsstøbning vinder
Takeaway:lave volumener, hyppige designændringer, ekstreme størrelser og sømfri specifikationer er rigtige rotomoldningsgevinster. Intet maskinkøb ændrer på det.
Vi lovede ærlighed. Her er de job, hvor vi vil fortælle dig, at du ikke skal købe vores maskine.
Lave årlige mængder.Et par hundrede enheder om året betaler aldrig tilbage til blæsestøbeværktøj. Rotomoldings billige aluminiumsforme passer præcis til dette.
Hyppige designændringer.At skære en rotomold koster lidt. At skære en blæseform koster meget. At gentage et produkt årligt favoriserer roto.
Ekstreme størrelser og komplekse former.Rotationsstøbning skalerer til enorme tanke i ét stykke ud over enhver form, og den håndterer indstøbte skær og dybe underskæringer godt.
Sømfri krav.Et godt pinch-off er stærkt. Men hvis din spec forbyder enhver svejselinje, afvikler den sømløse rotomstøbte hud det.
Hvis to eller flere af disse passer til dit produkt, så se godt efter rotomstøbning. Hvis ingen passer, og dine volumener stiger, er blæsestøbning din proces.
Købsvinklen: hvad ændrer sig for din linje
Den proces, du vælger, omformer hele din investering, så afvej det som et køb, ikke en præference.
Værktøjsomkostninger og leveringstid.En rotomold sender billigere og hurtigere. En blæseform koster mere og holder længere. Match valget med, hvor længe produktet vil køre, og hvor ofte det ændrer sig.
Cyklustid og arbejdskraft.Blæsestøbning laver flere dele pr. operatørtime ved volumen. Rotationsstøbning kræver flere ovne og hænder for at opnå samme effekt.
Hvordan hver proces skalerer.En rotationsstøbningsplante vokser ved at tilføje arme og ovne - mere gulvplads og varmeenergi hver gang. Et blæsestøbeanlæg vokser gennem cyklushastighed og automatisering på maskiner, det ejer.
ROI på din volumen.Model det ærlige tal: værktøj plus energi plus arbejdskraft, fordelt på din årlige mængde. Spørg enhver producent af blæsestøbemaskine om et specificeret tilbud, før du sammenligner - et rigtigt tal slår en tommelfingerregel.
To fejl, købere begår
At vælge processen efter vane."Tanke bliver rotomoldet" var sandt ved lave volumener. I produktionsskala holder det op med at være sandt. Kør break-even for din mængde, ikke branchens refleks.
Sammenligning af værktøjspris alene.Den billige form ligner en gevinst, indtil du deler den langsomme cyklus på 20.000 dele. Sammenlign pris pr. færdig del på tværs af programmet - ikke formtilbuddet.
Vælger du blæsestøbning? Større maskinen næste med voresfem-trins valgguide. Skal du stadig vælge mellem hule og faste dele? Læseblæsestøbning vs sprøjtestøbningførst. Ny i maskinfamilierne? Start vedtyper af blæsestøbemaskinersøjle.
Ofte stillede spørgsmål
Hvad er forskellen mellem blæsestøbning og rotationsstøbning?
Blæsestøbning puster et rør af smeltet plast op mod en form med luft og danner dele på sekunder til minutter. Rotationsstøbning vælter plastikpulver inde i en opvarmet form, der drejer om to akser, og danner sømløse, tykvæggede dele i cyklusser, der løber i ti minutter. Blæsestøbning vinder på hastighed og pris pr. del ved volumen. Rotomolding vinder på værktøjsomkostninger og designfrihed ved lave volumener.
Hvad er billigst, blæsestøbning eller rotationsstøbning?
Det afhænger af volumen. Rotationsstøbning koster mindre at starte, fordi dens støbte aluminiumsforme koster en brøkdel af bearbejdede blæseforme. Blæsestøbning koster mindre pr. del, fordi dens cyklusser kører mange gange hurtigere. Lave årlige mængder fremmer værktøjsbesparelsen. Høje volumener favoriserer cyklushastigheden. Model din reelle årlige mængde for at finde breakeven.
Kan store vandtanke blæsestøbes i stedet for rotationsstøbe?
Ja. Store akkumulatorblæsestøbemaskiner producerer vandtanke, 1000-liters IBC-flasker og beholdere op til 2000 liter. Ved produktionsvolumener gør blæsestøbning disse dele langt hurtigere end rotationsstøbning. En 250-liters maskine kører 300 stykker pr. time tørcyklus, mens en rotationsstøbningscyklus for en sammenlignelig tank tager ti minutter pr. del.
Hvorfor er rotomstøbte dele sømløse og blæsestøbte dele ikke?
Ved rotationsstøbning pulverlakerer hele formen indvendigt, når den drejer, så delen dannes som en sammenhængende hud uden svejselinje. Ved blæsestøbning klemmer formhalvdelene formen lukket i toppen og bunden, hvilket efterlader en afklemningslinje. Et godt pinch-off er stærkt. Men hvis din del ikke kan have nogen søm, er den sømløse rotomstøbte væg en fordel.
Hvilken proces gør stærkere dele?
Ingen af dem vinder direkte - de når styrke forskelligt. Rotomstøbte dele kører tykkere og sømløst, hvilket passer til misbrugstunge produkter. Blæsestøbte dele opnår styrke gennem kontrolleret vægfordeling: programmeret dyse-gab kontrol placerer materialet, hvor belastningen sidder, så en lettere del opfylder samme pligt. Blæsestøbning i HMWHDPE med korrekt tykkelseskontrol laver stablingsklassificerede IBC-flasker.
Vælger du mellem de to processer?
Hvis du vælger en proces til en stor hul del, kan vores ingeniørteam køre breakeven med dig baseret på din delstørrelse, materiale og årlige volumen. Hvis rotomoldning passer bedre til dine tal, vil vi sige det. Hvis blæsestøbningen vinder, specificerer vi den nøjagtige maskine og viser cyklusmatematikken bag den. Bygget blæsestøbemaskiner siden 2002 med 15 ingeniører på holdet.
Få en ærlig procesvurdering →Blæsestøbning versus rotationsstøbning er et volumenspørgsmål i et teknisk kostume. Billig værktøj og tålmodighed ved lave mængder. Tryk, hastighed og programmerede vægge i skala. Kend dit årstal, og processen vælger sig selv. Når den vælger blæsestøbning, er denstort akkumulatorområdeer hvor crossover-produkterne lever.