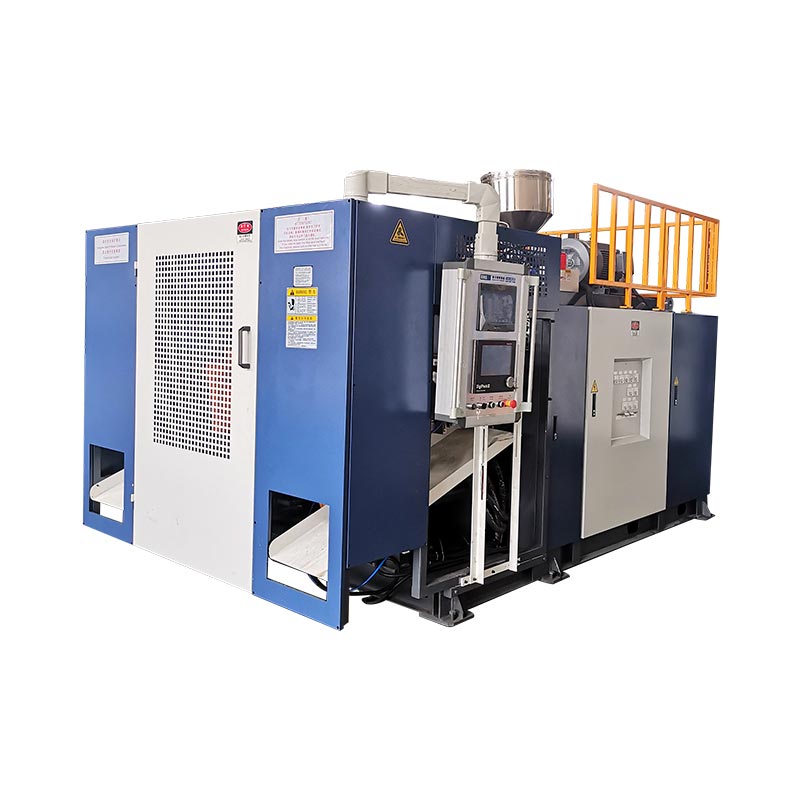
HMI'et er operatørens syn på processen, ikke selve processen. Læs indstillede værdier, faktisk feedback, maskinstatus og alarmhistorik sammen, før du ændrer en opskrift.

Hvad de vigtigste HMI-skærme er designet til at vise
Skærmnavne og layout varierer efter maskine, PLC-program, optioner og controllerversion. De underliggende job ligner hinanden: vælg en tilstand, kommander en handling, sæt et mål, vis feedback, vis sekvenstilstanden og fortæl operatøren, hvorfor den næste handling er blokeret.
| Skærmgruppe | Typisk information | Operatør spørgsmål |
|---|---|---|
| Hoved / status | Tilstand, cyklustilstand, aktive alarmer, hovedpositioner og produktionsstatus | Hvad laver maskinen nu? |
| Manuel betjening | Form, blæsestift, kernetræk, vogn, robot, ekstrudering og hjælpekommandoer | Kan denne mekanisme bevæge sig sikkert og reagerer den? |
| Temperatur | Indstillet værdi, aktuel værdi, varmelegemestatus, høj/lav afvigelse | Er smeltesystemet stabilt og klar? |
| Tidsindstillinger | Forsinkelser, blæsetid, afkølingstid, bevægelsestiming og sekvensvinduer | Starter og slutter trinnet på det tilsigtede punkt? |
| Tryk og hastighed | Beordret tryk eller hastighed for udvalgte hydrauliske bevægelser | Er bevægelsesopskriften egnet til denne form og trin? |
| Valg af funktion | Installerede eller aktiverede optioner og automatiske sekvensvalg | Venter programmet på en mulighed, der ikke er i brug? |
| Input/output | Sensor- og kontakttilstande; PLC output kommandoer | Ser controlleren den påkrævede tilstand og afgiver kommandoen? |
| Alarm historie | Aktive og tidligere alarmer med tid eller rækkefølge | Hvilken fejl opstod først? |
| Position / kalibrering | Plade- eller akkumulatorposition, referenceværdier og kalibreringsfelter | Passer den viste position til den fysiske position? |
| Vægtykkelseskontrol | Profilpunkter, die-gap kommando, filfunktioner og sporing | Er profilen på linje med præsten og delen? |
Brugparison programmeringsvejledningtil vægtykkelsesskærmen. Denne artikel fokuserer på den bredere maskinsekvens.
Læs den indstillede værdi og den faktiske værdi som et par
En indstillet værdi er en anmodning. En faktisk værdi er feedback. Når de ikke er enige, kan ændring af anmodningen skjule symptomet uden at lokalisere fejlen.
For en temperaturzone skal du først kontrollere, om varmelegemets udgang bliver kommanderet. Hvis den indstillede værdi er over den faktiske værdi, men udgangen forbliver slukket, skal du inspicere permissives, alarmtilstand, outputlogik, ledninger, kontaktor eller solid-state relæ som relevant. Hvis output er tændt, men temperaturen ikke stiger, skal du inspicere varmekredsløbet og sensorens placering. Hvis den faktiske temperatur overskrider, skal du kontrollere tuning, sensorkontakt, koblingshardware, køling og seneste opskriftsændringer.
Den samme logik gælder for position. En form-åbn-kommando er ikke et bevis på, at pladen har flyttet sig. Sammenlign kommandostatus, sensorfeedback, hydraulisk tryk, sikringer og den fysiske mekanisme.

En alarmfejlfindingssekvens med syv trin
- Gør området sikkert.Stop automatisk bevægelse, hvis tilstanden kan beskadige udstyr eller blotlægge en person. Følg anlæggets godkendte procedure.
- Optag den første alarm.Fotografer eller skriv besked, tidspunkt, tilstand, produkt, opskrift, cyklustrin og enhver forudgående begivenhed ned. Senere alarmer kan få konsekvenser.
- Nulstil ikke med det samme.En nulstilling kan slette den bedste ledetråd. Læs alarmhistorikken og bemærk, hvilken tilstand der fejlede først.
- Identificer den manglende tilstand.Bestem, om sekvensen venter på temperaturklar, vagt lukket, formposition, akkumulatorposition, lufttryk, hydraulisk tryk, materiale, robothjem eller en anden tilladelig.
- Sammenlign HMI-status med maskinen.Hvis skærmen siger, at en endestopkontakt er slukket, skal du inspicere enheden, målet, kablet og justeringen. Hvis skærmen siger, at den er tændt, men den fysiske tilstand er uenig, skal du stoppe og undersøge.
- Brug kun manuel tilstand inden for proceduren.Jog én mekanisme ad gangen, med det korrekte område frit og alle nødvendige sikkerhedsforanstaltninger aktive. Brug ikke manuelle kommandoer til at overvinde en uløst lås.
- Bekræft reparationen.Fjern årsagen, nulstil én gang, kør en kontrolleret manuel kontrol, og observer derefter flere automatiske cyklusser, før maskinen returneres til normal produktion.
Hvordan input- og outputskærme indsnævrer fejlen
En inputskærm viser, hvad PLC'en modtager fra sensorer, switches og eksterne systemer. En outputskærm viser, hvad PLC'en kommandoer. Sammen hjælper de med at adskille et sekvensproblem fra et felt-enhedsproblem.
| Observation | Hvad det antyder | Næste inspektion |
|---|---|---|
| Fysisk sensor ændres, input gør ikke | Problem med sensor, justering, forsyning, ledninger eller indgangskanal | Efterse enheden og kredsløbet ved hjælp af den elektriske tegning |
| Påkrævet input er til stede, output tænder aldrig | En anden tilladelig tilstand, tilstand, timer, alarm eller sekvenstilstand blokerer kommandoen | Gennemgå sekvenstilstanden og alle relaterede forhold |
| Udgangen tænder, aktuatoren bevæger sig ikke | Udgangsanordning, ventil, drev, hydraulisk/pneumatisk forsyning eller mekanisk begrænsning | Kontroller kommandoen ved feltenheden og inspicér energivejen |
| Bevægelse opstår, position bekræftes aldrig | Problem med grænseafbryder, transducer, mål, kalibrering eller inputfeedback | Sammenlign fysisk position med feedbackværdien |
| Alarmen gentages ved samme cykluspunkt | Gentagelig timing, position eller procestilstand | Trend den relaterede værdi og inspicer den nøjagtige sekvensovergang |
Force-output-funktioner, hvis de er til stede, tilhører uddannet vedligeholdelsespersonale. Aktivering af et output uden for den normale sekvens kan skabe uventede bevægelser eller overvinde proceslåse.
Fabriksvisningen: styr opskriften, ikke kun maskinen
Mange tilbagevendende "maskinfejl" begynder som udokumenterede receptændringer. Et andet skift arver en anden temperatur, forsinkelse, hastighed, tryk eller profil, men har ingen registrering af, hvorfor det ændrede sig. Alarmen bliver den første synlige konsekvens.
En praktisk fabriksjournal omfatter produkt- og formnummer, maskinmodel, materialekvalitet, godkendt receptrevision, operatør, dato, ændringsårsag, gammel værdi, ny værdi, målt resultat og godkendelse. Beskyt masteropskrifter og lad operatører kun justere de felter, der kræves af deres rolle.
Sikkerhedskopier stabile filer efter idriftsættelse og efter en godkendt procesændring. Hvis en værdi ikke har nogen dokumenteret enhed, sikkert område eller funktion, skal du bekræfte det med el- og procesdokumentationen, før du redigerer den. Kinggles nuværendeeftersalgsservice sidebeskriver også træning og forebyggende vedligeholdelsesstøtte; maskinspecifik support skal bruge serienummeret og den faktiske softwareversion.
Ofte stillede spørgsmål
Hvorfor starter maskinen ikke i automatisk tilstand?
Sekvensen kan vente på en sikkerheds-, temperatur-, positions-, tryk-, materiale-, robot- eller tilstandstilstand. Læs den første aktive alarm og kontroller de relaterede input i stedet for at trykke gentagne gange på start.
Kan jeg nulstille en alarm og fortsætte produktionen?
Først efter at årsagen er forstået, er området sikkert, og den relevante tilstand er genoprettet. Gentagne nulstillinger kan skjule en intermitterende fejl eller forårsage skade på udstyr.
Hvad er forskellen mellem et input og et output?
Et input er et signal, som PLC'en modtager, såsom en endestopkontakt eller tryktilstand. Et output er en kommando, som PLC'en sender, såsom at aktivere en ventil, varmelegeme eller drevstyring.
Hvorfor er den faktiske temperatur forskellig fra den indstillede temperatur?
Zonen kan stadig være opvarmning, afkøling, forstyrret af materialeflow, begrænset af en fejl eller påvirket af et sensor-, varme-, switch- eller tuningsproblem. Kontroller udgangsstatus og den fysiske zone, før du ændrer den indstillede værdi.
Er alle Kinggle HMI-skærme identiske?
Nej. Skærme og tilgængelige funktioner varierer med maskinmodel, optioner, PLC-program, vægtykkelsescontroller og softwarerevision.